



Soluciones efectivas para los desafíos del control de viruta en el mecanizado de aluminio
Las aleaciones de aluminio son fáciles de mecanizar para los torneadores en comparación con metales como los superaleaciones, pero tienen un inconveniente importante: problemas potencialmente costosos de control de viruta en operaciones de torneado con equipos de menor potencia.
Las aleaciones de aluminio obtienen una puntuación de alrededor de 400 en la tabla de mecanizabilidad del Instituto Americano del Hierro y el Acero (AISI), un nivel que supera a todos los metales excepto al latón y al magnesio. Para comparar, el acero B1112 estirado en frío tiene 100, el acero inoxidable 316 tiene 45, y algunos superaleaciones a base de níquel están en los bajos adolescentes.
De hecho, el aluminio funciona tan bien que muchos editores de tablas de mecanizabilidad ni siquiera se molestan en incluirlo. La remoción de material con este metal a menudo solo está limitada por la potencia del husillo disponible y la firmeza con la que se sujeta la pieza. La vida de la herramienta rara vez es una preocupación.
Lea más: Cómo optimizar el mecanizado de aluminio. Es cierto que las aleaciones de aluminio con alto contenido de silicio son abrasivas, y algunas de las más blandas usadas para extrusiones son bastante pegajosas, pero las herramientas de corte de diamante policristalino (PCD), los recubrimientos de carbono tipo diamante (DLC) y el fluido de corte soluble en agua correctamente mezclado las manejan rápidamente.
— "Si tienes un torno de 60 caballos de fuerza con 36 pulgadas de oscilación y 200 pulgadas entre centros, simplemente agarra casi cualquier plaquita que tengas a mano y empieza a desbastar", dice Keith Brake, especialista en torneado para la región oeste/central de EE. UU. en Sandvik Coromant Inc. en Mebane, Carolina del Norte.
— "Si empujas lo suficiente, normalmente puedes generar una buena viruta", añade.
Al menos con esa configuración ideal.
Sin embargo, la realidad es que hoy en día hay pocas máquinas así en servicio, "por lo que los talleres necesitan encontrar soluciones de herramientas de corte para sus máquinas de menor potencia que remuevan material de forma limpia, predecible y produzcan piezas de alta calidad", dice Brake.
Arriesgándose a un "desastre enredado"
Las soluciones alternativas se han vuelto especialmente importantes recientemente, ya que más talleres buscan la automatización, donde el control consistente de la viruta es imperativo. La clave es encontrar una geometría de plaquita que coincida con tu máquina herramienta y configuración, dice Brake.
Sin eso, los operadores de torno deben lidiar con virutas largas y fibrosas enrolladas alrededor de todo. Usar la plaquita incorrecta, avances y velocidades inadecuados, o una profundidad de corte demasiado grande o demasiado pequeña para el rompevirutas de la plaquita (suponiendo que tenga uno) puede dejar a los operadores buscando el paro de emergencia mientras el contenido de la bandeja de virutas se enrolla alrededor del plato giratorio, creando un desastre enredado que detiene la producción y posiblemente desecha una pieza costosa.
Si bien los resultados de un control inadecuado de la viruta no siempre son tan dramáticos, reducen la productividad al ralentizar e incluso interrumpir el flujo de trabajo. En el peor de los casos, pueden resultar peligrosos.
Afortunadamente, Sandvik Coromant y otros pueden ofrecer soluciones.
Torneado CNC de aluminio
— "Al torneear aluminio, la primera opción suele ser una plaquita rectificada, sin recubrimiento, con geometría positiva y filo afilado para ayudar a controlar la viruta y combatir la acumulación", dice Brake. "Sin embargo, si una plaquita y una geometría lo hicieran todo perfectamente, no necesitaríamos fabricar tantas herramientas de corte diferentes, por eso tenemos grados recubiertos y sin recubrir para aluminio junto con innumerables formas y estilos de rompevirutas. También hemos visto cierto éxito con nuestra línea Prime Turning, siempre que se apliquen los parámetros de torneado correctos."
Numerosos grados y geometrías "up sharp" (filos afilados) están disponibles para mejorar el mal control de la viruta, dice Todd Rucker, gerente de ingeniería del centro técnico de la División de Herramientas Indexables en Kyocera Precision Tools Inc. en Hendersonville, Carolina del Norte, una empresa que también presume de una impresionante cartera de torneado de aluminio.
Una, sin embargo, podría sorprender a cualquier maquinista que haya luchado con el control de la viruta en cortes de acabado.
— "Recientemente añadimos lo que llamamos AP a nuestra línea de plaquitas positivas", dice. "Está diseñada para profundidades de corte extremadamente ligeras donde es casi imposible obtener un buen control de la viruta. La AP tiene un rompevirutas moldeado con hoyuelos muy cerca del filo de corte; estos no rompen realmente la viruta, sino que la enrollan en una espiral apretada que se aleja de la zona de corte."
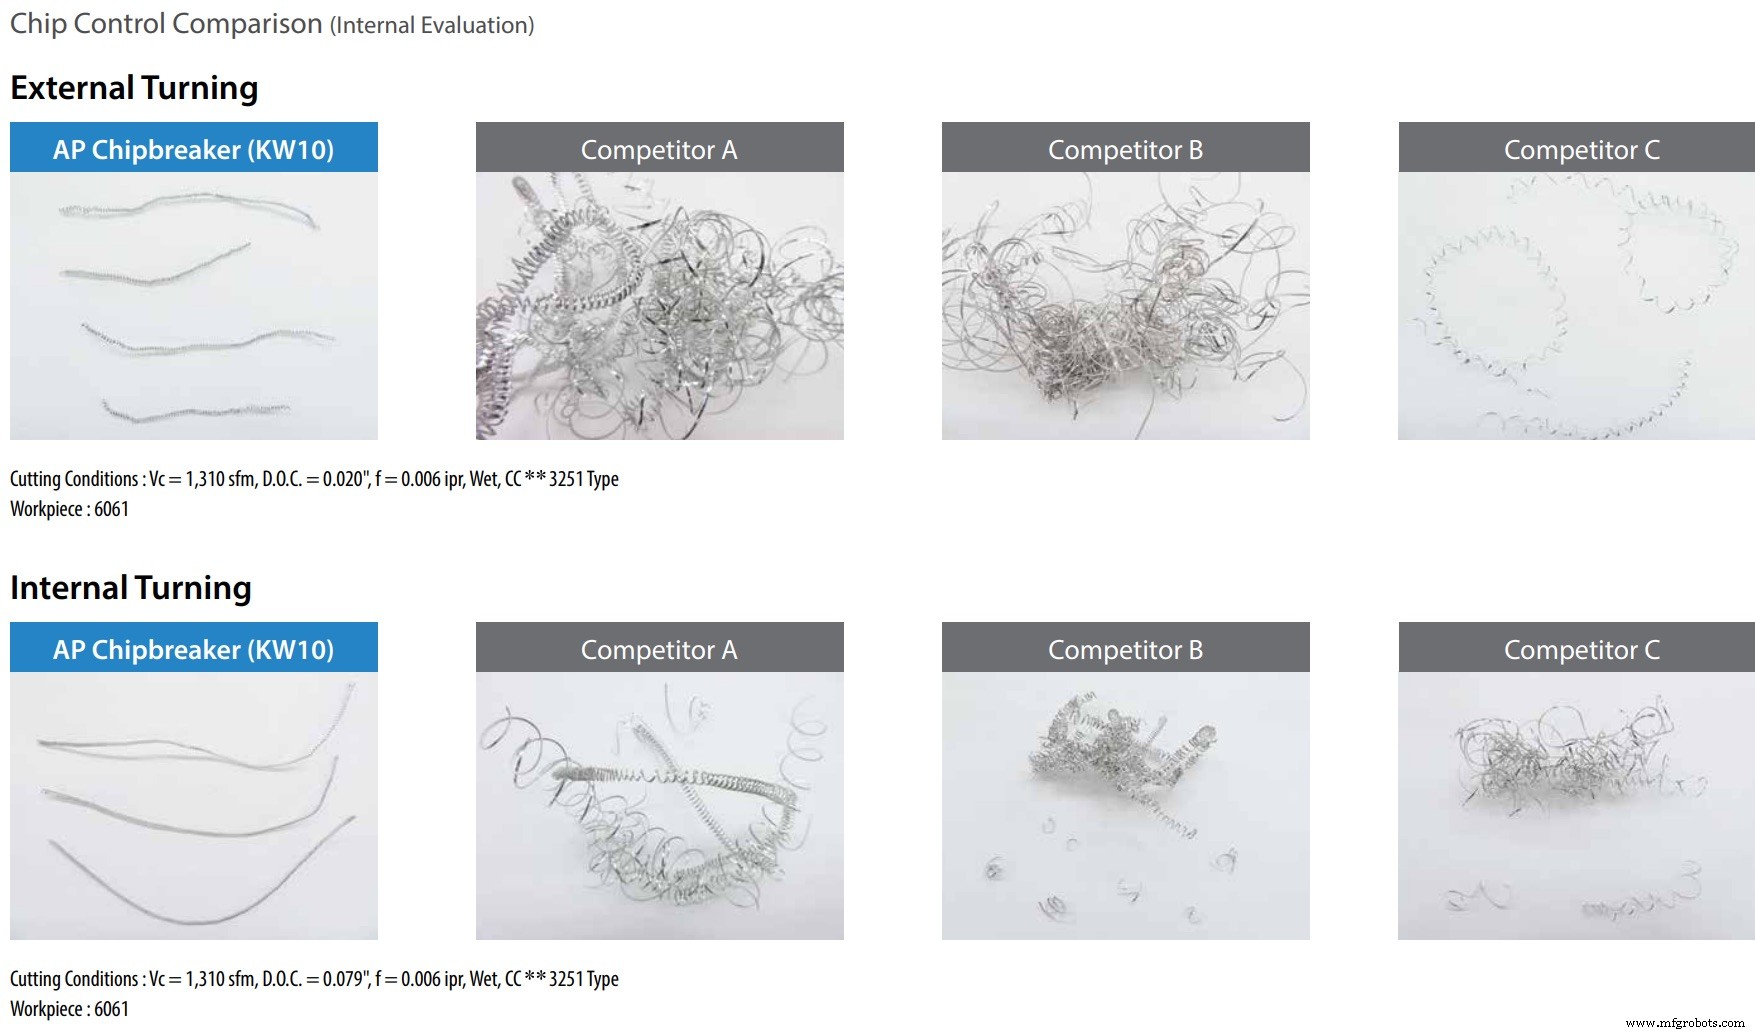 Imagen cortesía de Kyocera Precision Tools
Ajustando los parámetros correctos
Ambos expertos recomiendan lo que Brake aludió anteriormente: usar los parámetros correctos.
— "Las velocidades y avances siguen siendo muy importantes al torneear aluminio", dice Rucker. "Si corres demasiado rápido, el material se calienta y se vuelve más maleable, lo que dificulta romper la viruta. Si corres demasiado lento, obtendrás acumulación en el filo, lo que interfiere con la acción de corte eficiente. Por eso los talleres siempre deben seleccionar plaquitas diseñadas para la profundidad de corte prevista y luego seguir las recomendaciones del fabricante para ellas."
Otra recomendación no tiene nada que ver con la marca o tipo de herramienta montada en el portaherramientas: refrigerante a alta presión (HPC).
Estos fabricantes de herramientas de corte y otros han desarrollado portaherramientas con canales internos que dirigen los fluidos de corte precisamente a la zona de trabajo; cuando se aplican en el rango de 1000 psi (70 bar), las virutas fibrosas de aluminio no tienen oportunidad.
— "El HPC por sí solo extiende la vida de la herramienta, reduce el filo acumulado y mejora la fiabilidad, sin importar lo que estés cortando", dice Brake. "Y cuando se usa con una geometría de plaquita y un portaherramientas diseñados específicamente para HPC, lleva las operaciones de torneado al nivel más alto de productividad posible."
Tecnología Industrial
- 5 problemas comunes en impresión 3D de metal y cómo resolverlos
- Cómo la transformación open-source de Bosch impulsa la innovación IoT – Lecciones para tu negocio
- Automatización de almacenes: tres soluciones clave para superar retos comunes
- Gestión de problemas de personal: Estrategias para contratar y retener talento en un mercado ajustado
- Cómo Pulir Aluminio Anodizado: Guía Paso a Paso
- Dominando el soldadura blanda de aluminio: Técnicas y consejos expertos
- Dominando el brasado de aluminio: Técnicas expertas y guía práctica
- Ventajas de las carcasas de aluminio mecanizadas por CNC
- Reduzca facturas de energía optimizando niveles PDP en su sistema de aire
- Fortalecimiento de Sistemas Hidráulicos: Estrategias Probadas para Mayor Durabilidad
- Domina la Soldadura de Latón Naval: Técnicas y Consejos de Seguridad