



Máquinas CNC modernas: Impulsan velocidad, precisión y facilidad en mecanizado complejo
Los CNC se vuelven más rápidos, inteligentes y fáciles de usar
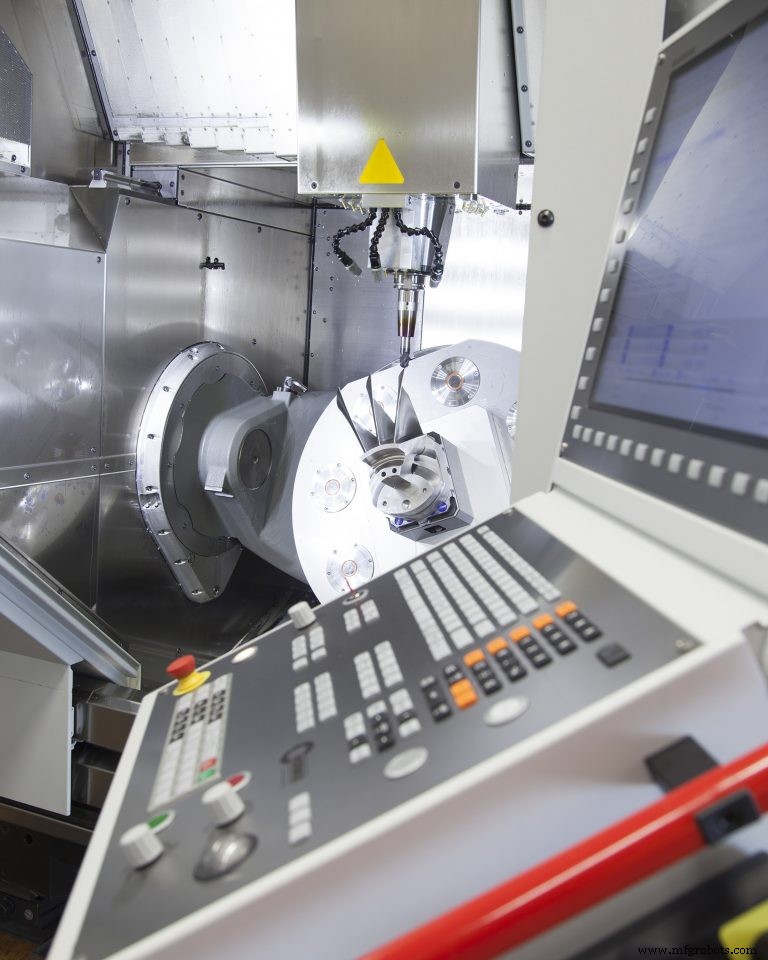
Es el acrónimo de máquina herramienta que nunca te molestas en deletrear: CNC. Y gran parte del tiempo probablemente está bien ver tu «control numérico computarizado» como una caja negra haciendo magia. Pero si estás luchando con mecanizado de alta velocidad, necesitas mejores acabados superficiales o mayor precisión, tienes problemas de capacitación y retención, o quieres un mejor control sobre tu eficiencia de producción, la respuesta podría estar en las últimas iteraciones de esas tres pequeñas letras.
¿Quién necesita la velocidad?
Como todo lo relacionado con computadoras, los CNC se están volviendo constantemente más rápidos. Para tomar algunos ejemplos del mareante conjunto de especificaciones que verás, los controles Heidenhain procesan bloques de datos dentro de medio milisegundo, el Siemens SINUMERIK 840D sl puede controlar hasta 31 ejes y 10 canales de mecanizado con solo un procesador, y la cuenta de pulsos es de hasta 32 millones por revolución en los últimos drives y motores de FANUC. ¿Quién necesita este tipo de potencia?
Primero, cualquiera que intente mover múltiples ejes simultáneamente, especialmente si necesitan hacerlo rápidamente. Tom Maxwell, ingeniero de aplicaciones senior, Fagor Automation-USA (Elk Grove Village, IL) señaló específicamente el uso aumentado de compuestos en aeroespacial donde «fresadoras de cinco ejes de alta velocidad comúnmente requieren más poder de procesamiento. También vemos una necesidad de mecanizado de alta velocidad de aluminio en cinco ejes en centros de mecanizado de alto rendimiento».
O como Gisbert Ledvon, gerente de desarrollo de negocio TNC de Heidenhain, lo puso: «El mecanizado de alta velocidad requiere avances rápidos y cargas de viruta constantes. Quieres transferir el calor a la viruta y no a la herramienta. Pero si el control es demasiado lento para gestionar los datos que vienen de tu sistema CAD/CAM o post-procesador, no podrás garantizar una carga de viruta constante, lo que quema la herramienta muy rápido. Tampoco obtienes el mismo acabado superficial o precisión. Controles más rápidos también son necesarios para correr husillos tan altos como 80-100.000 rpm, de nuevo para mantener carga de viruta constante. El CNC es un gran componente del éxito en estas áreas».
Máquinas que combinan métodos de mecanizado, como máquinas torno-fresa o máquinas que tanto fresan como rectifican también están impulsando la necesidad de procesadores ultra-rápidos. «Si, por ejemplo, la pieza no está centrada en la mesa de una fresadora y quieres hacer una operación de torneado, tendrías movimiento en todos los ejes, no solo los ejes rotacionales», dijo Ledvon.
Steve Holmes, desarrollador de negocio, Siemens Industry Inc., Digital Factory Division, Machine Tool Business (Elk Grove Village, IL) agregó otro ejemplo: Robots controlados por el CNC de un centro de mecanizado para tanto manejo de piezas como mecanizado ligero, como desbarbado. El control SINUMERIK 840D tiene una función llamada «Run My Robot» que elimina la necesidad de un control separado o PLC para otro robot. El control simplemente dedica otro canal a esa tarea.
Por otro lado, ten cuidado de que la velocidad que crees que obtendrás de un control no se vea obstaculizada por otro componente. Como explicó Jody Michaels, gerente de ventas nacional, FANUC America Corp. (Hoffman Estates, IL): «Tenemos competidores que presumen características como un look-ahead de 25.000 bloques. Eso está bien, pero si no tienes velocidad de procesamiento en la CPU y los drives y motores para responder rápido, no importa qué tan lejos mires hacia adelante. Podrías poner un motor de 1000 hp en un tractor John Deere, pero eso no significa que vaya a ir a 150 millas por hora. Necesitas todo el sistema».
Antes de dejar el tema de la velocidad, vale la pena notar que la mayoría de CNC modernos incluyen una función generalmente llamada «control de avance adaptativo», que usa la carga medida del husillo para ajustar la velocidad de corte. Por ejemplo, si estás cortando «aire» el control acelera automáticamente el avance al máximo que hayas establecido. Cuando la herramienta está enterrada en el corte, el control reduce el avance para mantener un par constante y seguro. Todo al vuelo. Como lo ve Ledvon, la característica es particularmente buena para «mecanizado desatendido y fresado trocoidal. Incluso optimiza aún más paquetes CAD/CAM que ajustan velocidades de mecanizado basadas en volumen de remoción de material predicho».
Mayor precisión, mejores acabados
Como ya hemos sugerido, los controles avanzados ofrecen mucho más que la capacidad de manejar complejidad cinemática y múltiples procesos, o la capacidad de mecanizar más rápido. Quizás lo más importante, ofrecen mayor precisión de mecanizado y acabados superficiales mejorados para moldes y matrices y otras aplicaciones donde estos factores son críticos. Un enfoque común, ejemplificado por Fagor, es retroalimentación dual que usa tanto el encoder del motor digital como un encoder lineal absoluto separado para informar al control. Maxwell dijo que esto «permite precisiones mucho más altas, manteniendo movimiento suave».
Paul J. Gray, gerente, planificación de trayectoria, diseño frontal, I+D para el constructor de máquinas Hurco (Indianapolis) dijo que el control WinMax de la compañía necesitaba más poder de procesamiento para soportar sus algoritmos patentados de control basado en tolerancia UltiMotion, que a su vez entregaron una reducción del 25 % en tiempo de ciclo para mecanizado de cuatro y cinco ejes. Pero más que eso, las nuevas máquinas de cinco ejes de Hurco presentan motores de par de eje rotativo de accionamiento directo que aprovechan al máximo la alta respuesta dinámica de UltiMotion para entregar acabados superficiales más suaves.
La mención de «algoritmos» nos trae de vuelta a la percepción común de que los CNC modernos son una caja negra. De hecho, a menudo hay programas sofisticados corriendo en segundo plano que van mucho más allá de simplemente ejecutar los movimientos definidos por tu programa de mecanizado.
Un ejemplo clave es la reinterpretación de las curvas spline que salen de tu post-procesador CAD/CAM. Como explicó Ledvon, tales contornos típicamente tienen puntos que caen justo fuera del radio de una curva dada.
«Forzar a una máquina a ir de punto a punto a lo largo de tal contorno puede crear vibración y marcas de medición en tu pieza de trabajo. En el control Heidenhain, puedes establecer un ancho de banda de unos pocos micrones y permitir que la máquina se mueva suavemente dentro de esta banda de tolerancia alrededor del contorno programado. El control también optimiza la velocidad y avance dependiendo de la forma del contorno, manteniendo la precisión». Heidenhain llama a esta característica Advance Dynamic Prediction (ADP), y es común en controles avanzados. FANUC, por ejemplo, llama a su versión Smooth Tolerance Control.
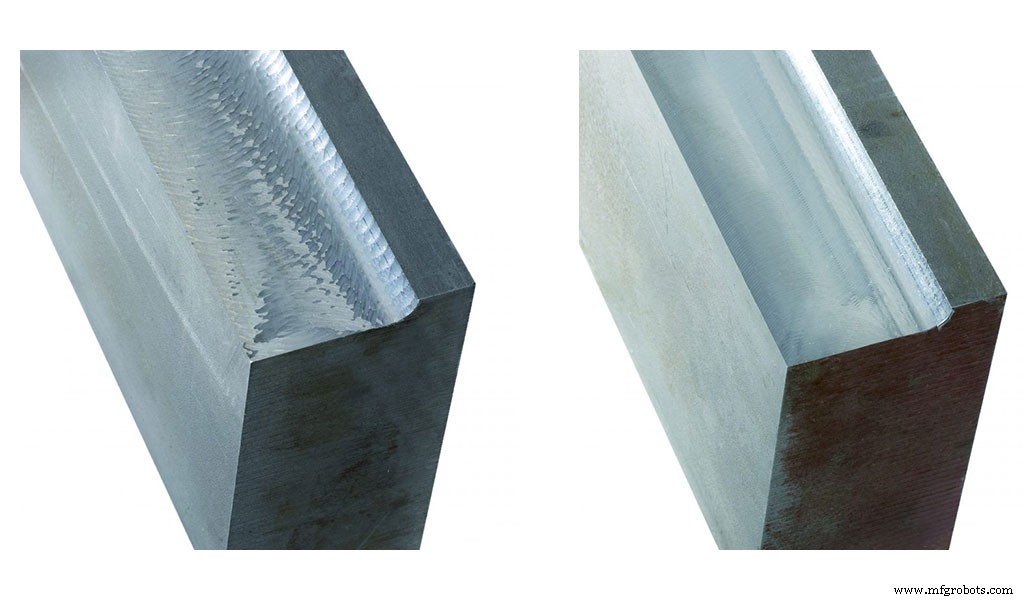
También hay una plétora de características que corrigen errores inherentes de la máquina, como el Control Adaptativo de Charla (ACC) de Heidenhain. «Trabajamos con el constructor de máquinas herramienta para determinar cómo pueden ocurrir vibraciones en sus máquinas, ya que esto difiere de máquina a máquina», dijo Ledvon. «Y determinamos qué acción debe tomar el control para eliminar tales armónicos cuando ocurren, que nuevamente difiere de máquina a máquina. El constructor de máquinas herramienta pone estos datos en el PLC, que se los devuelve al control, y corre automáticamente».
Heidenhain, FANUC y otros también tienen funciones que compensan errores de posición dependientes de la aceleración en el punto central de la herramienta. Por ejemplo, Ledvon dijo, la masa e inercia pueden causar movimientos de cabeceo durante frenado y aceleración, resultando en errores de posición que no son reconocidos por los encoders de posición.
Los errores dependen en parte de la rigidez de las guías, la distancia entre el punto de aplicación de la fuerza de avance y el centro de masa, así como la distancia entre el centro de masa y el punto central de la herramienta. Así, Heidenhain se asocia con el constructor de máquinas para entender la mecánica de la máquina y hace cálculos basados en ese entendimiento para corregir estos errores de aceleración. Ledvon agregó que tales ajustes ascienden solo a unos pocos micrones y por lo tanto pueden no ser siempre necesarios, dependiendo de la aplicación.
La terminología de FANUC proporciona una buena idea de algunas de las funciones adicionales aparentemente mágicas ahora disponibles para el constructor de máquinas herramienta, y por lo tanto el usuario: Smart Spindle Acc/Dec, Smart Feed Rate Acc/Dec, Smart Backlash Compensation y Smart Thermal Control.
Michaels señaló que Smart Spindle Acc/Dec también sirve para ahorrar en costos de energía porque los programas CAD/CAM a menudo generan grandes cambios en velocidades de husillo que de otra manera consumirían más electricidad de la necesaria. Pero producir mejores piezas es el beneficio principal de la mayoría de estas características. O, como lo resumió, «Con el control de tolerancia de hoy y la alta respuesta de nuestros motores y drives, hay tanto pasando en segundo plano que tu pieza mecanizada parece un acabado pulido».
Avances en HMI
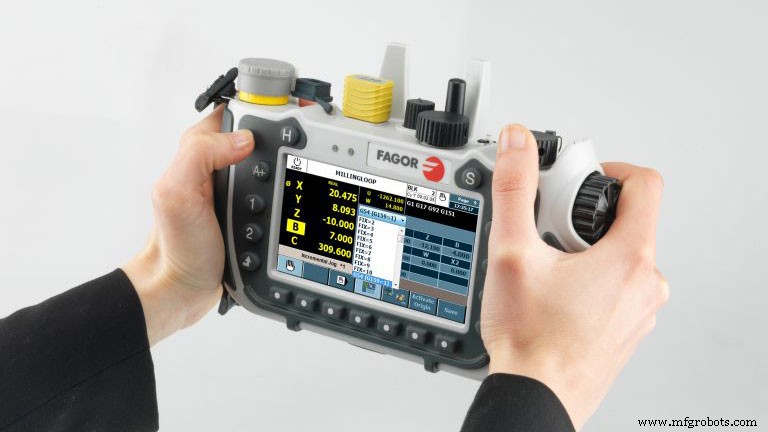
Como podrías esperar, los avances recientes en la interfaz hombre/máquina (HMI) incluyen diseños basados en iconos y el tipo de control con la yema del dedo popularizado por smartphones (pellizcar para encoger una imagen, separar para zoom, etc.). Incluso FANUC, cuya HMI ubicua no había cambiado mucho en 25 años, ahora ofrece lo que Michaels describió como «una interfaz muy diferente. Una pantalla de inicio que no se parece en nada a una pantalla FANUC, con filas de diferentes iconos para datos de herramienta, edición de tu programa, mantenimiento, etc. También puedes personalizarla, por ejemplo añadiendo una app de programación de otro proveedor. Lo más importante, esto hace que correr nuestro control sea mucho más aceptado por los millennials».
Pero los cambios no son solo una concesión a los millennials. Los proveedores de CNC han logrado no solo dar al operador de máquina más capacidad de programación independiente de CAD/CAM offline, la han hecho relativamente fácil.
Gray dijo que el nuevo sistema de Programación Conversacional Gráfica de Hurco da a los operadores la capacidad de «importar archivos CAD de modelo sólido y simplemente hacer clic en las características de la pieza que quieren cortar para generar el programa de pieza. Incluso orientará automáticamente máquinas de cinco ejes para cortar características 3+2 ejes. La simplicidad en programación no solo mejora la productividad del operador, elimina aún más fuentes de error humano en la secuencia de producción».
Siemens, Heidenhain y otros ofrecen la misma capacidad y Holmes agregó que la capacidad de usar cualquier ciclo enlatado estándar de tres ejes en cualquier plano inclinado elimina la necesidad de un sistema CAM costoso para piezas de cinco caras.
Holmes también observó que «las HMI avanzadas de hoy van más allá de la verificación visual básica. Ofrecen verificación gráfica 3D de programación, configuraciones de herramienta y husillo, sondaje de pieza, eficiencia de trayectoria de herramienta, y soportan una gama de nuevas capacidades, como evitación de colisiones que son factibles por verificación visual. Además, la misma experiencia de verificación visual puede ser tenida a lo largo del taller, desde tres ejes hasta 3+2 y hasta mecanizado completo de cinco ejes».
Gray contraargumentó que los gráficos en control y sistemas de simulación de máquina ya no son especiales, y «es el lado de programación donde la mayoría de controles fallan, particularmente para mecanizado de cinco ejes». Para abordar esto, Hurco «desarrolló un tipo de programa universal para tanto programación conversacional como NC que cortará la misma pieza en cualquier máquina de cinco ejes Hurco independientemente de su configuración sin tener que hacer cambios al programa de pieza», dijo. «Esto simplifica la capacitación de operadores de cinco ejes y ofrece considerable flexibilidad de producción a nuestros clientes».
El grado en que programas escritos para una máquina pueden correr en otra (programación independiente de cinemática) es otro foco para Siemens.
«Este enfoque permite que el mismo programa corra a través de múltiples máquinas de cinco ejes que tienen diferentes cinemáticas sin la necesidad de un post-procesador separado para cada máquina herramienta», dijo Holmes. «Con programación independiente de cinemática, los programas CNC generados también son independientes de máquina, resultando en mayor flexibilidad para mecanizado de cinco ejes. Así que toma una pieza escrita para una máquina con cabezal articulado y muévela a un VMC sin cabezal articulado pero con mesa trunnion. El control reorienta automáticamente el programa para correr la pieza en esta máquina». Y las piezas no tienen que ser programadas con el propio paquete CAD/CAM de Siemens, NX. Cualquier paquete estándar servirá.
Al mismo tiempo, Siemens es quizás único en ofrecer tanto un sistema CNC completo como paquete de software CAD/CAM; los dos están tan integrados que cambios en uno se reflejan inmediatamente en el otro sin post-procesamiento. Con su alcance más amplio, Siemens y FANUC también ambos ofrecen «HMI universales» que aparecen similares desde fresado a torneado a rectificado, facilitando la capacitación.
Maxwell dijo que Fagor ofrece una nueva característica que «permite al usuario seleccionar el material y herramientado y recuperar avances y velocidades básicos para la pieza particular que están programando. Fagor también ha implementado un ajuste del operador al vuelo entre velocidad y precisión para aumentar velocidad durante operaciones de desbaste, pero precisión durante acabado».
En la misma línea, Holmes dijo que los controles Siemens incluyen «ciclos de mecanizado de alta velocidad que permiten al operador ajustar fácilmente el proceso de mecanizado para desbaste, semiacabado o acabado, todo cambiando solo uno o dos valores en el ciclo».
Otras ayudas de configuración
Además de interfaces intuitivas, los CNC de hoy también ayudan al operador con guía para cada función. Siemens incluye más de 100 clips de video cortos, llamados Elementos Animados, que ilustran virtualmente cada campo en los ciclos enlatados u operaciones de configuración.
Heidenhain tiene un nuevo sistema llamado VSC (Control Visual de Configuración) que toma una foto de tu configuración después de que hayas optimizado la orientación de la pieza en el dispositivo de sujeción, el apriete de los tornillos, etc. El control luego compara esa imagen con configuraciones subsiguientes en la misma corrida de producción y alerta al operador a cualquier anomalía, como una llave dejada en la pieza o un agujero faltante, dándole la opción de proceder, cambiar al siguiente pallet, o detener para acción correctiva. VSC es tan sensible que la cámara incluso reconoce una cabeza de tornillo que no está perfectamente plana debido a sobre-apriete.
KinematicsOpt es otra característica intrigante de Heidenhain. «Pon una esfera de calibración en la mesa», dijo Ledvon. «La sonda toca la circunferencia de la esfera en diferentes ángulos y calibra automáticamente la máquina exactamente al punto de pivote central, que es crítico para aplicaciones de cinco ejes. Es una característica muy poderosa, especialmente si hay alguna desviación de temperatura en el taller durante el día. Puedes cargar un pallet con la bola de calibración durante el turno y la máquina puede auto-calibrar automáticamente antes de cortar el próximo lote de piezas».
Hurco y Siemens también proporcionan esta funcionalidad para máquinas con ejes rotativos en cualquier configuración cinemática con la capacidad adicional de incluir ciclos de sondaje de línea central en el programa de pieza para medición automática durante producción.
Finalmente, aunque todos los controles se ajustan en fábrica basados en sujeción de trabajo esperada, tamaño de pieza, etc., cambios en el campo (intencionales o no) a veces requieren ajustes. Así que FANUC y otros habilitan lo que Michaels llamó una «cierta cantidad de auto-ajuste que puedes hacer tú mismo».
Maxwell dijo, «el ajuste automático de ejes usando software Fagor Finetune es ahora una característica estándar. Este software ajusta los parámetros del CNC y drives usando diagramas de Bode para optimizar características de corte de alta velocidad. Fagor y otros también proporcionan un osciloscopio integrado en el CNC para ajuste avanzado adicional».
¿De quién es el control de todos modos?
Antes de dejar el tema de HMIs vale la pena notar que la interfaz presentada realmente al operador es a menudo parcialmente, si no enteramente, la creación del constructor de máquinas herramienta y no del proveedor de CNC. Por la misma razón, a menudo tienes varias opciones de control del mismo constructor, así que vale la pena educarse sobre qué hay fuera.
Por ejemplo, detrás del frente CELOS de DMG Mori encontrarás un control FANUC, Siemens, Mitsubishi o Heidenhain, aunque en el último ejemplo no corre en segundo plano sino lado a lado en la misma pantalla.
Michaels dijo: «Makino usa principalmente FANUC pero no lo sabrías. Usan lo que llamamos Panel i, con nuestro control en segundo plano conectado a una computadora que presenta una pantalla de video al usuario. Centros de mecanizado verticales y horizontales estándar y tornos a menudo usan la HMI estándar de FANUC. Aplicaciones más especializadas, como rectificado, generalmente tienen la HMI propia del OEM». Las máquinas de corte de engranajes Gleason entierran el control FANUC con su HMI especializada. Otro ejemplo incluye tornos Weiler, que corren controles Siemens con una HMI que está «tan personalizada por el constructor que no lo sabrías», dijo Holmes.
Aprovechando el poder de los datos
«Industria 4.0 e Internet Industrial de las Cosas son arguiblemente las fuerzas impulsoras más importantes en la industria de hoy», dijo Gray. «La información es la clave para tomar decisiones más inteligentes y las máquinas CNC de hoy se espera que publiquen información de productividad y relevante para producción y se conecten en red con otros dispositivos inteligentes para reducir tiempo de configuración y costos».
Como parte de este esfuerzo, Hurco proporciona gratuitamente una interfaz de código abierto a su control en GitHub y se asocia con varias empresas de robótica y monitoreo de productividad para ampliar las capacidades de interconectividad de su control.
Mientras que el control Heidenhain puede decirte virtualmente todo lo que pasa en gran detalle, Ledvon dijo que su sistema StateMonitor hace fácil obtener un conjunto de datos relativamente restringido sobre cosas como husillo encendido, husillo apagado, y códigos de error que proporcionan «analíticas muy claras y decisivas sin todo el alboroto y molestia». También permite al operador proporcionar entrada sobre por qué la máquina no estaba corriendo, lo que puede ser un punto de datos crítico que un sistema totalmente automatizado no captaría.
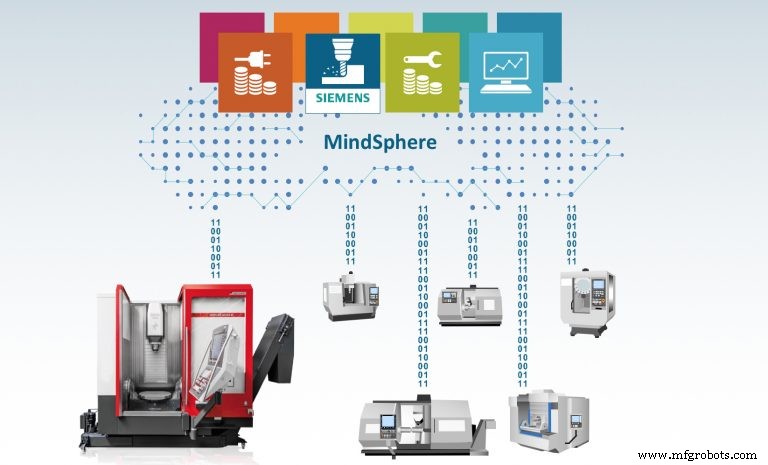
Una visión prospectiva de Industria 4.0 es MindSphere de Siemens, una plataforma abierta basada en la nube donde máquinas de diferentes fabricantes suben datos de forma segura para ser almacenados, analizados y monitoreados desde cualquier parte del mundo. Máquinas con sensores inteligentes que monitorean vibración, consumo de corriente, temperatura y otros factores suben reportes de estado a MindSphere.
Si, por ejemplo, un sensor detecta una vibración anormal proveniente del eje Y de un cierto tipo de máquina herramienta, puede determinar (basado en algoritmos derivados de grandes cantidades de datos inteligentes recopilados de otros usuarios) que la vibración se debe a un cojinete desgastándose en el tornillo de bolas del eje Y. Esa pieza puede entonces ser ordenada y enviada al cliente antes de que siquiera sean conscientes del problema. Esto va más allá del mantenimiento preventivo al mantenimiento predictivo. Un gran paso adelante.
Sistema de control de automatización
- Guía Estratégica para Externalizar Mantenimiento: Convirtiendo Contratistas en Socios de Confianza
- Previniendo cuellos de botella inducidos por mantenimiento: guía práctica para fabricantes
- Estrategias Comprobadas para que su Programa Integral de Seguridad Funcione
- Dominando el Mecanizado CNC: Técnicas Probadas para Precisión y Eficiencia
- Logrando Tolerancias Ajustadas en Mecanizado CNC: Un Proceso Comprobado de 10 Años
- Cómo Funciona el Mecanizado de Plásticos: Guía Completa
- Mecanizado por Chorro Abrasivo: Cómo Funciona, Beneficios y Aplicaciones Prácticas
- Torno de doble husillo Miyano BX-26S: precisión y velocidad para componentes de barra complejos
- Mazak Hyper Quadrex 150 MSY: sistema de mecanizado de barra de doble husillo
- Convertir desafíos difíciles en victorias colaborativas: el enfoque probado de Gentz Industries
- Garantiza una implementación ServiceNow sin fisuras: evita trampas comunes y maximiza ROI