



Dominando el mecanizado CNC de plásticos: Una ventaja de nicho
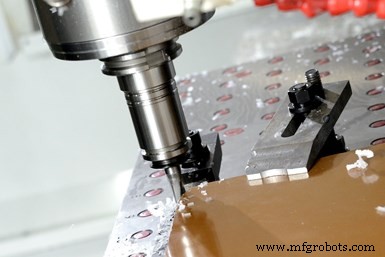
El mecanizado de plásticos presenta desafíos en términos de herramental, sujeción de piezas y gestión de virutas (y polvo). (Créditos de la foto: K&E Plastics.)
Si bien hay ventajas en ser un taller CNC de nicho, también pueden haber desafíos distintivos. K&E Plastics en Bennington, Vermont, es un caso en punto.
Como implica el nombre del taller por contrato, se enfoca exclusivamente en el mecanizado de plásticos de ingeniería —tanto termoplásticos como termoestables— y lo ha hecho desde que Peter Broderson fundó K&E en 1966. Su hijo, Eric, es ahora presidente de la empresa.
Debido a que no hay muchos talleres que se especialicen en el mecanizado de plásticos, incluyendo termoestables como G7 y G10 rellenos de vidrio abrasivo, hay menos competencia en comparación con aquellos que mecanizan aluminio, acero y otros metales convencionales. Sin embargo, la falta de familiaridad con los plásticos por parte de proveedores de equipos y herramentales ha significado que K&E a veces se ha quedado a su propia suerte para idear estrategias para mecanizar eficazmente esos materiales.
Aprendí sobre algunos de esos desafíos cuando visité K&E en 2013 para escribir mi primera historia sobre el taller. La necesidad de recolección de polvo. Las dificultades para fijar plásticos. Los problemas de herramental que vienen con el mecanizado de termoestables rellenos de vidrio. La lista continúa...
Aunque no pude revisitar físicamente K&E para esta historia, aprecio reconectar y escuchar sobre qué nueva tecnología y procesos ha agregado el taller para volverse más capaz y efectivo en el mecanizado de plásticos. Esto incluye ver el herramental y la sujeción de manera diferente, y agregar su primer torno de tipo suizo para lograr tolerancias más ajustadas y producción más rápida de piezas complejas hechas de termoplásticos como poliéter éter cetona (PEEK) que anteriormente corrían en tornos de ganga tradicionales. Esa máquina también permitió al taller traer trabajo previamente subcontratado de vuelta a la empresa.
Nuevas oportunidades, nuevos enfoques
Inicialmente, K&E se enfocó en piezas de plástico únicamente para aplicaciones eléctricas dadas las excelentes propiedades de aislamiento eléctrico de los materiales (ver barra lateral abajo). Cuando Broderson tomó el control del negocio de su padre hace 27 años, buscó diversificar la empresa yendo tras aplicaciones no eléctricas en las industrias médica y aeroespacial. Hoy, también está buscando oportunidades en nuevas tecnologías energéticas, como vehículos eléctricos, celdas de combustible y almacenamiento de energía. El taller está certificado ISO 9001:2015, tiene registro de Regulaciones de Tráfico Internacional de Armas (ITAR) y está certificado como parte del Programa de Certificación Conjunta (JCP), permitiéndole ganar trabajo de defensa secreto. También mantiene certificación con el programa Zonas de Negocios Históricamente Subutilizadas (HUBZone) que ayuda a pequeñas empresas en comunidades urbanas y rurales a obtener acceso preferencial a oportunidades de adquisición federal.
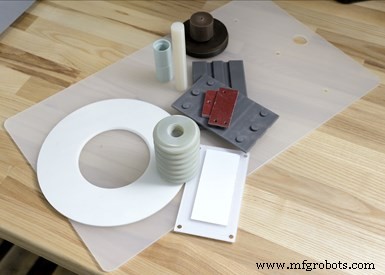
K&E mecaniza solo plásticos (incluyendo termoplásticos y termoestables) para industrias como eléctrica, aeroespacial y médica. También ve oportunidades en nuevas aplicaciones energéticas, como celdas de combustible, vehículos eléctricos y almacenamiento de energía.
La instalación de 30.000 pies cuadrados del taller incluye una gama de routers CNC, VMC y tornos —28 en total. La mayoría de estos son modelos de Haas Automation. El torno de tipo suizo que compró en 2018 es un modelo Tsugami S205 (más sobre eso después). Dependiendo del material, estos pueden mecanizar piezas usando refrigerante o en seco con la asistencia de pistolas de aire frío para enfriar operaciones de corte y ayudar a romper virutas.
Los refrigerantes a veces se usan para termoplásticos no rellenos. Los refrigerantes a base de aceite no pueden usarse porque a menudo degradan el plástico. En su lugar, K&E usa refrigerantes a base de agua como Trim Microsol 585XT de Master Fluid Solutions. Se dice que es un refrigerante microemulsión semisintético de alta lubricidad que ofrece vida extendida del sumidero y mejor control de espuma versus generaciones anteriores de semisintéticos.
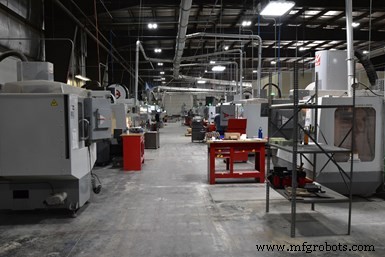
El taller de K&E es distintivo en que tiene ductos conectando equipos que mecanizan plásticos en seco a uno de dos sistemas centrales de recolección de polvo.
Sin embargo, muchos termoestables se mecanizan en seco. Estos materiales a menudo están rellenos de vidrio u otros materiales abrasivos que crean polvo cuando se mecanizan. La recolección efectiva de polvo es imperativa para mantener un ambiente de trabajo limpio y extender la vida de la máquina herramienta. De hecho, el conducto usado para recolección de polvo es lo que da al taller un aspecto distintivo.
Los ductos se dirigen a la zona de trabajo de cada equipo que mecaniza piezas de plástico en seco. El taller ha agregado recientemente su segundo sistema de recolección de polvo de 18.000 cfm, lo que le permite agregar hasta 12 centros de mecanizado más para mecanizar piezas en seco.
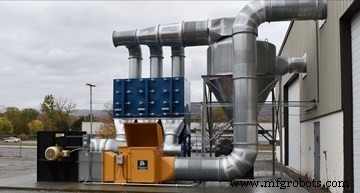
El taller instaló recientemente su segundo sistema de recolección de polvo de 18.000 cfm, lo que le permite agregar hasta 12 centros de mecanizado más para mecanizar plásticos en seco.
El calor es el gran problema al mecanizar cualquier plástico. La quema del material es posible cuando las herramientas se corren demasiado rápido. Además, sin una evacuación efectiva de virutas, el material mecanizado puede re-soldarse de nuevo a la pieza de trabajo. La geometría de las ranuras de la herramienta juega un papel clave en sacar las virutas y alejarlas de la pieza de trabajo, al igual que los chorros de aire frío. Sin embargo, los laminados termoestables como G7 y G10 también son propensos a deslaminación, dependiendo de la fuerza del enlace de la resina y cómo se mecanizan las piezas.
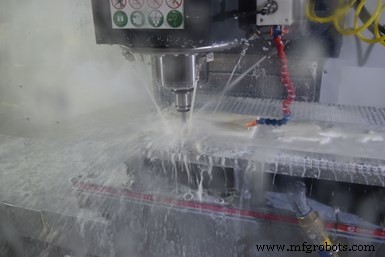
Los termoplásticos se mecanizan comúnmente usando refrigerantes a base de agua. Los refrigerantes a base de petróleo pueden degradar el material plástico.
El taller ha comenzado recientemente a usar herramientas de corte de Datron Dynamics. Un ejemplo es una fresa de carburo de 6 mm de diámetro, pulida, de una sola ranura. Según la empresa, un proceso de rectificado en múltiples etapas entrega filos afilados y pulidos para mecanizado sin rebabas, reduciendo o eliminando la necesidad de acabado manual de piezas.
Otra son fresas de carburo con recubrimiento de diamante amorfo para compuestos de Harvey Tool. Se dice que son adecuadas para desbaste y semiaacabado de materiales compuestos con alta concentración de fibra o relleno, como G10 y FR4, debido a geometría optimizada con rompevirutas que cizallan eficientemente las fibras y acortan las virutas para una mejor eliminación.
Además, K&E ahora usa brocas de cañoneo de Sterling cuando se requiere producir repetidamente agujeros profundos precisos con acabados superficiales de calidad.
El taller también está comenzando a estandarizar en el sistema de sujeción de herramientas PowRgrip de Rego-Fix para sus centros de mecanizado. La razón es que los sistemas de portaherramientas convencionales llevaban a una circularidad de hasta 0,002 pulgadas, lo cual no era aceptable para características de piezas con tolerancias muy ajustadas. "Ahora estamos en 4 décimas de circularidad", dice Broderson, "dándonos mejores acabados superficiales y menos desgaste de herramienta, mientras logramos las tolerancias de mecanizado requeridas".
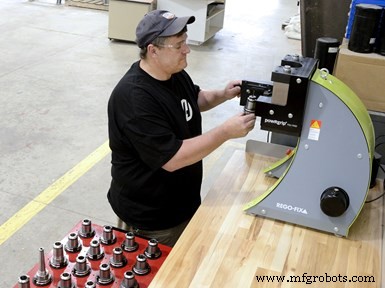
El taller ha comenzado a estandarizar en sistemas de sujeción en los que una prensa hidráulica inserta o quita casquillos de los portaherramientas. Cada casquillo tiene un cono auto-bloqueante poco profundo y se presiona en el portaherramientas usando 9 toneladas de fuerza. Broderson dice que estos portaherramientas ofrecen mejor circularidad y rigidez comparados con modelos tradicionales.
Este sistema consiste en portaherramientas de estilo casquillo de precisión y una prensa hidráulica de sobremesa usada para insertar o quitar casquillos de los portaherramientas. El casquillo tiene un cono auto-bloqueante poco profundo y se presiona en el portaherramientas usando 9 toneladas de fuerza. También tiene un hombro cuadrado que contacta el portaherramientas cuando se presiona. Este diseño de tope positivo permite el uso de un tornillo de respaldo incorporado para establecer con precisión la longitud de la herramienta. Estos portaherramientas cuentan con altas fuerzas de sujeción y amortiguación de vibraciones, y circularidad total indicada (TIR) de ≤ 3 micrones en una relación longitud-diámetro de 3:1. Rego-Fix dice que este sistema de sujeción también permite cambios de herramienta más rápidos y seguros que los sistemas de ajuste por contracción. El montaje de una nueva herramienta se dice que toma menos de 10 segundos. "Nuestro taller tiene aproximadamente 800 de estos portaherramientas en este momento, pero continuamos agregando más", dice Broderson.
Para sujeción de piezas, algunas máquinas usan platos de vacío para acelerar cambios y permitir que las herramientas accedan a cinco lados de una pieza. De manera similar, K&E ha comenzado a usar placas base comunes coronadas con mordazas Chick. Broderson dice que, debido a que las mordazas Chick ofrecen mejor repetibilidad de posicionamiento y las placas se instalan en una ubicación común, no se requiere sondeo durante las configuraciones versus cuando el taller simplemente atornillaba mordazas a las mesas de máquinas. El taller también guarda y almacena mordazas de vise para usar cuando los trabajos se repiten.
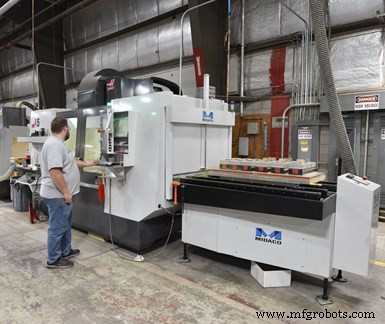
Para aumentar el tiempo de actividad del husillo para este VMC, K&E agregó un sistema de cambio de palet para que los trabajos puedan configurarse fuera de línea mientras otro aún se está completando en la máquina. Ha hecho lo mismo para otros dos VMCs.
Para maximizar el tiempo de actividad del husillo para tres de sus VMCs, K&E agregó un cambiador de palet Midaco a cada uno. Esto permite que cada máquina continúe corriendo un trabajo mientras el nuevo material se fija al palet fuera de la máquina. Una vez que un trabajo se completa, su palet se desliza hacia afuera y uno nuevo con el siguiente trabajo fijado se desliza hacia adentro.
¿Por qué agregar un torno suizo?
Broderson dice que antes de agregar el S205 hace un par de años, K&E había estado subcontratando trabajo a talleres de tornos automáticos para trabajos selectos. Con el tiempo, la cantidad de ese trabajo subcontratado continuó aumentando. Además, las tasas de desecho o rechazos para trabajos de tolerancias ajustadas que corrían en algunos de sus tornos de ganga a veces eran más altas de lo que les gustaría. El taller determinó que un torno suizo con su diseño característico de buje guía y capacidad multifunción entregaría las precisiones requeridas y permitiría al taller mantener ese trabajo en casa.
El Tsugami S205 con capacidad de barra de 20 mm y alimentador de barras Edge Technologies Minuteman 320 SE fue comprado a través del distribuidor Tsugami/REM Sales, The Robert E. Morris Company. John Ricardi, gerente de cuenta de la empresa, dice que la máquina incluía un sistema de entrega de refrigerante de 1.000 psi (principalmente para control de virutas) así como una unidad de recolección de niebla, transportador de virutas, tolva especial para recibir piezas largas del contrahusillo y capacidad de conversión convertible/torno.
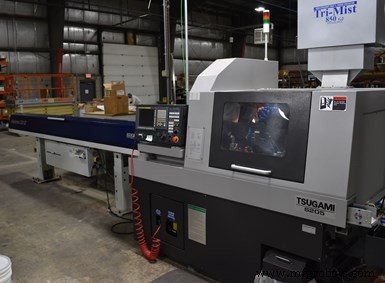
El alimentador de barras que acomoda barras de 10 pies de largo permite que el primer torno suizo del taller funcione desatendido por períodos más largos que los alimentadores de barras en los tornos de tipo ganga que corren barras de 4 pies de largo.
Quizás el mayor punto de venta para esta máquina es que está diseñada para correr con refrigerante a base de agua para no degradar las piezas de plástico como lo haría el refrigerante a base de aceite. Ricardi dice que la presión de aire positiva para accesorios de herramientas y husillos evita que el refrigerante entre en los cojinetes y lave su aceite lubricante. Además, la lubricación a base de agua se usa en los juegos de canales del alimentador de barras también.
El torno suizo se usa para piezas que requieren tolerancias muy ajustadas. Broderson dice que la presión de la herramienta puede causar que se formen conos al correr piezas de plástico en tornos convencionales. El buje guía característico del torno suizo proporciona el soporte en el corte para eliminar este problema. Además, la máquina repite muy bien, dice. Una vez que un proceso está afinado, no hay más proceso de cortar, medir y repetir. Además, el alimentador de barras tiene la capacidad de correr barras de 12 pies de largo. K&E comúnmente corre barras de 10 pies de largo, lo que permite tramos más largos de mecanizado desatendido comparado con tornos convencionales con alimentadores de barras de 4 pies. Para material como PEEK, típicamente ordena barra rectificada a +0,002" / -0".
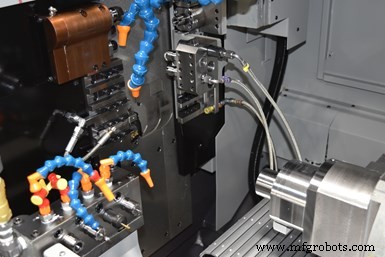
El torno suizo, que corre usando refrigerante a base de agua, se dice que logra tolerancias más ajustadas y producción mejorada para piezas termoplásticas que el taller previamente corría en tornos CNC de ganga tradicionales. La máquina también permitió al taller traer trabajo previamente subcontratado de vuelta a la empresa.
Eso dicho, el taller puede quitar el buje guía y operar la máquina como un torno convencional, corriendo un trabajo con el mismo enfoque de mecanizado que un torno estándar.
Broderson dice que una de las curvas de aprendizaje más grandes fue determinar cuánta presión usar en la bomba de refrigerante de alto volumen para remover virutas e inundar la pieza sin cambiar las dimensiones de la pieza que se está mecanizando. Si la presión es demasiado alta, el chorro de refrigerante puede cambiar la dimensión de las piezas de plástico. El taller también encontró torsión de algún material de barra porque el husillo de la máquina aceleraba a velocidad tan rápidamente. La solución para eso fue acelerar a velocidad más lentamente. Otro desafío fue aprender qué características en la pieza podían mecanizarse y cuándo esas deberían secuenciarse.
Problemas de material
Un desafío general que Broderson dice que su taller ha estado enfrentando recientemente es la variabilidad del material plástico. Aunque intenta comprar de proveedores basados en EE. UU., incluso algunos de esos venden material producido en el extranjero. "Tenemos que ser muy específicos al ordenar", dice.
En un ejemplo, el taller ordenó material FR4 para un trabajo, afinando su proceso de mecanizado para ese lote de material. Luego ordenó otro lote cuando el trabajo regresó. Sin embargo, aunque ese segundo lote cumplía la misma clasificación NEMA para envolventes eléctricas, la variación con la resina y el relleno de vidrio fue suficiente para que los datos de corte y herramientas usados en el lote anterior de FR4 no fueran compatibles con el nuevo lote. "Mantener dos milésimas en un material como este es bastante difícil, pero la variación entre lotes lo hace aún más difícil".
Conceptos básicos de termoestables, termoplásticos
K&E tiene 54 años de experiencia trabajando con plásticos de ingeniería. El taller dice que los termoestables son adecuados para aplicaciones que requieren alta resistencia al calor y aislamiento eléctrico. Los polímeros entrecruzados en los termoestables forman enlaces irreversibles, eliminando el riesgo de que el producto se derrita si se reaplica calor. También ofrecen excelentes propiedades de desgaste y estabilidad dimensional mientras son más ligeros que los metales.
Debido a que los gránulos de termoplásticos se ablandan cuando se calientan y licúan a medida que se aplica calor adicional, el proceso de curado es completamente reversible ya que no tiene lugar enlace químico. Esto permite que los termoplásticos sean remoldeados y reciclados sin afectar negativamente sus propiedades físicas. Los termoplásticos ofrecen beneficios, incluyendo resistencia química, resistencia al impacto, aislamiento eléctrico, baja absorción de humedad, bajo coeficiente de fricción, desgaste reducido en piezas acopladas y eliminación de lubricación durante la operación del producto.
Equipo industrial
- Mecanizado CNC: elección de materiales para rendimiento óptimo
- Dominando el Mecanizado CNC de 5 Ejes: Precisión, Velocidad y Beneficios Industriales
- Soluciones Expertas de Mecanizado CNC Personalizado: Precisión y Confiabilidad
- Mecanizado CNC de Acrílico de Precisión: Preciso, Seguro y Eficiente
- Mejora del Control de Calidad en Mecanizado CNC: Estrategias para Precisión y Satisfacción del Cliente
- Mecanizado CNC de Precisión para Piezas Personalizadas: Soluciones Rápidas, Exactas y a Medida
- Mecanizado CNC de Piezas Grandes: Estrategias para Superar Limitaciones de Tamaño
- Mecanizado CNC vs Moldeo por Inyección: Elige el Proceso Adecuado para tu Proyecto
- Guía de Selección de Plásticos para CNC: Elige el Material Ideal para Mecanizado Preciso
- Entendiendo los costes de mecanizado CNC: Factores clave y cómo optimizarlos
- Mecanizado CNC de precisión para polímeros: Técnicas avanzadas y consejos