



Elegir el Relleno Adecuado para Impresiones 3D Fuertes y Eficientes
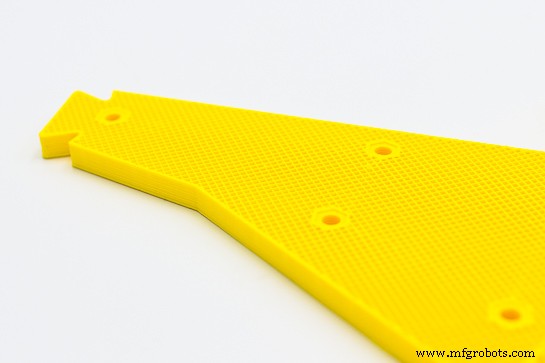
Todos los usuarios de impresoras 3D saben que las piezas impresas tienen dos zonas distintas: la carcasa (shell) y el relleno (infill). La correcta parametrización de estos dos valores influye en la resistencia mecánica, el acabado, el tiempo de impresión y el coste. La carcasa son las paredes exteriores de la pieza, en las que se incluyen tanto las capas en contacto con la base de impresión como las capas superiores que aportan el acabado superficial final.
En este artículo nos centraremos en la parte interior de la pieza, el infill. Los programas de laminado (Cura, Simplify3D, etc.) nos permiten elegir la forma y el porcentaje de relleno que queramos. A continuación citamos las configuraciones más importantes.
Porcentaje de relleno en impresión 3D
El infill es la cantidad de material que ocupa la parte interna de la pieza. Normalmente, los programas de laminado permiten modificar el porcentaje de material desde el 0 % (pieza hueca) hasta el 100 % (pieza totalmente maciza). Hablando siempre de la misma configuración de altura de capa y ancho de extrusión, el valor ideal del porcentaje de infill depende de la aplicación final de la pieza. El porcentaje más usado, que muchos programas de laminado usan como valor por defecto, es el 20 %. Con este porcentaje se consiguen piezas con resistencia media/alta, bajo peso y un tiempo de impresión muy eficiente, lo que se traduce en piezas con una buena relación resistencia/coste.
Para prototipos no funcionales, modelos y otros objetos de simple exposición, el infill recomendado es el 10 %. Con un porcentaje tan bajo se reducen los largos tiempos de impresión de figuras complejas u objetos que no necesitan resistencia a ningún tipo de esfuerzo. Por el contrario, todo usuario sabe que para lograr la máxima resistencia a tracción debe hacer sus piezas al 100 % de infill, pero esto implica mayores costes, tanto en tiempo como en material, y que las piezas sean más pesadas. Fuera de los valores ya mencionados, recomendamos estudiar cada caso en detalle según la resistencia/tiempo de impresión, teniendo en cuenta que del 25 % al 50 % de infill la resistencia aumenta un 25 % y del 50 % al 70 % de infill la resistencia aumenta solo un 10 %.
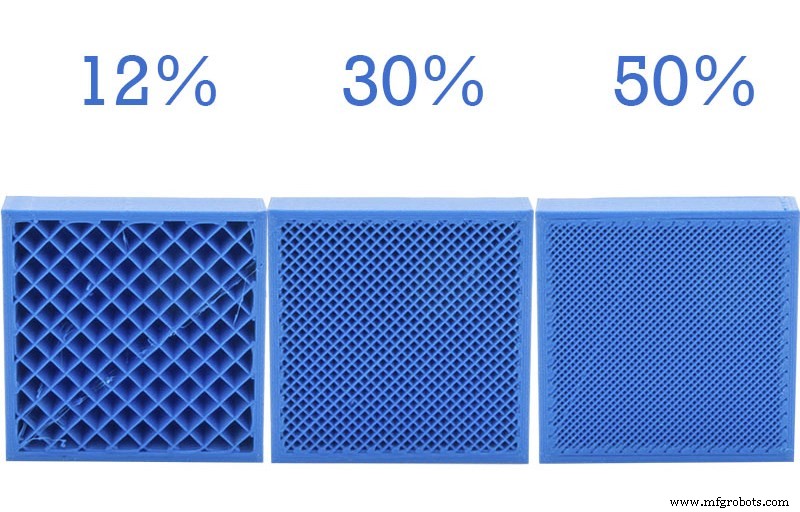
Imagen 1: Diferentes porcentajes de infill
Nuestra recomendación es usar un 10 % de relleno para figuras y objetos que no soportan cargas, 20 % para piezas de uso normal con cargas medias/bajas, 60 % en caso de necesitar fabricar piezas finales con una resistencia media y válidas para ser taladradas o atornilladas, y finalmente 100 % para lograr la máxima resistencia del material. Queremos recalcar que la orientación de fabricación de las piezas afecta a la resistencia final, es decir, la orientación importa tanto como el porcentaje de infill.
Tipo de relleno
Dependiendo del software de laminado usado hay diferentes tipos de infill, pero los cuatro más utilizados (Rectangular, Triangular o Diagonal, Wiggle y Honeycomb) aparecen en todos (Simplify3D, Cura, Slic3r, etc.).
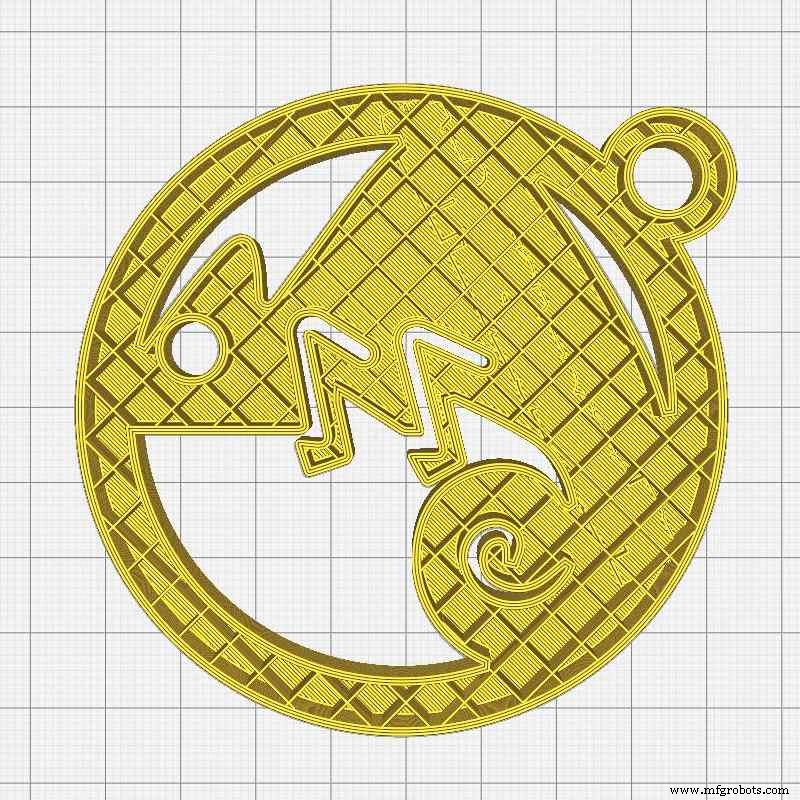
Relleno rectangular
Por defecto, estos softwares usan relleno rectangular, lo cual es lógico por tener una estructura fuerte en todas las direcciones y ser relativamente rápido al hacer capas perpendiculares unas sobre otras.
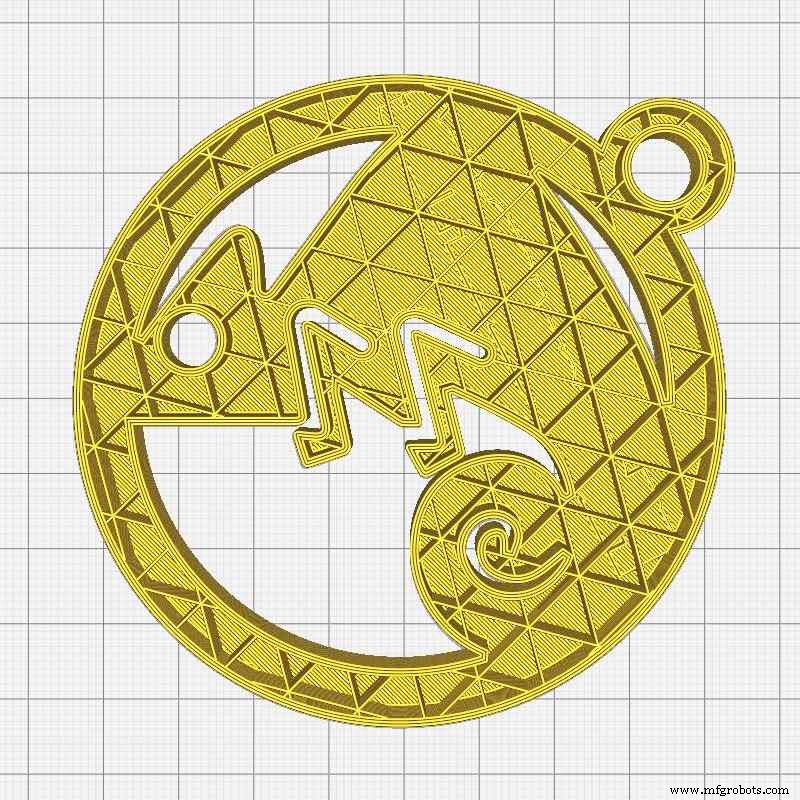
Relleno triangular
El relleno triangular se aplica, como en las estructuras de la vida cotidiana, para lograr la máxima resistencia en la dirección de las paredes, esto se debe a la descomposición a la mitad de la fuerza aplicada al estar a 45° las líneas que forman cada capa.
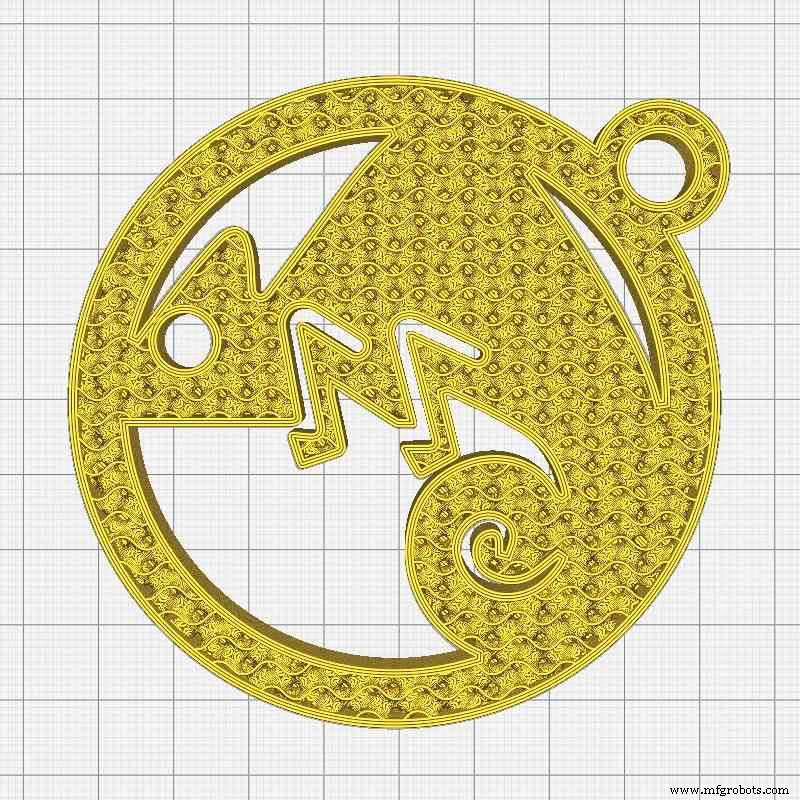
Wiggle (ondulado)
Por el contrario, si nuestra necesidad es obtener una pieza lo más flexible, comprimible y blanda posible, el mejor relleno es el Wiggle. Este relleno en zigzag aumenta la fuerza de rebote y proporciona el soporte suficiente para asegurar el recubrimiento total de la parte superior de la pieza.
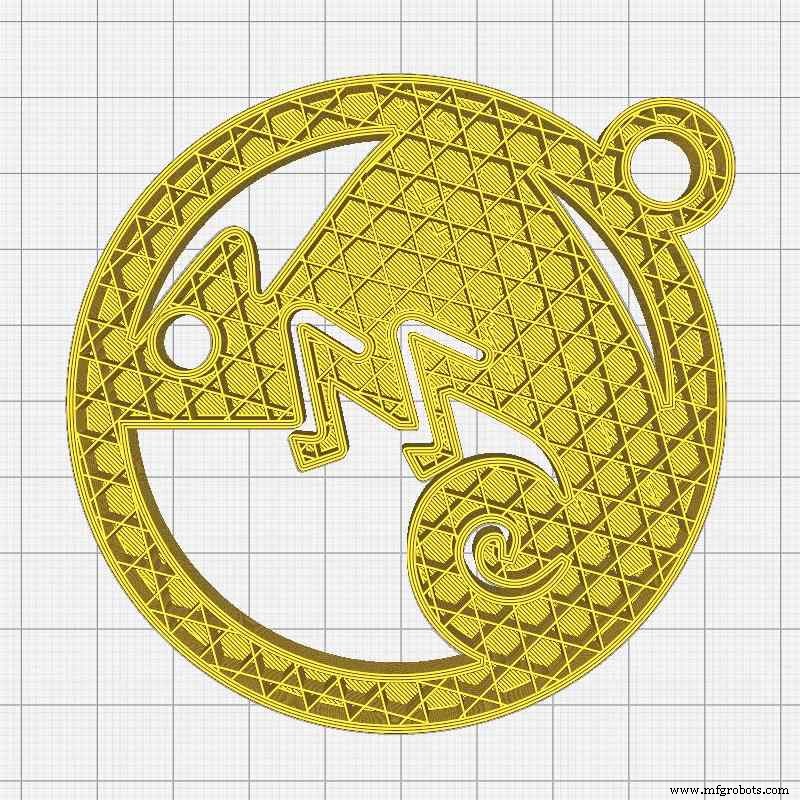
Honeycomb (panal de abeja / tri-hexagonal)
Finalmente, basándose en la sabia naturaleza, el relleno honeycomb (panal de abeja) en forma hexagonal se usa ampliamente como núcleo para dar resistencia a piezas de fibra de carbono y otros tipos de fibras. En impresión 3D FDM/FFF ofrece a las piezas una gran resistencia en todas las direcciones, superior al relleno rectangular, pero con mayor tiempo de impresión.
En nuestra opinión, el relleno rectangular es lo suficientemente fuerte para el 90 % de las aplicaciones de impresión 3D, siendo el 10 % restante casos donde se deba usar un relleno muy específico.
Nuestras recomendaciones para elegir el infill
La correcta configuración del relleno es un paso muy importante para obtener la resistencia deseada en las piezas fabricadas por impresión 3D FDM/FFF. Nuestra recomendación es usar relleno rectangular con un 10 % de densidad para piezas no funcionales, modelos o prototipos, 20 % de infill para piezas de uso normal sometidas a cargas bajas/medias y 60 % para elementos que deban soportar altas cargas. El tipo de infill y los valores de porcentaje deben ajustarse también a cada tipo de impresora 3D y, si el material a utilizar es rígido (PLA, ABS, PETG, Nylon, etc.) o flexible (Filaflex TPE o TPU) para obtener el mejor resultado posible.
Impresión 3d
- 6 estrategias probadas para reducir los costes de la impresión 3D
- Maximizando la eficiencia: Cómo el nesting impulsa el rendimiento en impresión 3D de polímeros
- Producción In-House: La Fuse 1 Construye sus Propias Piezas
- Revelando la historia: Cómo la impresión 3D transforma la arqueología y la paleontología
- Impresión 3D: Empoderando comunidades en el mundo en desarrollo
- Desmintiendo mitos de la impresión 3D: Lo que la tecnología realmente puede hacer
- Por qué la interoperabilidad es clave en software 3D: Optimizando la eficiencia del flujo de trabajo
- Cómo la impresión 3D transformará la fabricación en la próxima década
- Cómo la impresión 3D está revolucionando la fabricación moderna
- Los Tres Pasos Esenciales de la Impresión 3D: Desde Diseño CAD hasta Acabado Final
- Relleno (Infill) vs. Pared (Shell) en Impresión 3D: Entendiendo sus Roles y Diferencias