



Optimizar la Impresión 3D: Pausas Estratégicas, Insertos y Cambios de Color
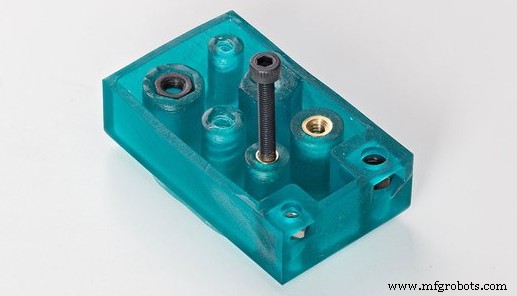
Cuando un usuario de impresora 3D FDM alcanza un nivel medio de conocimientos, busca aumentar la complejidad de sus piezas, tanto en funcionalidad como en acabado. A continuación se exponen una serie de consejos para aumentar el rendimiento de una impresora 3D gracias a las paradas programadas y los insertos metálicos.
Parada programada
La parada programada es una acción muy sencilla de realizar y que muchos usuarios temen hacer. El primer paso para detener la impresión es saber exactamente a qué altura (en milímetros) se quiere parar por el motivo que sea. Dependiendo del software de laminado que utilice el usuario, se puede encontrar directamente (número de capa X) o indirectamente (X mm). En el segundo caso, hay que buscar el número de la capa donde se quiere parar y multiplicarlo por el grosor de cada capa para obtener la altura total en milímetros.
Una vez conocida la altura total, por ejemplo 14 mm, hay dos formas de programar la parada: directamente en el GCode o en el software de laminado.
Al principio de la impresión 3D, se modificaba el GCode de una pieza para programar una parada a la altura deseada. Para ello el usuario debía buscar la altura de capa (Layer) y en la siguiente línea del código introducir el comando M600. Este comando es el cambio de filamento que traen predefinido las impresoras 3D que usan Marlin o derivados.
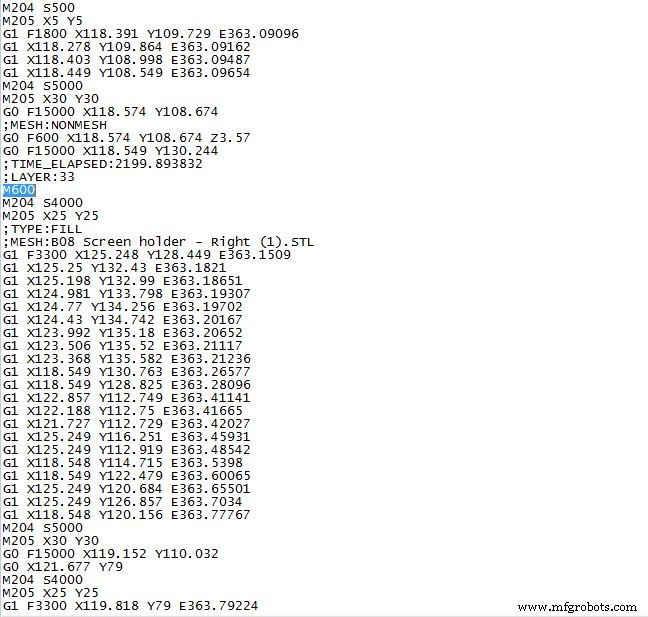
Imagen 1: GCode con parada M600
Actualmente existe otro método de parada mucho más sencillo. Los softwares de laminado como Cura tienen un plugin para realizar diferentes tipos de paradas. Al ser esta forma muy fácil, en los siguientes párrafos se explican los posibles tipos de paradas.
Cambio de filamento
La parada para cambio de filamento es una acción ideal cuando se quieren hacer piezas en varios colores con un solo extrusor, aunque el usuario debe tener en cuenta al diseñar que esto solo es válido para cambios de color a lo largo del eje Z y a diferentes alturas de capa. Para programar el cambio de filamento con Cura, ir a "Extensiones → Postprocesado → Modificar GCode" y seleccionar "Cambiar filamento", donde se debe seleccionar la altura de capa, la longitud de retracción e inserción del filamento y la posición donde se desea mover el hotend durante la parada. Esta configuración se puede repetir tantas veces como el usuario desee.
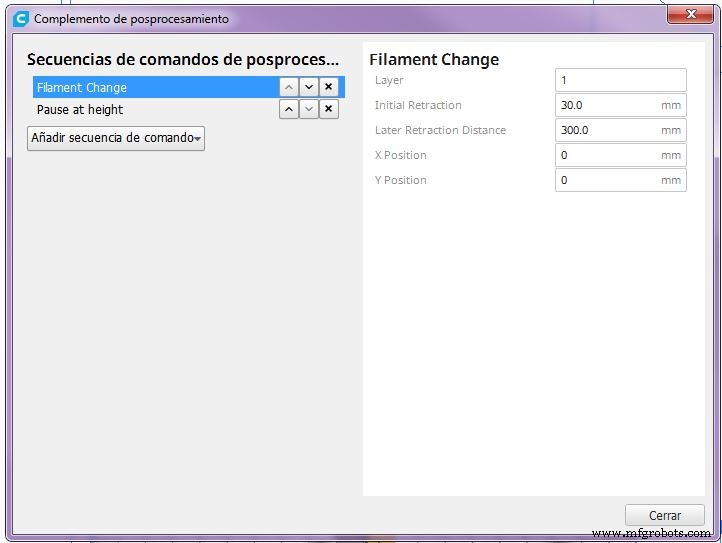
Imagen 2: Cambio de filamento con Cura. Fuente: Cura 3D
Parada a la altura deseada
Realizar una parada a una cierta altura es muy útil para introducir algún elemento en la pieza que se está imprimiendo, como otras piezas impresas, imanes o tuercas. Incorporar tuercas dentro de piezas impresas es una acción realmente interesante y productiva al fabricar piezas funcionales. Para ello, el diseño debe realizarse teniendo en cuenta el tamaño de la tuerca (longitud entre caras en los dos ejes), el juego necesario en el alojamiento y la posición de colocación de la propia tuerca. Si la posición de la tuerca deja espacios sin material, algo común cuando la tuerca no se coloca paralela a la base de impresión, se recomienda imprimir una pieza para colocarla encima de la propia tuerca, que consiga ocupar el espacio libre hasta la altura de capa en la que se ha parado. La siguiente imagen muestra lo explicado; la pieza morada es la base, la pieza ocre es la tuerca y la pieza azul es la pieza impresa para ocupar el hueco no deseado.
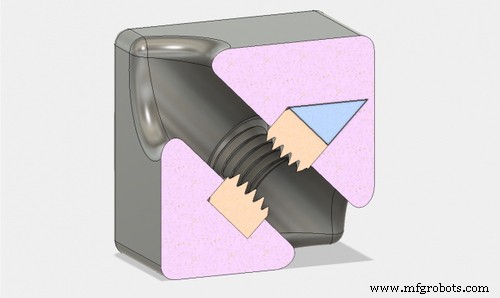
Imagen 3: Cómo insertar una tuerca en un plano inclinado. Fuente: Markforged
Este tipo de parada se programa en Cura en la sección: "Extensiones → Postprocesado → Modificar GCode" y seleccionar "Pausar a altura". Tanto con este tipo de parada como con la de "Cambio de filamento", cuando la impresora 3D alcanza la altura seleccionada, detiene la impresión hasta que el usuario la reanuda pulsando cualquiera de los botones de la pantalla.
Inserto metálico
Una alternativa a incorporar tuercas en medio de una impresión es usar insertos metálicos. Independientemente del tipo de inserto, el usuario debe tener claros los dos factores clave de los insertos: resistencia a la extracción y resistencia a la rotación. La resistencia a la extracción es la oposición del inserto a salir de su alojamiento cuando se aprieta el tornillo. Este valor puede aumentarse incrementando la longitud del inserto. La resistencia a la rotación es la oposición del inserto a girar sobre sí mismo al apretar el tornillo. En este caso la resistencia aumenta al incrementar el diámetro del agujero. Otro aspecto a tener en cuenta de forma genérica es el diámetro necesario para cada tipo y tamaño de inserto, siendo necesario consultar la ficha técnica del fabricante para obtener el diámetro de agujero recomendado.
Con los puntos anteriores claros, en impresión 3D es habitual usar dos tipos de insertos: insertos roscados por calor y insertos roscados autorroscantes.
Insertos roscados por calor
Este tipo de insertos se usan con materiales termoplásticos, que se funden a bajas temperaturas. Su forma de uso es muy sencilla y solo requiere tener un soldador por calor u otra fuente de calor, que por contacto caliente funde el inserto. La geometría de estos componentes está diseñada para que cuando el plástico se funde desde las paredes del agujero, se forme una unión resistente, que impide que salga o gire sobre sí mismo.
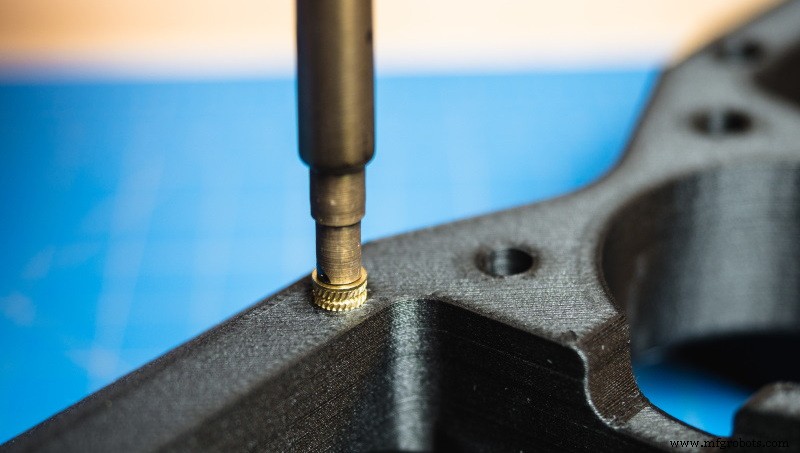
Imagen 4: Introducción de inserto por calor. Fuente: Markforged
Este tipo de insertos son ideales para la mayoría de piezas y materiales usados en impresión 3D FDM.
Insertos roscados autorroscantes tipo Ensat
Ciertos materiales usados en impresión 3D SLS y de resina se funden a temperaturas más altas o no se comportan de forma estable al calentarse. En estos casos se recomienda usar insertos roscados autorroscantes (casquillo Ensat).
Este tipo de inserto permite la unión por tornillos con alta capacidad de carga y temperatura. Su forma cónica en el extremo inferior acompañada de una ranura de corte, crea la rosca automáticamente en el agujero. Para insertarlos, solo se necesita un tornillo con el diámetro interior del inserto y dos tuercas para hacer controtuerca.
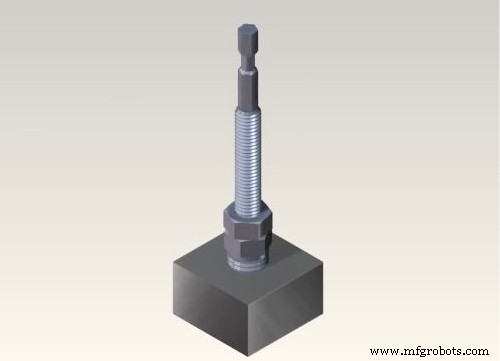
Imagen 5: Sistema de controtuerca. Fuente: Norelem
Para estos dos tipos de insertos también existe una herramienta especial, recomendada para usuarios que realicen este tipo de proceso de forma habitual.
Conclusión
Siguiendo los consejos mencionados, cualquier usuario de una impresora 3D puede ampliar su campo de aplicación gracias al aumento de la funcionalidad de sus piezas.
Impresión 3d
- Cómo soldar y pegar piezas de plástico impresas en 3D para ensamblajes fuertes y precisos
- Fusión de impresión 3D y robótica: soluciones pioneras para fábricas inteligentes
- Cómo la impresión 3D impulsa la innovación en la Fórmula 1: 5 tendencias clave
- Diseño generativo e impresión 3D: construyendo la fabricación del futuro
- FDM 3D Printing: Comparativa de filamentos ASA, PETG y PC – Guía experta de rendimiento y aplicaciones
- 4 formas en que la impresión 3D acelera operaciones de Mantenimiento, Reparación y Revisión (MRO)
- Impresión 3D y personalización masiva: panorama actual y oportunidades futuras
- Revolucionando Oil & Gas: Cómo la impresión 3D impulsa eficiencia y sostenibilidad
- Revolucionando la medicina y la odontología: El poder de la fabricación aditiva
- Entender la densidad y longitud del filamento para impresión 3D precisa
- Impresión 3D y Prototipado en Mar‑Bal: Acelerando la Innovación en Compuestos