



Perfiles de Cura para Ender 3 Pro y V2: Configuración Definitiva para Impresiones Perfectas
Introducción
Tener un perfil de laminador bien ajustado es crucial para el éxito en impresión 3D. Aunque el número de parámetros puede ser abrumador, los más importantes no son tantos y entender qué hace cada uno te ayudará a producir mejores impresiones con el tiempo.
Si no quieres pasar por todo el ensayo y error que hicimos para encontrar los Ajustes Ideales para impresiones de alta calidad en tu Ender 3, definitivamente revisa nuestros Perfiles de Cura específicos para la Serie Ender 3 (Consíguelos todos por solo $7).
Diferentes ajustes y su importancia
Al empezar con impresión 3D, solo deberías enfocarte en unos pocos parámetros. Una vez domines los principales, puedes continuar con las numerosas funciones avanzadas que ofrecen los laminadores. Abajo encontrarás explicación de cada parámetro que no debes ignorar.
Usa los Perfiles Estándar de Cura como punto de partida
Cura ofrece diferentes perfiles para la mayoría de tipos de filamento (PLA, ABS, PETG, TPU, etc.) y vienen con ajustes que generalmente funcionan bien. Luego simplemente adapta los ajustes de ese perfil a tus necesidades.
Temperatura de Impresión
La tecnología de impresión 3D más común hoy se basa en fundir filamento plástico y depositarlo ordenadamente. Los filamentos están hechos de diferentes polímeros con diferentes temperaturas de fusión, por lo que la temperatura de extrusión depende del filamento elegido. En termoplásticos la temperatura de fusión no es fija como en el agua. Con polímeros hay un rango de temperatura donde empieza a fluir y se vuelve menos viscoso al aumentar la temperatura.
Lograr la temperatura justa te permite empujar plástico por el extrusor sin goteo incontrolado. También está la cuestión de qué pasa una vez depositado el material y qué tan fuerte se une a la capa previa. Esto depende de la temperatura de extrusión y el enfriamiento de pieza.
Las temperaturas ideales son un punto de partida; debes descubrir cuál es la mejor para tu combinación de filamento e impresora. Cada fabricante tiene su propia mezcla, de ahí las diferentes temperaturas óptimas. Incluso puede haber diferencias entre bobinas del mismo fabricante si el proceso no se controla cuidadosamente.
Temperaturas ideales para los materiales más comunes:
- PLA: 200 – 210 °C
- ABS: 230 – 240 °C
- PETG: 220 – 230 °C
- TPU: 220 – 240 °C
Temperatura de Cama
Una cama caliente se ha vuelto esencial en impresión 3D. Acertar con la temperatura de cama aumenta enormemente tus probabilidades de éxito. Hay muchas superficies de impresión en el mercado que también ayudan a conseguir buena primera capa, retener la pieza mientras se imprime y liberarla al enfriarse.
Como con las temperaturas de extrusión, las temperaturas ideales de cama deben ser solo un punto de partida para testear tu configuración específica y elección de filamento.
Temperaturas ideales de cama para materiales comunes:
- PLA: 50 – 65 °C
- ABS: 90 – 110 °C
- PETG: 70 – 85 °C
- TPU: 50 – 65 °C
Altura de Capa
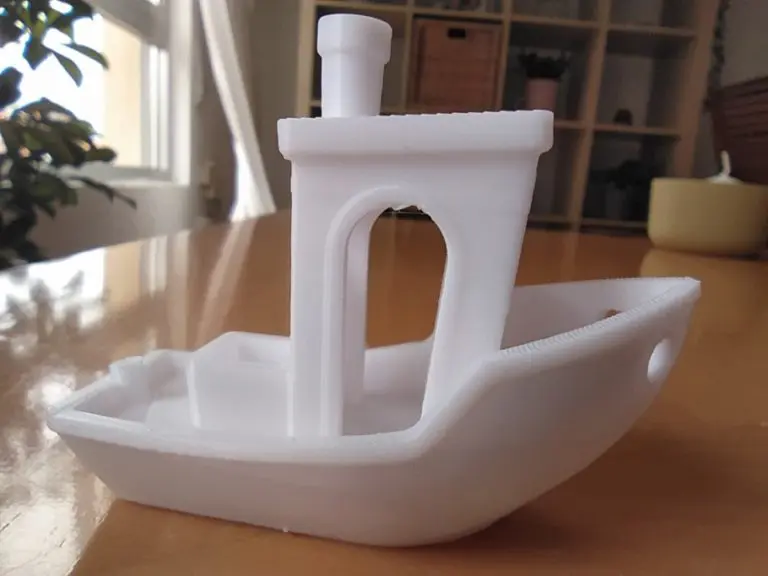
La altura de capa teóricamente podría ser cualquier grosor, pero la construcción mecánica de cada impresora hace que algunos grosores sean mejores que otros. El conjunto de mejores alturas se conoce como "Números mágicos". En Ender 3, por ejemplo, la altura de capa sube en múltiplos de 0.04 mm (0.08, 0.12, 0.18, etc.).
La altura de capa influye drásticamente en tiempo de impresión, detalle y resistencia. Con capas mayores el tiempo disminuye pero el detalle y la resistencia también. Elegir el número correcto depende del propósito de la impresión. El tamaño de boquilla también limita la altura. Se recomienda no usar altura superior al 80% del tamaño de boquilla. Un rango sensato sería 0.1 a 0.3 para boquilla de 0.4.
Alturas de capa ideales para Ender 3:
- 0.12 mm a 0.28 mm
Retracción
Cuando la impresora debe dejar de extruir, solo detener el avance del filamento no basta. El plástico fundido seguiría goteando por la presión acumulada en la boquilla. Para mover el cabezal sin depositar plástico, el extrusor debe retraer el filamento. En impresoras Bowden como la Ender 3 stock, este fenómeno es más pronunciado. Si la retracción no está bien ajustada, aparece stringing. Si los ajustes son demasiado agresivos, el filamento puede rayarse y generar otro conjunto de problemas.
Hay varios parámetros para ajustar la retracción:
- Distancia de retracción: cuánto filamento se retira. En setups Bowden, esta distancia tiende a ser mayor (3 mm – 6 mm).
- Velocidad de retracción: está mayormente limitada por el extrusor, mejor empezar bajo (20 mm/s) y subir probando con test de stringing.
- Conteo máximo de retracción: especifica el número de retracciones que pueden hacerse en un segmento de filamento. 5 a 10 sería lo mejor.
También hay funciones que ayudan con stringing u otros artefactos por exudación:
- Combing: Desactiva retracción y modifica movimientos de desplazamiento para ir sobre el relleno y depositar plástico que exuda. No siempre recomendado para cada impresión.
- Wiping: Hace un movimiento corto hacia dentro antes de desplazarse a otro lugar.
- Coasting: Apaga la extrusión en los últimos milímetros de una línea de impresión.
Ajustes ideales de retracción para materiales comunes (PLA, ABS, PETG):
- Distancia de retracción: 6 mm
- Velocidad de retracción: 20 mm/s
- Conteo máximo de retracción: 5
La distancia de retracción debe ser 0mm al imprimir con TPU.
Relleno (Infill)
Cada capa de una pieza impresa está compuesta de paredes exteriores y relleno.
Diferentes patrones y densidades de relleno afectan mayormente tiempos de impresión y, en ciertas situaciones, resistencia también. Los laminadores ahora tienen muchos patrones para elegir, pero las diferencias están ligadas al propósito de la impresión. El relleno está mayormente ahí para soportar las capas superiores, así que a menos que la pieza esté sujeta a fuerzas de compresión, la mejor forma de conseguir piezas más fuertes es aumentar el grosor de pared, no la densidad de relleno.
La recomendación general es usar patrones simples y 5% a 20% de densidad.
Si la pieza soportará fuerzas de compresión o aplastamiento, deberías considerar 50% o más, pero para otros casos, la resistencia no aumentará mucho con densidad sobre 25%.
Velocidad de Impresión
La velocidad de impresión es la velocidad máxima a la que la impresora se mueve para cada tipo de movimiento. Es importante notar que las velocidades máximas no se alcanzan en impresiones pequeñas o con alto detalle. Esto es porque la impresora gasta la primera y última parte del movimiento acelerando y frenando, así que a menos que las aceleraciones sean muy altas, la velocidad punta no se alcanza.
Velocidades mayores correlacionan con menor calidad y otros problemas. La recomendación si quieres aumentar velocidad, es hacerlo en relleno o paredes internas que impactan menos en calidad. Los movimientos de desplazamiento también pueden beneficiarse de mayores velocidades hasta cierto punto.
- ASA: 20 – 50 mm/s
- ABS: 40 – 80 mm/s
- PETG: 40 – 90 mm/s
- PLA: 30 – 90 mm/s
- NYLON: 40 – 60 mm/s
- HIPS: 25 – 55 mm/s
- TPU: 10 – 30 mm/s
Capa Inicial
La primera capa es probablemente la más importante y su éxito determina el de toda la impresión.
La primera capa debe compensar ligeras desalineaciones o irregularidades, así que mi recomendación es no bajar de 0.2 mm a menos que sepas que tu impresora está calibrada mucho más allá de eso.
Para acertar con la primera capa, la velocidad debe reducirse y los ventiladores apagados. Esto asegura buena unión a la cama.
Las siguientes dos o tres capas también deben ser lentas y sin ventilador para asegurar que no se añaden tensiones a la primera capa.
- Velocidad capa inicial: 20 mm/s
- Ventilador primera capa: 0%
- Número de capas sin ventilador: 3 – 5
Ángulo de Voladizo para Soportes
Cada capa necesita algo debajo a qué adherirse: cama o capa previa. En voladizos, la impresora intenta depositar plástico en el aire y se enrolla. La mayoría de impresoras pueden con 45°, pero algunas llegan a 60°. Puedes testear tu impresora con un test de voladizo.
Para evitar imprimir sin soporte debajo, el laminador genera una estructura debajo llamada soporte. Estas estructuras deben quitarse en post-procesado.
- Ángulo de voladizo para soportes: 45°
Adherencia a Cama
La adherencia puede ser problema para algunos modelos aunque tu primera capa sea perfecta. Primeras capas largas o puntiagudas tienden a curvarse. A menos que tengas una superficie preparada para imprimir sin capa de separación de pegamento, laca o barnices formulados, definitivamente deberías usar uno. Estos productos ayudan al plástico a adherirse a la superficie y tras imprimir también actúan como agente desmoldeante al enfriarse.
Activar brim puede ser buena solución. Crea un borde de una capa que aumenta contacto con la cama. Debe quitarse en post-procesado, así que si no lo necesitas, es más fácil evitarlo.
La balsa (raft) actúa igual pero con al menos dos o tres capas y puede compensar irregularidades de la cama.
Tasa de Flujo (Flow Rate)
La tasa de flujo es la velocidad a la que la impresora extruye plástico. Esta velocidad la calcula el laminador para cada movimiento y generalmente debe ser 100%. Puede ajustarse si notas sobre o subextrusión, pero mi recomendación es no testearla en incrementos mayores al 5%.
El flujo puede ayudar a afinar tasas de extrusión para diferentes bobinas. Como cada polímero tiene distinta dureza, los engranajes del extrusor enganchan diferente. Una buena práctica es imprimir un cubo de calibración y ajustar el flujo para cada bobina nueva hasta que no veas sobre o subextrusión. Luego debes recordar guardar tus ajustes o introducirlos cada vez que uses cada bobina.
Configuración Ideal de Ender 3 para Cada Tipo de Filamento
Configuración Ender 3 para PLA
- Temperatura de impresión: 200 – 210 °C
- Temperatura de cama: 50 – 65 °C
- Altura de capa: 0.12 mm (fino) – 0.28 (borrador)
- Retracción: 6 mm
- Relleno: 5% – 25%
- Velocidad: 30 – 90 mm/s
- Velocidad capa inicial: 20 mm/s
- Altura capa inicial: 0.2 mm
- Velocidad ventilador inicial: 0%
- Velocidad ventilador (tras capas iniciales): 100%
- Ángulo de voladizo para soportes: 45°
Configuración Ender 3 para ABS
- Temperatura de impresión: 230 – 240 °C
- Temperatura de cama: 90 – 110 °C
- Altura de capa: 0.12 mm (fino) – 0.28 (borrador)
- Retracción: 6 mm
- Relleno: 5% – 25%
- Velocidad: 40 – 80 mm/s
- Velocidad capa inicial: 20 mm/s
- Altura capa inicial: 0.2 mm
- Velocidad ventilador inicial: 0%
- Velocidad ventilador (tras capas iniciales): 0 – 30%
- Ángulo de voladizo para soportes: 45°
Configuración Ender 3 para PETG
- Temperatura de impresión: 220 – 230 °C
- Temperatura de cama: 70 – 85 °C
- Altura de capa: 0.12 mm (fino) – 0.28 (borrador)
- Retracción: 6 mm
- Relleno: 5% – 25%
- Velocidad: 40 – 90 mm/s
- Velocidad capa inicial: 20 mm/s
- Altura capa inicial: 0.2 mm
- Velocidad ventilador inicial: 0%
- Velocidad ventilador (tras capas iniciales): 30% – 100%
- Ángulo de voladizo para soportes: 45°
Configuración Ender 3 para TPU
El TPU regular puede imprimirse sin modificar la impresora, pero para TPU muy flexible como NinjaFlex, necesitarás convertir la Ender 3 a direct drive o instalar algo como el EZRStruder.
- Temperatura de impresión: 220 – 240 °C
- Temperatura de cama: 50 – 65 °C
- Altura de capa: 0.12 mm (fino) – 0.28 (borrador)
- Retracción: 0 mm
- Relleno: 5% – 25%
- Velocidad: 10 – 30 mm/s
- Velocidad capa inicial: 20 mm/s
- Altura capa inicial: 0.2 mm
- Velocidad ventilador inicial: 0%
- Velocidad ventilador (tras capas iniciales): 0% – 30%
- Ángulo de voladizo para soportes: 55°
Si no quieres pasar por todo el ensayo y error que hicimos para encontrar los Ajustes Ideales para impresiones de alta calidad en tu Ender 3, definitivamente revisa nuestros Perfiles de Cura específicos para la Serie Ender 3 (Consíguelos todos por solo $7).
¿Qué pasa con Nylon y Policarbonato?
La Ender 3 puede imprimir nylon y policarbonato si haces algunas mejoras. Consulta nuestro artículo para más información.
Conclusión
Tener un perfil de laminador bien calibrado es clave en impresión 3D. Aunque siempre debes testear qué es mejor para tu configuración particular, si tu máquina es muy usada como la Ender 3, puedes obtener excelentes puntos de partida de otros usuarios y fabricantes que harán el proceso más fácil.
Visita nuestra sección de productos recomendados
Hemos creado una sección de productos recomendados que te permitirá eliminar las conjeturas y reducir el tiempo investigando qué impresora, filamento o mejoras comprar, ya que sabemos que esto puede ser una tarea abrumadora que generalmente lleva a mucha confusión.
Hemos seleccionado solo unas pocas impresoras 3D que consideramos buenas para principiantes, intermedios e incluso expertos, facilitando la decisión, y los filamentos y mejoras listados fueron todos probados por nosotros y cuidadosamente seleccionados, así que sabes que cualquiera que elijas funcionará como se espera.
Impresión 3d
- Optimizando el Rendimiento del Torno: Combinando Torneado y Fresado para Mecanizado Superior
- Impresión 3D de código abierto: Impulsando la innovación a través de diseños compartidos
- Las 11 mejores impresoras 3D para modelado de terreno: FDM y Resina – Reseña 2022
- Guía paso a paso: Cambiar la boquilla en Ender 3, Ender 3 Pro y Ender 3 V2
- Elegir la Altura de Capa Ideal para Impresión 3D: Consejos para Calidad y Velocidad
- Domina el Nivelado de Cama en la Ender 3: Guía Paso a Paso para Impresiones Perfectas
- Mejores Upgrades para Ender 3, Pro y V2: Imprimibles Gratis y Kits Premium
- PLA vs PETG: Elige el filamento adecuado para resistencia, calidad y facilidad de impresión
- Ajustes óptimos de PETG para Ender 3 Pro y V2: Logra impresiones perfectas
- Configuración y Perfiles de Cura para ABS: Optimizados para Cada Impresora 3D
- Los 13 mejores dispositivos y sistemas de hogar inteligente de 2019 — Selecciones de expertos