



Optimiza la Retracción en Ender 3: Di Adiós al Stringing en Pro y V2
Si pensamos en impresión 3D, lo primero que viene a la mente es una máquina que funde plástico mientras un extrusor se mueve por tres ejes ortogonales formando un objeto sólido. Parece simple, pero al profundizar descubrimos innumerables parámetros que determinan cómo ocurre.
Según el tipo de modelo, los ajustes de retracción pueden hacer o romper tus impresiones. Si tienes una Ender 3 (o cualquier máquina tipo Bowden), los siguientes ajustes te serán muy útiles:
Al ser una impresora tipo Bowden, la Ender 3 requiere una distancia de retracción mayor y se recomienda activar el «Modo Combing» (Combing Mode) y ponerlo en «Within Infill». Además, ajusta Distancia de Retracción a 6 mm, Velocidad de Retracción a 20 mm/s, Cuenta Máxima de Retracción a 5, y Ventana Mínima de Distancia de Extrusión a 10 mm.
Si no quieres pasar por todo el ensayo y error que hicimos para encontrar los Ajustes Ideales para crear impresiones de alta calidad en tu Ender 3, echa un vistazo a nuestros Perfiles de Cura específicos para la serie Ender 3 (los tienes todos por solo $7).
¿Qué es la retracción y por qué es importante en impresión 3D?
Como ya sabrás, el hotend recibe el filamento del extrusor, que empuja el material a través de una rueda dentada. Este empuje genera aumento de presión dentro de la boquilla. Si la temperatura es suficiente y los pasos del motor del extrusor están bien calibrados, el plástico fluirá en la cantidad exacta requerida para crear el modelo deseado.
El problema es que queda presión residual en el barril tras parar el motor del extrusor, lo que fuerza al filamento a seguir fluyendo por la única salida libre: la boquilla. Cuando la impresión requiere que el hotend se mueva de un punto a otro sin depositar material, es necesario aliviar esa presión residual para evitar que el plástico «escape» durante el movimiento.
La forma de lograrlo es invertir la rotación del motor paso a paso del extrusor, de modo que unos milímetros de filamento salgan del hotend y compensen dicha presión. Esta inversión se llama «retracción» y es un parámetro fundamental para lograr objetos impresos con buen acabado superficial.
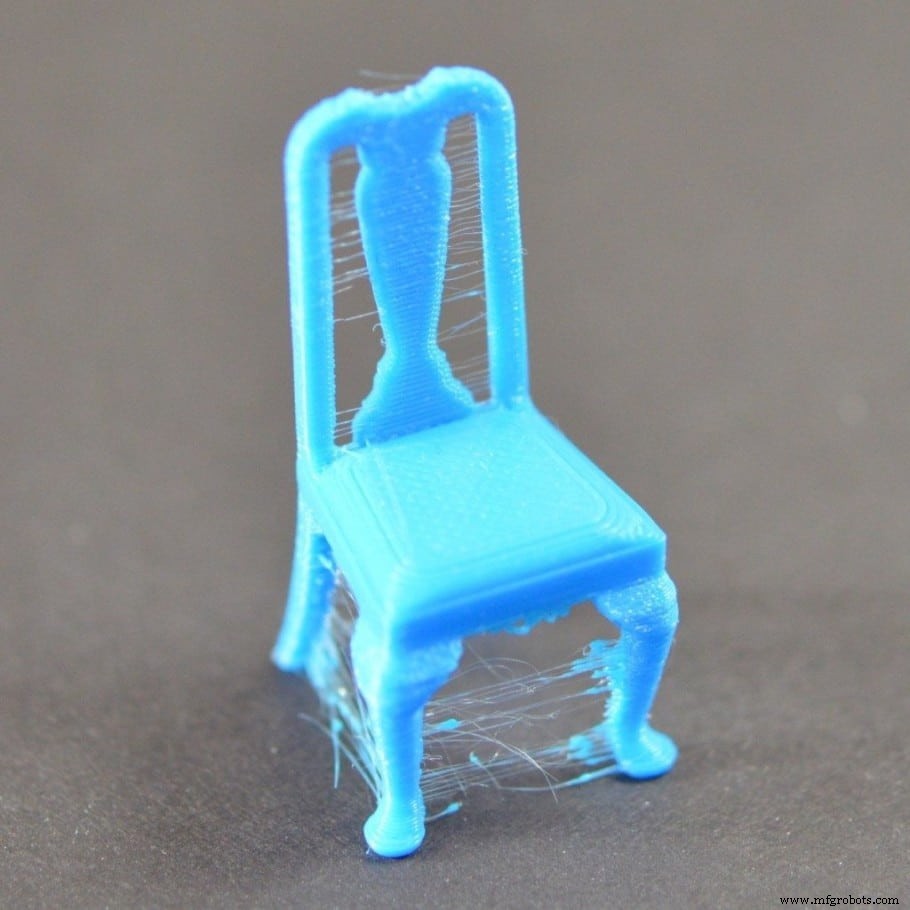
El material sobreextruido de la boquilla se vuelve más fino a medida que el hotend se mueve, dejando un «hilo» o «string» entre dos paredes de la pieza. Esto se conoce como «stringing» (hilado) y puede evitarse (o al menos minimizarse) mediante parámetros de impresión. Quizás no hayas oído el término, pero casi seguro que lo has visto. Mira la siguiente imagen de una silla con bastante stringing.
Parámetros Relacionados con la Retracción
Primero, asegúrate de que la casilla «enable retraction» (activar retracción) está marcada, para acceder a los parámetros. Nos centraremos en ajustes de Cura; encontrarás equivalentes en la mayoría de laminadores.
Aclaro que usaré la nomenclatura de Cura, pero los mismos principios se aplican a todos los laminadores.
Distancia de Retracción (Retraction Distance)
La distancia de retracción indica cuántos milímetros de filamento retraer cuando sea necesario. Retraer muy poca distancia probablemente no solucione el stringing, mientras que exagerar este valor hará que no haya plástico disponible en la boquilla al inicio de la siguiente extrusión.
Para evitar esto existe el «priming» (cebado), que devuelve el filamento a la posición anterior a la retracción. Es decir, si se retrajeron 5 mm, tras moverse entre dos puntos sin extruir, se empujarán 5 mm de vuelta a la boquilla.
A menudo, el modelo requiere muchas retracciones secuenciales en muy poco tiempo. Si la distancia de retracción es muy alta, los dientes del engranaje empezarán a moler (grinding) el filamento. Si este se vuelve demasiado fino, los engranajes no lo empujarán, sino que resbalarán. Como resultado, no se extruirá más filamento y la impresión se arruinará.
Para evitarlo, estableceremos la distancia mínima de retracción que nos permita mitigar el stringing. El rango 3–6 mm suele funcionar para la mayoría de impresoras 3D tipo Bowden. Puedes empezar con 3 mm y subir de 1 mm si lo consideras necesario.
Aunque las Ender 3 llevan años en el mercado y son conocidas por su fiabilidad, muchos usuarios modifican ajustes para mejores resultados. Una modificación común es convertirla en sistema de extrusión directa. No recomendamos modificar un diseño probado (a menos que estés muy seguro de tus habilidades de ingeniería), pero puedes probar y sacar tus conclusiones.
Una ventaja del sistema directo es un control más preciso de retracciones. Para ese tipo de impresoras, empieza con 0,5 mm y sube en incrementos de ese valor hasta obtener resultado óptimo.
Cuenta Máxima de Retracción (Maximum Retraction Count)
Este parámetro define el número máximo de retracciones que pueden hacerse sobre el mismo segmento de filamento. Así se evita el molido (grinding) mencionado. Empieza ajustando este valor entre 5 y 10. El predeterminado de Cura es 100, pero es demasiado alto.
Ventana Mínima de Distancia de Extrusión (Minimum Extrusion Distance Window)
Aquí defines la longitud del segmento de filamento al que se aplicarán las retracciones especificadas en «Maximum Retraction Count». Como las retracciones serán de 3–6 mm, un valor adecuado es 10 mm. Así te aseguras de que el filamento no se dañe por retracciones excesivas.
Velocidad de Retracción (Retraction Speed)
Especifica qué tan rápido gira el extrusor en reversa. Debe ser lo bastante rápida para evitar que el filamento escape por la boquilla, pero no excesivamente, ya que una velocidad excesiva requerirá potencia que el motor no podrá entregar, perdiendo pasos. Un buen valor inicial es 20 mm/s. Luego siempre puedes subirlo mediante un test de stringing (enlaces al final).
Velocidad de Cebado (Retraction Prime Speed)
Este valor permite ajustar la velocidad a la que el material vuelve a la boquilla. Controla cómo el hotend queda listo para seguir extruyendo como si nada.
La velocidad de retracción se divide en dos parámetros por una buena razón. Al retirar el filamento, la presión es mayor al inicio que al final, aliviando el estrés en el engranaje. En el cebado, la presión (y la fuerza en el engranaje) aumenta progresivamente.
Por eso el cebado puede dañar más el filamento que la retracción. Recomendamos usar una velocidad 5 mm/s menor en este parámetro que la de «Retraction Speed».
Cantidad Extra de Cebado (Extra Prime Amount)
Con este parámetro compensas la cantidad de material perdido por goteo (oozing). Si ajustas bien distancia y velocidad de retracción, no necesitarás compensar nada, así que recomendamos dejarlo en 0 y hacer tests de calibración en su lugar (enlaces abajo).
Ajustes de Retracción Recomendados para Ender 3 (Pro / V2)
Dado que las Ender 3 son definitivamente de las impresoras más populares (si no la más), entraré en los ajustes específicos que recomiendo y uso en mi máquina. Aunque cada impresora es algo única, estos ajustes sirven como excelente punto de partida.
- Modo Combing: ACTIVADO y en «Within Infill»
- Distancia de Retracción: 6 mm
- Velocidad de Retracción: 20 mm/s
- Cuenta Máxima de Retracción: 5
- Ventana Mínima de Distancia de Extrusión: 10 mm
Estos ajustes servirán para todas las impresoras tipo Bowden. Puedes afinarlos para tus necesidades específicas. Tests diseñados para reducir stringing acelerarán el ajuste fino. Los listo todos al final.
También puede sorprenderte que imprimir miniaturas requiera una configuración de retracción específica para mejores resultados. ¡También la listo ahora!
Ajustes de Retracción Recomendados para Imprimir Miniaturas en Ender 3 (Pro / V2)
- Modo Combing: ACTIVADO y en «Within Infill»
- Distancia de Retracción: 6 mm
- Velocidad de Retracción: 45 mm/s
- Cuenta Máxima de Retracción: 10
- Ventana Mínima de Distancia de Extrusión: 10 mm
Es interesante saber que el Z-hop, un parámetro que eleva el eje Z una corta distancia antes de moverse sin extruir y lo baja al llegar al siguiente punto, aumenta considerablemente el stringing (independientemente de la calibración previa). Recomiendo encarecidamente desactivarlo, especialmente si ya lograste ajustes óptimos.
Personalmente, este video de Makers Muse fue invaluable cuando me enfrenté a este problema por primera vez.
¿Por qué se recomienda «Enable Combing Mode»?
El problema del stringing es que deja la superficie exterior de tu objeto desagradable. Si el stringing solo ocurriera dentro del objeto, no nos molestaría. Por tanto, la retracción solo tiene sentido cuando la boquilla viaja de un punto a otro a través de un área sin capas impresas debajo. Activando el modo combing, ordenas al laminador mover el hotend solo dentro de áreas ya impresas (siempre que sea posible).
Hay 4 opciones, pero mi favorita es «within infill». Aunque aumenta el tiempo de impresión, reduce las retracciones al mínimo inevitable.
Tests de Calibración de Retracción y Stringing
Torre de Temperatura (Temperature Tower)
Aunque no lo hemos mencionado, un parámetro que afecta seriamente al stringing es la temperatura del hotend. Cuanto más caliente, más fácil fluye el filamento, aumentando el goteo. Por eso, lo primero es calibrar la temperatura hasta lograr los mejores resultados. Para ello, recomiendo imprimir este test: una torre que sube 5 °C en intervalos de capa definidos.
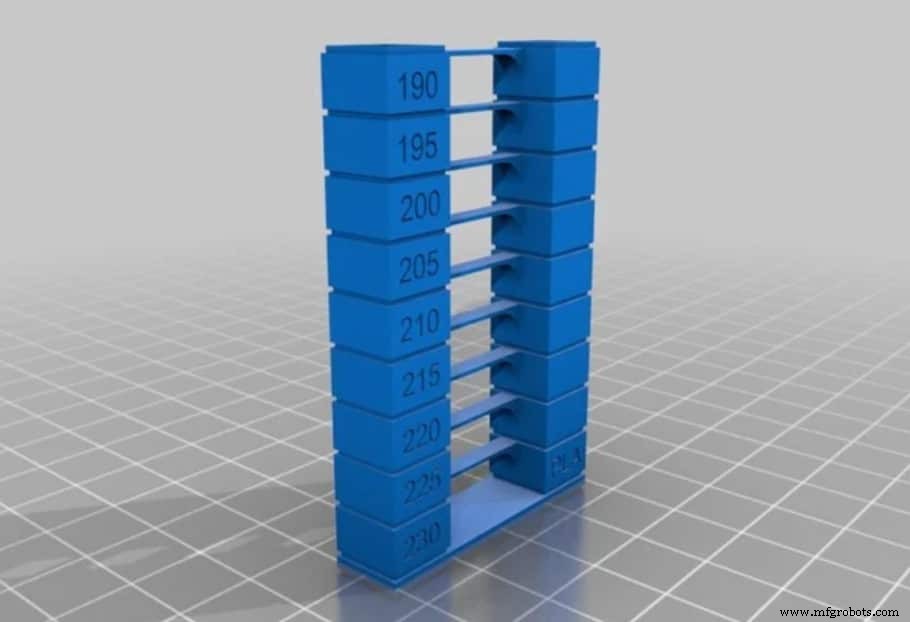
Si clicas en «Thing files» verás un archivo G-code ya compatible con Ender 3. No uses tu laminador para generar G-code como de costumbre, pues no variará la temperatura durante la impresión. Usar procesos diferentes en Cura es una opción, pero el archivo adjunto funciona perfecto.
Test Básico de Stringing
Una vez calibrada la temperatura, desactiva retracciones en tu laminador e imprime el siguiente archivo. Mira la imagen y adivina qué evalúa.
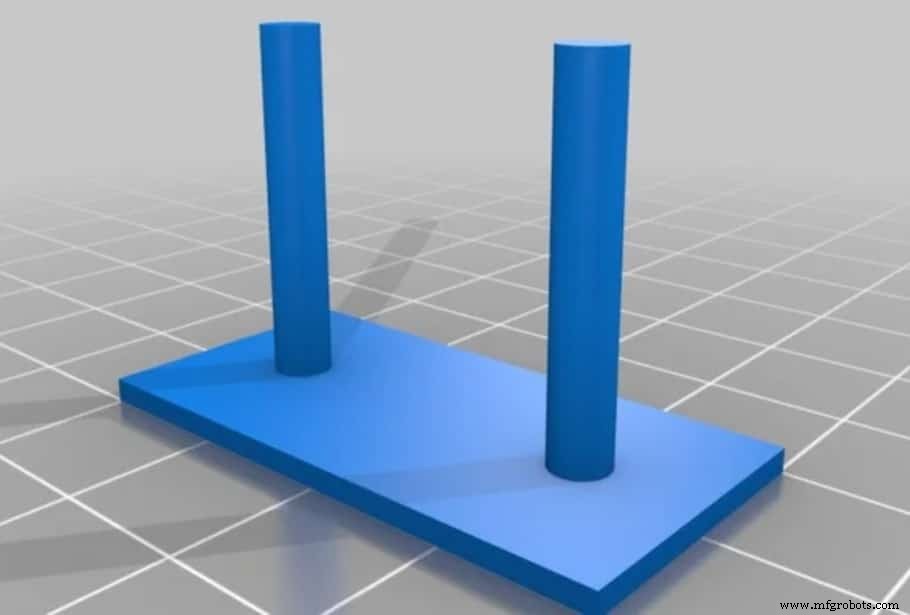
El resultado será una pieza llena de pelos entre ambos cilindros. Reactiva retracciones y compara con la pieza recién impresa. A partir de ahí, sube o baja Retraction Speed y Retraction Distance hasta que ambos cilindros se impriman correctamente y no haya pelos entre ellos.
Herramienta de Calibración de Retracción
Si aún no te asombra lo genial que es la comunidad de impresión 3D, echa un vistazo a esta herramienta online gratuita que alguien creó. Permite generar un G-code de prueba compatible con tu impresora específica. Las instrucciones son muy detalladas y útiles, pero asegúrate de leerlas.
Preguntas Frecuentes (FAQ)
¿Es la retracción igual para sistemas Bowden y Direct Drive?
Aunque activar retracción sirve independientemente del tipo de impresora, las máquinas tipo Bowden suelen requerir mayor distancia de retracción que las de extrusión directa.
La razón: las impresoras 3D con sistema Bowden (como la Ender 3) sitúan el extrusor lejos del hotend, y el filamento canaliza por un tubo PTFE. Como el tubo tiene diámetro interno de 2 mm y el filamento 1,75 mm, la holgura entre ellos requiere compensar aumentando la distancia de retracción.
Los sistemas de extrusión directa no tienen este problema, y la contracción del filamento no suele ser tan importante.
En esencia, los sistemas Bowden requieren una distancia de retracción mucho mayor.
¿Es la retracción igual para todos los tipos de filamento?
Por suerte, el PLA es un polímero muy estable, así que es posible ajustar la impresora para casi nada de stringing. Lo mismo con ABS, aunque presenta otros problemas como warping y grietas. Otros materiales, como PETG, requieren temperatura mucho más alta para fundir, lo que favorece la formación de hilos al enfriarse.
Materiales flexibles como TPU se comprimen durante la extrusión y se estiran durante la retracción, por lo que no es conveniente activar la retracción para imprimirlos. En este caso, el stringing es inevitable.
Además de los ajustes de retracción, la humedad en el filamento también aumenta la probabilidad de stringing, por eso siempre recomiendo guardar nuestras bobinas en recipiente hermético con abundante bolsitas de gel de sílice.
Si no quieres pasar por todo el ensayo y error que hicimos para encontrar los Ajustes Ideales para crear impresiones de alta calidad en tu Ender 3, echa un vistazo a nuestros Perfiles de Cura específicos para la serie Ender 3 (los tienes todos por solo $7).
Conclusión
Ahora tienes mejor entendimiento de todos los ajustes de retracción y cómo configurarlos según tu tipo de impresora (Bowden o Direct Drive). Las impresoras tipo Bowden, como la Ender 3 (Pro y V2), requieren distancias de retracción más largas. En resumen: activa «Combing Mode» y ponlo en «Within Infill». Distancia de Retracción 6 mm, Velocidad 20 mm/s, Cuenta Máxima 5, Ventana Mínima 10 mm.
Echa un vistazo a nuestra sección de productos recomendados
Hemos creado una sección de productos recomendados para que elimines las conjeturas y reduzcas el tiempo investigando qué impresora, filamento o mejoras comprar, ya que sabemos que esto puede ser abrumador y generar mucha confusión.
Hemos seleccionado unas pocas impresoras 3D que consideramos buenas para principiantes, intermedios e incluso expertos, facilitando la decisión. Los filamentos y mejoras listados fueron probados por nosotros y cuidadosamente seleccionados, así que sabes que cualquiera que elijas funcionará como se espera.
Impresión 3d
- Mejora de ventiladores silenciosos para Ender 3 Pro y V2: Guía paso a paso con fotos
- Silenciando la serie Ender 3: Consejos probados para una impresión 3D más silenciosa
- Guía paso a paso: Cambiar la boquilla en Ender 3, Ender 3 Pro y Ender 3 V2
- Limpieza de boquilla Ender 3: Desatasco rápido y fácil para impresiones fiables
- Resina vs Filamento: Comparativa real de costes entre impresoras FDM y SLA
- Entendiendo la Temperatura de Transición Vítrea en Filamentos 3D y Cómo Optimizarla
- Calibración Precisa del Z-Offset en Ender 3: Guía Paso a Paso
- Análisis Ender 3 Pro: Guía de Compra 2022 y Evaluación de Valor
- ¿Qué Tensión Deben Tener las Correas de la Ender 3 (Pro/V2)? Guía Experta de Tensado
- Mejores Upgrades para Ender 3, Pro y V2: Imprimibles Gratis y Kits Premium
- Entendiendo la retracción: Técnica esencial para calidad en impresión 3D