



Entendiendo la Temperatura de Transición Vítrea en Filamentos 3D y Cómo Optimizarla
En este artículo abordaré qué es la transición vítrea, las temperaturas a las que los filamentos más comunes alcanzan este estado, así como sus temperaturas de fusión (que definitivamente no son lo mismo), cómo lograr una mayor temperatura de transición vítrea en modelos impresos con filamentos de Tg baja (como el PLA), y mucho más.
Así que, sin más preámbulos, ¡vamos directo al grano!
¿Qué es la temperatura de transición vítrea?
En química, la temperatura de transición vítrea (Tg) es la temperatura a la que un material pasa de un estado rígido y cristalino a un estado amorfo vítreo. En otras palabras, es la temperatura a la que un sólido cambia sus propiedades físicas de un sólido duro y cristalino a las de un sólido amorfo (estado gomoso).
La temperatura de transición vítrea es la temperatura a la que el movimiento molecular se congela esencialmente. Es un resultado directo de la fuerza de las fuerzas intermoleculares de atracción, como las fuerzas de Van der Waals.
Las fuerzas de Van der Waals se deben a la acumulación de electrones en las moléculas. Si hay demasiada energía térmica, las fuerzas de atracción entre moléculas se destruyen y ocurre la transición vítrea.
Para los que no hablan "química": la temperatura de transición vítrea de un material es la temperatura a la que cambia de un sólido duro y algo quebradizo a un material más blando y algo gomoso/viscoso. No me refiero a "viscoso" en el sentido de chicle o jarabe, sino que se puede comprimir sin que se agriete ni se rompa.
Temperaturas de transición vítrea y de fusión de los filamentos 3D
| Filamento | Temp. Boquilla | Temp. Transición Vítrea Tg (°C) | Temp. Fusión Tm (°C) | Temp. Cama Caliente | Riesgo Warping | Facilidad de Uso | Coste |
|---|---|---|---|---|---|---|---|
| PLA | 180°C – 230°C | 60-65°C | 155°C | 60°C (no obligatoria) | Bajo | Fácil | $10 – $25 |
| ABS | 230°C – 250°C | 105°C | Amorfo | Aprox. 100°C | Moderado | Intermedio | $15 – $25 |
| PETG | 230°C – 250°C | 80-82°C | 210°C | Aprox. 100°C | Bajo | Fácil | $15 – $20 |
| Nylon | 230°C – 260°C | 70-80°C | 217°C | 80°C – 100°C | Moderado | Intermedio | $50 – $65 |
| ASA | 220°C – 250°C | 100°C | 250-260°C | Aprox. 100°C | Bajo | Intermedio | $30 – $50 |
| Policarbonato | 270°C – 310°C | 147°C | 260°C | 90°C – 110°C | Alto | Difícil | $30 – $60 |
| HIPS | 230°C – 250°C | 88-92°C | 180 – 270°C | Aprox. 100°C | Bajo | Intermedio | $20 – $60 |
| TPE | 210°C – 230°C | 60-130°C | 150–210°C | No requerida | Bajo | Fácil | $80 – $100 |
Diferencia entre temperatura de transición vítrea y de fusión
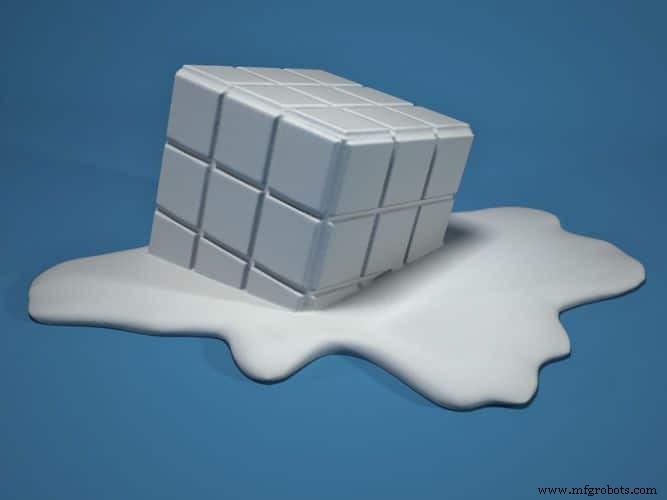
Curiosamente, la temperatura de transición vítrea (Tg) y la temperatura de fusión (Tm) son propiedades físicas estrechamente relacionadas, pero no son lo mismo, aunque ambas tratan un cambio de estado, representan cosas bastante diferentes.
La transición vítrea, un fenómeno relacionado con la viscosidad, no es necesariamente el punto de cruce entre sólido y líquido; es el punto de cruce entre un sólido rígido y un sólido gomoso. Científicamente hablando, aquí está la diferencia: la temperatura de fusión es la temperatura a la que un sólido comienza a fundirse en líquido, mientras que la temperatura de transición vítrea representa el punto en que un sólido se vuelve gomoso pero no líquido.
Para entenderlo, imaginemos que hacemos una pizza: cuando sacas las lonchas de queso del congelador, están duras, pero tras unos minutos a temperatura ambiente se vuelven blandas y gomosas. Esto podría considerarse la temperatura de transición vítrea (Tg) del queso.
Cuando extiendes el queso sobre la pizza y la horneas, se funde, y esto sería la temperatura de fusión (Tm) del queso, es decir, la temperatura a la que pasa de sólido gomoso a líquido viscoso.
¿Qué implica una mayor temperatura de transición vítrea?
Una mayor temperatura de transición vítrea (Tg) significa que un material tarda más en pasar de sólido a blando al calentarse. Por ejemplo, si aplicas calor a algo con Tg de 200°C, se ablandará a 200°C. Un material con Tg de 390°C se ablanda a 390°C. Por "blando" me refiero a que pierde su resistencia a la tracción, rigidez y dureza. El objeto incluso puede deformarse bajo su propio peso si se somete a una temperatura superior a su Tg.
¿Qué ocurre con el filamento por encima de su Tg?
Un filamento por encima de su temperatura de transición vítrea (Tg) se encuentra en un estado vítreo termodinámicamente inestable y exhibirá todas las propiedades de un líquido.
Puedes consultar la tabla anterior sobre la Tg de tu filamento, pero siempre te aconsejo revisar las especificaciones del fabricante, ya que tendrá instrucciones más detalladas para imprimir con él.
¿Por qué es relevante al configurar la temperatura de la cama caliente?
Hay dos problemas principales relacionados con la temperatura del filamento extruido, o mejor dicho, con la temperatura de la cama y la velocidad de enfriamiento: warping (deformación) y pie de elefante.
Warping (Deformación)
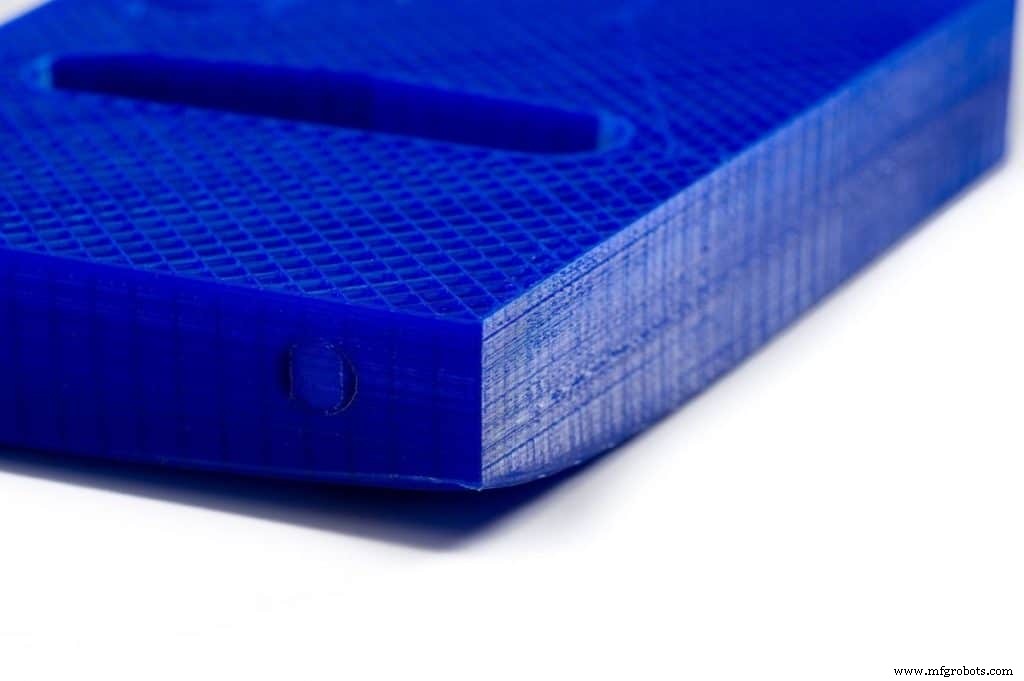
El warping es la tendencia de una pieza impresa a curvarse hacia arriba durante la impresión. La causa principal es que las capas inferiores se imprimen sobre una placa fría y, al enfriarse, se contraen más que las superiores.
Por tanto, las capas superiores se doblan hacia afuera al enfriarse, creando una tensión desigual que provoca el warping.
Para reducirlo, los fabricantes introdujeron camas calientes que evitan el enfriamiento rápido de las capas inferiores.
Ahora, las capas inferiores se imprimen sobre una cama ya caliente (a una temperatura específica según el filamento) y no se contraen más que las superiores al enfriarse gradualmente. Así, el warping se reduce significativamente o se elimina.
Aquí es donde conocer la Tg del filamento juega un papel crucial: en lugar de calentar la cama a una temperatura aleatoria, si la ajustamos muy cerca de la Tg del filamento, el warping se elimina por completo y la adherencia mejora.
Consejo extra: nivela la cama a la temperatura a la que vas a imprimir, ya que esto dará los mejores resultados.
Pie de Elefante
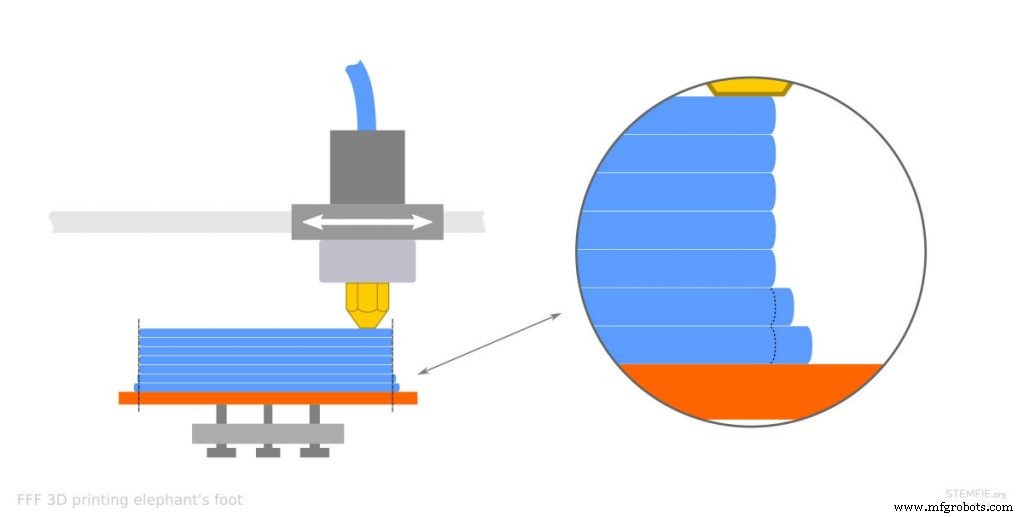
El pie de elefante ocurre frecuentemente por una primera capa sin enfriar. Si la temperatura de la cama es demasiado alta o hay enfriamiento insuficiente, la primera capa no se enfría lo suficientemente rápido, causando el abultamiento.
Este problema surge sobre todo en piezas grandes, causado por el peso del objeto presionando sobre la primera capa. Si no se enfría bien, este peso provoca el abultamiento.
Como la temperatura de la cama es superior a la Tg del filamento, la base no se enfría correctamente y abulta hacia afuera.
Por tanto, conocer la Tg del filamento y ajustar la cama ligeramente por debajo ayuda a eliminar el temido pie de elefante.
¿Cuándo es importante una mayor Tg?
La Tg proporciona estimaciones aproximadas de la temperatura a la que una pieza impresa pasará de un objeto sólido "impreso" y útil a un objeto blando "gomoso" e inútil, que incluso puede deformarse bajo su propio peso.
Por eso conocer la Tg de un filamento te permite tomar decisiones más informadas sobre el uso de la pieza, ya que algunos plásticos, como el PLA, se deforman rápido si se dejan al sol o en el coche.
Filamentos para uso exterior
Si vas a imprimir un objeto para exteriores, puede ser más adecuado usar un filamento como ABS, cuya Tg (105°C) es mucho más alta que la temperatura exterior incluso en un día caluroso de verano, mientras que el PLA puede deformarse con el calor.
Hay otros filamentos aptos para exteriores, como PETG, ASA, y otros. He escrito un artículo completo sobre esto, así que échale un vistazo también.
Usos que requieren resistir altas temperaturas
Si vas a imprimir objetos expuestos a altas temperaturas, es esencial usar un filamento con Tg alta, de lo contrario se deformará.
Por ejemplo, si usas PETG (Tg 82°C) para una pieza que experimentará 85-95°C, fallará seguro.
El PLA tiene una Tg muy baja, por lo que no lo recomendaría para nada que exponga el plástico cerca de ese nivel de calor.
En cambio, hay muchos filamentos aptos para altas temperaturas, como ABS, Policarbonato, ASA, etc. (consulta la tabla al inicio).
¿Se derrite el PLA en un coche?
El PLA (ácido poliláctico) es un termoplástico derivado de fuentes renovables como maíz y caña de azúcar. Es un material versátil con buena calidad de impresión, buena adherencia entre capas y resistencia moderada; de hecho, es una de mis principales recomendaciones para engranajes, solo superado por el nylon.
Incluso existen filamentos PLA a base de soja y maíz que son biodegradables.
Sin embargo, el PLA es totalmente inadecuado para imprimir piezas de coche, porque su Tg es (60-65°C) y en un día soleado y caluroso, las piezas de PLA se deformarán.
Por supuesto, si piensas usar PLA para piezas de repuesto en el vano motor, ¡olvídalo!
Por eso las piezas de coche suelen ser de ABS, ya que no solo es un plástico más resistente, sino que su Tg es significativamente más alta (105°C).
¿Es posible mejorar la Tg de una pieza de PLA?
Sí, puedes mejorar la Tg de tus impresiones de PLA añadiendo aditivos, pero debes ser consciente de las posibles compensaciones en resistencia e infusibilidad.
Los derivados de PLA como TPLA u HTPLA ofrecen las ventajas del PLA estándar pero pueden someterse a tratamiento térmico tras la impresión. Esto les ayuda a mantener su forma y rigidez a temperaturas significativamente más altas que el PLA estándar.
Una mayor Tg hace la pieza más rígida y resistente, y el mejor método para aumentarla en objetos impresos con PLA estándar es el recocido (annealing) (calentarlos hasta su Tg y por debajo del punto de fusión).
Ventajas del recocido
El tratamiento térmico de la impresión 3D se llama "recocido".
Los métodos comunes son horno de atmósfera controlada, horno convencional y fuentes de calor indirecto.
Esto reorganiza la estructura cristalina interna y forma granos más grandes, resultando en objetos mucho más resistentes, menos propensos a separación de capas; pruebas muestran que el recocido puede aumentar un 40% la resistencia y la resistencia general.
Los inconvenientes: si se hace mal, el modelo termina deformado, encogiendo en X e Y mientras se expande en Z.
Otro punto importante: requiere que los objetos se impriman con 100% de relleno (infill). Sé que no suena ideal, pero recocer una impresión con 20-30% de infill causará contracciones impredecibles y casi siempre malos resultados.
Durante el proceso, el infill debe soportar la pieza; de lo contrario, se deformará si hay espacios vacíos irregulares dentro.
El infill más adecuado, barato y rápido para el recocido es el infill lineal.
Más resistente
La impresión 3D es rentable para fabricar piezas complejas con detalles intrincados. Sin embargo, algunos objetos impresos no tienen la misma integridad estructural que los de inyección, especialmente bajo condiciones exigentes como alta resistencia.
El recocido es una forma de mejorar las propiedades físicas, haciéndolas más duraderas porque las capas se fusionan mucho más fuertemente.
Aumenta la temperatura de transición vítrea
El recocido también aumenta la resistencia térmica. La ciencia es simple: los objetos impresos estándar tienen una estructura molecular amorfa aleatoria, no tienen punto de fusión, sino que al calentarse se ablandan gradualmente hasta fundirse completamente. Durante el recocido, al calentar los objetos, sus moléculas se reorganizan en una estructura semicristalina parcialmente organizada.
Esto resulta en enlaces intermoleculares más fuertes y, por tanto, mayor Tg.
Realicé un experimento para ver qué pasa con la Tg de un objeto de PLA (Tg 60°C) recocido a 90°C. Mis resultados mostraron que su Tg aumentó a 110°C.
¡Casi un 100% de aumento y, como consecuencia, elimina uno de los mayores retos de imprimir con PLA estándar!
Postprocesado más fácil
La impresión FDM produce una superficie rugosa. El modelo no es liso, lo que dificulta el postprocesado posterior, como pintar o barnizar.
El recocido puede usarse para suavizar superficies, rellenar huecos y producir un modelo con apariencia profesional.
Por tanto, el recocido minimiza el tiempo para dar los toques finales y ¡también lo hace más fuerte!
Echa un vistazo a nuestra sección de productos recomendados
Hemos creado una sección de productos recomendados que te permitirá eliminar las conjeturas y reducir el tiempo invertido en investigar qué impresora, filamento o mejoras comprar, ya que sabemos que esto puede ser una tarea abrumadora que suele llevar a mucha confusión.
Hemos seleccionado unas pocas impresoras 3D que consideramos buenas para principiantes, intermedios e incluso expertos, facilitando la decisión; los filamentos y mejoras listados fueron todos probados por nosotros y cuidadosamente seleccionados, así que sabes que el que elijas funcionará como se espera.
Impresión 3d
- Vidrieras: Historia, Artesanía y Renacimiento Contemporáneo
- El termómetro: del termoscopio de Galileo a los sensores digitales modernos
- Conectar múltiples sensores DS18B20 1‑Wire a Raspberry Pi para monitorización precisa de temperatura
- Del pasado al presente: 25 años de evolución de la impresión 3D de Stratasys
- Resina vs Filamento: Comparativa real de costes entre impresoras FDM y SLA
- Impresión 3D óptima: Dominando velocidad y temperatura
- Resistencia a la Temperatura del Poliuretano: ¿Qué Rangos Soporta?
- AuGe12: Aleación Premium de Soldadura Blanda a Base de Oro
- Renio: Metal de Ultra Alta Densidad para Filamentos y Aplicaciones Refractarias
- Características Clave de Rendimiento del Hilo de Fibra de Vidrio: Resistencia, Estabilidad y Resistencia Térmica
- Cinta de Tela de Fibra de Vidrio de Alta Temperatura: Protección Superior Resistente al Calor para Electrónica y Automoción