



Impresión 3D SLS: Cómo la sinterización selectiva por láser crea piezas duraderas
La sinterización selectiva por láser (SLS) es un proceso de fabricación aditiva que pertenece a la familia de fusión de lecho de polvo. En la impresión 3D SLS, un láser sinteriza selectivamente las partículas de un polvo polimérico, fusionándolas entre sí y construyendo una pieza capa por capa. Los materiales utilizados en SLS son polímeros termoplásticos que se presentan en forma granular. Un servicio de impresión 3D SLS se emplea tanto para la creación de prototipos de componentes poliméricos funcionales como para tiradas de producción reducidas. Su versatilidad convierte a SLS en una excelente alternativa al moldeo por inyección para producciones de bajo volumen.
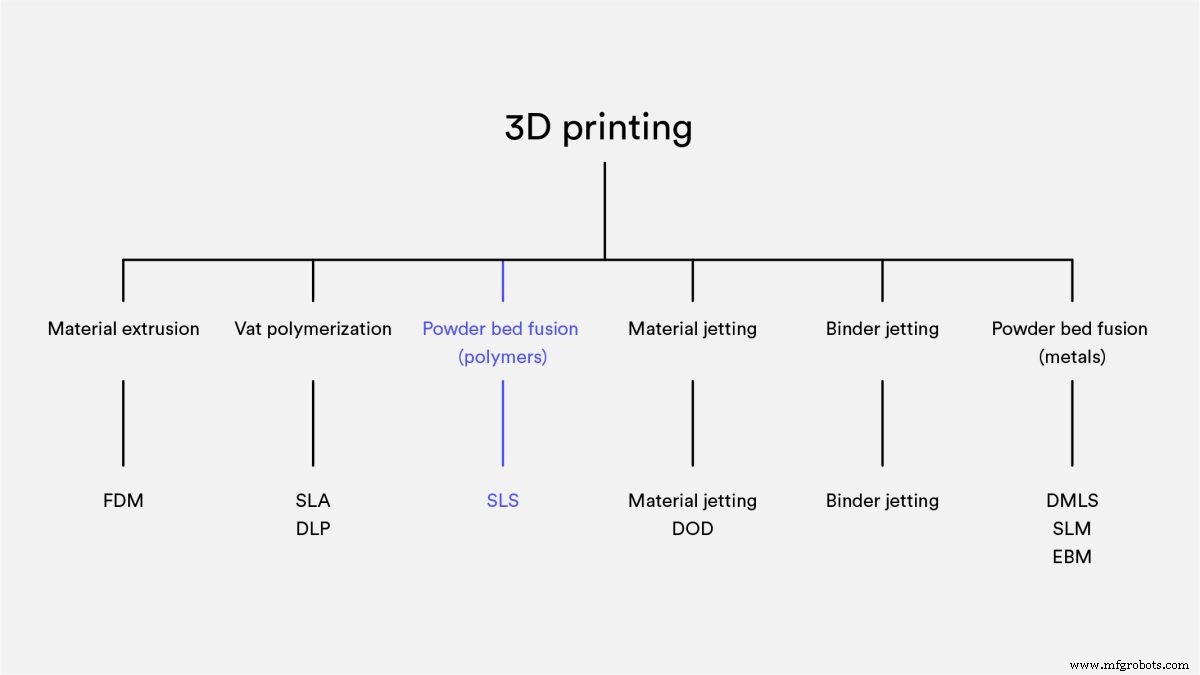
¿Cómo funciona la impresión 3D SLS?
La impresión 3D SLS utiliza un láser para sinterizar pequeñas partículas de polvo polimérico. Se escanea toda la sección transversal del componente, por lo que la pieza se construye de forma sólida. El proceso funciona de la siguiente manera:
El contenedor de polvo y el área de construcción se calientan primero a una temperatura ligeramente inferior al punto de fusión del polímero.
Una cuchilla recubridora extiende una fina capa de polvo sobre la plataforma de construcción.
Un láser CO₂ escanea el contorno de la siguiente capa y sinteriza selectivamente —fusiona entre sí— las partículas del polvo polimérico.
Al completar una capa, la plataforma de construcción desciende y la cuchilla vuelve a recubrir la superficie. El proceso se repite hasta que la pieza está completa.
Tras la impresión, las piezas quedan completamente encapsuladas en el polvo no sinterizado. El contenedor debe enfriarse antes de poder extraer las piezas, lo que puede llevar un tiempo considerable —hasta 12 horas en algunos casos.
Las piezas se limpian luego con aire comprimido u otro medio de chorrado, y quedan listas para su uso o posterior procesamiento.
Observa el proceso SLS en acción en este vídeo de 30 segundos.
¿Se puede usar la impresión 3D SLS para prototipado rápido?
SLS es una gran solución para el prototipado rápido de polímeros funcionales porque ofrece un alto grado de libertad de diseño y gran precisión. Y a diferencia de las técnicas de impresión 3D FDM o SLA, produce piezas con propiedades mecánicas buenas y consistentes. Esto significa que puede usarse para fabricar piezas muy cercanas a la calidad de uso final, por lo que resulta útil en todo el proceso de producción, desde el concepto hasta los modelos de prueba.
¿Se puede usar la impresión 3D SLS para tiradas de producción reducidas?
Su versatilidad hace de la impresión 3D SLS una alternativa ideal al moldeo por inyección para tiradas de producción reducidas. SLS permite fabricar piezas con formas y geometrías complejas, y con una amplia variedad de acabados y plazos de entrega.
¿Cómo funciona una impresora 3D SLS?
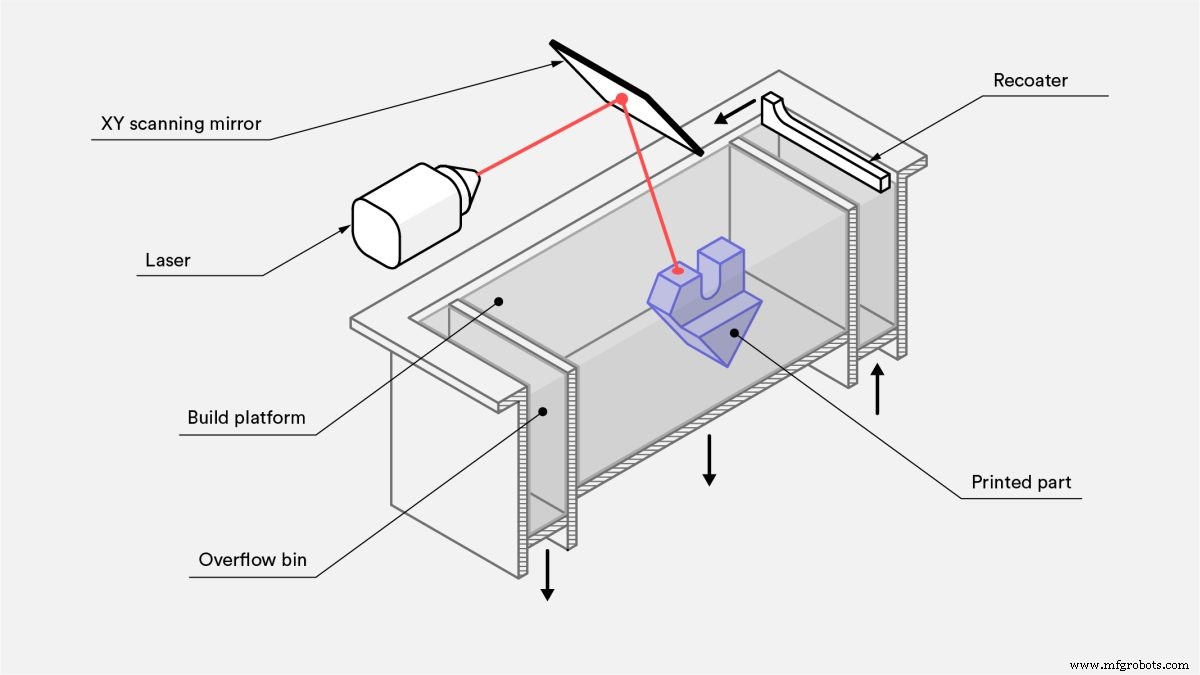
Para el uso de una impresora 3D SLS, casi todos los parámetros del proceso vienen preestablecidos por el fabricante de la máquina. La altura de capa predeterminada es de 100–120 micras.
Una ventaja clave de la impresión 3D SLS es que no necesita estructuras de soporte. El polvo no sinterizado proporciona a la pieza todo el soporte necesario. Por este motivo, SLS puede usarse para crear geometrías de forma libre imposibles de fabricar con cualquier otro método.
Aprovechar todo el volumen de construcción es muy importante al imprimir con SLS, especialmente para producciones en lotes pequeños. Un contenedor de una altura dada tardará aproximadamente el mismo tiempo en imprimirse, independientemente del número de piezas que contenga. Esto se debe a que el escaneo láser ocurre muy rápidamente, por lo que en realidad es el paso de recubrimiento el que determina el tiempo total de procesamiento. La máquina tendrá que recorrer el mismo número de capas independientemente del número de piezas. El empaquetado del contenedor puede afectar los plazos de entrega de pedidos pequeños, ya que los operadores pueden esperar a que el contenedor se llene antes de iniciar una tarea de impresión.
Adhesión entre capas
La resistencia de unión entre capas en la impresión 3D SLS es excelente. Esto significa que las piezas impresas en SLS tienen propiedades mecánicas casi isotrópicas.
Las propiedades mecánicas de las muestras SLS impresas con polvo de poliamida estándar (PA 12 o Nylon 12) —el material más usado en SLS— se muestran en la siguiente tabla y se comparan con las del nailon en masa.
| Dirección X-Y | Dirección Z | PA12 en masa | |
|---|---|---|---|
| Resistencia a la tracción | 48 MPa | 42 MPa | 35–55 MPa |
| Módulo de tracción | 1650 MPa | 1650 MPa | 1270–2600 MPa |
| Alargamiento a la rotura | 18% | 4% | 120–300% |
Las piezas SLS tienen excelente resistencia a la tracción y módulo, comparables al material en masa, pero son más frágiles —su alargamiento a la rotura es mucho menor. Esto se debe a la porosidad interna de la pieza final.
Contracción y deformación
Las piezas SLS son susceptibles a la contracción y deformación. A medida que la capa recién sinterizada se enfría, sus dimensiones disminuyen y se acumulan tensiones internas, tirando de la capa subyacente hacia arriba.
Una contracción del 3 al 3,5 % es típica en SLS, pero los operadores de la máquina tienen esto en cuenta durante la fase de preparación de la construcción y ajustan el tamaño del diseño en consecuencia.
Las superficies planas grandes son las más propensas a deformarse. El problema puede mitigarse orientando la pieza verticalmente en la plataforma de construcción, pero la mejor práctica es reducir su volumen minimizando el espesor de las áreas planas e introduciendo recortes en el diseño. Esta estrategia también reducirá el coste global de la pieza, al usar menos material.
Sobresinterización
La sobresinterización ocurre cuando el calor radiante fusiona polvo no sinterizado alrededor de un elemento. Esto puede provocar pérdida de detalle en elementos pequeños, como ranuras y orificios. Como regla general, ranuras de más de 0,8 mm y orificios con diámetro superior a 2 mm pueden imprimirse en SLS sin riesgo de sobresinterización. Lea nuestro artículo sobre cómo diseñar piezas para impresión 3D SLS para más consejos DFM.
Eliminación de polvo
Como SLS no requiere material de soporte, las piezas con secciones huecas pueden imprimirse fácil y precisamente.
Las secciones huecas reducen el peso y el coste de una pieza, al usar menos material. Se necesitan orificios de escape para eliminar el polvo no sinterizado de las secciones interiores del componente. Recomendamos añadir al menos dos orificios de escape a su diseño, con un diámetro mínimo de 5 mm.
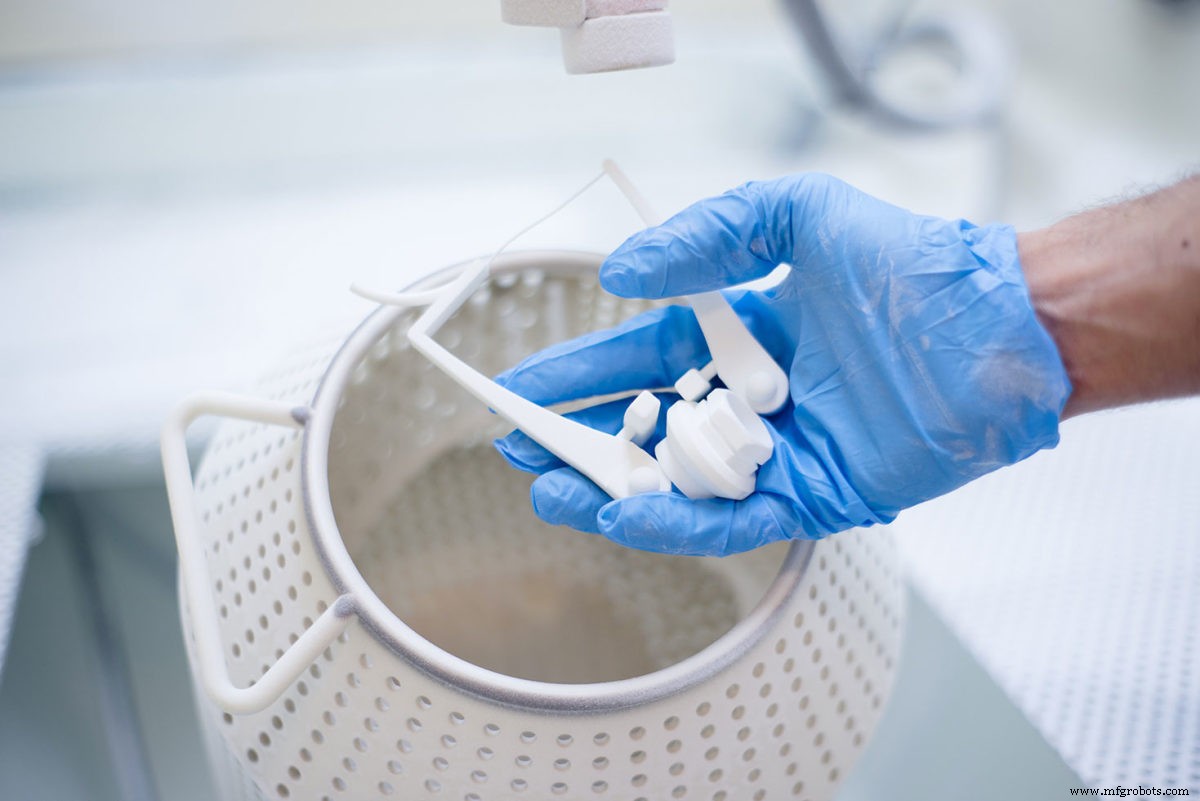
Si se requiere un alto grado de rigidez, las piezas deben imprimirse completamente macizas. Una alternativa es hacer un diseño hueco omitiendo los orificios de escape. De este modo, el polvo compactado quedará atrapado en la pieza, aumentando su masa y proporcionando cierto soporte adicional contra cargas mecánicas, sin efecto en el tiempo de construcción. Una estructura de celosía interna tipo panal (similar a los patrones de relleno usados en FDM) puede añadirse al interior hueco para aumentar aún más la rigidez del componente. Vaciar una pieza de esta forma también puede reducir la deformación.
¿Cuáles son las características de la impresión 3D SLS?
Las principales características de SLS se resumen en la tabla siguiente:
| Sinterización selectiva por láser (SLS) | |
|---|---|
| Materiales | Termoplásticos (generalmente nailon) |
| Precisión dimensional | ± 0,3 % (límite inferior de ± 0,3 mm) |
| Tamaño de construcción típico | 300 x 300 x 300 mm (hasta 750 x 550 x 550 mm) |
| Espesor de capa común | 100–120 µm |
| Soporte | No requerido |
¿Qué materiales se usan para la impresión SLS?
El material SLS más usado es Poliamida 12 (PA 12), también conocida como Nylon 12. El precio por kilogramo de polvo PA 12 es de aproximadamente 50–60 $. Otros plásticos de ingeniería como PA 11 y PEEK también están disponibles, pero no son tan ampliamente utilizados.
El polvo de poliamida puede cargarse con diversos aditivos para mejorar el comportamiento mecánico y térmico de la pieza SLS producida. Ejemplos de aditivos incluyen fibras de carbono, fibras de vidrio o aluminio. Los materiales cargados con aditivos suelen ser más frágiles y pueden tener un comportamiento altamente anisotrópico.
| Material | Características |
|---|---|
| Poliamida 12 (PA 12) | + Buenas propiedades mecánicas + Buena resistencia química - Superficie mate, rugosa |
| Poliamida 11 (PA 11) | + Comportamiento totalmente isotrópico + Alta elasticidad |
| Nylon con aluminio (Alumide) | + Apariencia metálica + Alta rigidez |
| Nylon con fibra de vidrio (PA-GF) | + Alta rigidez + Alta resistencia al desgaste y temperatura - Comportamiento anisotrópico |
| Nylon con fibra de carbono (PA-FR) | + Excelente rigidez + Alta relación resistencia-peso - Altamente anisotrópico |
¿Qué opciones de post-procesado existen para SLS?
La impresión 3D SLS produce piezas con un acabado superficial pulverulento y granuloso que se mancha fácilmente. El aspecto de las piezas impresas en SLS puede mejorarse a un nivel muy alto usando diversos métodos de post-procesado, como pulido con medios, teñido, pintura en spray y lacado. Su funcionalidad también puede mejorarse aplicando un recubrimiento estanco o un baño metálico. Para más detalles, consulte este extenso artículo sobre post-procesado para piezas SLS.
¿Cuáles son las ventajas de la impresión 3D SLS?
Las piezas SLS tienen buenas propiedades mecánicas isotrópicas, lo que las hace ideales para piezas funcionales y prototipos.
SLS no requiere soportes, por lo que diseños con geometrías complejas pueden producirse fácilmente.
Las capacidades de fabricación de SLS son excelentes para producción en lotes pequeños y medianos.
Todo el polvo no sinterizado restante se recoge y puede reutilizarse.
¿Cuáles son las desventajas de la impresión 3D SLA?
Actualmente solo hay sistemas SLS industriales ampliamente disponibles, por lo que los plazos de entrega son más largos que con otras tecnologías de impresión 3D, como FDM y SLA.
Las piezas SLS tienen un acabado superficial granuloso y porosidad interna que puede requerir post-procesado si se requiere una superficie lisa o estanqueidad.
Las superficies planas grandes y los orificios pequeños no pueden imprimirse con precisión en SLS, ya que son susceptibles a deformación y sobresinterización.
Mejores prácticas para SLS
¿Es la impresión 3D SLS adecuada para su pieza o proyecto? Estas son las reglas generales:
SLS puede producir piezas funcionales a partir de una amplia gama de plásticos de ingeniería —más comúnmente Nylon (PA12).
El volumen de construcción típico de un sistema SLS es 300 x 300 x 300 mm.
Las piezas SLS exhiben buenas propiedades mecánicas y comportamiento isotrópico. Para componentes con requisitos especiales, hay polvos PA con aditivos disponibles.
Impresión 3d
- Entendiendo la impresión 3D con resina: Proceso, aplicaciones y beneficios
- Impresión 3D multi-material: desbloqueando diseños complejos y producción más rápida
- Impresión 3D por chorro de aglutinante (Binder Jet) explicada: proceso, beneficios y limitaciones
- Entendiendo las causas raíz del stringing (hilos) en impresión 3D
- Robocasting en Impresión 3D: Proceso, Diferencias y Ventajas Clave
- Comprender el Ringing (Ghosting) en Impresión 3D y Cómo Eliminarlo
- Fotopolimerización en Impresión 3D: Cómo el Curado UV Moldea Piezas Sólidas
- ¿Qué es un Marketplace de Impresión 3D? Guía Completa para Comprar y Vender Modelos 3D
- Polimerización en Cubeta (VAT) en Impresión 3D: Cómo el Curado UV la Diferencia
- Entendiendo la 'Carretera' (Road) en Impresión 3D FFF
- La industria de la impresión: roles clave y servicios