



Revolucionando la fabricación de compuestos: impresión 3D magnética para materiales a medida
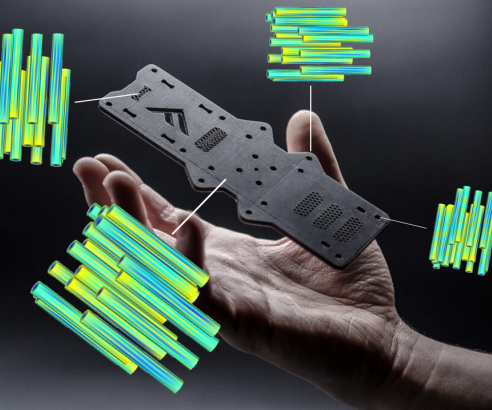
Fortify (Boston, Mass., EE. UU.) fue fundada en 2016, basada en investigación de impresión 3D de compuestos de Josh Martin (CEO de Fortify) y Randall Erb, director del Laboratorio DAPS en la Universidad Northeastern en Boston. (Erb también es cofundador de Boston Materials y Fortify). Su objetivo era permitir producción rápida de compuestos con microestructuras optimizadas. La tecnología patentada Fluxprint que desarrollaron usa campos magnéticos y procesamiento digital de luz (DLP) —pero con sistemas de resina altamente cargados— para producir microestructuras personalizadas en piezas compuestas impresas en 3D de alta resolución.
Fluxprint vs. DLP
Tanto DLP como estereolitografía (SLA) se ven actualmente como las tecnologías de impresión 3D que ofrecen mayor complejidad y precisión de pieza. Ambas dependen del uso de luz —típicamente ultravioleta (UV)— para curar una resina fotosensible que suele comprender epoxi o monómeros acrílicos y metacrílicos. La luz se dirige digitalmente para brillar sobre la resina en el tanque del sistema para crear las formas o patrones para cada capa. La plataforma de fabricación se mueve tras cada capa, permitiendo que la siguiente capa se imprima y procediendo a una pieza sólida terminada.
Los proyectores DLP y SLA se remontan al inicio de la impresión 3D en los años 80. Las impresoras DLP tienden a ser mayores porque albergan el proyector de luz real. La mayoría de máquinas SLA y DLP usan polímeros termofijos, pero EnvisionTEC hace una impresora que también puede usar termoplásticos. Ambas han usado tradicionalmente polímeros limpios sin refuerzo.
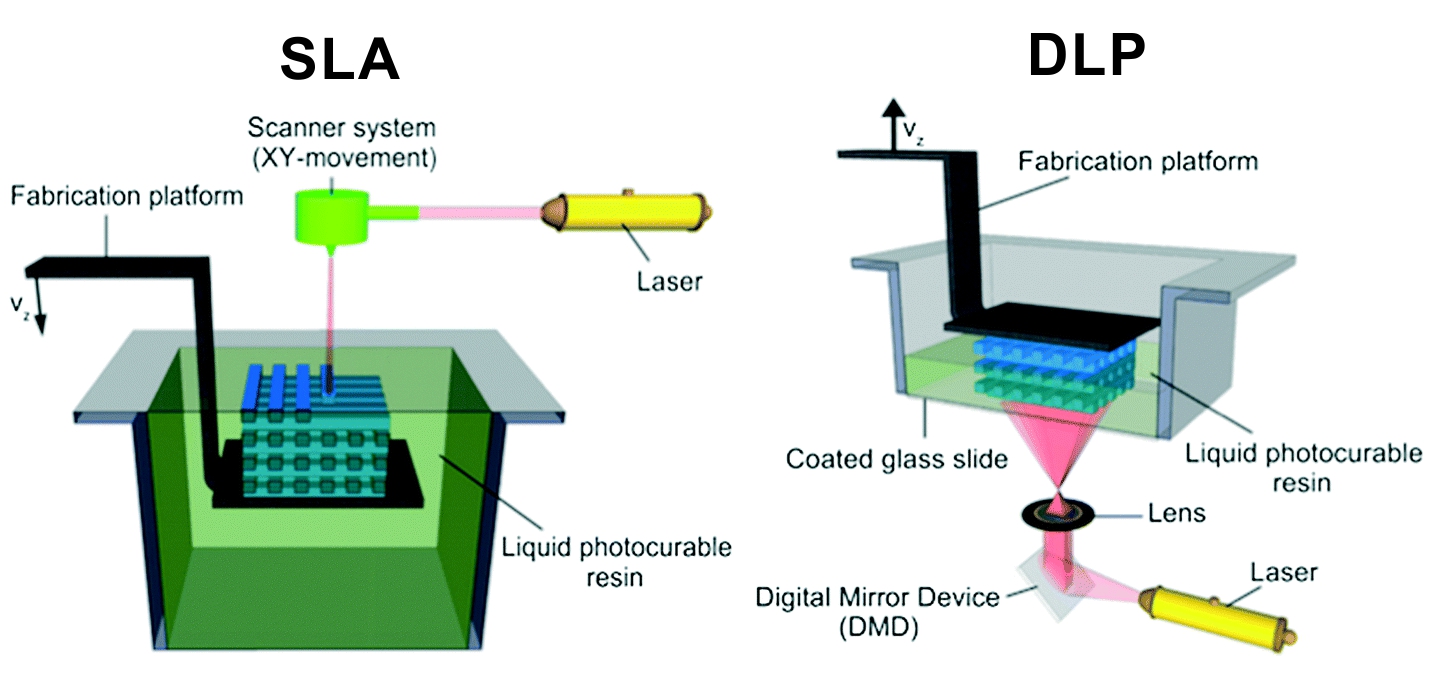 Comparación de DLP vs SLA. Fuente | Royal Society of Chemistry y «DLP vs SLA – Tecnologías de Impresión 3D Enfrentadas» por Ricardo Pires, all3DP.com
«Las plataformas DLP son capaces de tasas de producción y calidad suficientes», dice el CEO de Fortify Josh Martin, «pero las propiedades mecánicas siempre han sido un reto. Nuestra tesis central es que un salto en rendimiento no se logrará solo con química de polímero. Sin embargo, explotar las propiedades únicas de los compuestos en la industria aditiva de alta resolución será un cambio de juego».
Explica que Fortify se especializa en curado UV de resinas técnicas altamente cargadas usando aditivos únicos y controlando la orientación de estos aditivos que mejoran propiedades en la impresión. Cargadores incluyen fibras de vidrio, carbono y cerámica así como partículas. Resinas técnicas incluyen basadas en acrilato y metacrilato (PMMA) o epoxi, catiónicas —que Martin explica son más convencionales en la industria de recubrimientos. Los principales fabricantes de resinas del mundo (BASF, DSM, Dupont, y otros) están invirtiendo fuertemente para avanzar las propiedades de sus materiales aditivos. Fortify puede seleccionar lo mejor de estos avances para añadir su tecnología de refuerzo.
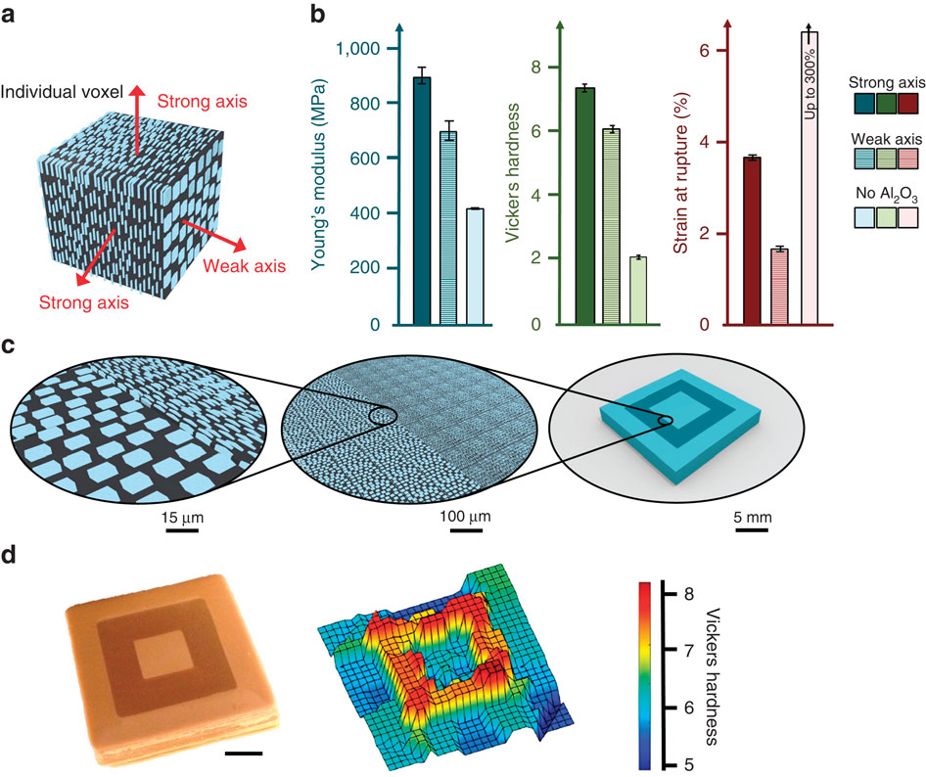
El control de orientación de fibra se logra usando un campo magnético. Mientras Fortify imprime en 3D una pieza usando su tecnología Fluxprint, las fibras se alinean magnéticamente voxel-por-voxel para cumplir los requisitos de carga de la pieza. (Ver el proceso en acción en el vídeo arriba.) Para materiales de refuerzo no magnéticos, como partículas y fibras de cerámica y vidrio, se usan técnicas propietarias de etiquetado magnético para recubrir los cargadores de forma que sean magnéticamente responsivos y compatibles con la resina.
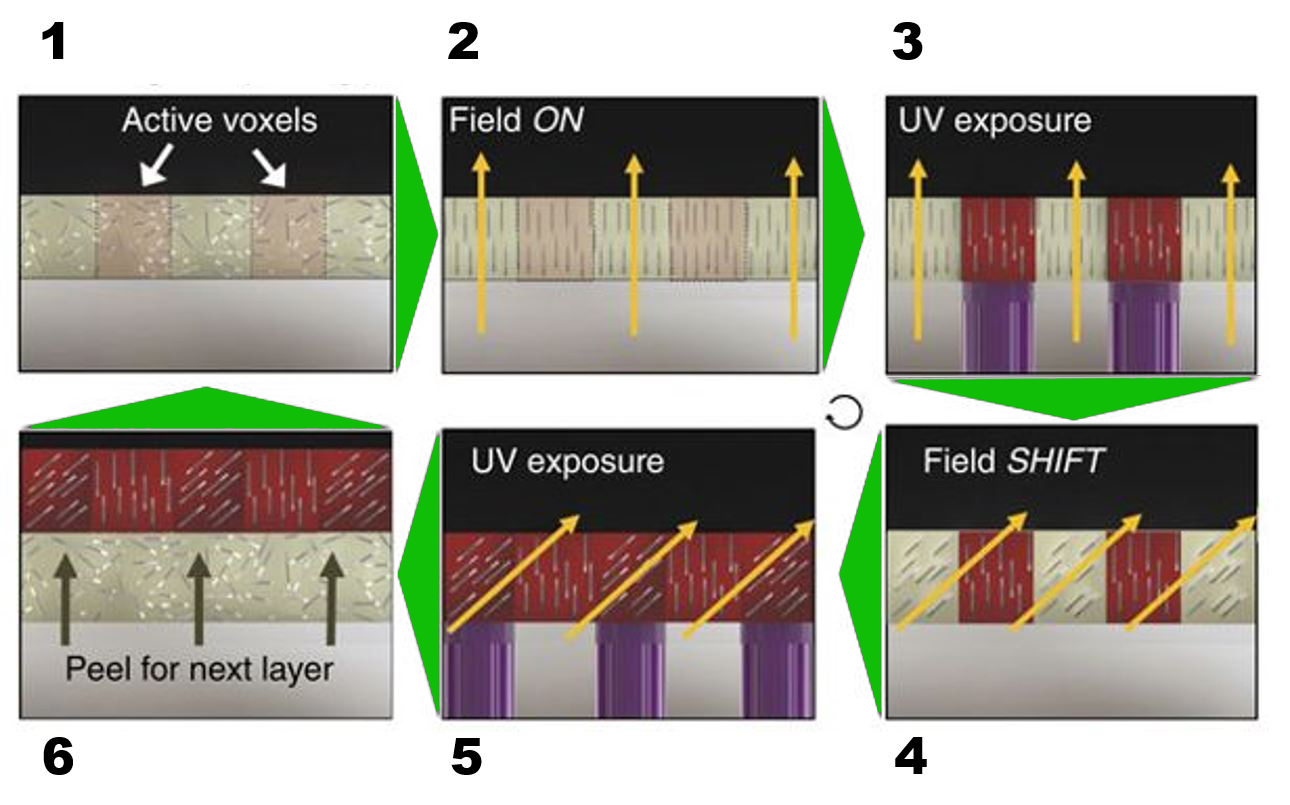
El proceso Fluxprint se muestra en la imagen de arriba y se describe como sigue:
- Se suministra una capa de material de alimentación al área de construcción con refuerzo alineado aleatoriamente.
- Se aplica campo magnético para alinear el refuerzo.
- Los voxels activos se exponen a luz UV, fijando la orientación del refuerzo en esos voxels (ahora mostrados en rojo).
- El campo magnético se desplaza para establecer nueva orientación del refuerzo.
- Repetir paso de exposición UV para fijar orientación para el siguiente conjunto de voxels (repetir según necesidad).
- La placa de construcción se ajusta para traer material de matriz de alimentación no curado para la siguiente capa de impresión.
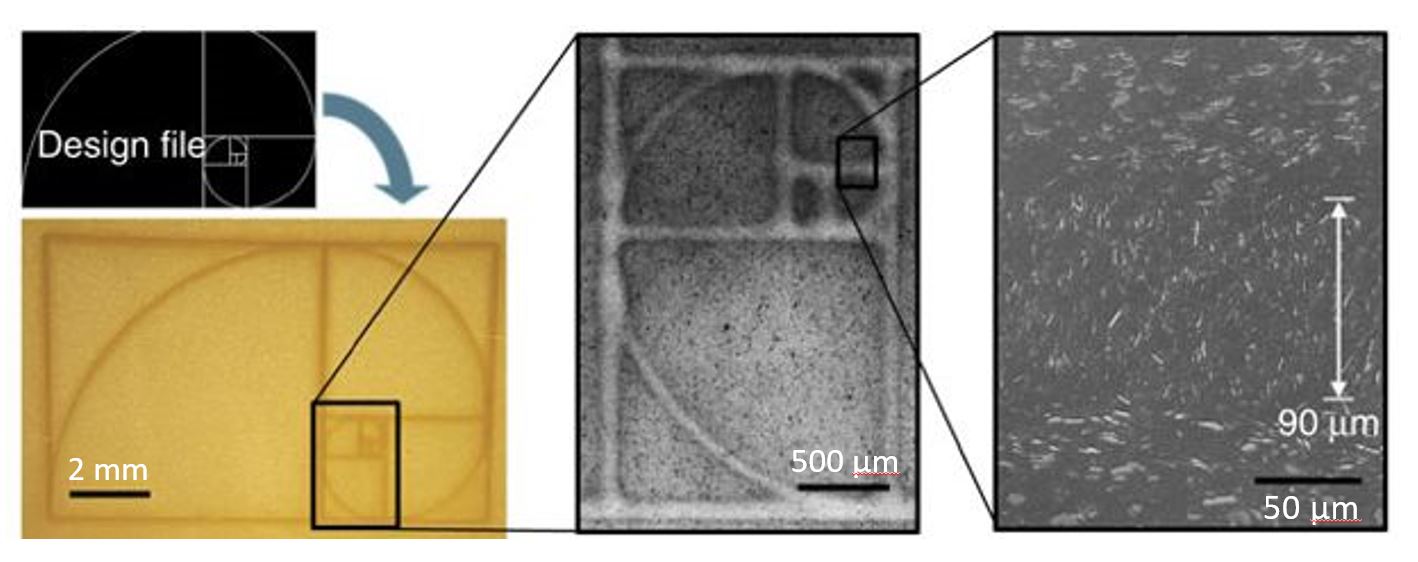
La tecnología Fluxprint permite control a nivel de voxel sobre la orientación de fibra durante el proceso de impresión. Fuente | «Diseñando arquitecturas de refuerzo compuestas bioinspiradas vía impresión 3D magnética» por Joshua J. Martin, Brad E. Fiore y Randall M. Erb, Nature Communications volumen 6, Número de artículo: 8641 (2015).
¿Por qué voxel-por-voxel?
«Cada geometría tiene estados únicos de tensión y deformación», explica Martin. «La mayoría de compuestos se fabrican a mano para tener en cuenta esto. Estamos digitalizando el proceso. Por ejemplo, si puedes reforzar adecuadamente un marco de UAV, puedes usar menos material. Cualquier aplicación que trabaje contra la gravedad se beneficiará fundamentalmente de esto».
La impresión voxel-por-voxel es también inherentemente de alta resolución. «Este es el proceso de fabricación de compuestos de más alta resolución hasta la fecha», dice Martin, notando que modelado por deposición fundida (FDM) —donde filamento plástico sin refuerzo o con fibra molida se funde y deposita en una cama de impresión— tiene resolución en cientos de micrómetros mientras que la de Fluxprint está dentro de decenas de micrómetros. «Así que eso es una mejora de un orden de magnitud, que entra en el territorio más allá de lo que percibe el ojo desnudo. Este tipo de resolución es muy importante para una amplia variedad de piezas de uso final».
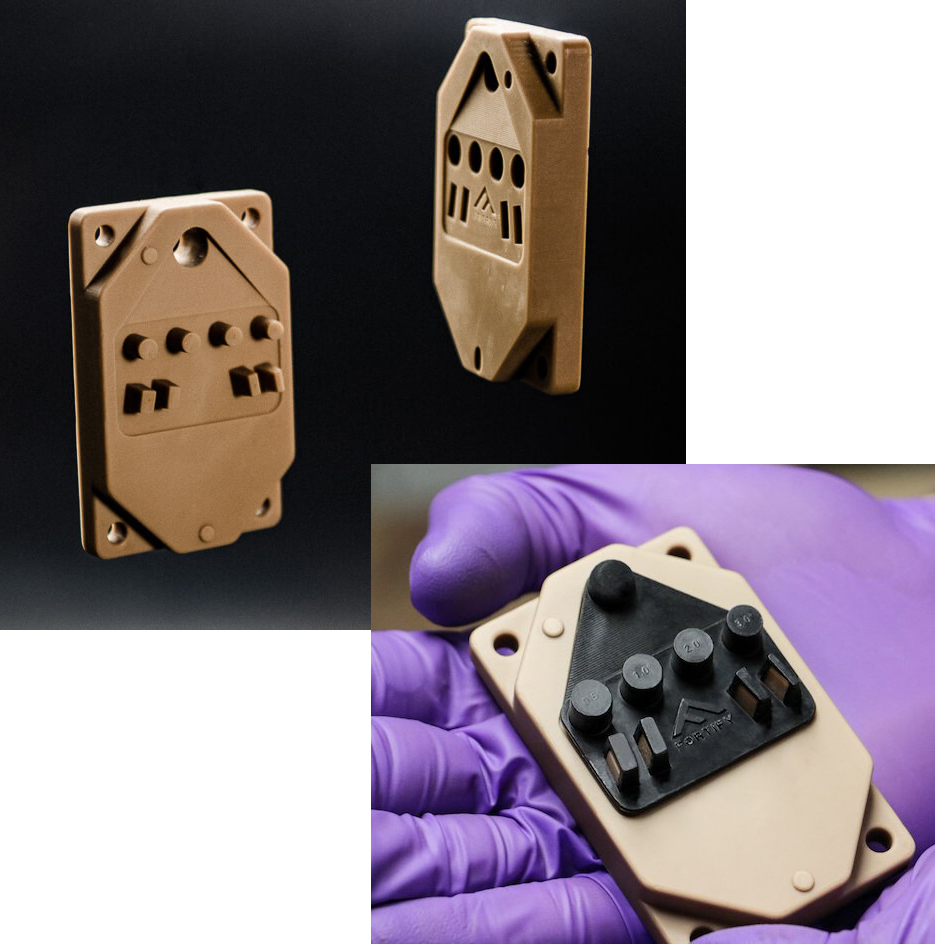
La tecnología de impresión 3D magnética Fluxprint de Fortify puede orientar fibras para reforzar proyecciones «peg» en herramientas de moldeo por inyección. Fuente | Fortify.
«Ofrecemos herramientas de moldeo por inyección que son significativamente más baratas que las mecanizadas tradicionalmente en metal, pueden entregarse en una fracción del tiempo y proporcionan características que las prácticas de mecanizado convencionales no podrían lograr», continúa Martin. «Un cliente iteraría 12 diseños diferentes al año mecanizados en aluminio. Hemos comprimido su tiempo de mercado significativamente, produciendo más de una docena de diseños en varios meses. Ahora pueden pasar de diseño a piezas en estantería en cuestión de semanas». Otro beneficio es la capacidad de reforzar proyecciones, llamadas «pegs». Estas extrusiones de alta relación de aspecto a menudo se salen. El refuerzo previene eso, manteniendo tolerancias estrictas.
Lea más sobre los beneficios de Fortify en herramientas de moldeo por inyección en la revista hermana de CW, Additive Manufacturing.
Materiales abiertos, nuevos desarrollos
Fortify persigue un enfoque de materiales abiertos. «No queremos limitar la capacidad de crecimiento y exploración de nuestros clientes dentro de lo aditivo», explica el VP de aplicaciones de Fortify, Karlo Delos Reyes. «Garantizamos a nuestros clientes flexibilidad y los mejores materiales disponibles abrazando la innovación abierta».
«Nos asociamos con grandes fabricantes de polímeros y adaptamos la química de superficie de aditivos», dice Martin. Señala que cada cargador tiene sus propios pros y contras respecto a resistencia al desgaste, rendimiento a temperatura, etc. «Para fibras, las longitudes van de unos pocos µm a unos pocos mm, dependiendo de la aplicación. Donde necesitamos resolución de superficie, usamos un porcentaje mayor de aditivos de menor longitud. Donde podemos permitir una superficie más rugosa, pero queremos optimizar para resistencia a tracción, por ejemplo, usamos aditivos de fibra más larga».
Una de las estrategias de Fortify es asociarse con líderes de la industria y proveedores para aprovechar experiencia y permitir polinización cruzada de ideas. Fortify anunció recientemente una asociación con DSM Fabricación Aditiva (Hoek van Holland, Países Bajos y Elgin, Illinois, EE. UU.) para desarrollar materiales compuestos de alto rendimiento que se usarán en los sistemas de impresión de Fortify para lograr rendimiento mecánico y de temperatura expandido. «Expandirán nuestra paleta de resinas», dice Martin, «y estamos emocionados de trabajar con ellos para desarrollar resinas de vanguardia».
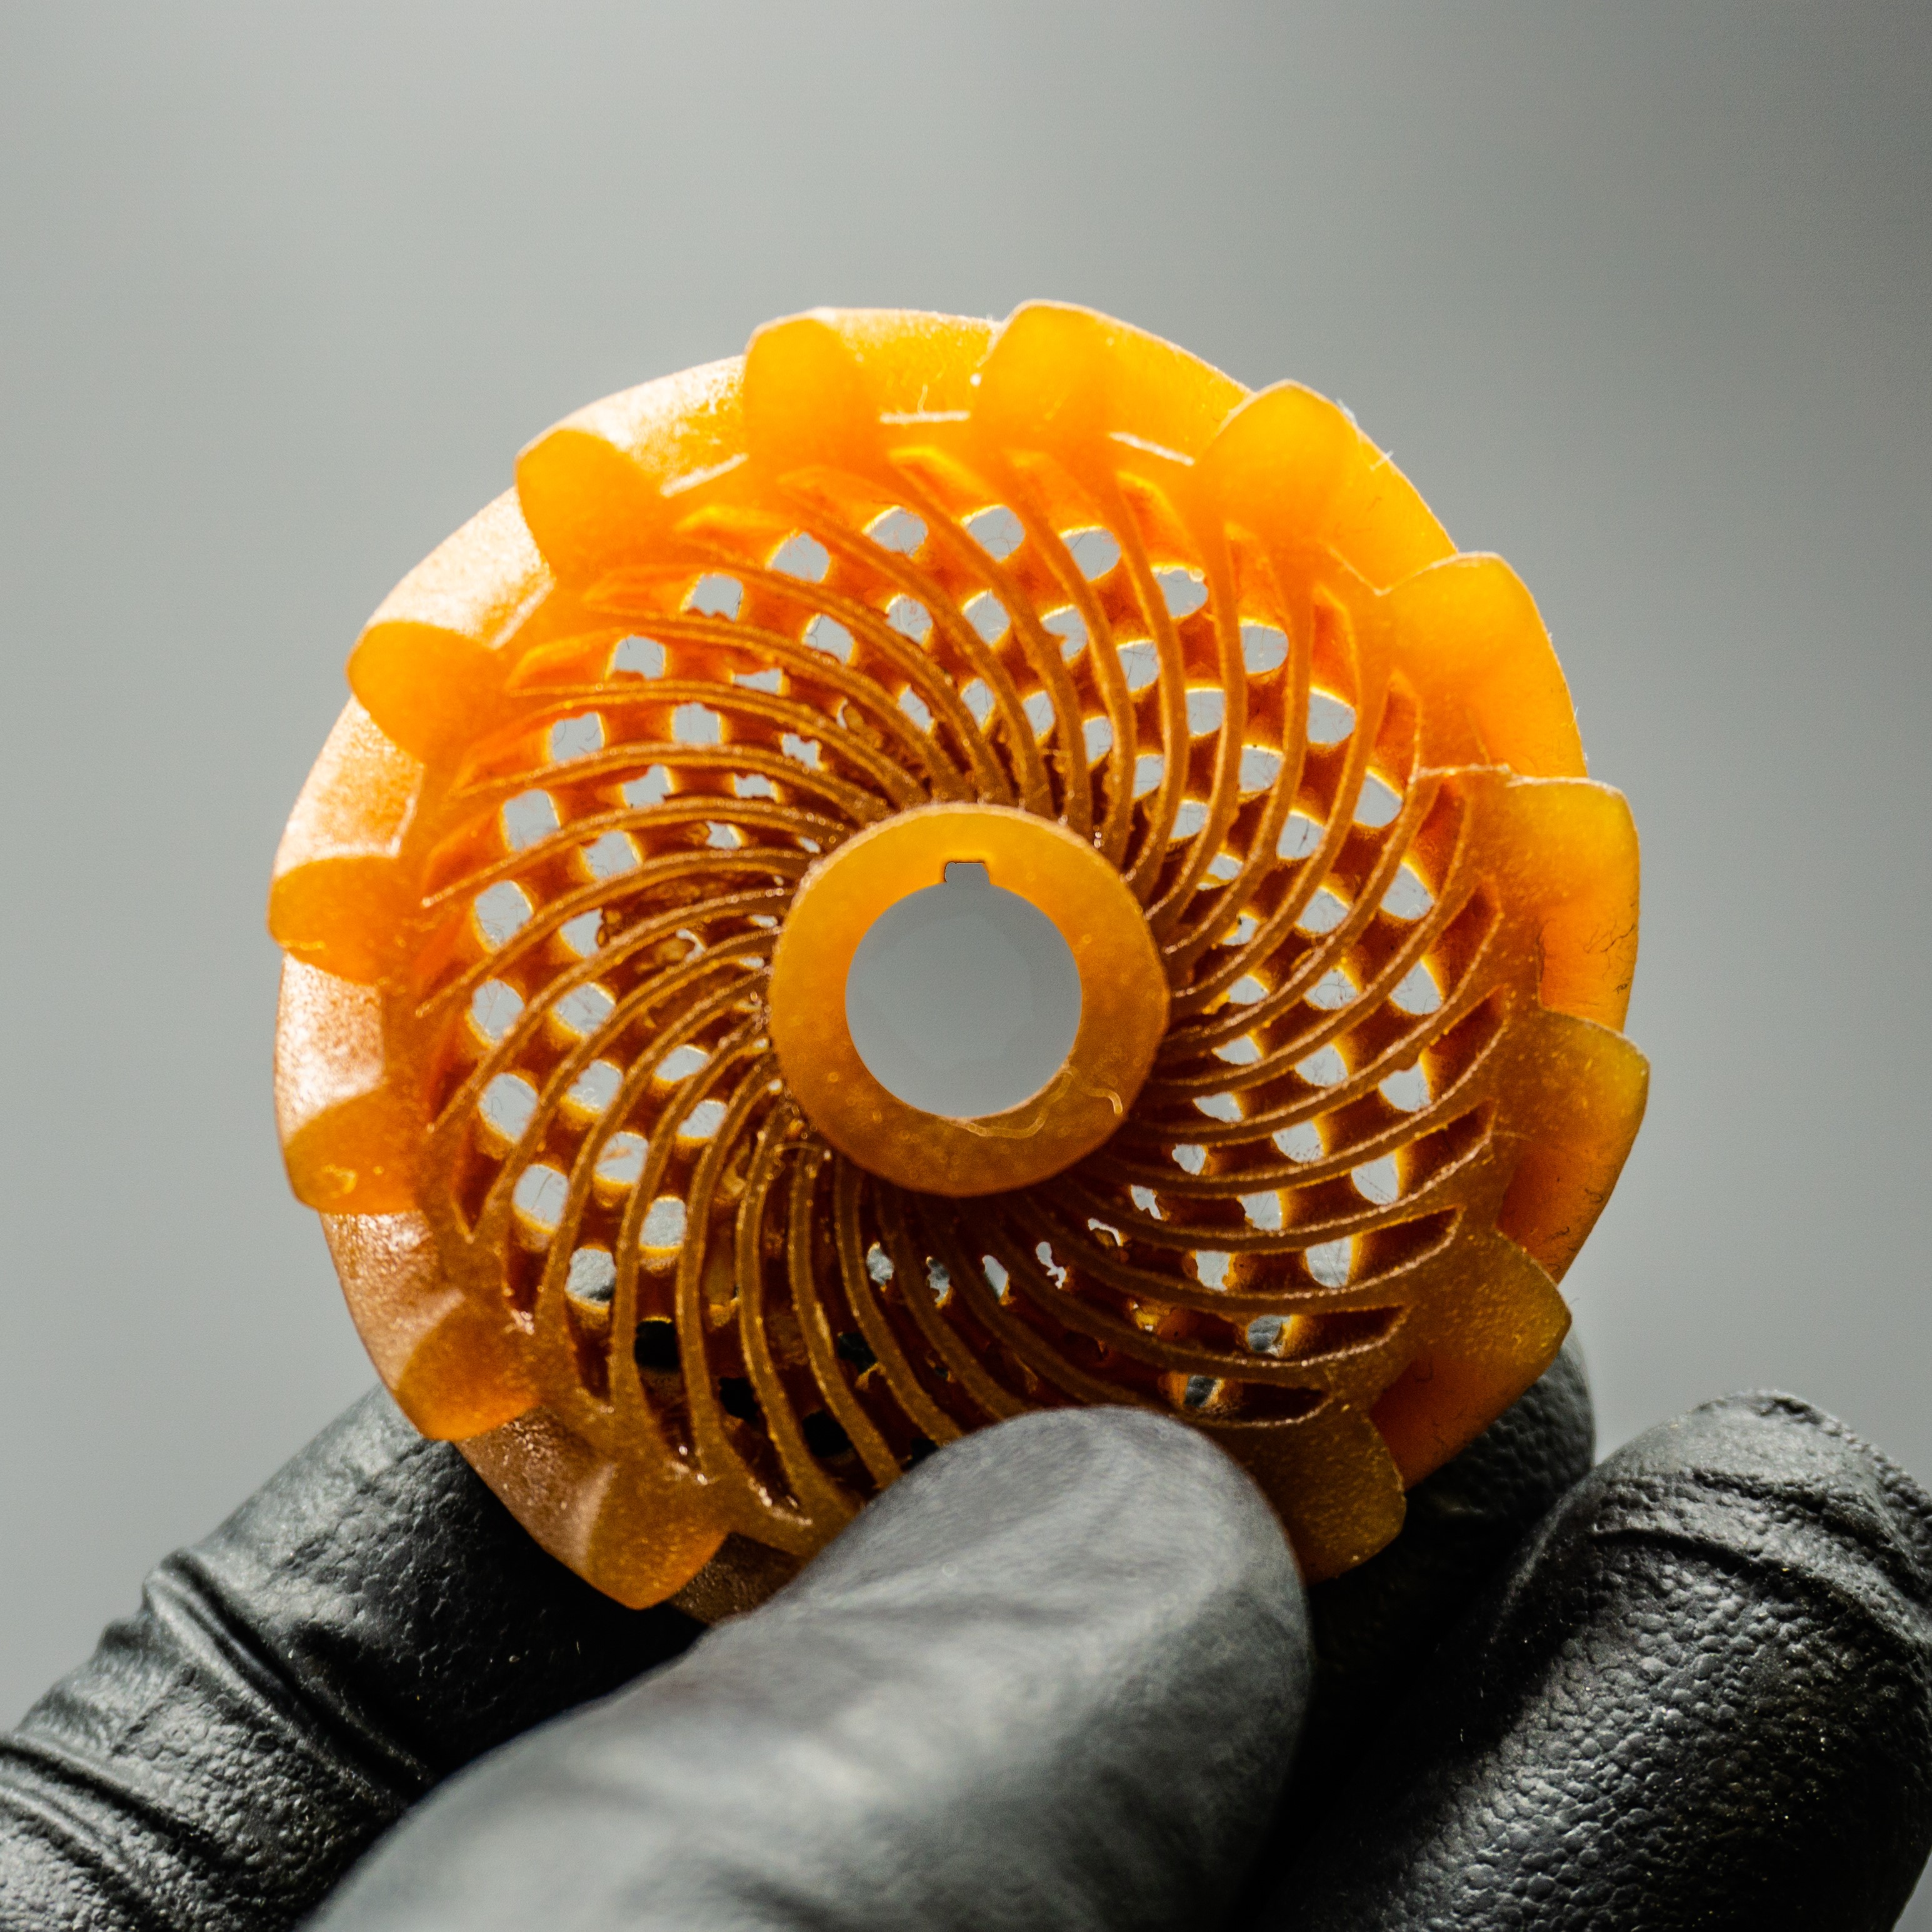
Pieza compuesta reforzada con fibra de vidrio hecha con Fluxprint. FUENTE | Fortify.
Refuerzo en dirección Z y aplicaciones
Fluxprint sigue imprimiendo por capas. Así que, ¿es posible lograr refuerzo en dirección Z? «Si estás imprimiendo fibras de 2 milímetros de largo, no puedes poner esas en dirección Z», dice Martin. «Pero podrías meter fibras más cortas en orientación Z. Estamos mirando múltiples escalas de longitud y vemos que eso se desarrollará en el futuro para transferencia de carga optimizada».
Fortify ya está produciendo piezas para UAVs, incluyendo hélices, y ve muchas más tales aplicaciones en aeroespacial. «Tenemos un área de construcción pequeña, así que nos enfocamos en aplicaciones donde podemos cumplir fácilmente volúmenes de pieza pequeños», dice Martin. «Este es un ecosistema maduro, pero ofrecemos un nuevo nivel de rendimiento en propiedades mecánicas a altas temperaturas y tolerancias». Cita poder mejorar la temperatura de deflexión térmica de una pieza y explica que hay docenas de piezas bajo el capó en automoción que necesitan proporcionar resistencia y rigidez mientras están expuestas a 160 °C. «Tales piezas con geometrías complejas se prestan bien a impresión 3D con nuestra tecnología. Comparado con el método actual de moldear y mecanizar piezas de PEI (polietereimida), ofrecemos mayor rendimiento, un plazo de entrega más corto y un alto potencial para menor coste».
Herramientas también es un mercado actual, incluyendo matrices, útiles y fijaciones para moldeo por inyección. «De nuevo, nuestras piezas son más rígidas, fuertes y tienen mayor resistencia a temperatura, manteniendo precisión dimensional en servicio», dice Martin. «Pero su valor real radica en no requerir post-procesado significativo, como el necesario al usar máquinas EDM, y sin embargo igualan la calidad de fijaciones hechas con estos métodos tradicionales, incluyendo fresado CNC».
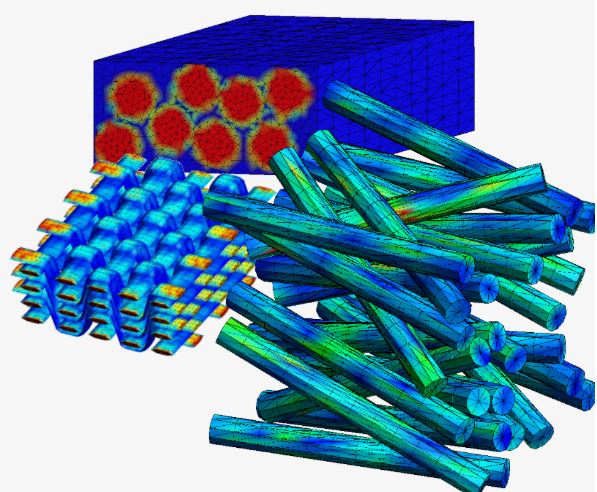
Fuente | MultiMechanics
Avanzando la próxima generación de compuestos multiescala, multifuncionales
Fortify se ha asociado con MultiMechanics (Omaha, Nebraska, EE. UU.), un desarrollador de software de modelado y simulación multiescala para materiales avanzados. Esta asociación es interesante por varias razones. Primero, Fortify usará el producto estrella de MultiMechanics, MultiMech, para predecir el rendimiento de piezas y optimizar su diseño y orientación de fibra antes de imprimirlas. Así, MultiMech actuará para proporcionar la retroalimentación para diseño iterativo de bucle cerrado, permitiendo a usuarios adaptar y optimizar más rápido piezas compuestas Fluxprinted. Fortify y MultiMechanics también planean integrar MultiMech en el software INFORM de Fortify de diseño generativo y control de impresión. Así, desde diseño a prueba virtual a impresión —todas las funciones serán controladas dentro de una única corriente digital.
Para el segundo punto, es importante entender qué ofrece MultiMechanics a través de su software MultiMech:
- Análisis de elementos finitos multiescala, incluyendo modelado de un número prácticamente ilimitado de escalas (ej. nano, micro, capa, laminado, pieza).
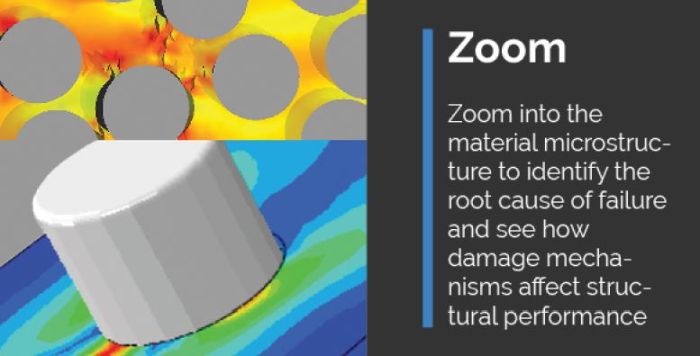
- Generación automática de microestructuras 3D complejas, y modelado de casi cualquier microestructura de material, incluyendo fibra continua y picada, partículas, vacíos, espumas, tejidos, etc.
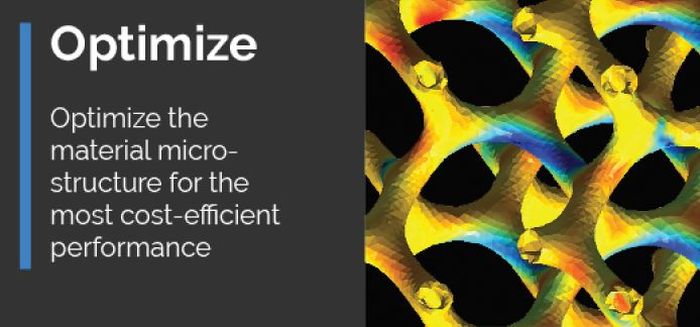
- Modelar efectos de constituyentes a microescala, incluyendo interacciones, fracciones de volumen, distribución y orientación, más importar variación inducida por proceso de programas (ej. Moldex3D, Moldflow).
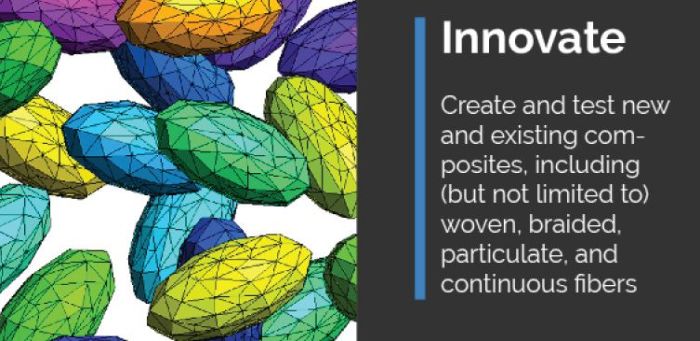
- Analizar cómo la variación de fabricación afecta el rendimiento de la pieza y realizar modelado de daño incluyendo transición multiescala de micro-grietas a macro-grietas.
Esto vuelve a por qué Martin y Erb empezaron Fortify en primer lugar. En su artículo de 2015, «Diseñando arquitecturas de refuerzo compuestas bioinspiradas vía impresión 3D magnética» afirman:
Martin y Erb discuten compuestos naturales que utilizan fibras discontinuas y partículas de refuerzo organizadas en arquitecturas complejas multiescala para lograr propiedades superiores versus sus constituyentes. Un ejemplo dado por Qunfeng Cheng en un artículo de Materials Today de 2017 es el nácar en conchas de abulón. Compuesto por 95% vol inorgánico aragonito y 5% vol matriz orgánica proteica, la tenacidad a fractura del nácar es 3.000 veces mayor que la de aragonito. Cheng nota que esto muestra un «efecto de amplificación» en propiedades mecánicas que va mucho más allá de la regla de mezclas en compuestos tradicionales.
En el artículo de Advanced Materials de 2018, «Fabricación Aditiva como Método para Diseñar y Optimizar Estructuras Bioinspiradas», los autores Audrey Velasco-Hogan, Jun Xu y Marc A. Meyers afirman que la estructura jerárquica de materiales como nácar, hueso, bambú y caparazones de crustáceos son lo que permite su impresionante combinación de resistencia, módulo, ligereza, tenacidad y resistencia a fatiga. Sus partículas/filamentos constituyentes y matriz están organizados diferente en cada nivel (ej. nano-, micro-, meso-, macro-), variando las propiedades en cada nivel (es decir, un compuesto multiescala). Cuando se combina con interfaces eficientes entre los niveles, esta estructura jerárquica trabaja sinérgicamente para mitigar propagación de grietas y mejorar tenacidad manteniendo dureza —algo que no se ha logrado aún en cerámicas tras aproximadamente un siglo de intentos.
Futuro de los compuestos e INFORM
Este es el futuro de los compuestos: diseñar compuestos jerárquicos con propiedades únicas adaptados para aplicaciones precisas. Y ya se está avanzando, rápidamente. Por ejemplo, el Centro Aeroespacial Alemán (DLR) Instituto de Estructuras y Diseño en Stuttgart ha también asociado con MultiMechanics para entender cómo el cambio de temperatura afecta la microestructura y comportamiento de material de compuestos de matriz cerámica (CMC). Este análisis se considera crucial para la futura producción de componentes CMC de DLR, incluyendo boquillas para cohetes y sistemas de protección térmica para vehículos de reentrada entre otros. «Nuestro trabajo en MultiMechanics los últimos diez años ha sido dedicado a conectar con precisión el comportamiento microestructural de materiales avanzados al rendimiento global de la pieza y su fabricación», dice el Dr. Flavio Souza, presidente y CTO de MultiMechanics. «MultiMech nos permite modelar grietas microestructurales y determinar cómo afectarían al compuesto global», afirma Neraj Jain, líder de grupo en el Departamento de Compuestos y Estructuras Cerámicas en DLR. «La eficiente integración de MultiMech con nuestras otras herramientas FEA como Abaqus y ANSYS aumenta nuestra productividad y nos acerca a nuestro objetivo de optimizar materiales CMC virtualmente».
Una vez que estos compuestos han sido optimizados virtualmente, se imprimen, con MultiMech integrado en el software INFORM de Fortify, que ya está orientado a arquitecturas orgánicas optimizadas para carga vía su columna vertebral de diseño generativo. (Nota que la unidad de negocio de Materiales Compuestos de Solvay también ha invertido en tanto MultiMechanics como tecnología de impresión 3D.)
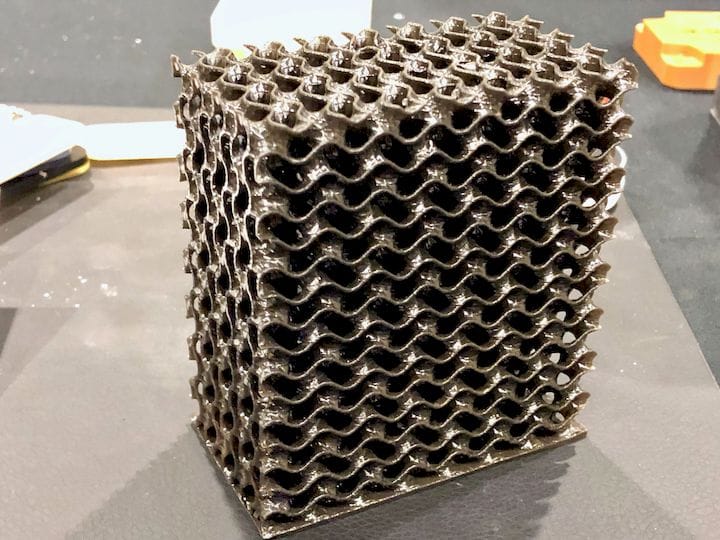
Celosía reforzada con fibra, diseño proporcionado por nTopology. Fuente | Fortify.
«INFORM usa algoritmos avanzados para optimizar orientación de fibra para cada pieza», explica Martin. «Donde tradicionalmente, el flujo de trabajo de impresión 3D empieza con STL para rebanar el diseño, el nuestro empieza con FEA (un modelo con tensión y deformación) y luego decide qué voxels separar ese diseño modelado y cómo orientar las fibras. Progresamos a través de iteraciones, alineando las fibras con vectores de campo de tensión/deformación, y luego simulamos cómo se comportará esa impresión y usamos esos datos para refinar y optimizar el diseño, logrando diseño generativo microestructural».
Solo el principio
Nótese que estos compuestos futuros incluyen una gama de materiales. El Laboratorio de Investigación Naval (NRL, Arlington, Virginia, EE. UU.) está desarrollando CMCs usando una matriz cerámica con refuerzo cerámico secundario vía nanopartículas y/o filamentos. Estos CMCs también pueden usar refuerzo de fibra continua. En otras palabras, diferentes constituyentes y arquitecturas pueden usarse en cada nivel para la tenacidad mejorada y propiedades eléctricas y térmicas adaptadas requeridas (por ejemplo, en hipersónicos, leer más en mi artículo de julio 2019 sobre nanocompuestos).
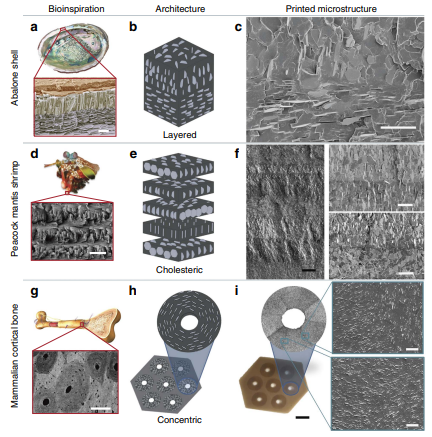
FUENTE | Figura 3, «Diseñando arquitecturas de refuerzo compuestas bioinspiradas vía impresión 3D magnética» por Joshua J. Martin, Brad E. Fiore y Randall M. Erb, Nature Communications, volumen 6 (2015).
Compuestos jerárquicos también se están imprimiendo y probando usando tintas epoxi reforzadas y matrices de polímero termoplástico. Esto es quizás la mayor ventaja para Fortify como startup. No solo se está preparando para los compuestos del futuro, ya los está diseñando y produciendo. Y aunque lo que ya ha logrado es impresionante —es solo el principio.
Resina
- Impresión 3D multi-material: el futuro de la fabricación aditiva
- El ABC de la Impresión 3D: Cómo la Fabricación Aditiva Moldea la Industria Moderna
- Cómo el COVID-19 Acelera la Demanda de Fábricas Inteligentes de Próxima Generación
- Cómo la Impresión 3D Revolucionó la Manufactura: Un Viaje a Través de Su Evolución
- Colegios comunitarios: Impulsando el crecimiento de mano de obra calificada en la manufactura de EE. UU.
- Día de la Manufactura 2017: Potenciando la fuerza laboral del futuro
- Los Tres Pasos Esenciales de la Impresión 3D: Desde Diseño CAD hasta Acabado Final
- Cristales Fotónicos Innovadores que Cambian de Color: El Futuro de la Tecnología de Sensores Inteligentes
- Fuente Terahercio Ultra-Fina Impulsa Tecnologías de Comunicación de Próxima Generación
- Avanzando en compuestos aditivos: tendencias, tecnologías y direcciones futuras
- Avanzando en impresión 3D: Manufactura de composites reforzados con fibra continua