



Formado por inyección para estructuras termoplásticas unitizadas de alto rendimiento

Eje de transmisión con engranaje unitizado compuesto. Herone usa cintas prepreg termoplásticas trenzadas como preformas para un proceso que consolida el laminado del eje de transmisión y sobremoldea elementos funcionales como engranajes, produciendo estructuras unitizadas que reducen peso, número de piezas, tiempo de ensamblaje y coste. Fuente para todas las imágenes | herone
Las proyecciones actuales prevén un duplicado de la flota de aviones comerciales en los próximos 20 años. Para acomodar esto, las tasas de producción en 2019 para aviones de fuselaje ancho intensivos en compuestos varían de 10 a 14 por mes por OEM, mientras que los de pasillo único ya han subido a 60 por mes por OEM. Airbus específicamente está trabajando con proveedores para cambiar piezas tradicionales de prepreg intensivas en mano de obra en el A320 a piezas hechas mediante procesos más rápidos de 20 minutos como moldeo por transferencia de resina de alta presión (HP-RTM), ayudando a proveedores de piezas a cumplir un empuje adicional hacia 100 aviones por mes. Mientras tanto, el emergente mercado de movilidad aérea urbana y transporte pronostica una necesidad de 3.000 aviones eléctricos de despegue y aterrizaje vertical (EVTOL) por año (250 por mes).
«La industria requiere tecnologías de producción automatizadas con tiempos de ciclo acortados que también permitan integrar funciones, que ofrecen los compuestos termoplásticos», dice Daniel Barfuss, cofundador y socio gerente de herone (Dresde, Alemania), una empresa de tecnología de compuestos y fabricación de piezas que usa materiales de matriz termoplástica de alto rendimiento desde polisulfuro de fenileno (PPS) hasta poliéteretercetona (PEEK), poliétercetonacetona (PEKK) y poliariletercetona (PAEK). «Nuestro objetivo principal es combinar el alto rendimiento de los compuestos termoplásticos (TPC) con menor coste, para permitir piezas adaptadas para una mayor variedad de aplicaciones de fabricación en serie y nuevas aplicaciones», añade el Dr. Christian Garthaus, segundo cofundador y socio gerente de herone.
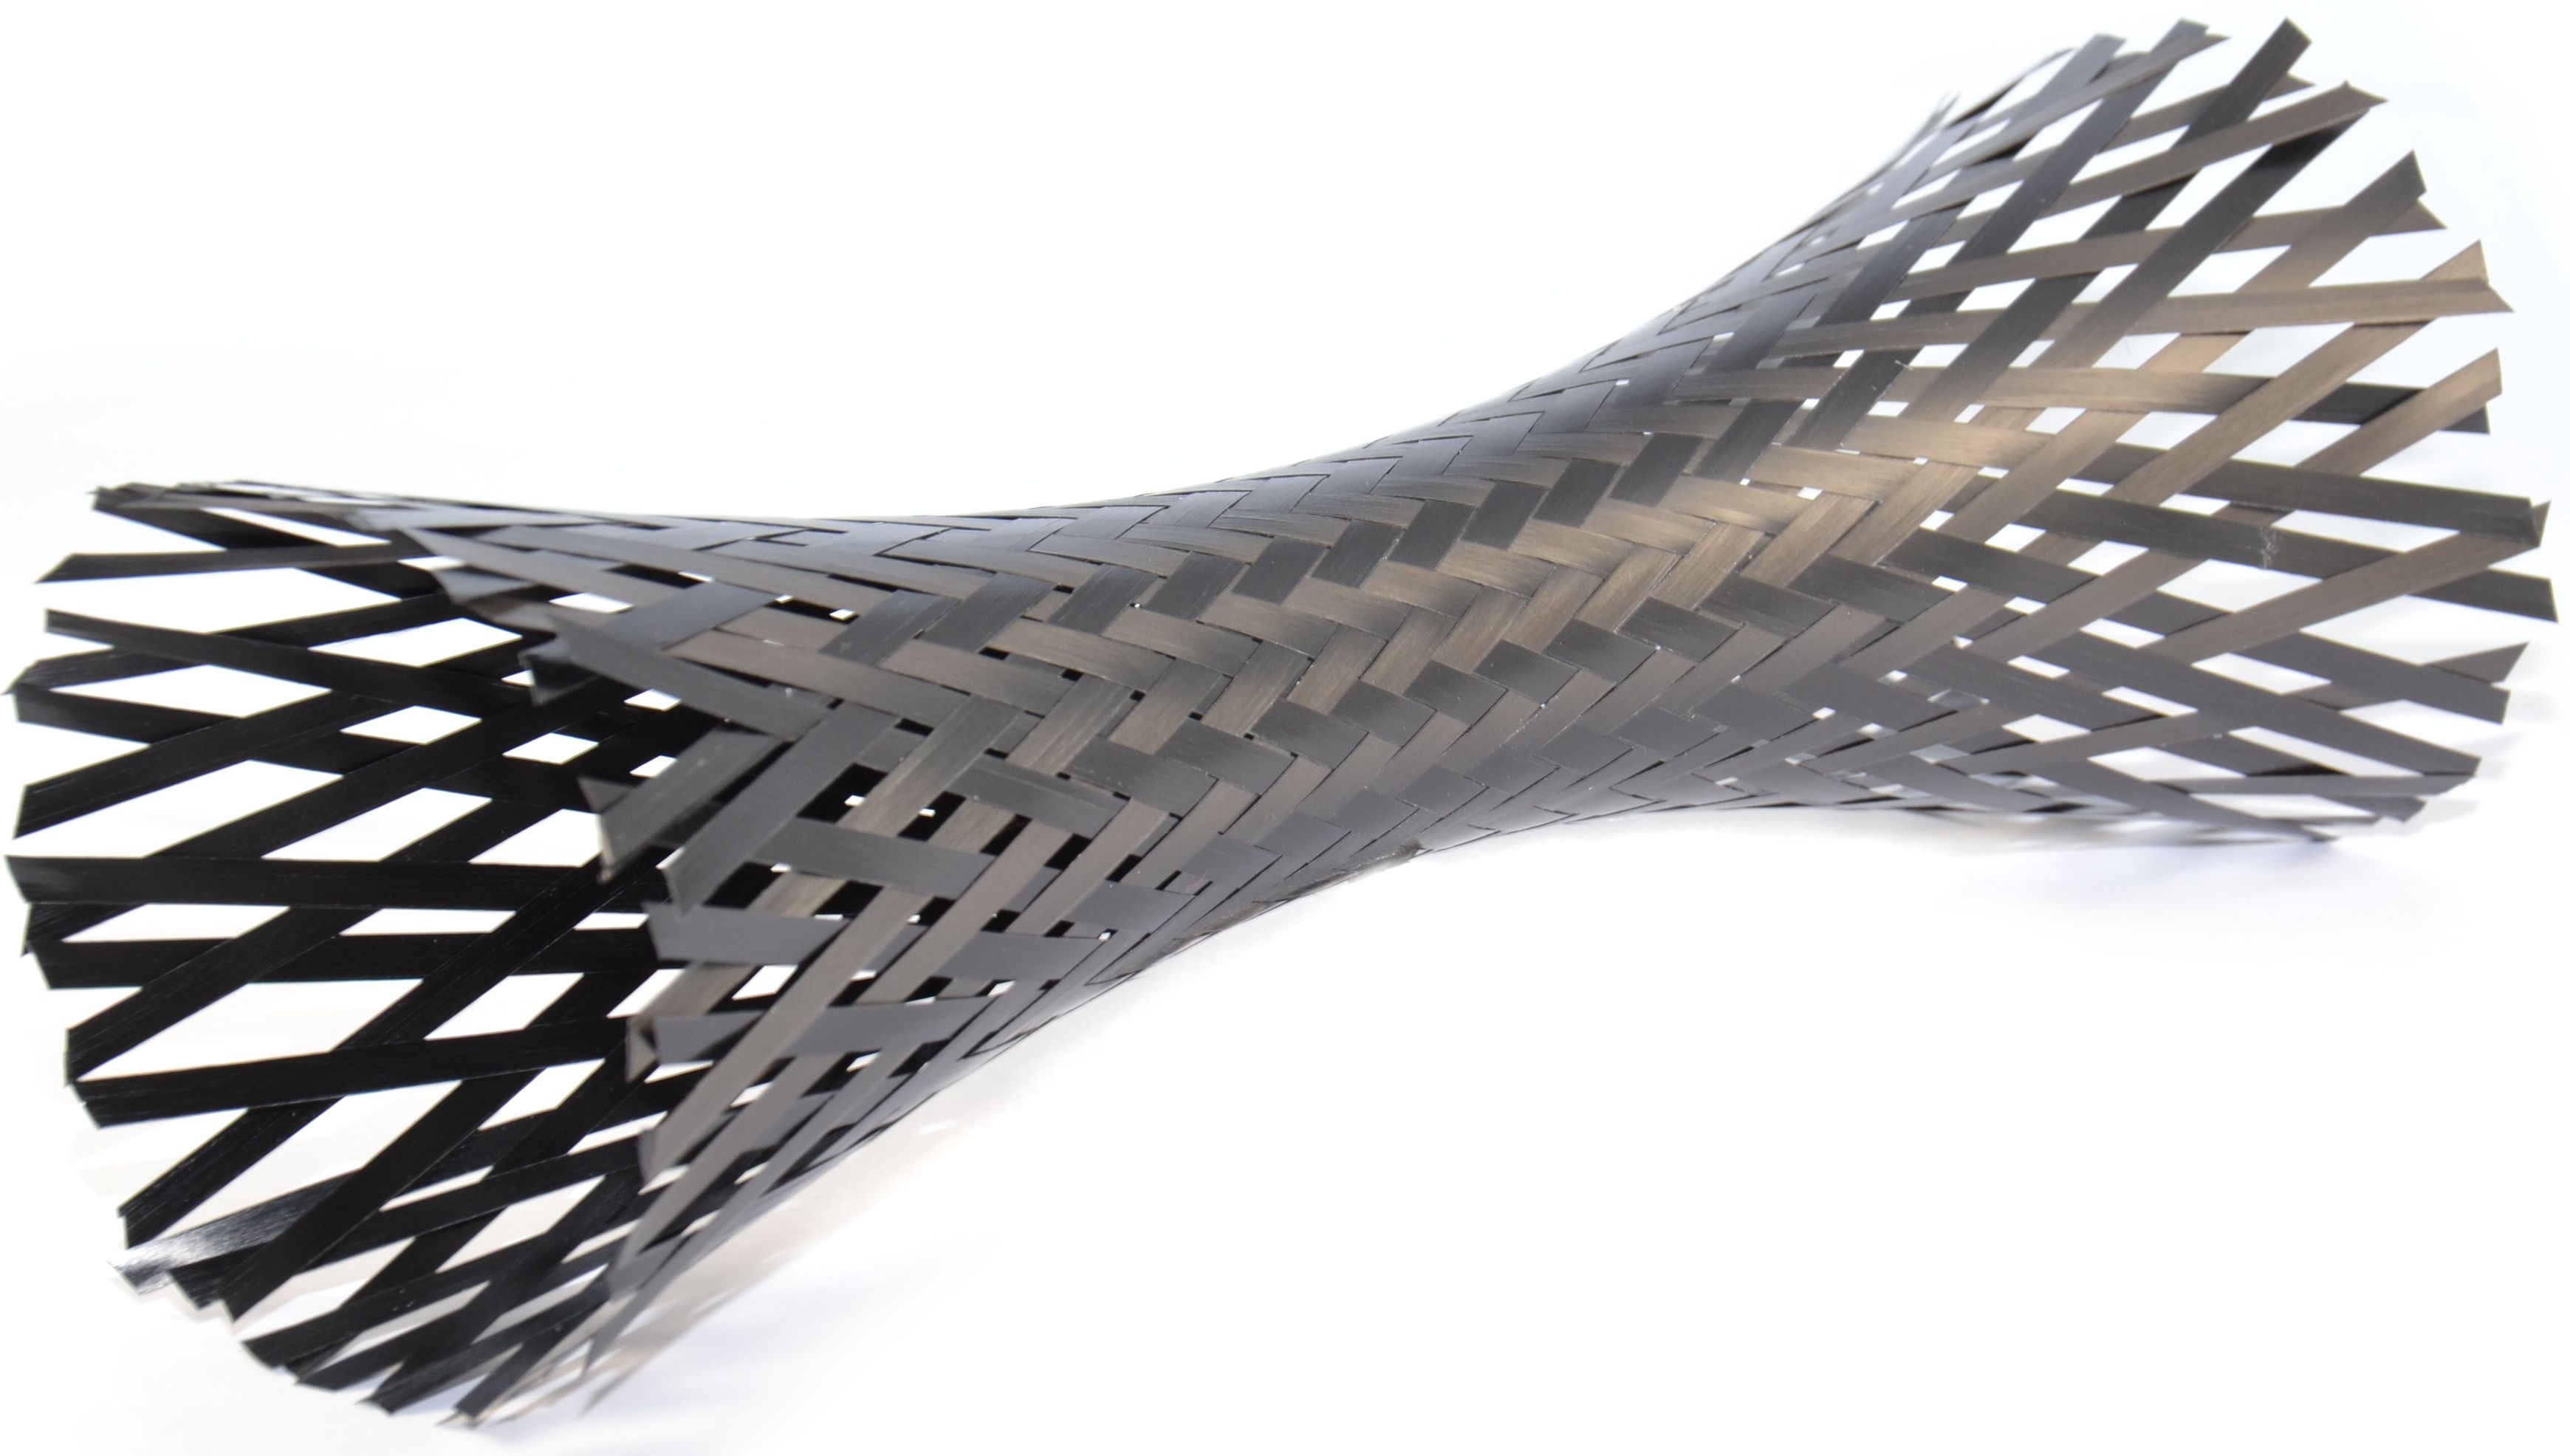
Para lograr esto, la empresa ha desarrollado un nuevo enfoque, empezando con cintas totalmente impregnadas de fibra continua, trenzando estas cintas para formar una preforma hueca «organoTube» y consolidando los organoTubes en perfiles con secciones transversales y formas variables. En un paso de proceso subsiguiente, usa la soldabilidad y termoformabilidad de los TPC para integrar elementos funcionales como engranajes compuestos en ejes de transmisión, extremos en tubos, o elementos de transferencia de carga en puntales de tracción-compresión. Barfuss añade que hay la opción de usar un proceso de moldeo híbrido —desarrollado por el proveedor de matriz cetona Victrex (Cleveleys, Lancashire, Reino Unido) y el proveedor de piezas Tri-Mack (Bristol, R.I., EE. UU.) — que usa cinta PAEK de menor temperatura de fusión para los perfiles y PEEK para el sobremoldeo, permitiendo una fusión de material único a través de la unión (véase «Sobremoldeo expande el rango de PEEK en compuestos»). «Nuestra adaptación también permite bloqueo geométrico de forma», añade, «lo que produce estructuras integradas que pueden soportar cargas aún mayores».
Proceso de moldeo basado en organoTube trenzado
El proceso de herone empieza con cintas termoplásticas reforzadas con fibra de carbono totalmente impregnadas que se trenzan en organoTubes y consolidan. «Empezamos a trabajar con estos organoTubes hace 10 años, desarrollando tuberías hidráulicas compuestas para aviación», dice Garthaus. Explica que como no hay dos tuberías hidráulicas de avión con la misma geometría, se necesitaría un molde para cada una, usando tecnología existente. «Necesitábamos una tubería que pudiera post-procesarse para lograr la geometría individual de la tubería. Así que la idea era hacer perfiles compuestos continuos y luego doblarlos CNC en las geometrías deseadas».
Fig. 2 Cintas prepreg trenzadas proporcionan preformas de forma neta llamadas organoTubes para el proceso de formado por inyección de herone y permiten producción de varias formas.
Esto suena similar a lo que Sigma Precision Components (Hinckley, Reino Unido) está haciendo (véase «Revestimiento de motores aero con tuberías compuestas») con su revestimiento de motor de fibra de carbono/PEEK. «Están mirando piezas similares pero usan un método de consolidación diferente», explica Garthaus. «Con nuestro enfoque, vemos potencial para mayor rendimiento, como menos del 2% de porosidad para estructuras aeroespaciales».
El trabajo de tesis doctoral de Garthaus en el ILK exploró el uso de pultrusión de compuestos termoplásticos continuos (TPC) para producir tubos trenzados, lo que resultó en un proceso de fabricación continuo patentado para tubos y perfiles TPC. Sin embargo, por ahora, herone ha elegido trabajar con proveedores y clientes de aviación usando un proceso de moldeo discontinuo. «Esto nos da la libertad de hacer todas las diversas formas, incluyendo perfiles curvos y los de sección transversal variable, así como aplicar parches locales y reducciones de capas», explica. «Estamos trabajando para automatizar el proceso de integración de parches locales y luego co-consolidarlos con el perfil compuesto. Básicamente, todo lo que puedes hacer con laminados planos y carcasas, podemos hacer para tubos y perfiles».
Hacer estos perfiles huecos TPC fue en realidad uno de los retos más duros, dice Garthaus. «No puedes usar estampado o moldeo por soplado con vejiga de silicona; así que tuvimos que desarrollar un nuevo proceso». Pero este proceso permite piezas basadas en tubos y ejes de muy alto rendimiento y adaptables, señala. También permitió usar el moldeo híbrido que Victrex desarrolló, donde PAEK de menor temperatura de fusión se sobremoldea con PEEK, consolidando la organosheet y moldeando por inyección en un solo paso.
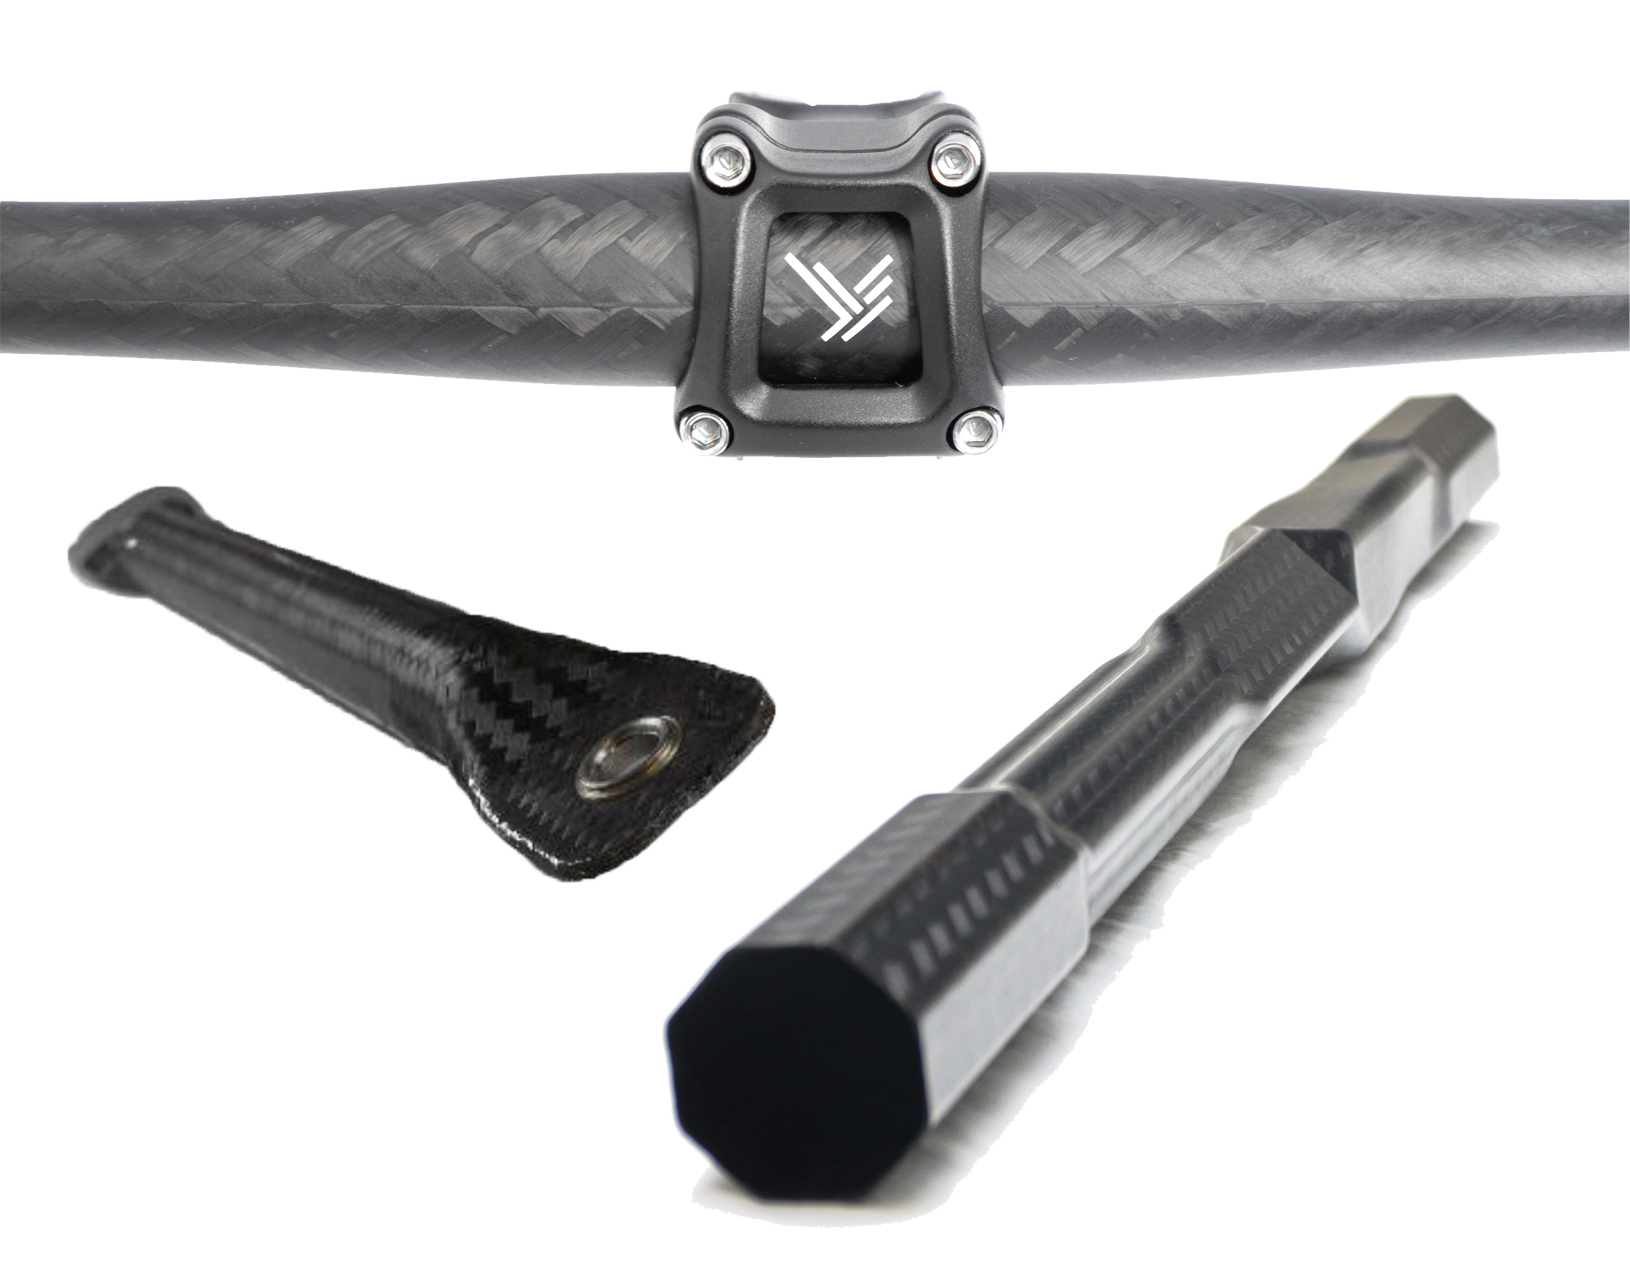
Otro aspecto notable del uso de preformas de cinta trenzada organoTube es que producen muy poco residuo. «Con el trenzado, tenemos menos del 2% de residuo, y como es cinta TPC, podemos usar esta pequeña cantidad de residuo de vuelta en el sobremoldeo para subir la tasa de utilización de material al 100%», enfatiza Garthaus.
Desarrollando una empresa y demostrador de eje con engranaje
Barfuss y Garthaus comenzaron su trabajo de desarrollo como investigadores en el Instituto de Ingeniería Ligera y Tecnología de Polímeros (ILK) en TU Dresde. «Este es uno de los mayores institutos europeos para compuestos e híbridos ligeros», nota Barfuss. Él y Garthaus trabajaron allí casi 10 años en varios desarrollos, incluyendo pultrusión TPC continua y diferentes tipos de unión. Ese trabajo eventualmente se destiló en lo que ahora es la tecnología de proceso TPC de herone.
«Luego aplicamos al programa EXIST alemán, que apunta a transferir tal tecnología a la industria y financia 40-60 proyectos cada año en una amplia gama de campos de investigación», dice Barfuss. «Recibimos financiación para equipamiento de capital, cuatro empleados e inversión para el siguiente paso de escalado». Formaron herone en mayo 2018 tras exhibir en JEC World.
Para JEC World 2019, herone ya había producido una gama de piezas demostrativas, incluyendo un eje de transmisión con engranaje integrado ligero, de alto par, o gearshaft. «Usamos una organoTube de cinta carbono/PAEK trenzada en los ángulos requeridos por la pieza y la consolidamos en un tubo», explica Barfuss. «Luego precalentamos el tubo a 200 °C y lo sobremoldeamos con un engranaje hecho inyectando PEEK reforzado con fibra de carbono corta a 380 °C». El sobremoldeo fue modelado usando Moldflow Insight de Autodesk (San Rafael, Calif., EE. UU.). El tiempo de llenado de molde se optimizó a 40,5 segundos y se logró usando una máquina de moldeo por inyección Arburg (Lossburg, Alemania) ALLROUNDER.
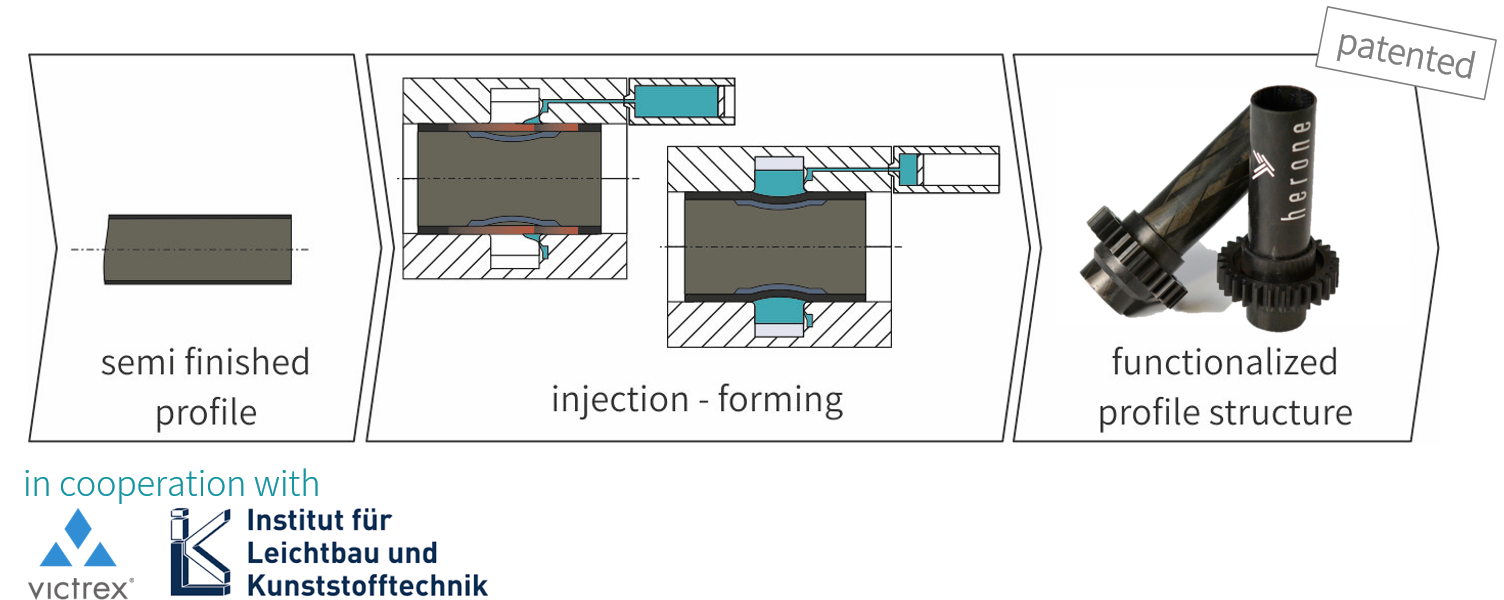
Este sobremoldeo no solo reduce costes de ensamblaje, pasos de fabricación y logística, sino que también mejora el rendimiento. La diferencia de 40 °C entre la temperatura de fusión del eje PAEK y la del engranaje PEEK sobremoldeado permite unión cohesiva por fusión entre los dos a nivel molecular. Un segundo tipo de mecanismo de unión, bloqueo de forma, se logra usando la presión de inyección para termoformar simultáneamente el eje durante el sobremoldeo y crear un contorno de bloqueo de forma. Esto puede verse en la Fig. 1 abajo como «formado por inyección». Crea una circunferencia acanalada o sinusoidal donde el engranaje se une versus una sección transversal circular lisa, lo que resulta en una forma de bloqueo geométrico. Esto mejora aún más la resistencia del eje con engranaje integrado, como se demuestra en pruebas (ver gráfico abajo a la derecha).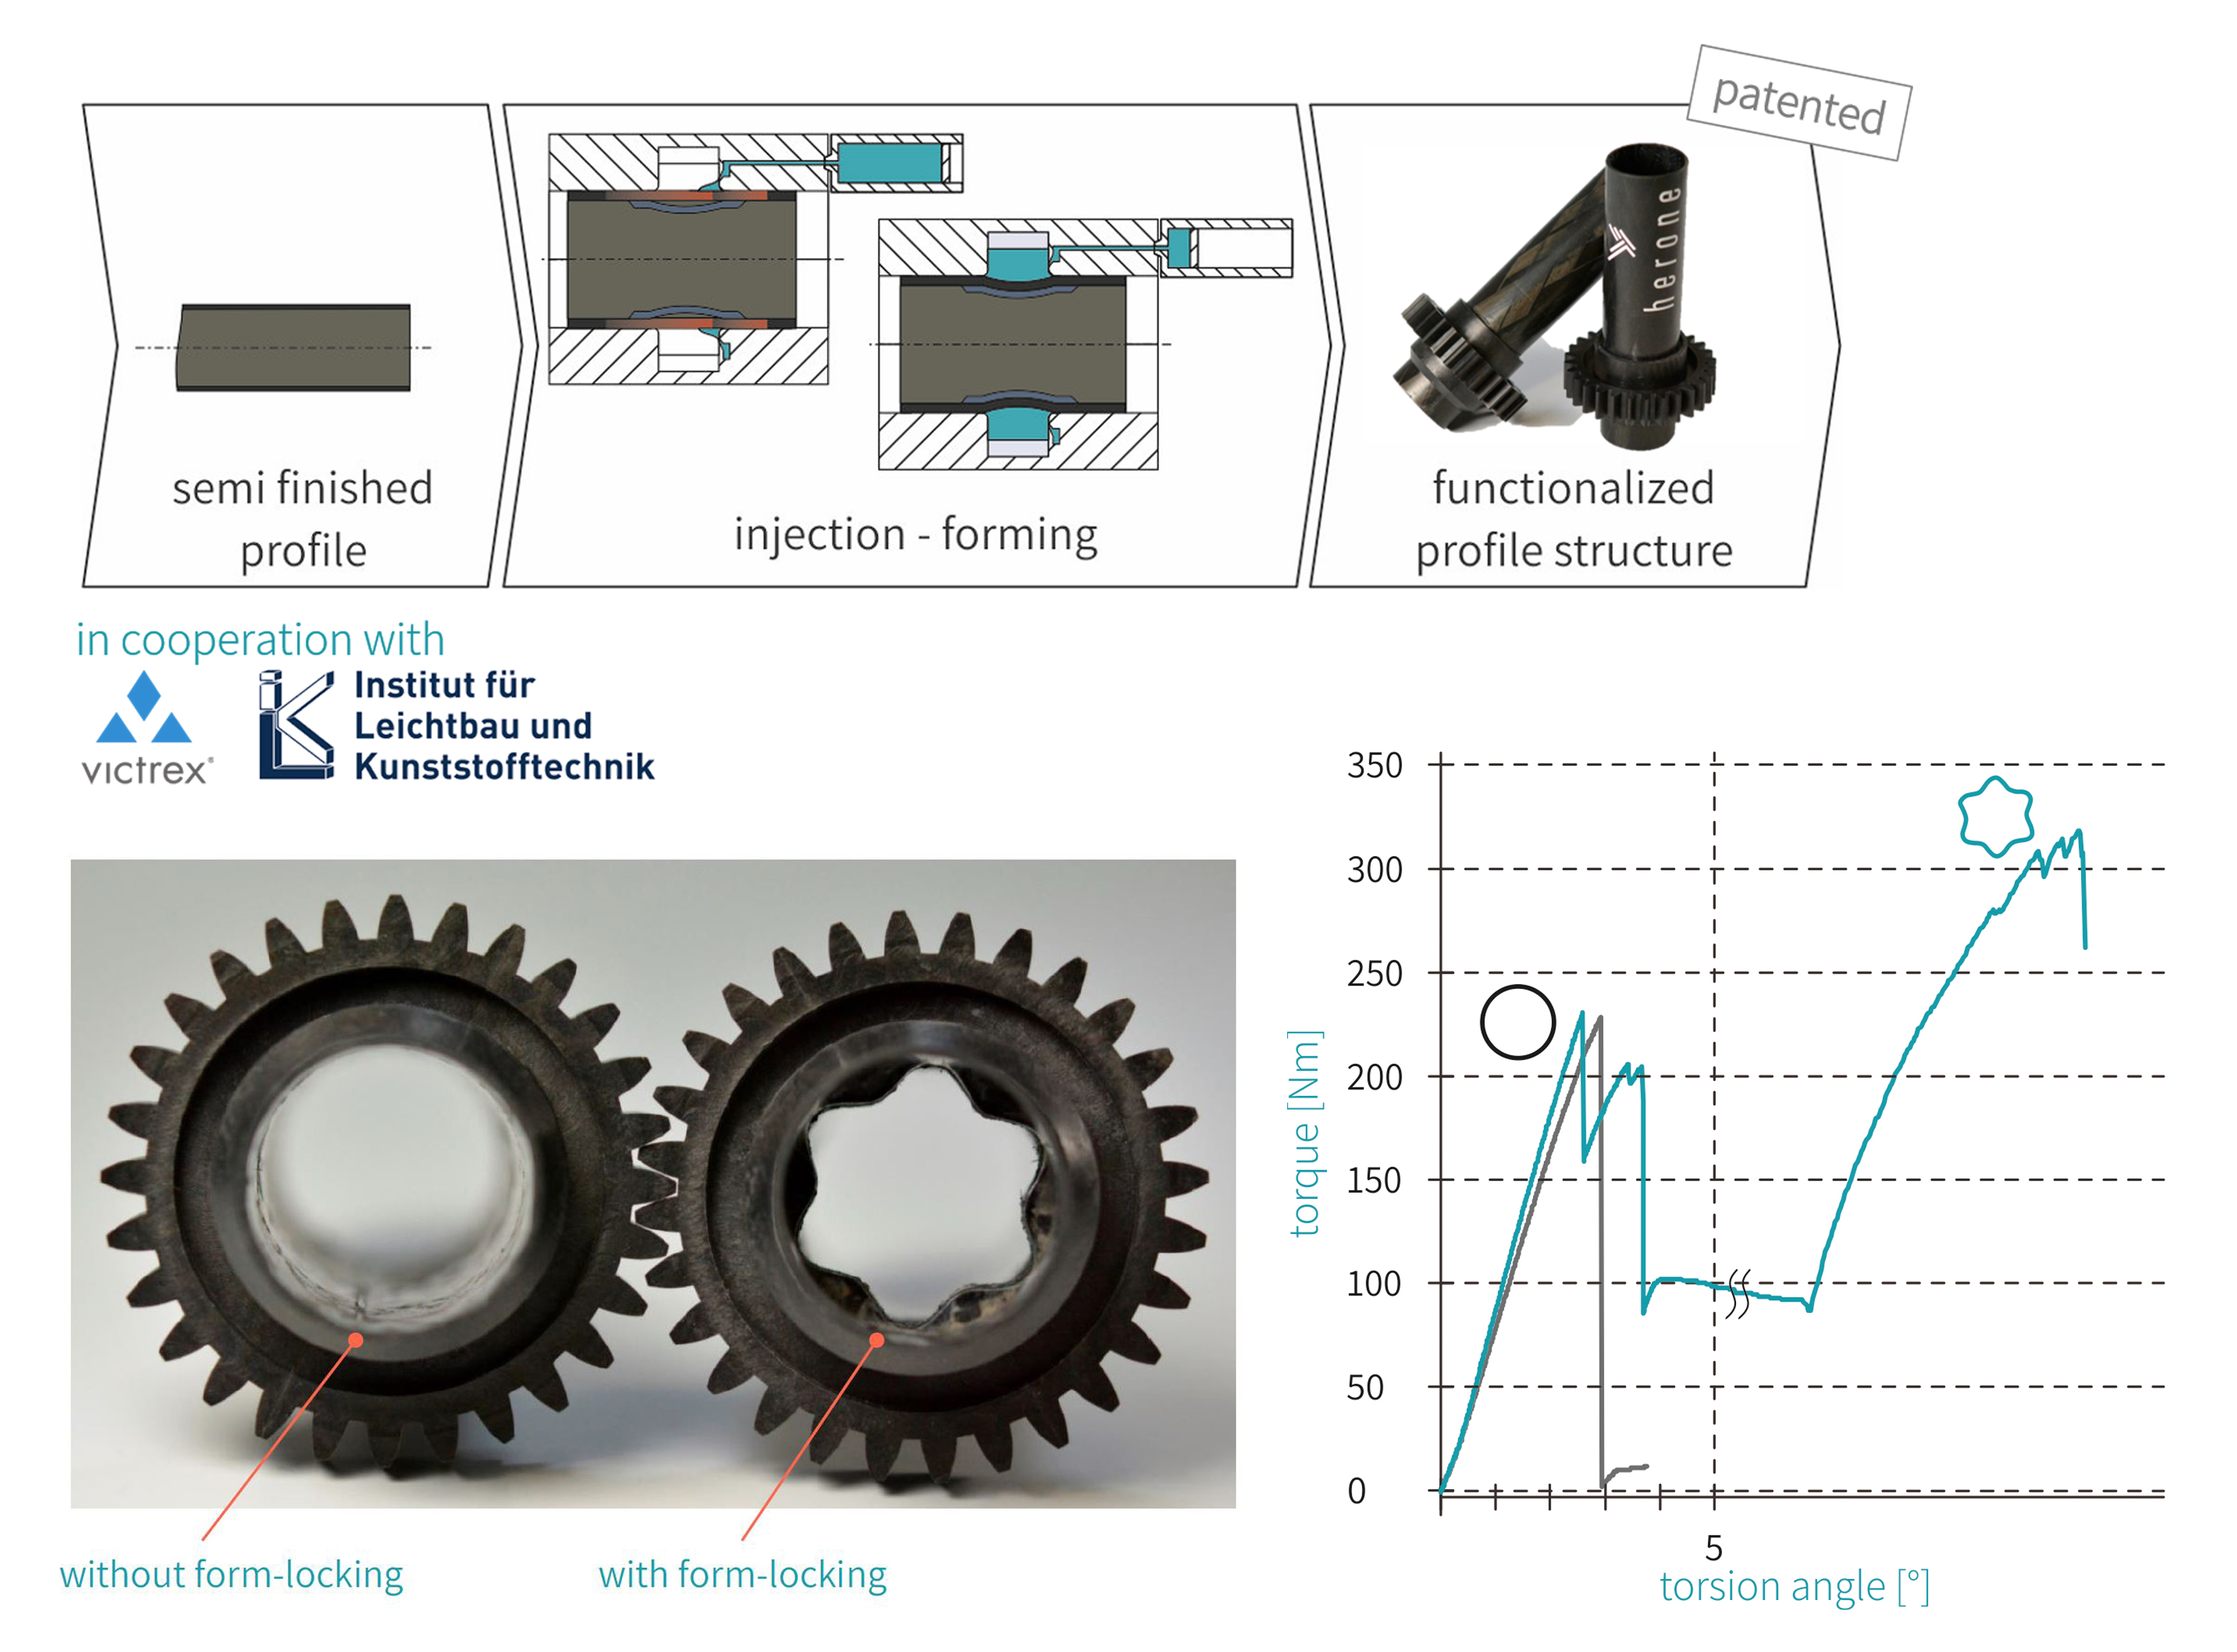 Fig. 1. Desarrollado en colaboración con Victrex e ILK, herone usa presión de inyección durante sobremoldeo para crear un contorno de bloqueo de forma en el eje con engranaje integrado (arriba).Este proceso de formado por inyección permite que el eje con engranaje integrado con bloqueo de forma (curva verde en gráfico) soporte un par mayor vs. un eje con engranaje sobremoldeado sin bloqueo de forma (curva negra en gráfico).
«El principal beneficio que damos es reducir el número de piezas», nota. «Esto simplifica la fatiga, que es un gran reto para aplicaciones de puntales de avión. El bloqueo de forma ya se usa en compuestos termofijos con inserto de plástico o metal, pero no hay unión cohesiva, así que puedes obtener un ligero movimiento entre las piezas. Nuestro enfoque, sin embargo, proporciona una estructura unitizada sin tal movimiento».
Garthaus cita la tolerancia a daño como otro reto para estas piezas. «Tienes que impactar los puntales y luego hacer pruebas de fatiga», explica. «Como usamos materiales de matriz termoplástica de alto rendimiento, podemos lograr hasta 40% mayor tolerancia a daño versus termofijos, y también cualquier microgrieta por impacto crece menos con carga de fatiga».
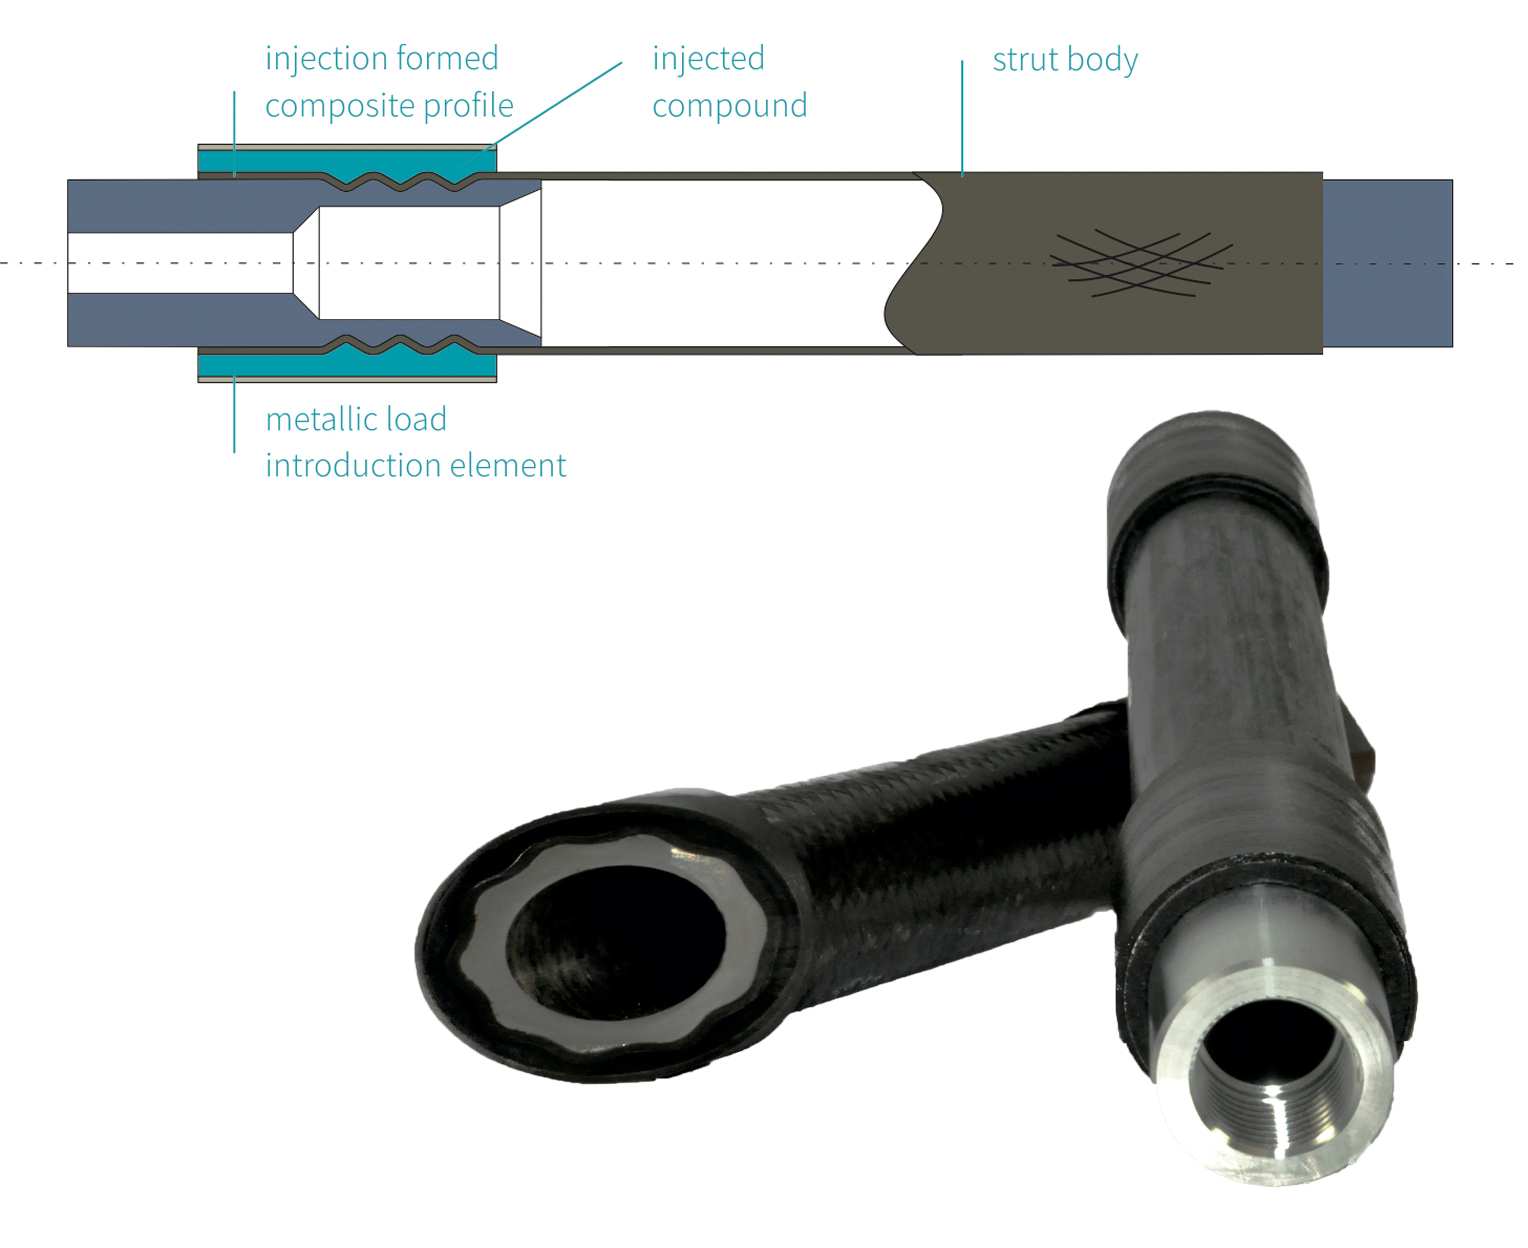
Aunque los puntales demostrativos muestran un inserto metálico, herone está desarrollando actualmente una solución totalmente termoplástica, permitiendo unión cohesiva entre el cuerpo del puntal compuesto y el elemento de introducción de carga. «Cuando podemos, preferimos quedarnos todo-compuesto y ajustar propiedades alterando el tipo de refuerzo de fibra, incluyendo carbono, vidrio, fibra continua y corta», dice Garthaus. «Así minimizamos complejidad y problemas de interfaz. Por ejemplo, tenemos muchos menos problemas comparado con combinar termofijos y termoplásticos». Además, la unión entre PAEK y PEEK ha sido probada por Tri-Mack con resultados mostrando que tiene el 85% de la resistencia de un laminado base UD CF/PAEK y es el doble de fuerte que uniones adhesivas usando película adhesiva epoxi estándar de la industria.
Nueva fábrica, nuevas piezas, nuevos mercados
Barfuss dice que herone ahora tiene nueve empleados y está transitando de proveedor de desarrollo de tecnología a proveedor de piezas de aviación. Su próximo gran paso es el desarrollo de una nueva fábrica en Dresde. «Para finales de 2020 tendremos una planta piloto produciendo primeras piezas de serie», dice. «Ya estamos trabajando con OEM de aviación y proveedores clave de Nivel 1, demostrando diseños para muchos tipos diferentes de aplicaciones».
La empresa también está trabajando con proveedores de eVTOL y una variedad de colaboradores en EE. UU. A medida que herone madura aplicaciones de aviación, también está ganando experiencia de fabricación con aplicaciones de artículos deportivos incluyendo bates y componentes de bicicleta. «Nuestra tecnología puede producir una amplia gama de piezas complejas con beneficios de rendimiento, tiempo de ciclo y coste», dice Garthaus. «Nuestro tiempo de ciclo usando PEEK es 20 minutos, versus 240 minutos usando prepreg curado en autoclave. Vemos un amplio campo de oportunidades, pero por ahora, nuestro foco está en conseguir nuestras primeras aplicaciones en producción y demostrar el valor de tales piezas al mercado».
Herone también presentará en Carbon Fiber 2019. Más info del evento en carbonfiberevent.com.
Resina
- Nuevo Biomaterial Termoplástico Ofrece Control Preciso sobre Degradación y Propiedades Mecánicas para Aplicaciones Médicas
- Fraunhofer despliega automatización Engel punta para avanzar I+D compuestos termoplásticos
- Composites Evolution lanza prepregs alto rendimiento y nueva tecnología cinta UD termoplástica
- Cintas termoplásticas: impulsando la innovación en aeroestructuras compuestas
- UBQ Materials obtiene certificaciones ISO 9001 e ISO 14001 para su termoplástico sostenible derivado de residuos
- Hexcel y Arkema lanzan HAICoPAS para revolucionar compuestos termoplásticos de fibra de carbono
- Karl Mayer presenta nueva línea de producción de cinta UD termoplástica para construcción FRP de alta calidad
- INEOS Styrolution expande producción con nuevo sitio para compuestos termoplásticos avanzados StyLight
- Herone GmbH gana el Premio a la Innovación JEC 2019 en Aplicación Aeroespacial por producción de perfiles termoplásticos
- AeroLas presenta hilado guiado por aire innovador para hilados híbridos termoplásticos
- Primera puerta termoplástica abre camino para compuestos automotrices avanzados