



Avanzando en compuestos aditivos: tendencias, tecnologías y direcciones futuras
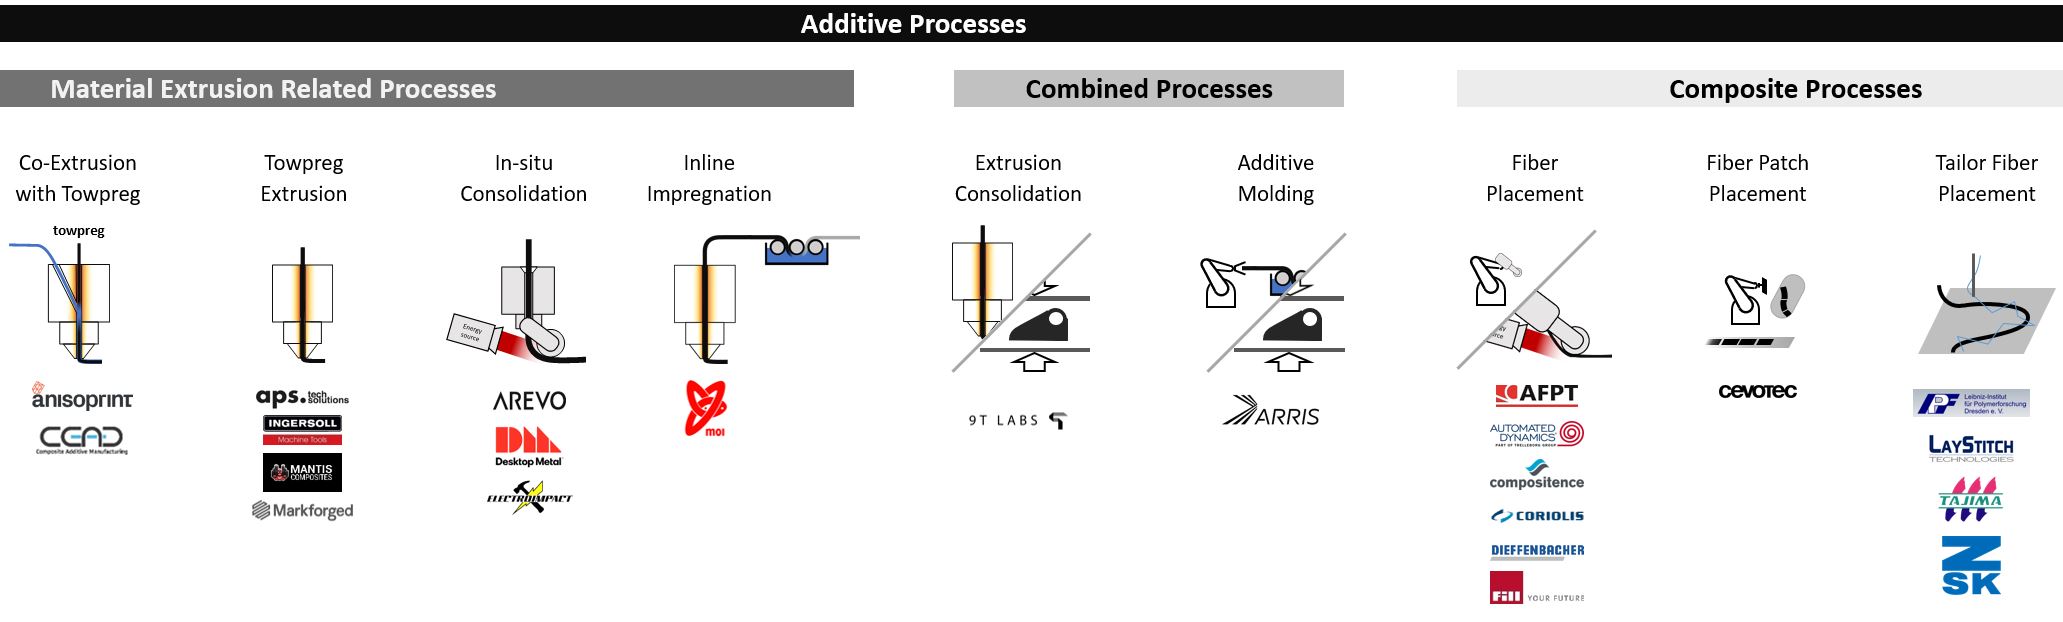
En octubre de 2020, CW informó sobre la impresión 3D de compuestos con fibra continua y ofreció un panorama de las tecnologías en desarrollo, así como una clasificación de los procesos utilizados. Esta última fue aportada por Alexander Matschinski, investigador asociado y experto en Fabricación Aditiva en la TU Munich y la Cátedra de Compuestos de Carbono (Lehrstuhl für Carbon Composites, LCC, Múnich, Alemania).
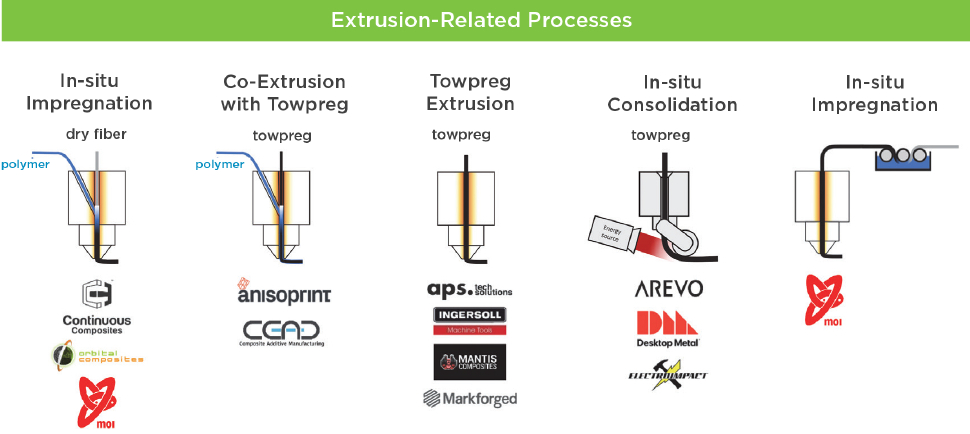
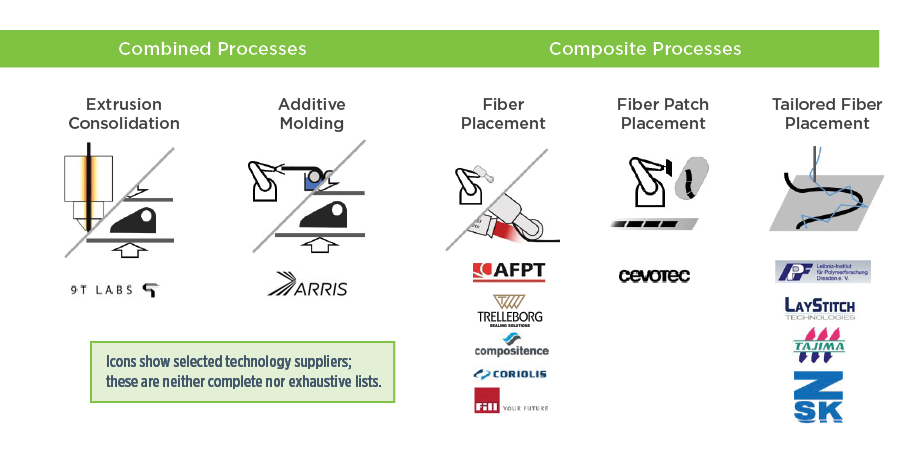
CW vuelve a colaborar con LCC, esta vez para analizar el panorama más amplio de la fabricación aditiva de compuestos (ACM), especialmente los procesos que se desarrollan en la intersección entre la fabricación convencional de compuestos y la fabricación aditiva (AM). “Vemos cada vez más tecnologías que quedan fuera de nuestras clasificaciones para la impresión 3D con fibra continua, sino que combinan la fabricación automatizada de compuestos con AM y ofrecen nuevas soluciones que no eran posibles hasta ahora”, señala el investigador de LCC Thomas Wettemann.
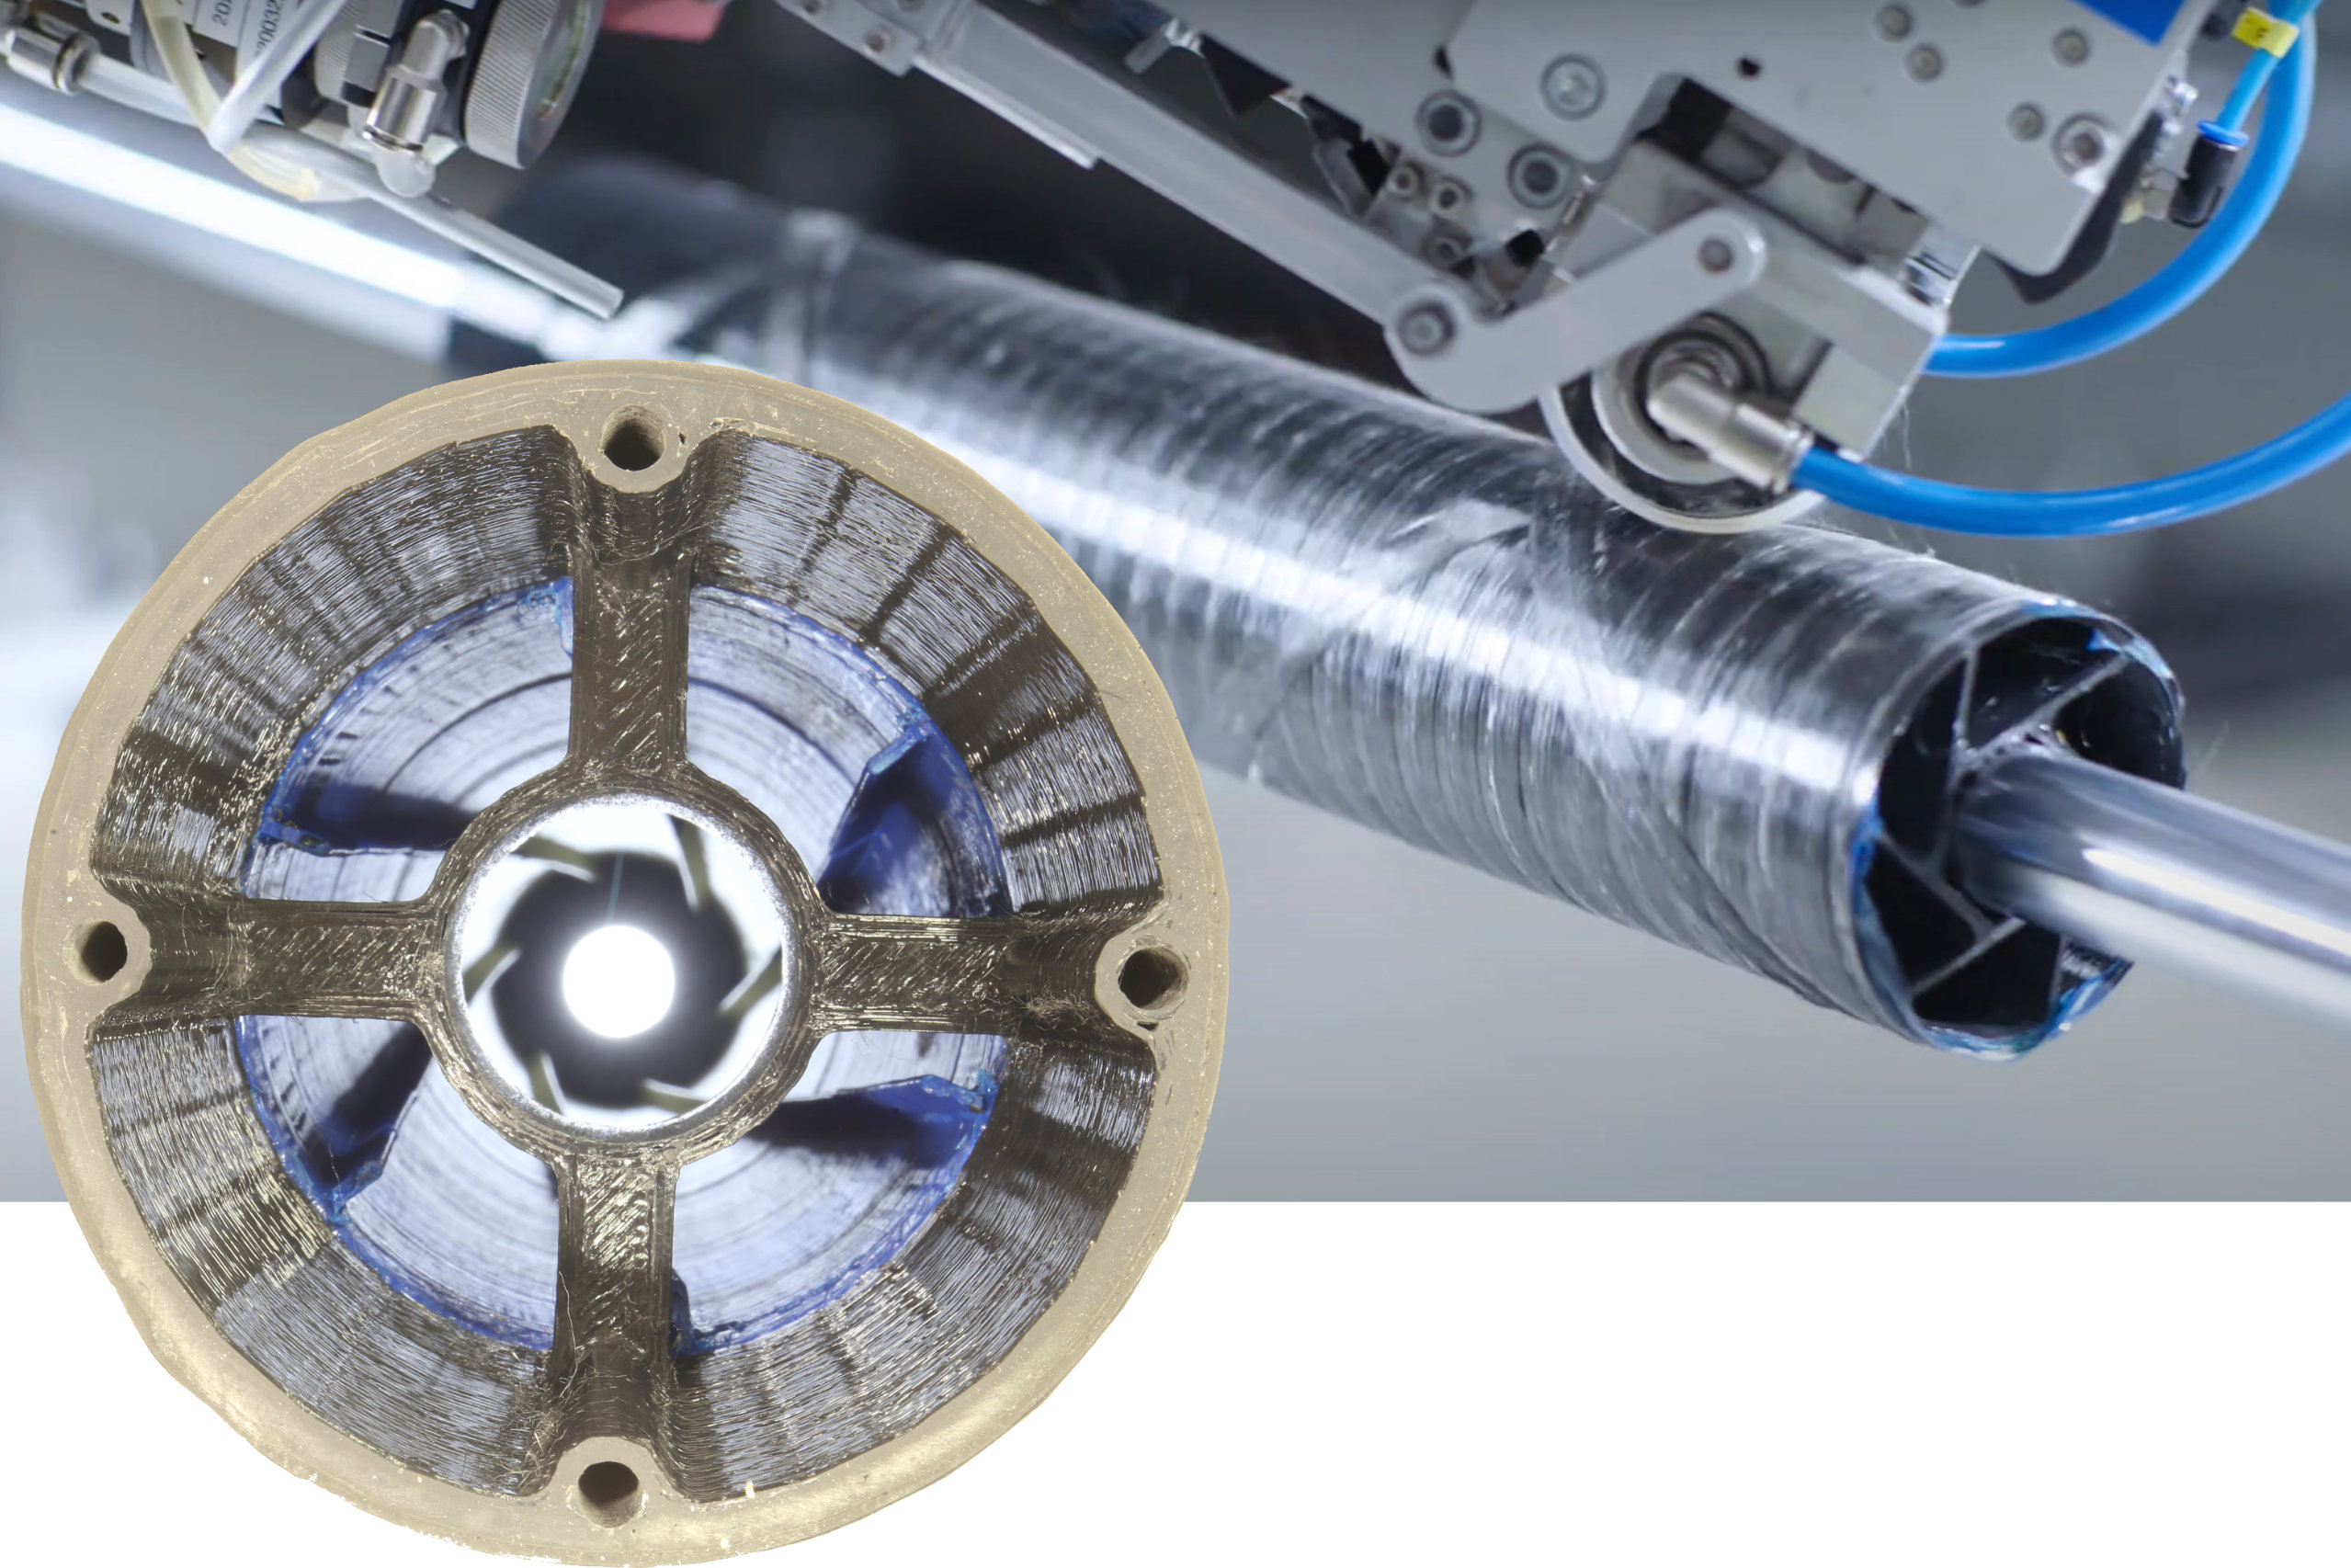
El propio LCC está difuminando las fronteras entre los procesos tradicionales y la impresión 3D al combinar la colocación automática de fibras (AFP) y el devanado de filamentos (FW) con ACM basado en extrusión (ver “Futura fabricación de compuestos: AFP y fabricación aditiva”). “También estamos pasando de la extrusión tradicional de termoplásticos a la impresión 3D con termoestables adaptando tecnologías que desarrollamos para el moldeo por transferencia de resina [RTM] y combinándolas con ultrasonidos”, explica el Dr. Swen Zaremba, subdirector de LCC. Simultáneamente, LCC trabaja en el desarrollo de estándares para ACM y en la mejora de sus materiales y procesos.
Cabe destacar que existe un panorama ACM aún más amplio que incluye filamentos rellenos de fibra corta extruidos mediante modelado por deposición fundida (FDM), materiales de fibra en polvo procesados mediante sinterizado selectivo por láser (SLS) y piezas altamente personalizadas usando rellenos orientados magnéticamente y procesamiento digital de luz (DLP), este último desarrollado por Fortify (Boston, Massachusetts, EE. UU.). Estos procesos producen piezas compuestas y abren nuevos mercados y aplicaciones, pero esta discusión se centrará en el ámbito del refuerzo con fibra continua.
¿Qué es ACM?
“Suele ser nuestra primera discusión, así como la motivación para desarrollar estas nuevas tecnologías”, dice Zaremba. Según Wettemann en una presentación de SAMPE de enero de 2019, la motivación es una producción rentable más allá de la producción en masa, incluyendo lotes de una sola unidad, que también conserve recursos, minimice o elimine residuos y sea respetuosa con el medio ambiente y el clima. “También ofrece una forma de hacer la cadena de procesos de compuestos totalmente digital”, añade. “Es el primer paso en el camino de décadas de cambio”.
Componentes clave de la definición de ACM de LCC:
- Cadenas de proceso largas reducidas a un “procesamiento en una caja” de un solo punto
- Consolidación/polimerización global reemplazada por tratamiento local del material y tratamiento térmico recurrente
- Producción sin utillaje
“ACM concentra lo que antes eran largas cadenas de procesamiento en un solo punto, una especie de fabricación dentro de una caja”, explica Zaremba. Así, añade Matschinski, “procesas los materiales y das forma a la pieza dentro de esa caja y sin molde”. Ambos coinciden en que la “caja” puede ser una celda ACM muy grande, por ejemplo, la celda SCRAM presentada por Electroimpact (Mukilteo, Washington, EE. UU.) en 2020. “ACM también puede usarse fuera de una sola caja”, dice Zaremba, “por ejemplo, nuestro trabajo para añadir refuerzo local y características más pequeñas a piezas AFP más grandes”.
Sin embargo, señala Wettemann, “ahora vemos ejemplos de toda la cadena de procesos de compuestos contenida en una línea o celda automatizada, pero esto no es lo que definiríamos como ACM”. La celda SCRAM, en cambio, tiene la capacidad de procesar material y dar forma sin utillaje al combinar un cabezal AFP termoplástico de consolidación in-situ (ISC) con un cabezal de fabricación por filamento fundido [FFF, otro término para FDM]. “Para nosotros, esta consolidación in-situ usando AFP fue el inicio de ACM en LCC porque creas el compuesto curado/consolidado mientras realizas la colocación o el estratificado”, dice Zaremba.
Esto nos lleva al segundo punto clave en la definición de ACM de LCC. “Antes, siempre tenías un paso de consolidación global y, idealmente, el mismo tratamiento e historial del material en toda la pieza al moldearse en autoclave, horno, herramienta caliente o prensa”, explica Zaremba. “Con ACM, realizamos este tratamiento térmico y consolidación de forma local a medida que construimos la pieza”.
Wettemann señala que ISC ofreció un punto de entrada de la fabricación automatizada de compuestos al mundo de AM, “pero esto también presenta retos reales para los materiales y el procesamiento porque este tratamiento local del material es también un tratamiento térmico recurrente. Al principio, solo adaptábamos materiales de inyección para impresión 3D. Pero luego reconocimos que no estaban realmente optimizados para impresión FFF. Así que las empresas empezaron a modificar materiales para sus sistemas de impresión para lidiar con el calentamiento y enfriamiento recurrente de las resinas, la velocidad requerida, la necesidad de adherir capas y evitar deformaciones. Esto último es también por qué cada vez más empresas buscan incluir fibras continuas”.
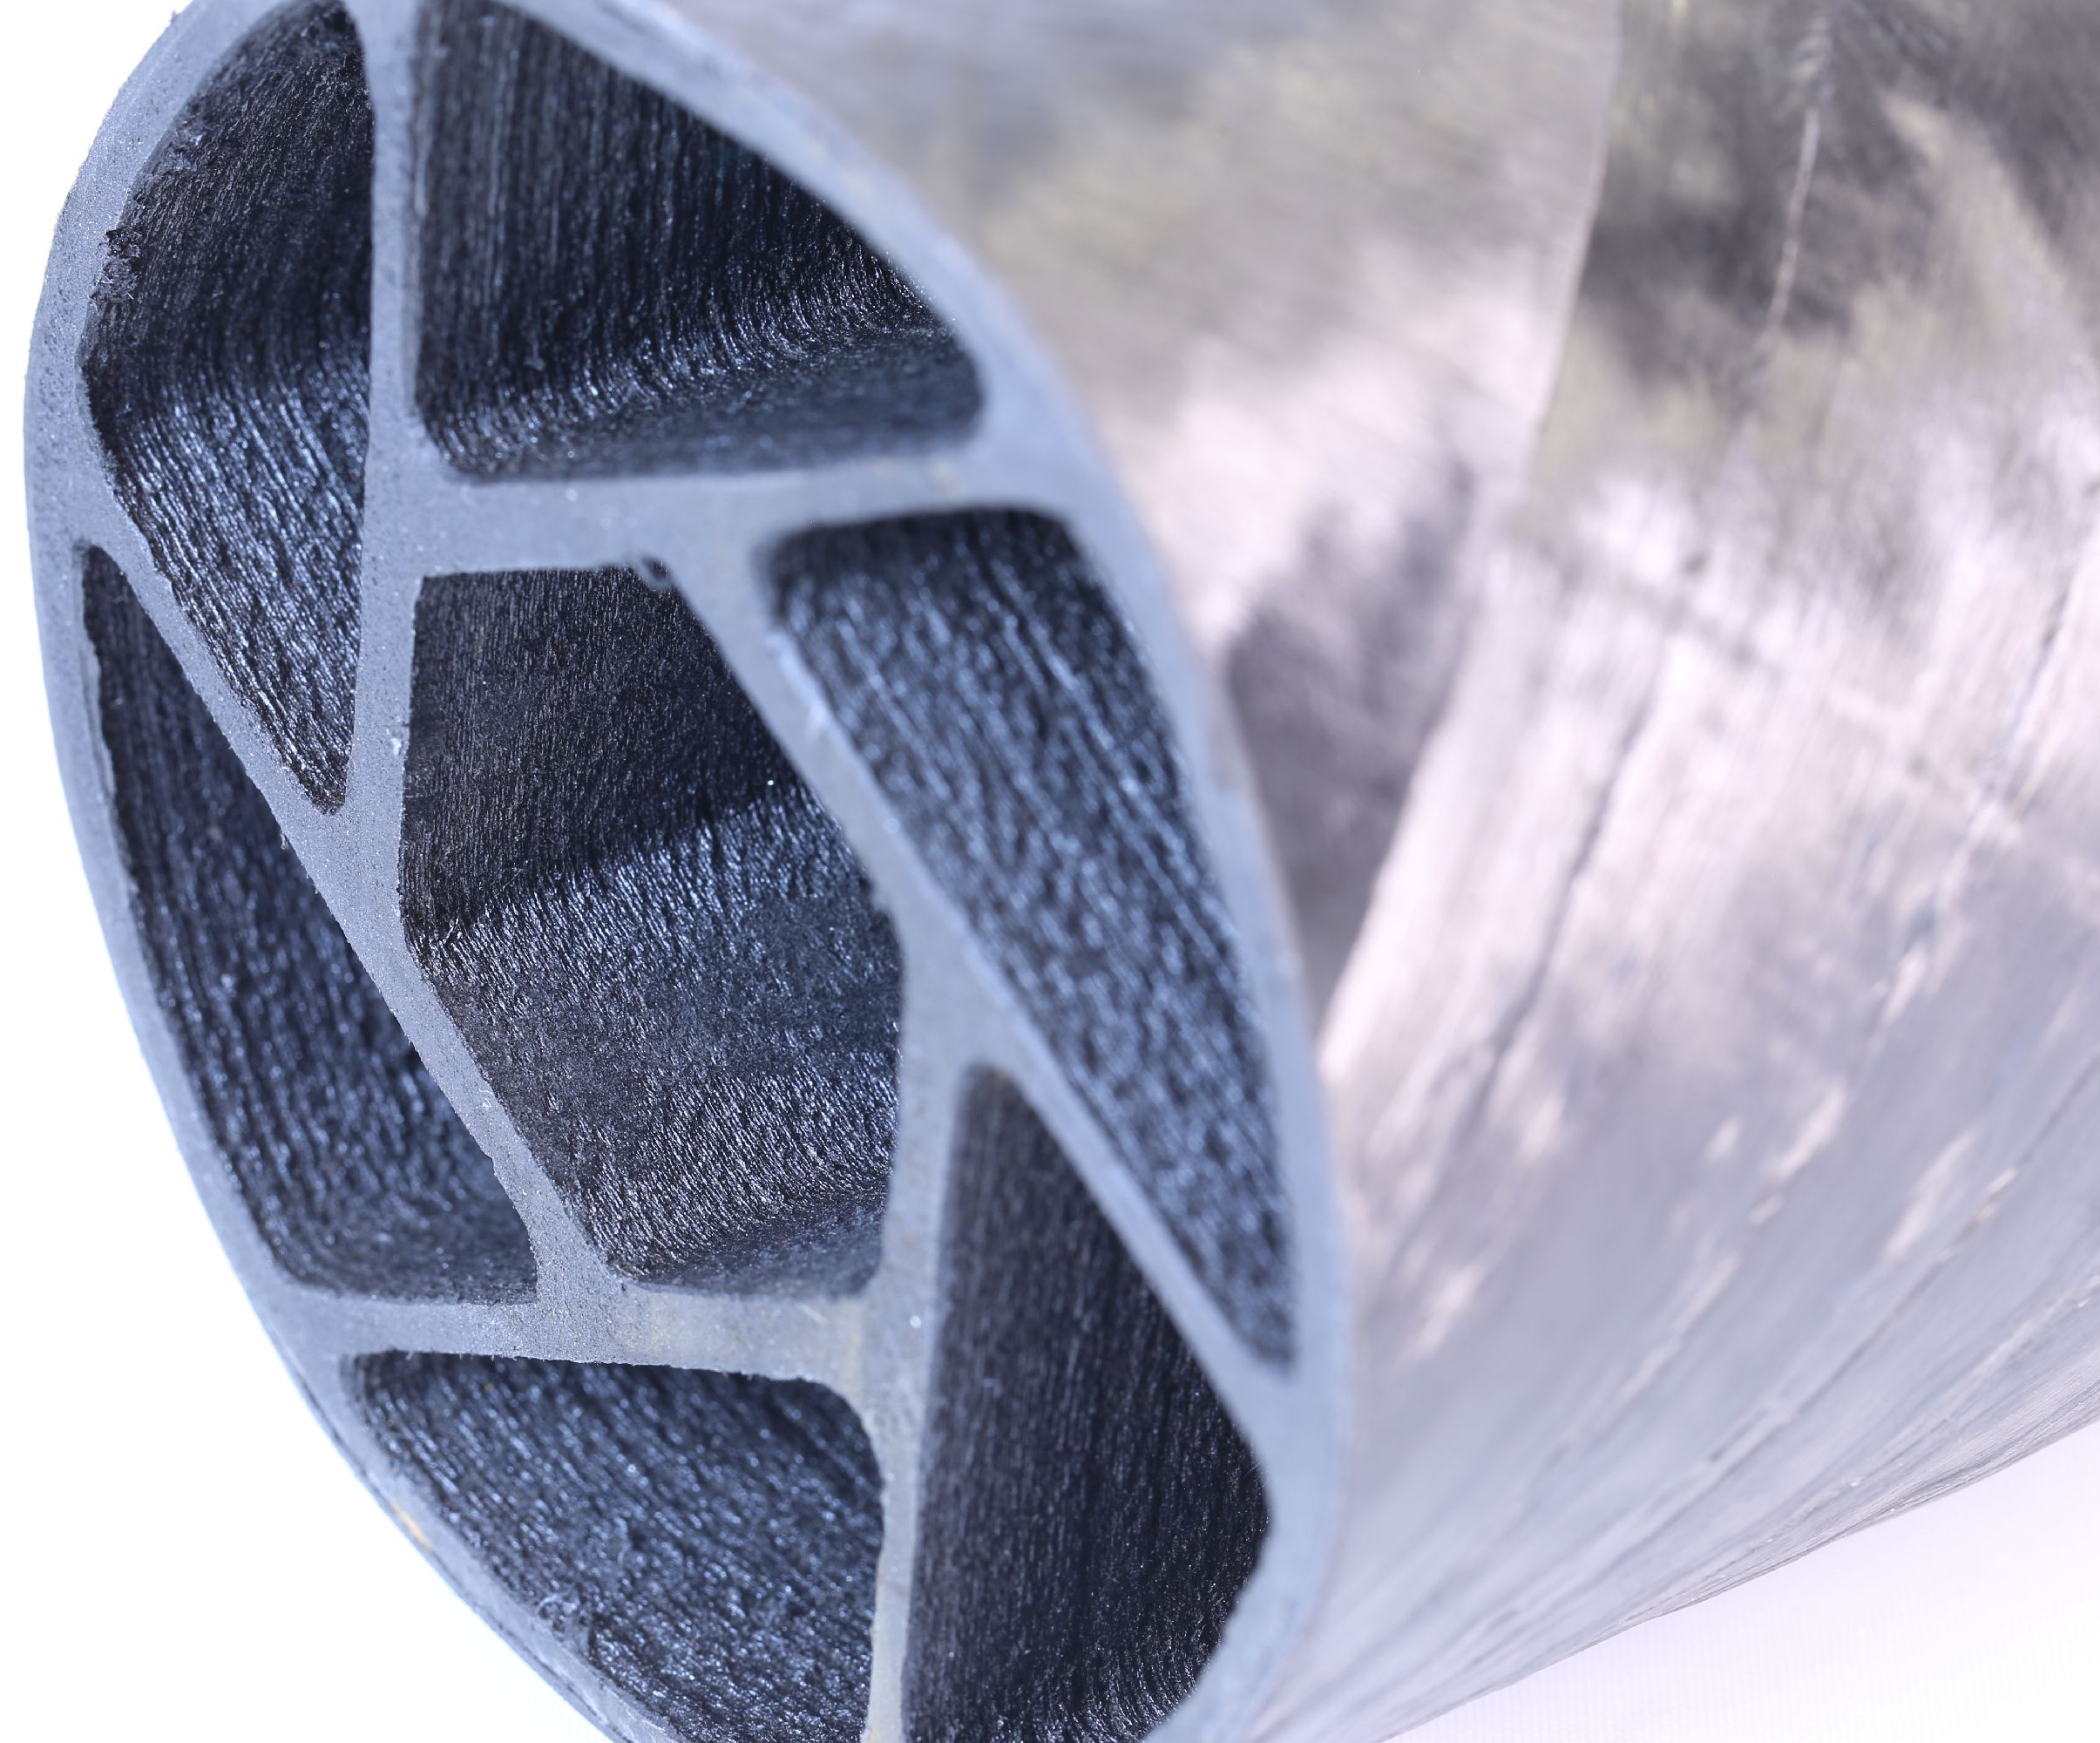
Sin embargo, integrar fibras continuas también crea problemas. “Esa es una razón por la que nos atrajo ACM”, dice Zaremba. “Los procesos de impresión 3D prometían muchos resultados, pero no entregaban el tipo de calidad que esperamos para aplicaciones estructurales o aeroespaciales. Veíamos una brecha entre los compuestos avanzados con fibra continua y lo que las tecnologías AM pueden ofrecer. LCC busca unir estos mundos y realizar el potencial prometido, pero también combinar tecnologías para lograr nuevas soluciones”.
Fusión de dos mundos
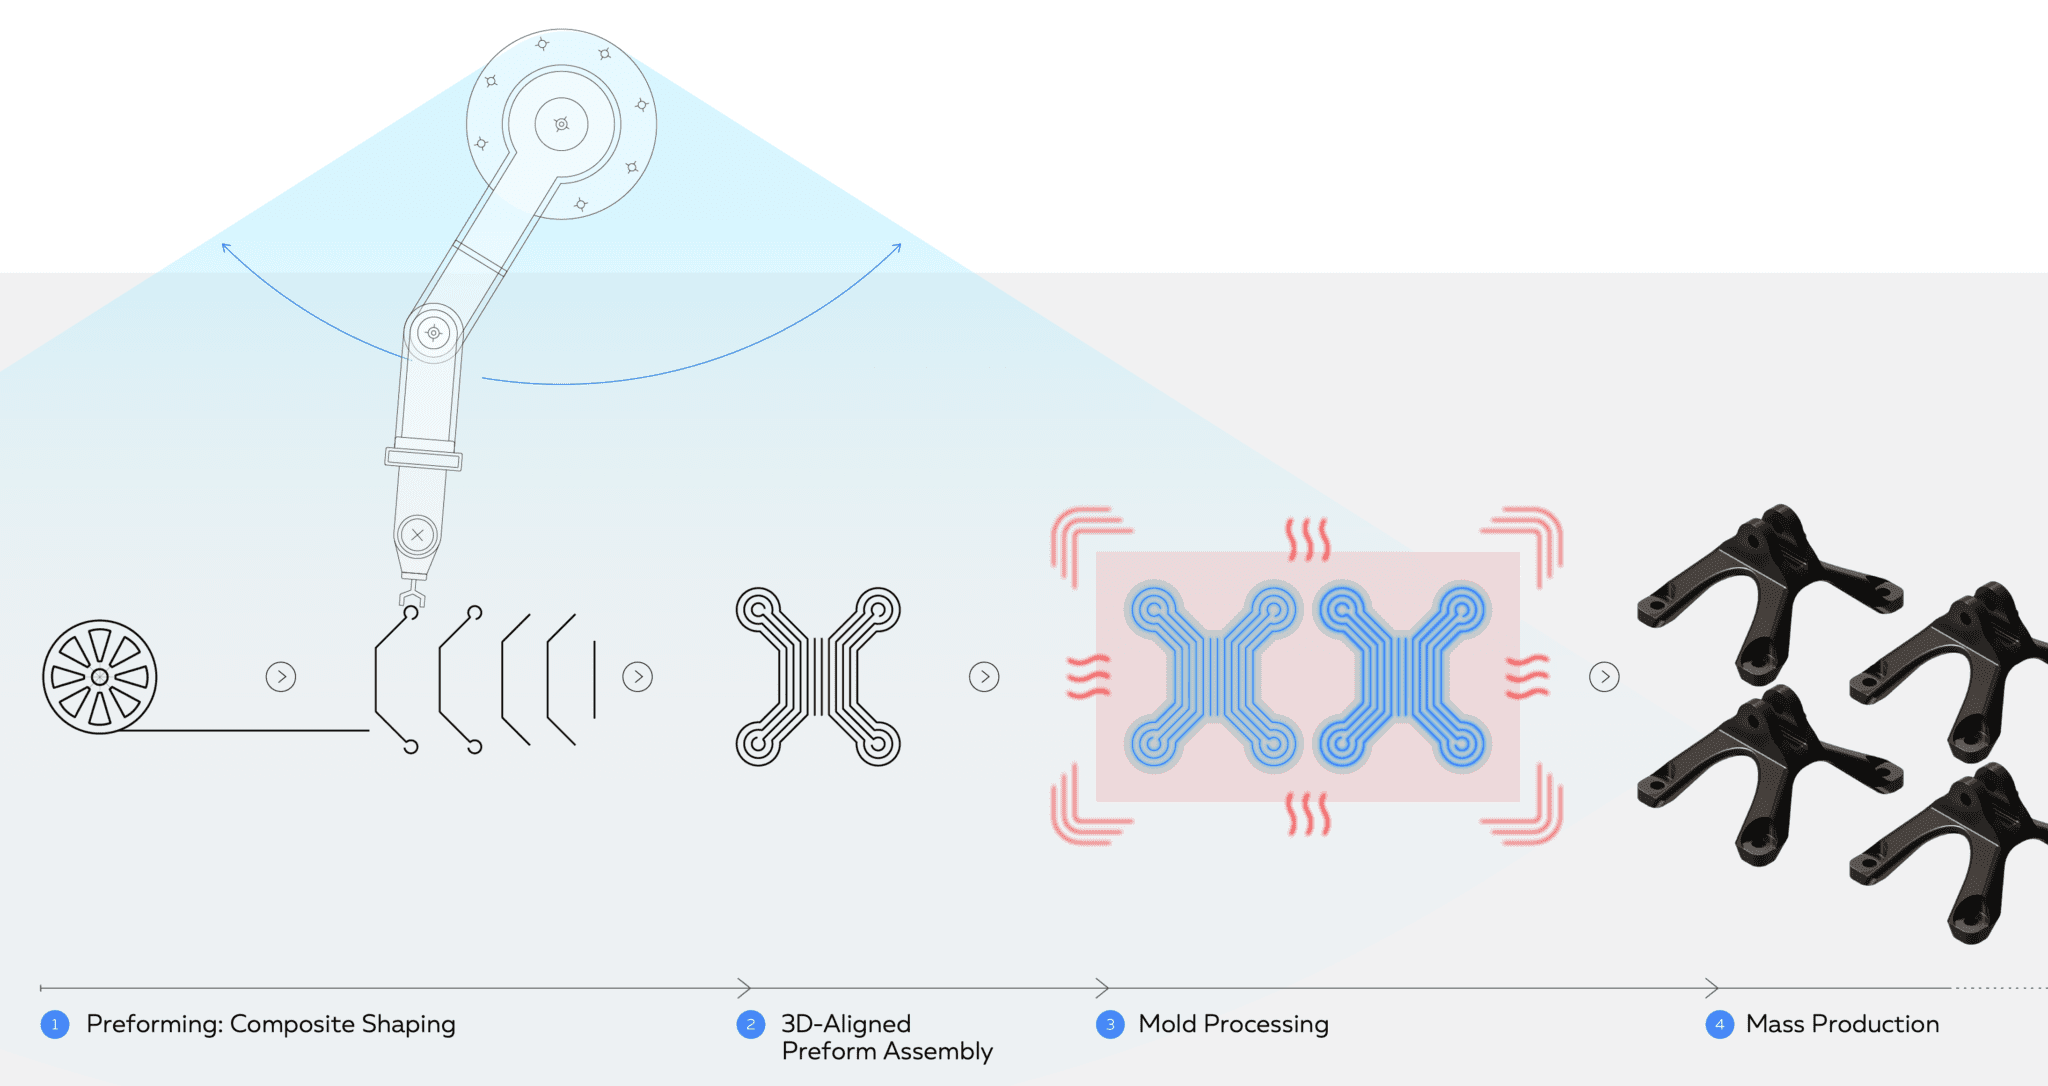
LCC ve muchas de estas nuevas soluciones, por ejemplo, el proceso de Moldeo Aditivo desarrollado por Arris Composites (Berkeley, California, EE. UU.) y la celda de Fusión de Unión para impresión 3D desarrollada por 9T Labs (Zúrich, Suiza), ambos procesos de alto volumen. “Ninguno de estos procesos da la forma final de la pieza dentro del proceso aditivo, sino que usan un tipo de molde y un segundo paso en ese molde”, dice Matschinski. “Así que no se ajustan a nuestra definición de ACM. Sin embargo, ambos presentan soluciones interesantes combinando fabricación tradicional de compuestos y tecnologías AM”.
“9T Labs definitivamente usa impresoras 3D”, señala Wettemann, “pero para crear una preforma que luego se procesa en un proceso de conformado digitalizado para crear componentes de compuestos termoplásticos ligeros completamente nuevos y que abordan mercados que no podían usar tecnología de compuestos antes”. Aquí se refiere al objetivo de 9T Labs de reemplazar metales en piezas donde la inyección no ofrece suficiente rendimiento. “En LCC también hemos investigado cómo introducir fibras continuas en la inyección, pero es bastante difícil hacer un posicionamiento preciso de fibras continuas en el proceso de inyección”. En contraste, la tecnología de 9T Labs ofrece lo que parece ser un método de fabricación fácil de implementar para piezas de alto rendimiento.
Arris Composites tiene un enfoque diferente pero logra un objetivo algo similar, aunque apuntando a volúmenes de piezas un orden de magnitud mayores. “No solo permitimos la producción en alto volumen de piezas con fibra continua, sino que también añadimos multifuncionalidad que desbloquea la consolidación dinámica de piezas”, dice Riley Reese, cofundador y CTO de Arris Composites. “Por ejemplo, convertimos un ensamblaje de 17 componentes en una sola pieza aumentando la resistencia y añadiendo propiedades como transparencia radioeléctrica. Somos competitivos en coste con el moldeo por compresión, por ejemplo, SMC [compuesto de moldeo en lámina], pero con el rendimiento de fibras continuas”.
ACM directo vs. indirecto
Volviendo a la definición de ACM de LCC, el tercer componente clave reconoce el debate entre fabricar con o sin molde. “Los enfoques directos son donde la forma final sale de la impresión: nunca tengo una herramienta”, dice Wettemann. “La ventaja es estar completamente libre de fabricación de utillaje. Mientras tengamos moldes, hablamos de procesos indirectos o de fabricación de compuestos más convencional, asistida por tecnologías AM”.
Wettemann señala que estos enfoques híbridos ayudan a abordar factores como la consolidación y el utillaje que aumentan el coste y tiempo de la fabricación tradicional de compuestos. “Vimos desarrollos del Centro de Diseño y Fabricación Digital de la Universidad de Tecnología y Diseño de Singapur y de Mikrosam [Prilep, Macedonia] de 2015 a 2017 donde se desarrollaron robots automatizados para producir piezas compuestas avanzadas en un proceso tipo AFP pero sin utillaje”, explica. “Esto avanza hacia ACM en que ambos enfoques lograron fabricación digital en espacio libre sin herramienta, pero se necesita más desarrollo. Reducir la necesidad de utillaje es clave porque también nos da nuevas posibilidades tanto para fabricar componentes compuestos como para el tipo de componentes que se pueden hacer”. Por ejemplo, las trayectorias de carga orgánicas que generan la optimización topológica y el software de diseño generativo buscan la eficiencia de estructuras biológicas como huesos y árboles, pero son muy difíciles de fabricar con fibras continuas.
Desarrollos futuros en LCC
“En fabricación directa de piezas, vemos lo mismo que muestran en su panorama: las líneas se difuminan y nos movemos hacia un enfoque de fabricación híbrida mucho más amplio”, dice el investigador de LCC Patrick Consul (ver “Impresión 3D de moldes CFRP para RTM flaperón, exoesqueletos y más”). A principios de este año, su equipo completó las primeras pruebas de un enfoque híbrido combinando extrusión de material y deposición de energía dirigida [DED] usando una máquina prototipo láser para imprimir sobre laminados preconsolidados e impresiones 3D muy grandes sin cámara caliente. “También trabajamos en combinar ACM con fresado y AFP, que encajan muy bien porque todos dependen de trayectorias de herramienta complejas”, dice. “La transición entre ellos se vuelve bastante simple y no se necesita mucha formación adicional. Así, la cadena de procesos se acorta, digitaliza y simplifica”.
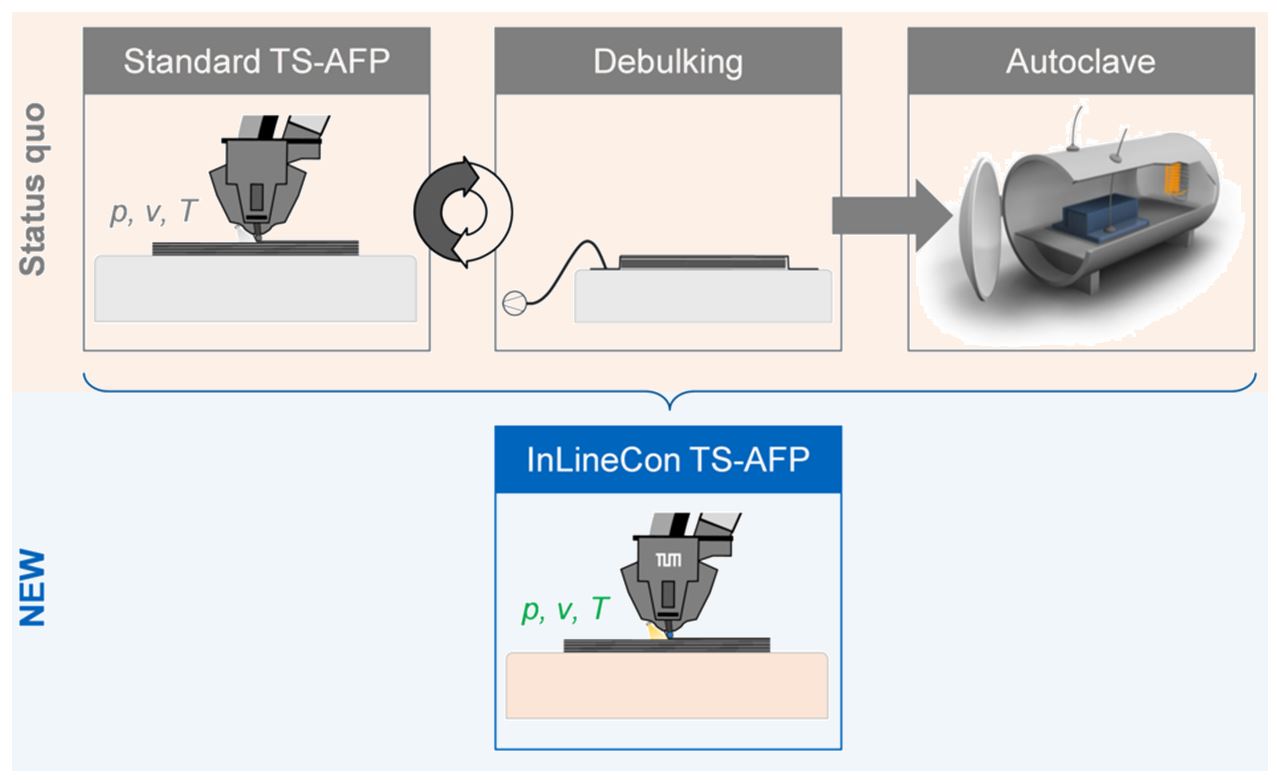
LCC también impulsa el enfoque híbrido combinando tecnologías desarrolladas para RTM e impresión 3D. “El resultado es similar al curado al vuelo, pero queríamos alejarnos de resinas de curado UV porque son un poco demasiado caras cuando quieres construir piezas grandes”, explica Zaremba. “En su lugar, usamos una novedosa técnica de mezcla ultrasónica que desarrollamos para RTM y la adaptamos para usar en un extrusor típico con epoxis de curado rápido e inexpensivos desarrollados para la industria automotriz”.
Matschinski explica esta tecnología: “Usamos la vibración ultrasónica para mezclar y curar la resina epoxi casi instantáneamente mientras depositamos la fibra impregnada durante la impresión”. ¿En qué se diferencia de los ultrasonidos usados por el Instituto de Estructuras Compuestas y Sistemas Adaptativos de DLR en Braunschweig, Alemania (ver “Reduciendo el coste de materiales para impresión 3D con fibra continua”)? Matschinski aclara: “DLR usa vibración ultrasónica para mejorar la infiltración de una matriz termoplástica en las fibras extendidas y crear filamentos de impresora 3D reforzados con fibra continua, que luego se imprimen mediante extrusión de material convencional. Nosotros usamos ultrasonidos para endurecer un filamento termofijo reforzado con fibra continua”.
“Organizaciones como Arris Composites, 9T Labs y nuestros equipos en LCC son interesantes porque tienen raíces y empleados tanto del mundo de los compuestos como del de AM”, dice Wettemann. “Se unen para crear nuevas tecnologías que pueden ayudarnos a movernos hacia una economía futura que no esté limitada por recursos y crecimiento, luchando contra la crisis climática. Proporcionan un camino hacia las soluciones necesarias”.
Resina
- Cómo ha evolucionado el mantenimiento industrial: de reactivo a predictivo
- La Evolución de la Práctica de Mantenimiento: De Reparaciones Reactivas a Estrategias Proactivas Basadas en Riesgo
- La Escuela de Arquitectura y Diseño de Oslo (AHO) avanza en fabricación aditiva con la asociación de RP Platform
- Fabricación híbrida: Fusionando tecnologías aditivas y sustractivas para el futuro de la producción
- Prototipado rápido: la evolución de la impresión 3D y su impacto en el desarrollo de productos
- De los estetoscopios a los robots quirúrgicos: La evolución de las máquinas médicas
- Cómo la Tecnología de Visión 3D Revoluciona la Automatización Moderna
- Cómo la Impresión 3D Impulsa Innovación, Eficiencia y Personalización en la Industria Automotriz
- Cómo los Materiales Médicos Han Transformado la Cirugía Ortopédica
- Impresión 3D vs. manufactura aditiva: entendiendo las diferencias clave
- Conferencia magistral de SAMPE 2018 destaca el futuro de los materiales compuestos