



Revolucionando el diseño automotriz: Unión híbrida automatizada metal-compuesto termoplástico
Permitiendo unión híbrida a escala industrial
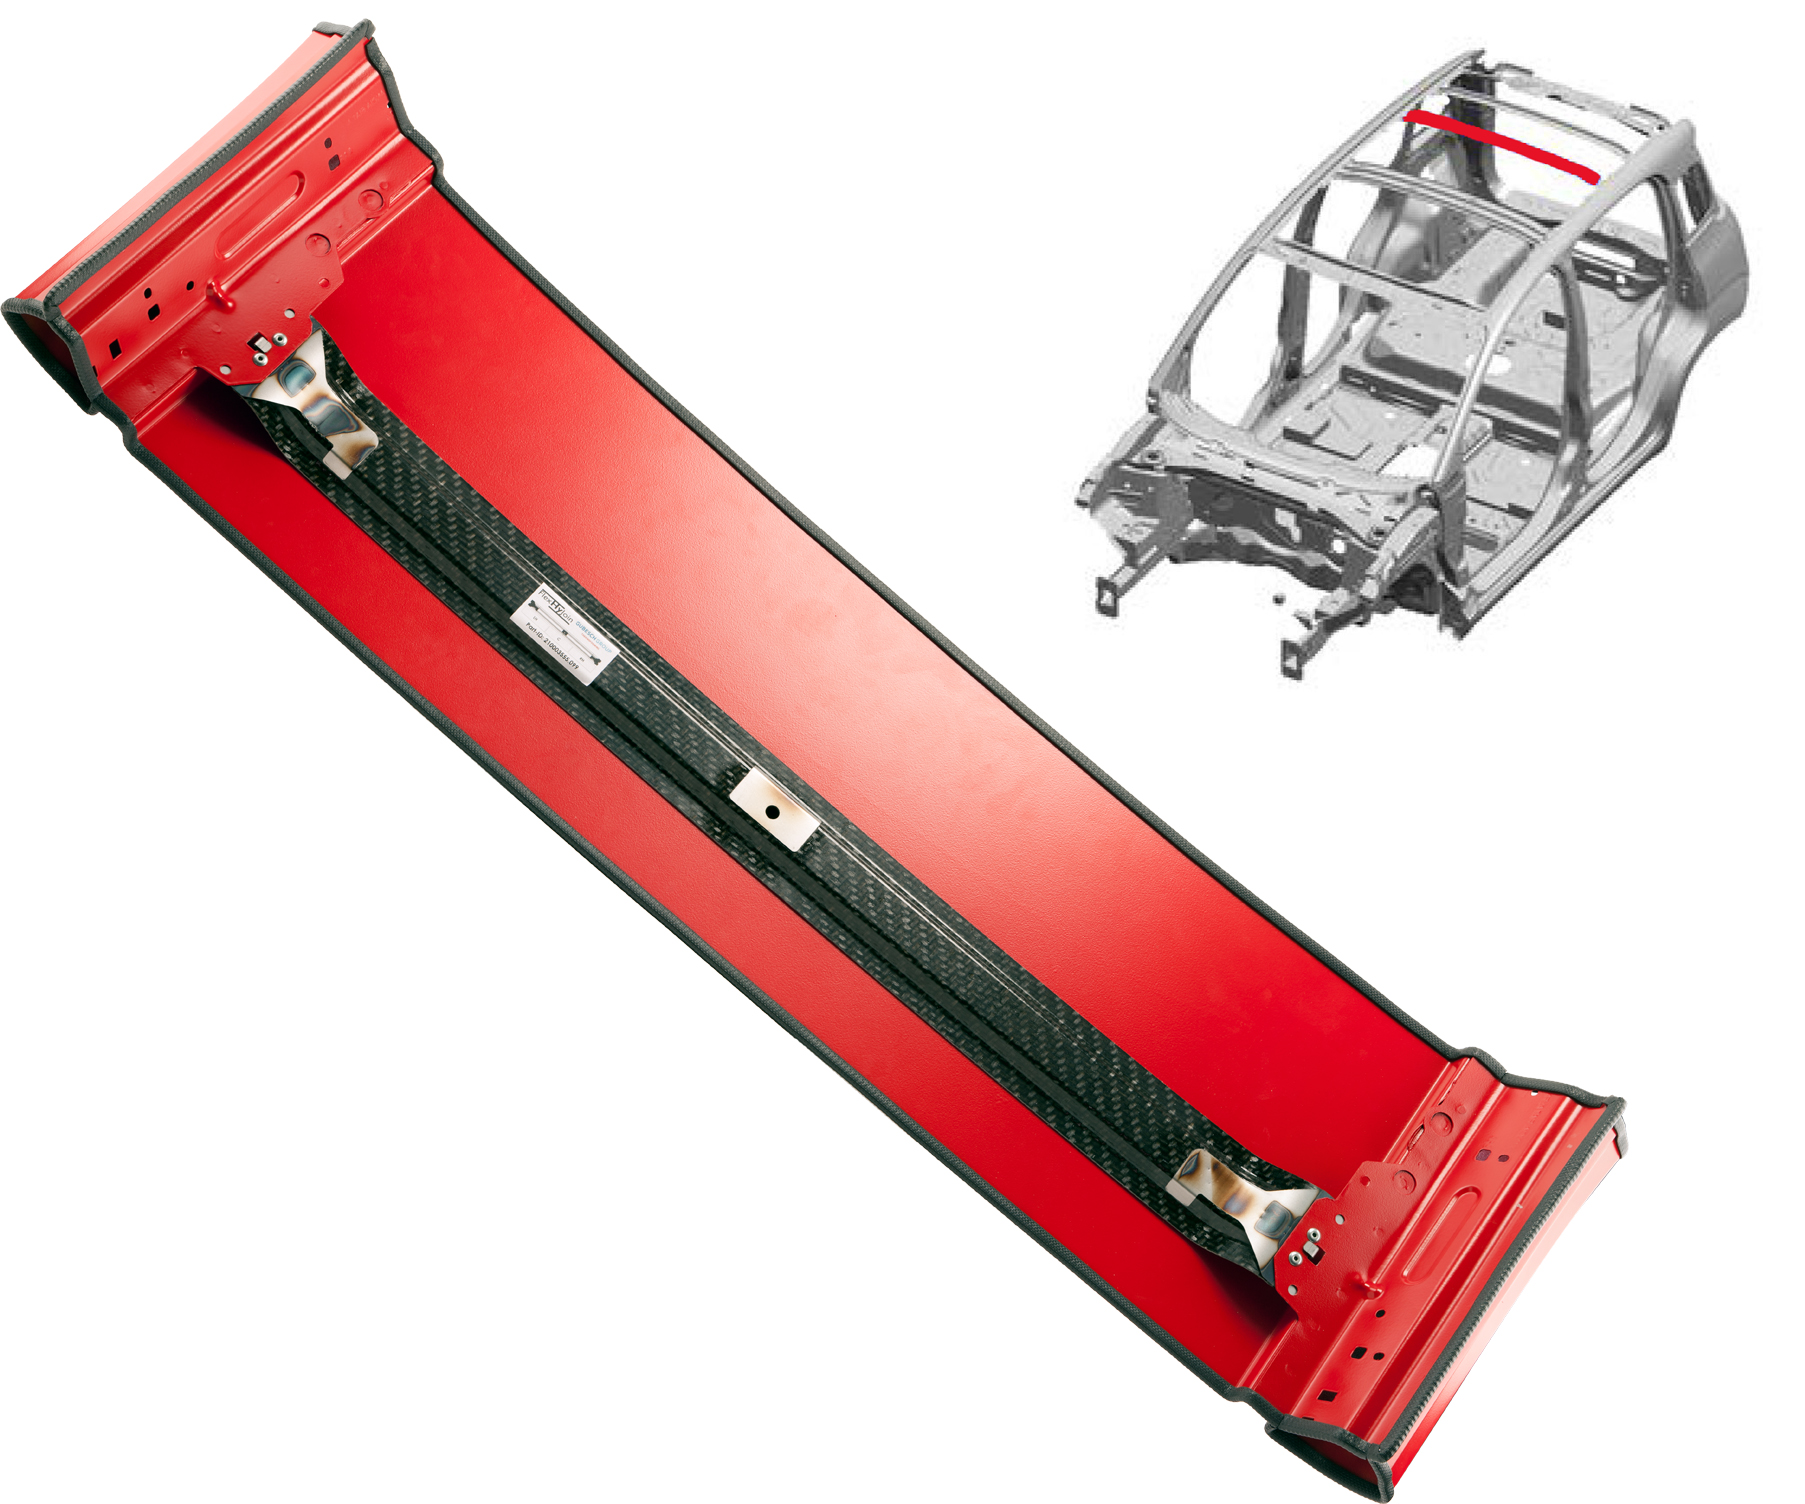
FlexHyJoin demuestra un proceso de producción en masa para producir un rigidizador de techo de compuesto termoplástico con soportes metálicos soldados para ensamblaje en un body-in-white metálico, como el del caso de uso del proyecto, el Fiat Panda urbano. Fuente: IVW
Las estructuras híbridas metal-compuesto siguen siendo de interés para aplicaciones automotrices y aeroespaciales, ofreciendo peso reducido y rendimiento mejorado poniendo "el material correcto en el lugar correcto". Los compuestos termoplásticos (TPC) son atractivos para tales estructuras multi-material debido a su procesamiento rápido, incluyendo la capacidad de ser soldados y termoformados. Sin embargo, la unión de compuestos a metales ha dependido hasta ahora principalmente de fijaciones mecánicas, que requieren taladrar agujeros que dañan fibras portantes de carga. El encolado adhesivo también se ha usado, pero varios termoplásticos son difíciles de unir así; también, los adhesivos añaden material y peso. Por ejemplo, el BMW i3, que usa un chasis de plástico reforzado con fibra de carbono (PRFC) y paneles de carrocería plásticos, usa 16 kilogramos de adhesivo, lo que contrarresta parcialmente el potencial de ahorro de peso de los compuestos.
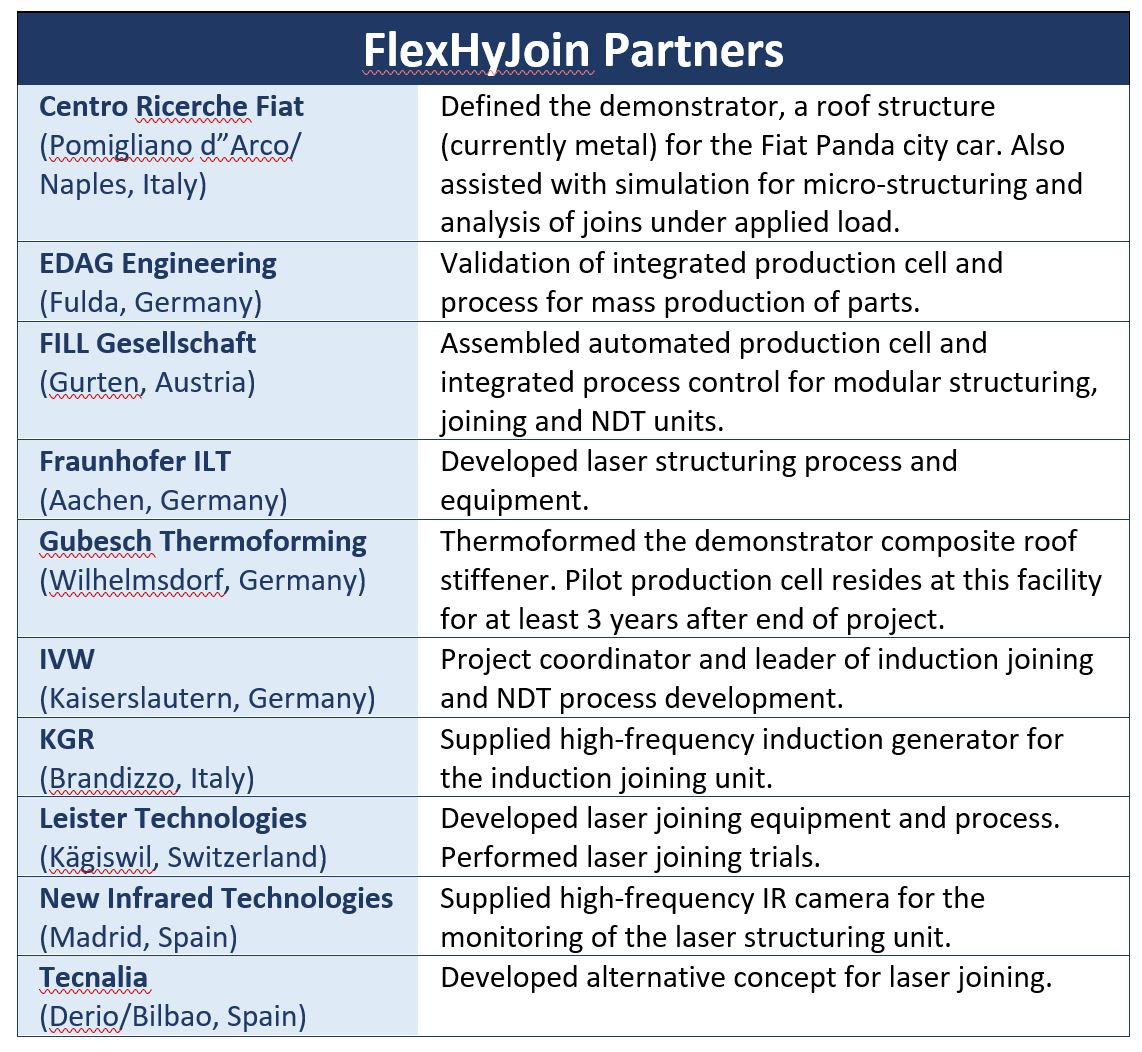
FlexHyJoin es un proyecto financiado por el programa de investigación e innovación Horizonte 2020 de la Unión Europea, conducido de oct 2015 a dic 2018, que buscaba abordar los desafíos de unir piezas TPC y metal. Coordinado por el Institut für Verbundwerkstoffe (IVW) —una institución de investigación sin ánimo de lucro del estado de Renania-Palatinado y la Universidad Técnica de Kaiserslautern, Alemania— FlexHyJoin reunió 10 socios de toda Europa para desarrollar un proceso automatizado que permita ensamblar una estructura de techo TPC automotriz en un body-in-white (BIW) metálico. La estrategia era producir una unión de peso neutro, alta resistencia —sin adhesivos ni fijaciones— mediante pretratamiento láser de soportes metálicos y unión de estos al rigidizador de techo mediante inducción y unión láser. Esto se logró en una sola celda de producción automatizada con control de proceso integrado y ensayos no destructivos (END) en línea.
Demostrador híbrido en 140 segundos
El socio del proyecto Centro Ricerche Fiat (Pomigliano d'Arco/Nápoles, Italia) suministró especificaciones para la pieza demostradora —un rigidizador de techo para el Fiat Panda urbano que actualmente se fabrica en acero. Para FlexHyJoin, la pieza se termoformó a partir de compuesto termoplástico (Fig. 1) por Gubesch Thermoforming (Wilhelmsdorf, Alemania) usando organolámina Tepex Dynalite 102 de fibra de vidrio/poliamida 6 (PA6) tejida de 1,5 milímetros de espesor suministrada por Bond-Laminates (Brilon, Alemania). Para unir este rigidizador de techo TPC en el BIW de acero del Panda, un conjunto de soportes laterales (izquierdo y derecho) hechos de acero DC04 de 0,7 milímetros de espesor se unieron por láser en los extremos. Un soporte central hecho del mismo material se unió usando unión por inducción. FlexHyJoin mostró que ambos métodos de unión pueden usarse para producción de estructuras híbridas industriales.
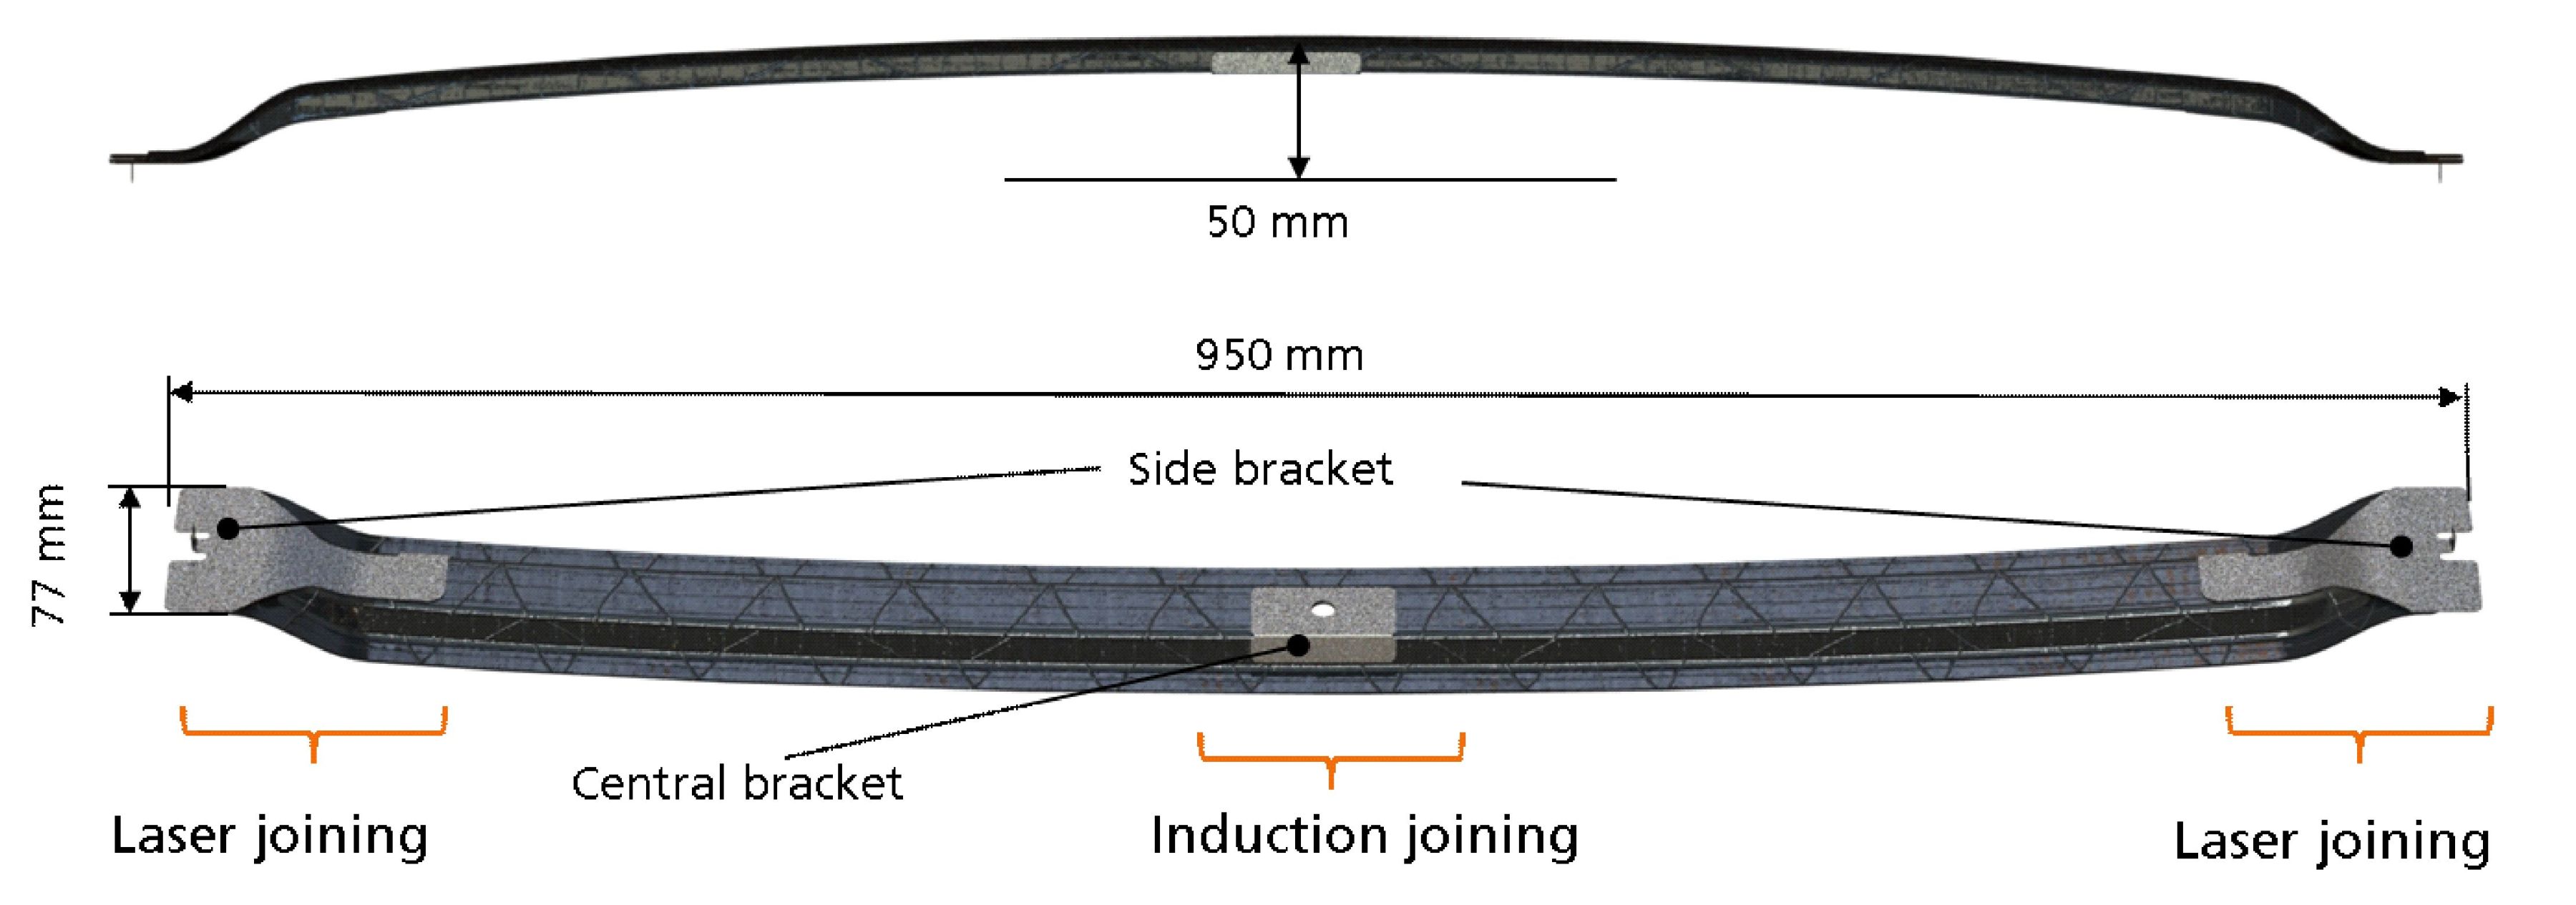
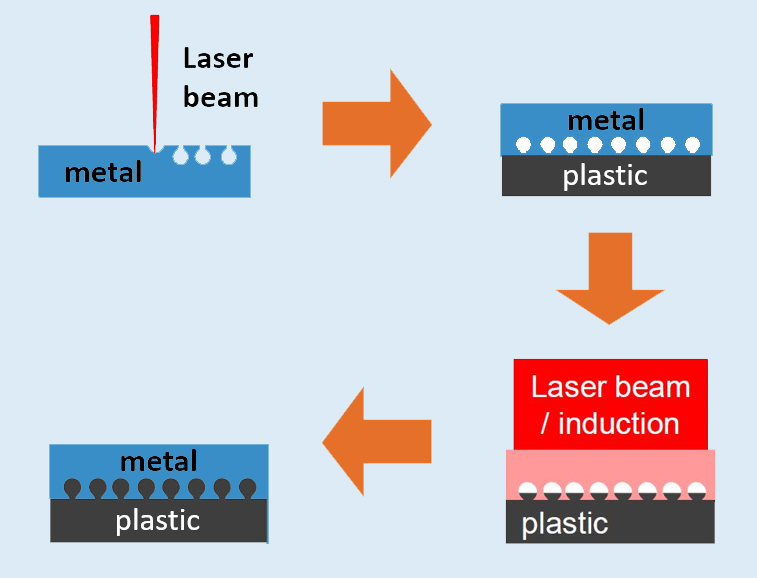
Fig. 1 Estructuración de superficie para unión híbrida
FlexHyJoin demuestra unión láser e inducción de soportes de acero a un rigidizador de techo GF/PA6 estampado (superior). Estas uniones híbridas dependen del tratamiento de superficie de los soportes metálicos para crear bajo-cortes, que se llenan con plástico fundido durante los pasos del proceso de unión (inferior). Fuente: IVW
Simplemente fundir la matriz PA6 sobre los soportes de acero no produciría una unión con suficiente resistencia para cumplir requisitos estructurales. Así, se requirió un tratamiento de superficie láser previo a la unión. "La superficie de los soportes se estructuró con láser para crear bajo-cortes", explica Johannes Voithofer, gerente de proyecto en Fill Gesellschaft (Gurten, Austria), encargado de ensamblar e integrar la celda de producción automatizada. "Los soportes tratados se colocan sobre la pieza compuesta. Calor y presión se aplican luego durante la unión, causando que la matriz PA6 del compuesto fluya hacia los bajo-cortes inducidos por láser [ver Fig. 1]." El proceso de estructuración fue desarrollado por otro socio, el Instituto Fraunhofer de Tecnología Láser (ILT, Aquisgrán, Alemania), y resulta en una unión metal-compuesto que combina adhesión de material así como bloqueo mecánico.
Las piezas unidas se transfieren luego a una estación END donde se escanean para defectos usando un tipo de termografía. "Focos halógenos se usan para calentamiento modulado de la superficie compuesta", explica Vitalij Popow, asociado de investigación de IVW y líder para desarrollar el END y control de proceso de FlexHyJoin. "Esto conduce a un campo de temperatura oscilante dentro de la estructura compuesta. Analizamos la respuesta térmica en la superficie a lo largo del tiempo e identificamos defectos en las uniones." La prueba totalmente automatizada se completa dentro de la celda de producción para cada componente fabricado. La validación del proceso se realizó en unas 400 uniones.
La celda de producción automatizada FlexHyJoin, como está configurada actualmente, ejecuta estructuración láser, unión y END en paralelo con tiempos de ciclo de 81 segundos, 98-108 segundos y 100 segundos, respectivamente, sin incluir tiempo para transferencia robótica de piezas entre estaciones. Voithofer dice que el tiempo de ciclo por pieza híbrida completada es aproximadamente 140 segundos.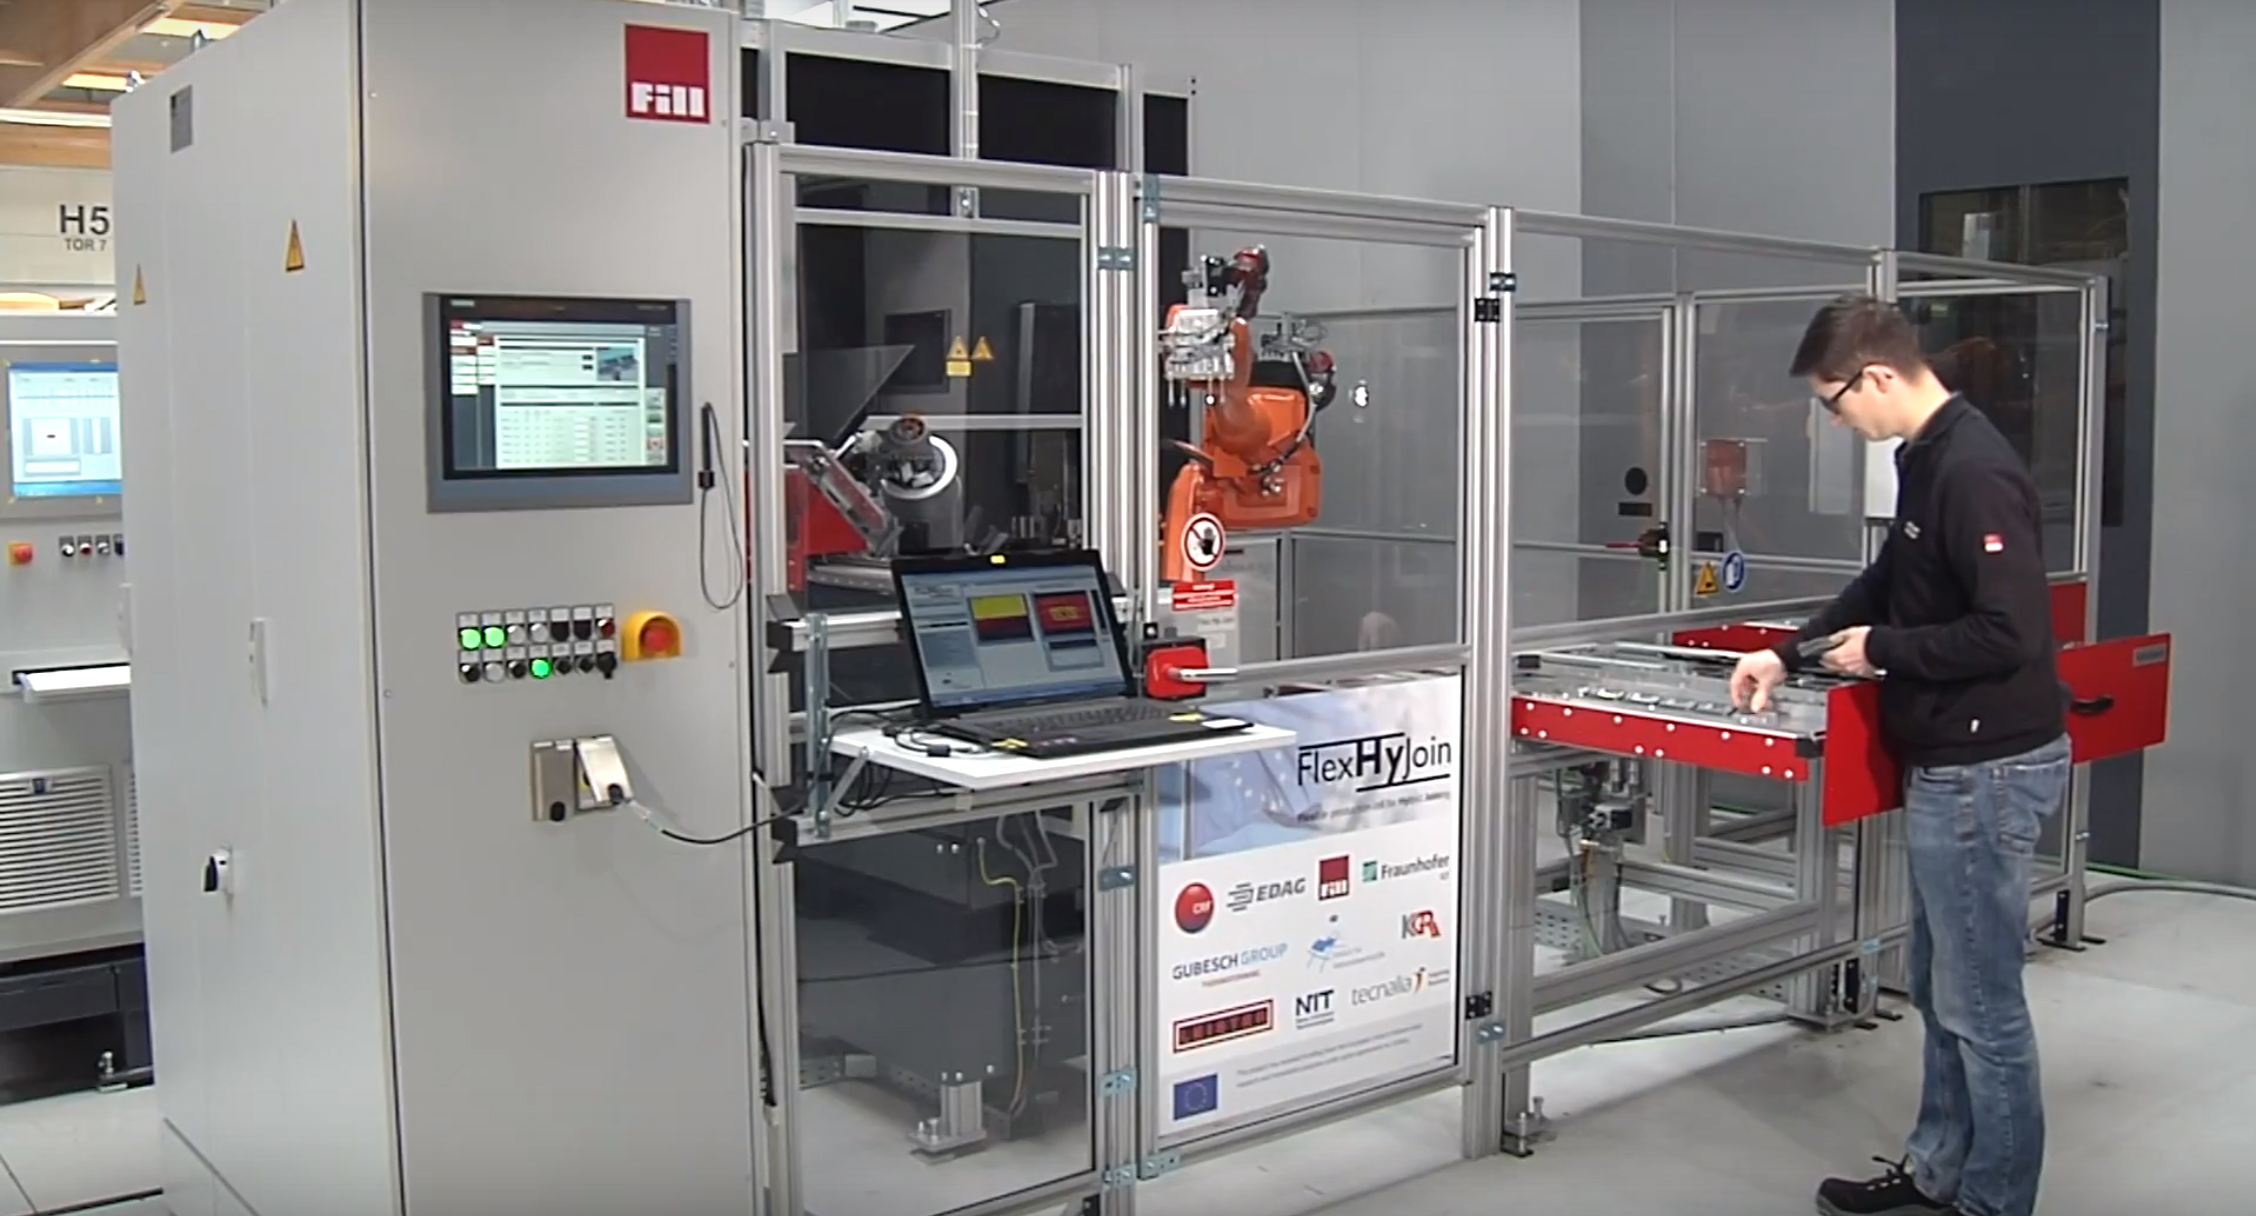
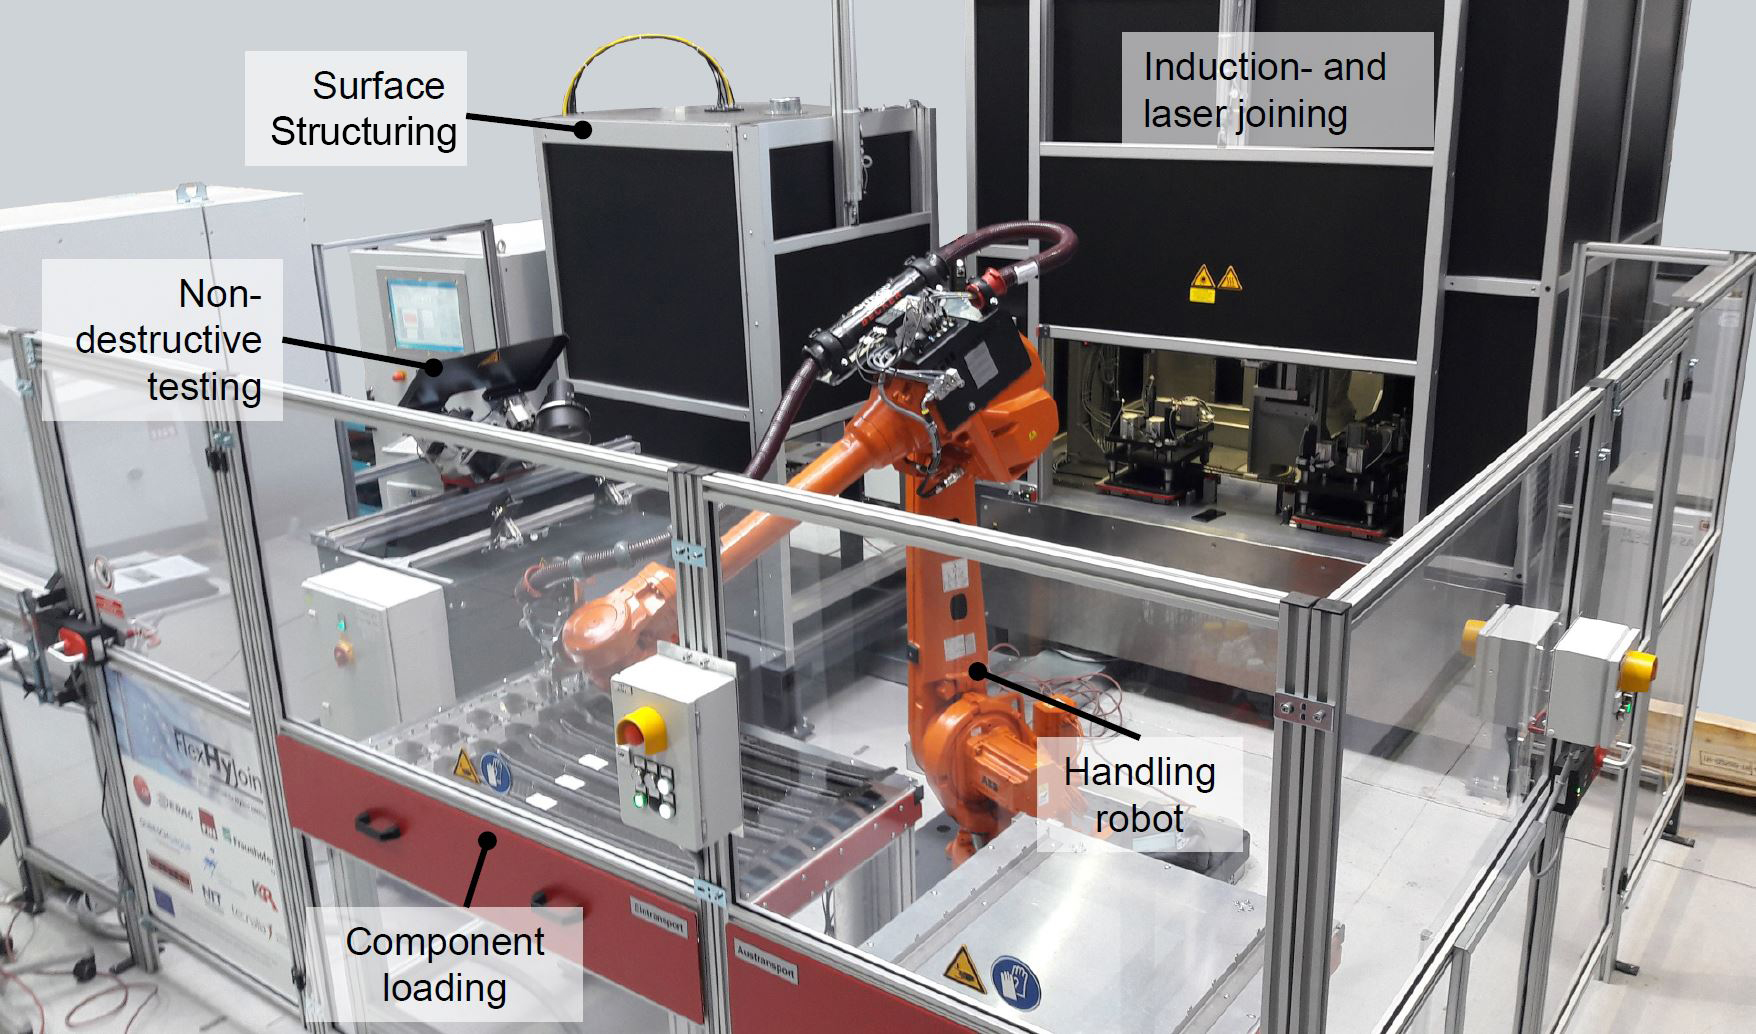
Fig. 2 Permitiendo unión híbrida a escala industrial
La celda de producción piloto FlexHyJoin presenta tres estaciones modulares para estructuración de superficie, unión y END. El único robot de manipulación de la celda transfiere componentes desde el cajón de carga a cada una de estas estaciones, colocando piezas híbridas terminadas en un cajón adyacente. Fuente: IVW y Fill
Estructuración láser
El proceso de estructuración láser produce líneas con geometrías de bajo-corte en la superficie de unión de los soportes metálicos. Para FlexHyJoin, los bajo-cortes medían 75 micrómetros de ancho y 215 micrómetros de profundidad. Estas medidas, así como el número de líneas y patrón general de líneas pueden adaptarse todos, e idealmente, se ajustan para cumplir requisitos de pieza y tiempo de ciclo.
"La posición así como el número de microestructuras en la superficie de unión pueden adaptarse a la carga en el componente", explica Stefan Weidmann, asociado de investigación de IVW y líder del equipo de desarrollo para la unidad de unión por inducción de FlexHyJoin. "La distancia entre microestructuras puede reducirse en áreas altamente cargadas de la superficie de unión y aumentarse en áreas menos cargadas para permitir un proceso de microestructuración eficiente."
La estructuración se logra ablacionando la superficie del soporte metálico usando un láser de fibra monomodo de alta potencia suministrado por IPG Photonics (Burbach, Alemania). Este láser YLR-1000-WC tiene una salida máxima de 1.000 vatios a una longitud de onda de emisión de 1.070 nanómetros. "Usamos el láser de fibra monomodo para el proceso de microestructuración debido a su alta enfocabilidad, manteniendo un tamaño de punto de aproximadamente 40 micrómetros", explica Christoph Engelmann, líder de equipo de procesamiento de polímeros en Fraunhofer ILT.
El láser está contenido dentro de un cabezal óptico montado en un brazo robótico ABB 1200. "Dentro del cabezal óptico, tenemos dos espejos galvanométricos para desviar el haz en un campo de trabajo de 240 milímetros por 240 milímetros", detalla Engelmann. "Además, hay una lente móvil para rastrear la altura z (z-shifter). Solo usamos el robot para posicionar el cabezal de escaneo sobre los componentes metálicos, y luego el haz es desviado por los espejos y la posición z para cada línea individual de la microestructura es adaptada por el z-shifter. Así, no hay movimiento del cabezal durante el procesamiento. De esta manera, podemos tratar piezas 2.5D, manteniendo la misma posición z para cada línea discreta pero pudiendo ajustar entre líneas."
"Por razones de seguridad, tanto la unidad de estructuración como la de unión están cerradas", explica Voithofer, notando los gabinetes negros en la celda de producción piloto (Fig. 2). Así, una puerta/portón automatizado permanece bajado durante operaciones láser, abriéndose para remoción de piezas terminadas e inserción de nuevas.
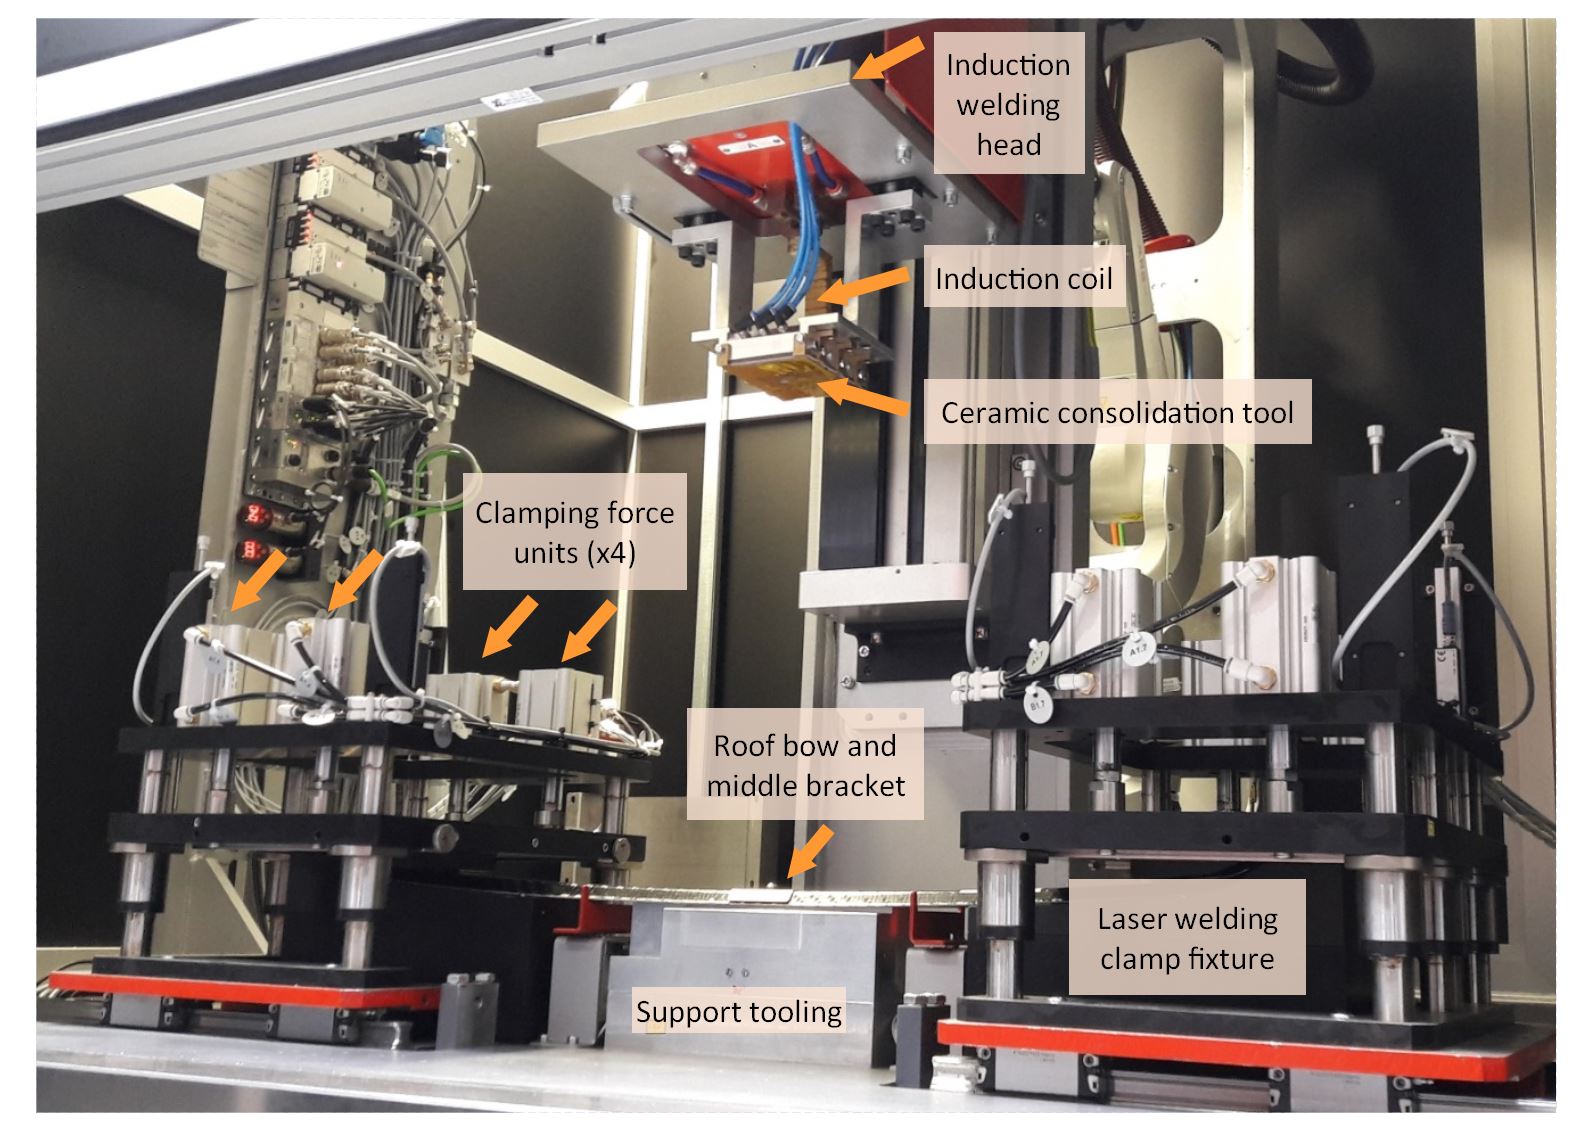
Fig. 3 Celda de unión por inducción y láser
En la celda de unión, la unión por inducción se usa para unir el soporte central mientras la unión láser se usa para unir los soportes laterales en cada extremo del arco de techo compuesto. Fuente: IVW y Fill
Unión por inducción y láser
Adyacente a la celda de estructuración está la celda de unión, que comprende dos operaciones distintas: unión por inducción del soporte central y unión láser de los soportes laterales izquierdo y derecho. "Para piezas más grandes con complejidad moderada como el soporte central, la unión por inducción es un método de unión más adecuado", dice Weidmann. "Una herramienta de consolidación cerámica con inductor aplica presión en el área de unión y es permeable al campo electromagnético, llevando a una entrada de energía eficiente en el soporte metálico para calentamiento. Esto es conveniente para formas planas, pero más desafiante para formas complejas, como la geometría de los soportes laterales. Así, fue más efectivo usar unión láser para estos." Weidmann añade, "La unión por inducción es mejor para piezas grandes y complejidad moderada, mientras la unión láser es más adecuada para piezas con alta complejidad."
Un agujero taladrado en el rigidizador de techo compuesto lo alinea sobre el utillaje de soporte, formado para coincidir con la curvatura del rigidizador termoformado. Un agujero cortado por láser en el soporte central lo localiza en el rigidizador de techo mientras los soportes laterales se alinean por su forma que coincide con los extremos del rigidizador de techo.
"El soporte central se unió usando unión por inducción discontinua. "Esto es esencialmente unión por prensado cuasi-estático", dice Weidmann, "lo que simplemente significa que es un proceso estático, logrando una unión areal en un lugar, pero hay movimiento en dirección z porque el espesor del compuesto cambia ligeramente debido a la presión de consolidación aplicada durante la unión (por inducción)."
La unidad de unión por inducción contiene un generador de alta frecuencia KGR (Brandizzo, Italia) para suministrar un campo eléctrico alternado a la bobina de inducción. El cabezal se mueve vía motor eléctrico y husillo (Fig. 3) para que la herramienta de consolidación cerámica presione hacia abajo sobre el soporte metálico. La bobina de inducción en la herramienta de consolidación causa que el metal se caliente, lo que funde la matriz del compuesto y crea la unión. "La presión se aplica durante todo el calentamiento y enfriamiento", nota Weidmann.
La unión láser de los soportes laterales comienza simultáneamente a la unión por inducción. Dos dispositivos de sujeción, ubicados a cada lado del utillaje de soporte, pueden aplicar 4.000 Newtons de fuerza de sujeción a los soportes laterales. "La sujeción es necesaria para minimizar el hueco entre los componentes compuesto y metálico", explica Voithofer. "Esto previene vacíos en la unión." Después de aplicar la fuerza de sujeción, el cabezal láser se mueve a posición. Está equipado con un láser de diodo LineBeam suministrado por Leister Technologies (Kägiswil, Suiza). Johannes Eckstaedt de Leister explica que este láser tiene una potencia de salida máxima de 600 vatios a una longitud de onda de emisión de 980 nanómetros. El haz se forma en una línea de 27 milímetros por 1 milímetro por lentes ópticos, y se enfoca en el soporte metálico. El cabezal láser está montado en un brazo robótico que le permite moverse a lo largo de la superficie del soporte formado. "Establecemos diferentes velocidades para cada área de los soportes para lograr una temperatura de unión homogénea, reduciendo tensión térmica para los mejores resultados de unión", dice Eckstaedt.
En general, la unión láser puede usar tanto unión por transmisión como por conducción de calor. Para unión por transmisión láser, el compuesto a unir debe ser transparente para la longitud de onda seleccionada del láser. El láser entonces pasa a través del compuesto, golpea la superficie metálica del soporte y la calienta. Sin embargo, este método no se usó en el demostrador FlexHyJoin porque la organolámina del rigidizador de techo no era transparente al láser. En su lugar, se usó el método alternativo de unión por conducción de calor. Esto simplemente aplica el láser directamente a la superficie metálica, que conduce calor a través del material base metálico al compuesto, fundiendo la matriz PA6 a 220-300 °C y creando la unión. "Debido a la alta conductividad térmica de los soportes de acero, el calor láser se propaga rápidamente, uniendo eficientemente los soportes laterales", dice Voithofer.
Paso 1. Arcos de techo TPC y soportes metálicos se cargan manualmente en el cajón de piezas de la celda FlexHyJoin. El cajón se cierra y comienza la producción.
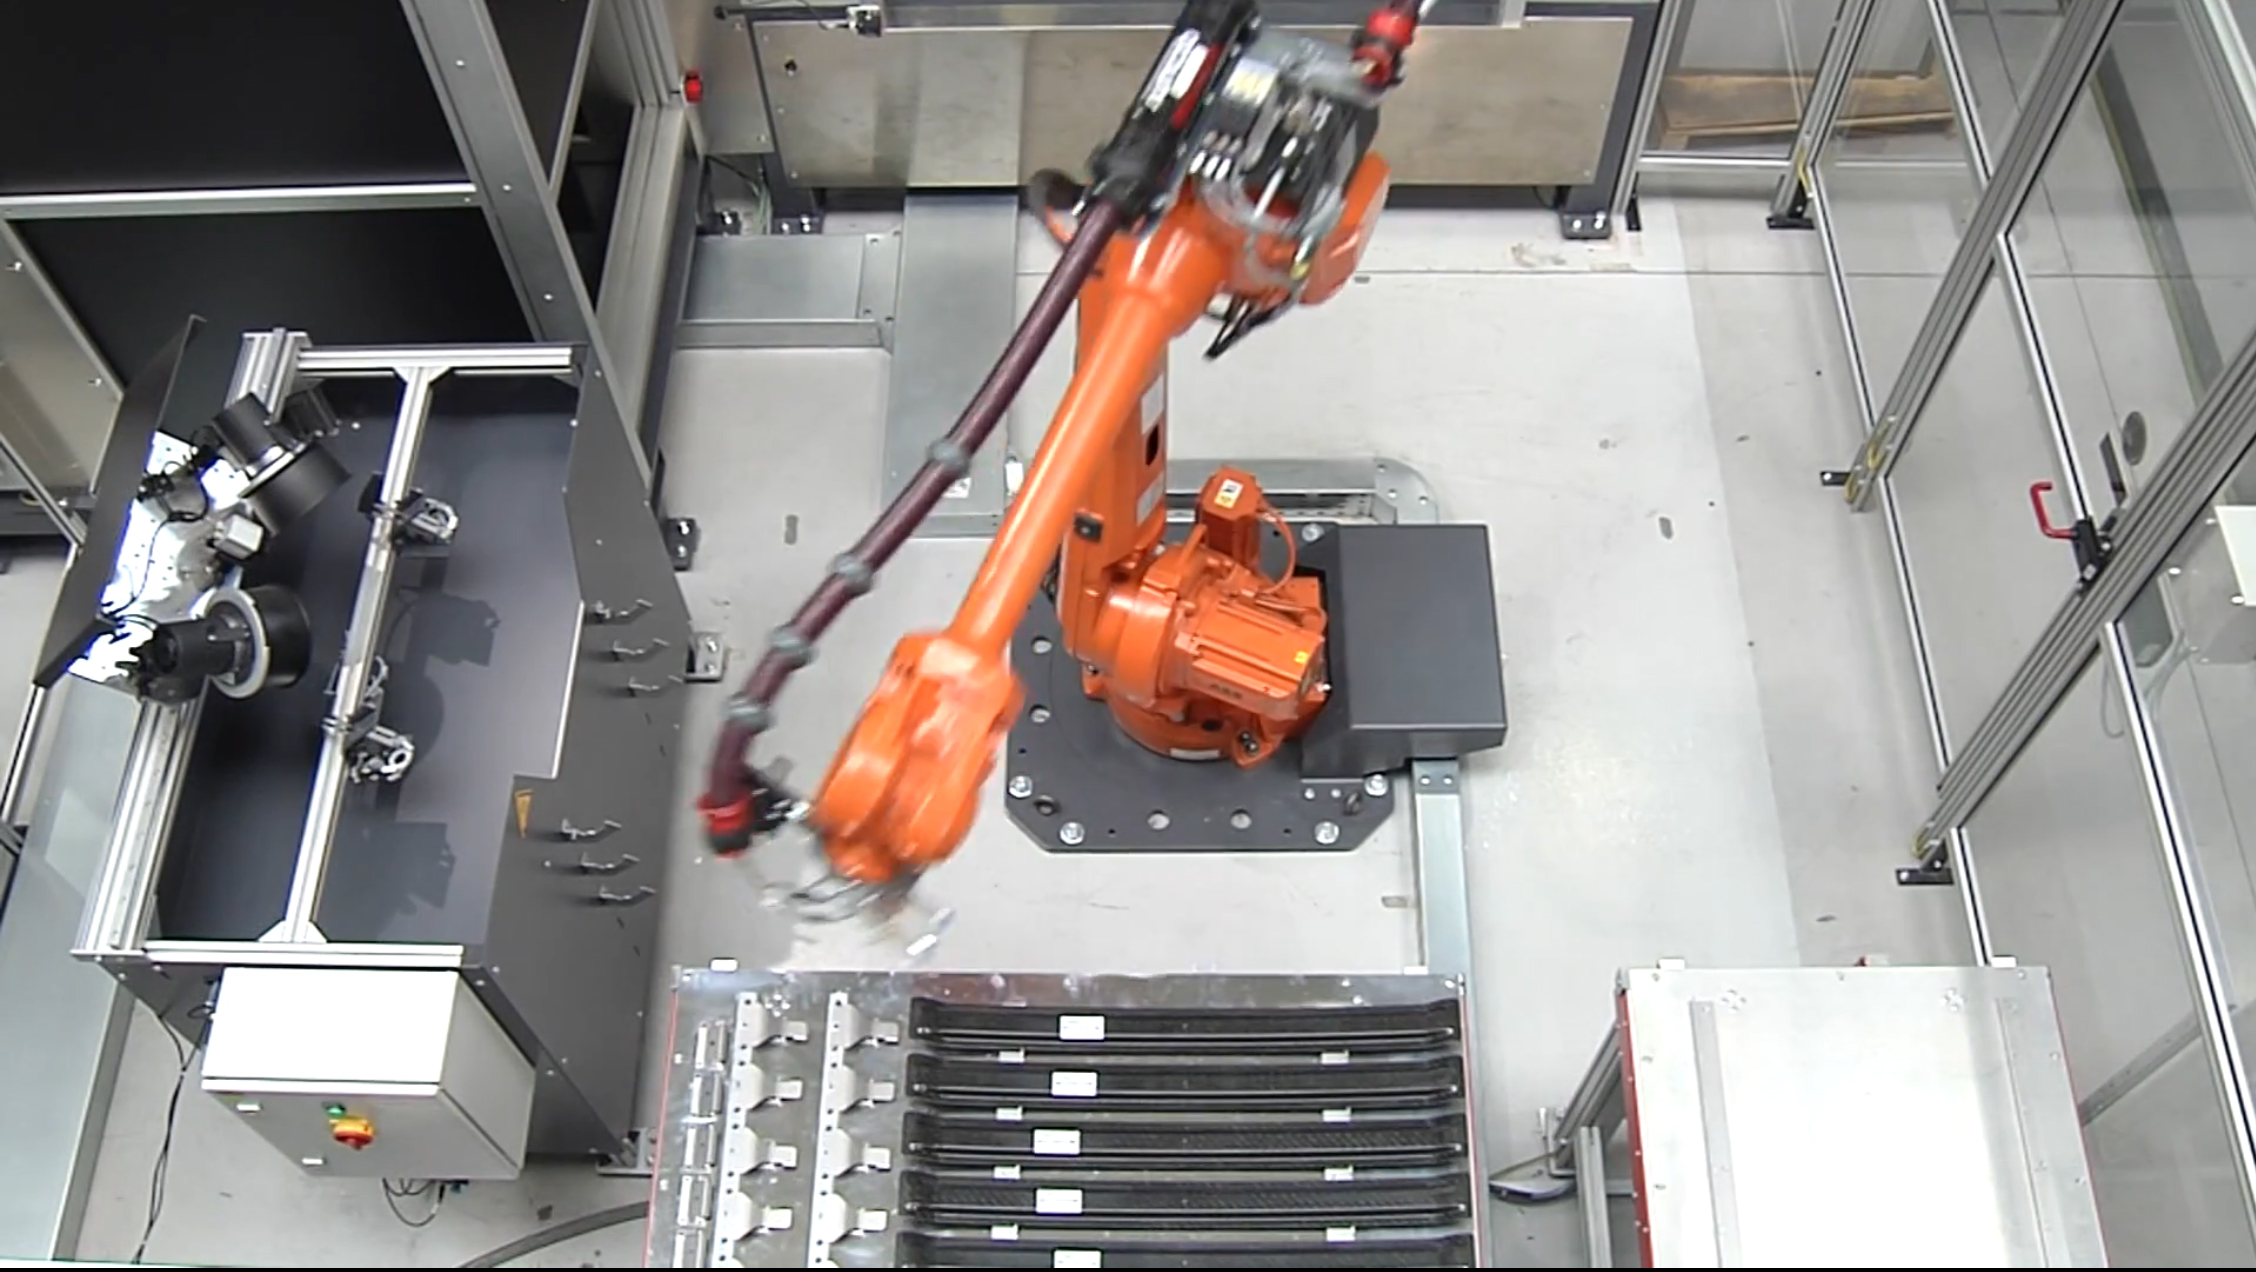
Paso 2. El robot recoge un conjunto de soportes metálicos y los coloca en la celda de estructuración. La puerta de protección láser se cierra.
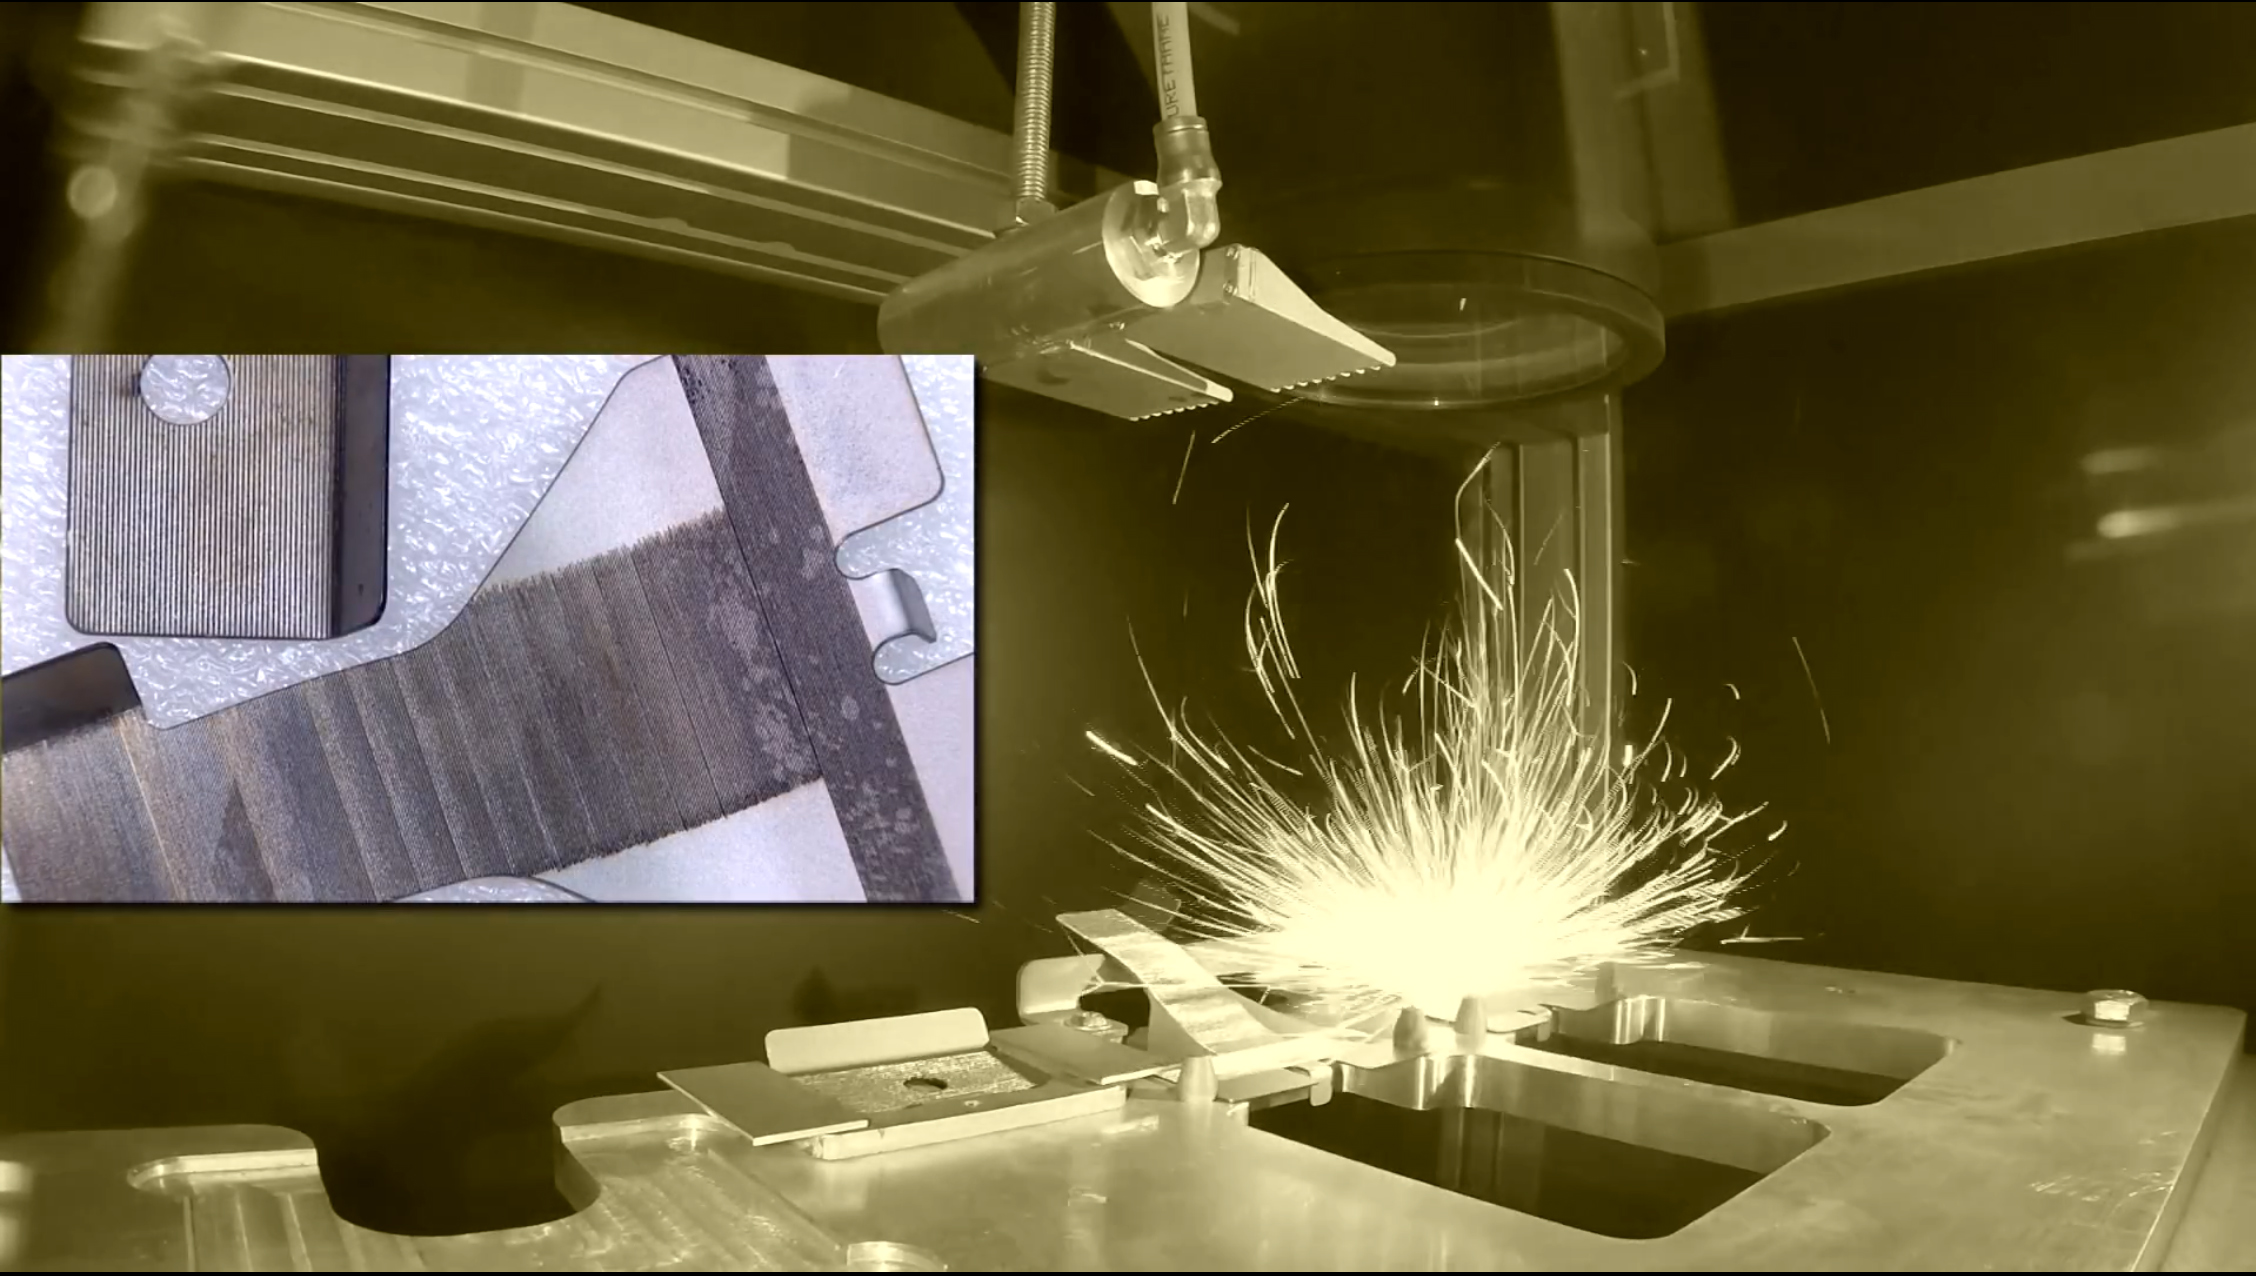
Paso 3. Dentro de la celda de estructuración, un láser de fibra de alta potencia crea bajo-cortes en la superficie del soporte a unir en el rigidizador de techo compuesto.
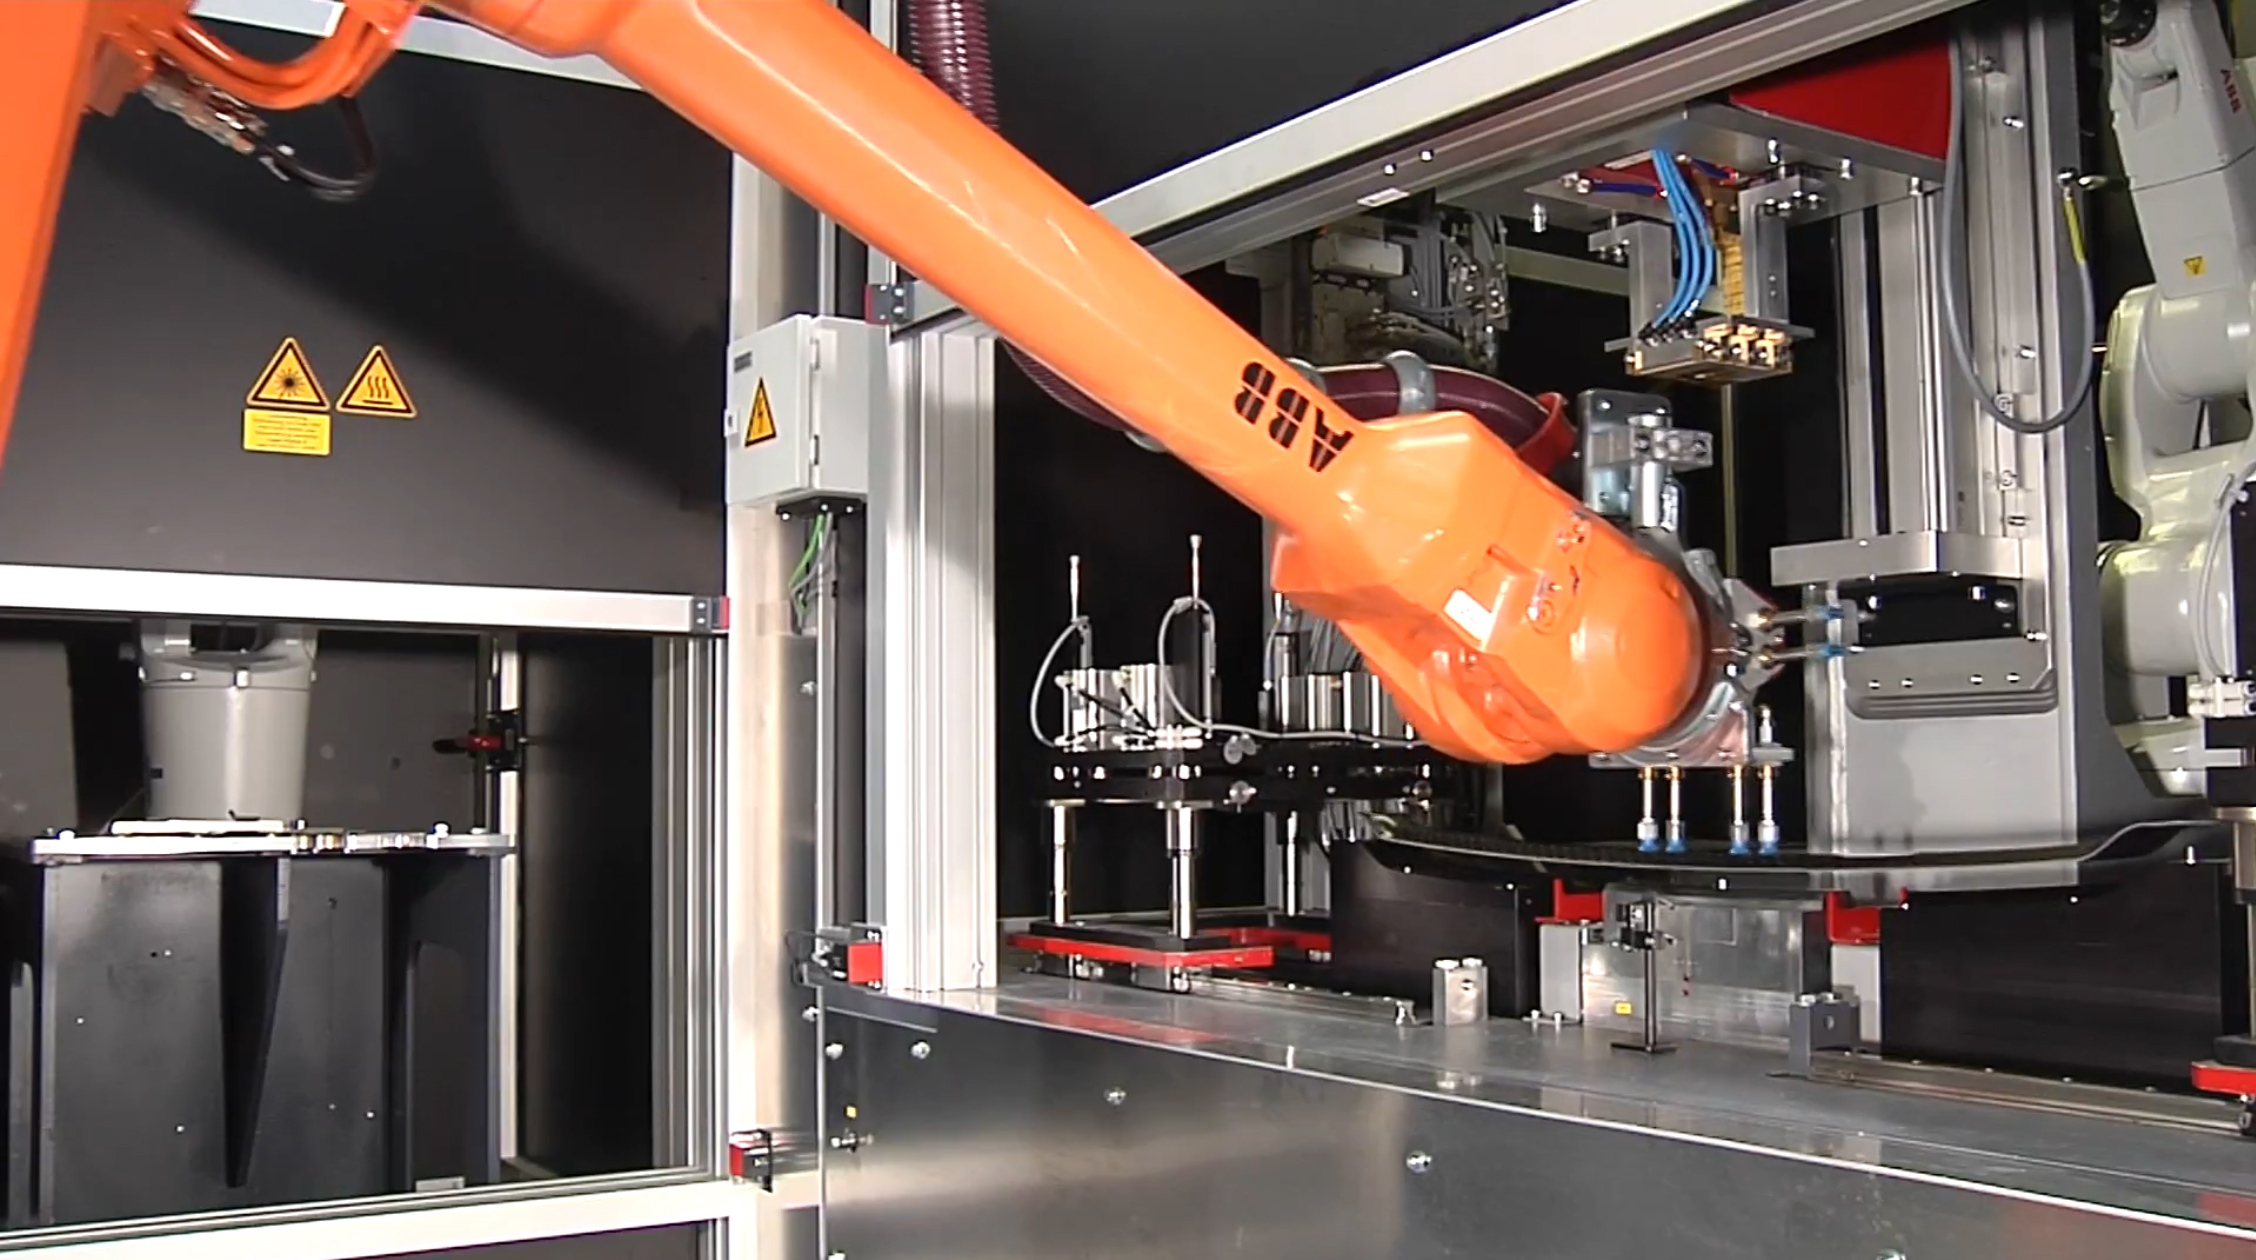
Paso 4. Mientras los soportes son tratados con láser, el robot recoge un arco de techo TPC del cajón de piezas y lo coloca en la celda de unión, a la derecha de la celda de estructuración.
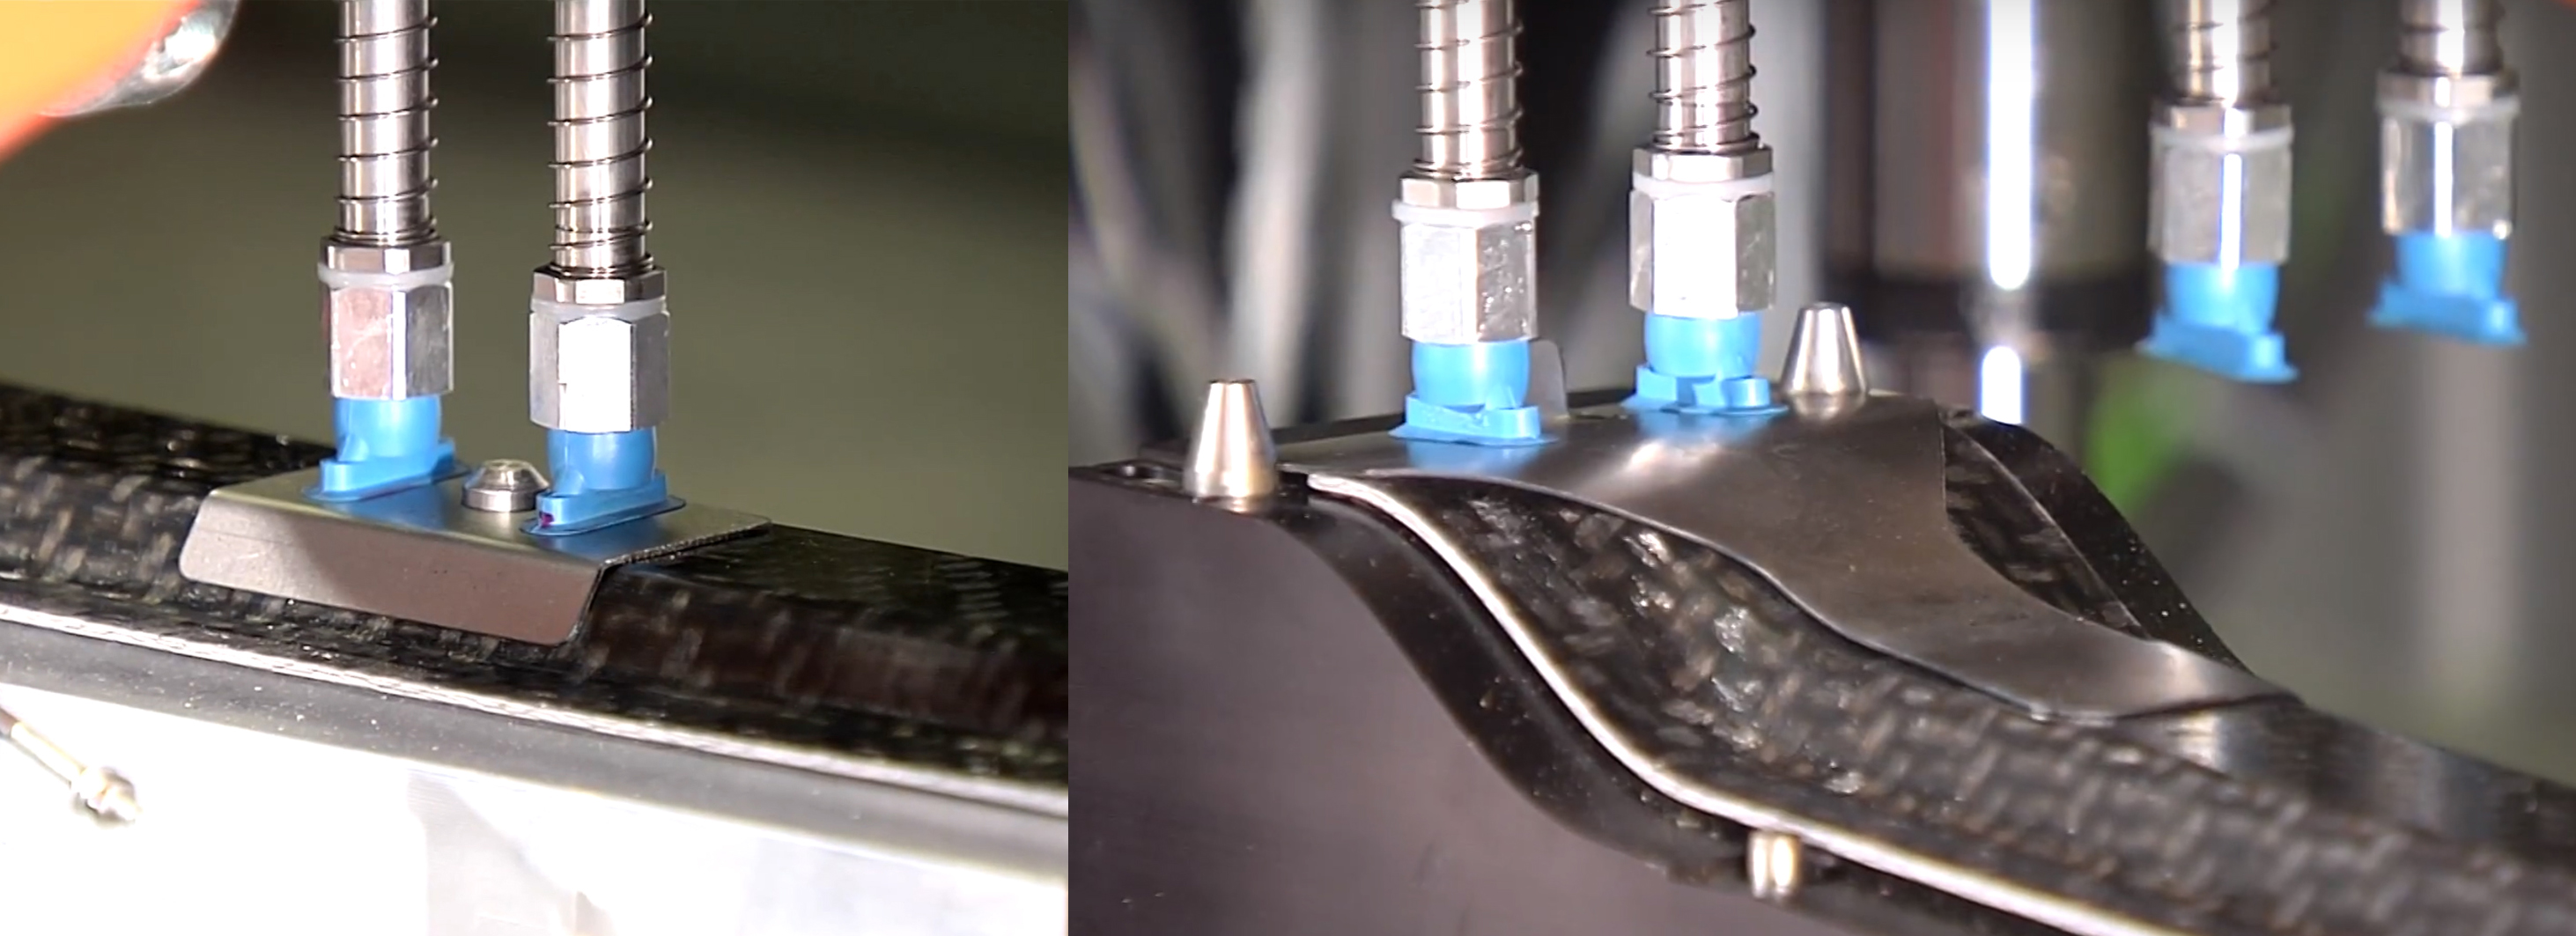
Paso 5. El robot vuelve a la celda de estructuración, recoge los soportes tratados y los coloca, lado estructurado hacia abajo, sobre el arco de techo TPC.
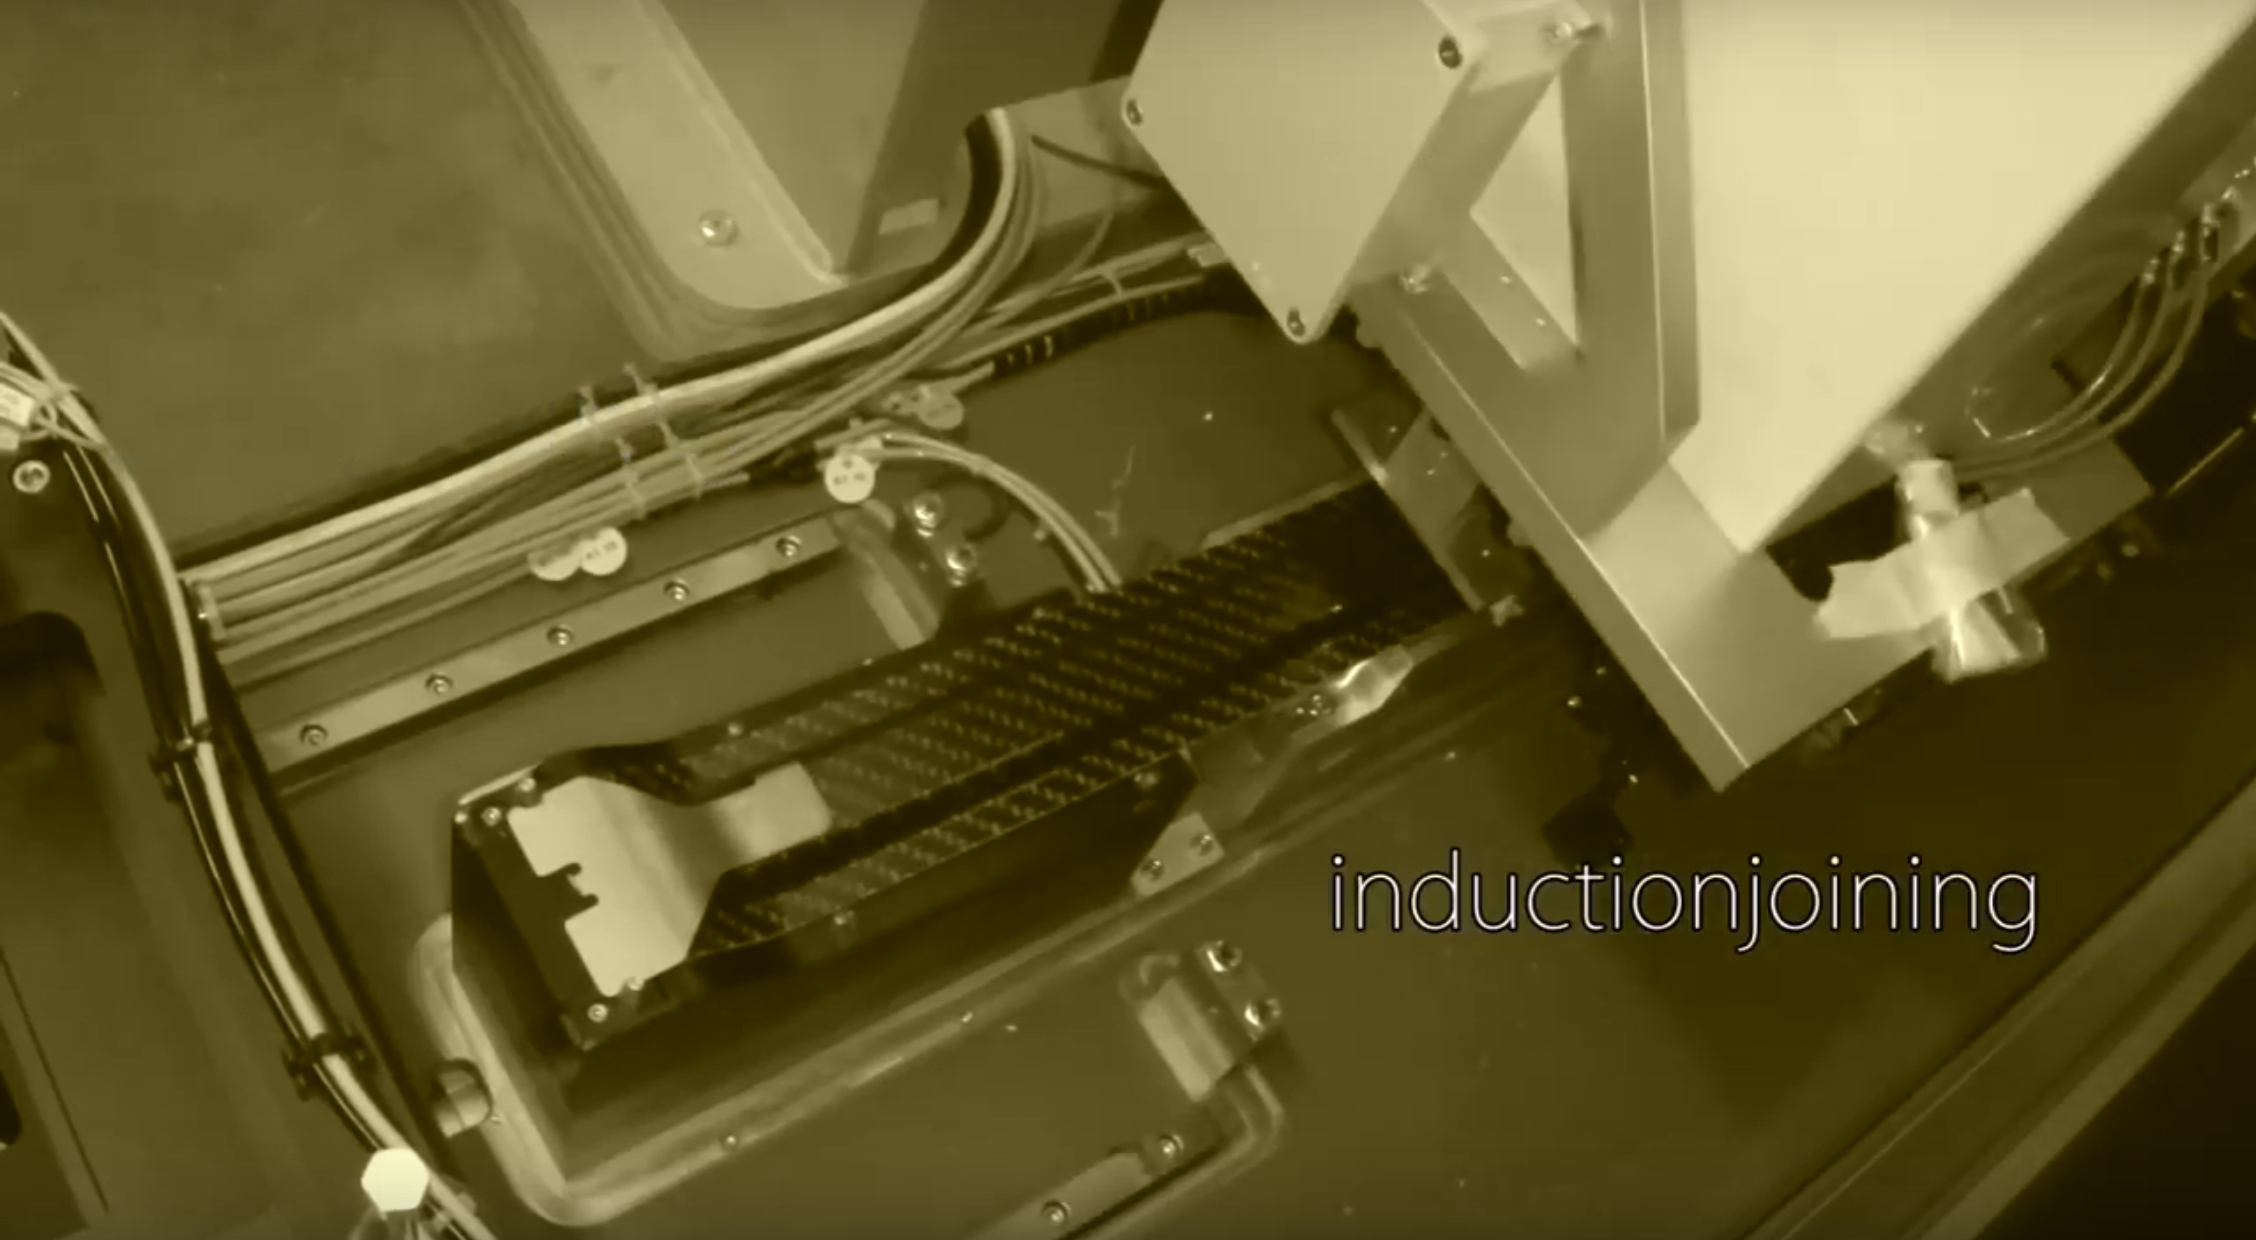
Paso 6. El robot entonces coloca unidades de sujeción en los tres soportes. La unidad de unión por inducción baja sobre el soporte central. La bobina de inducción causa que el soporte metálico se caliente, fundiendo la matriz PA6 del compuesto subyacente.
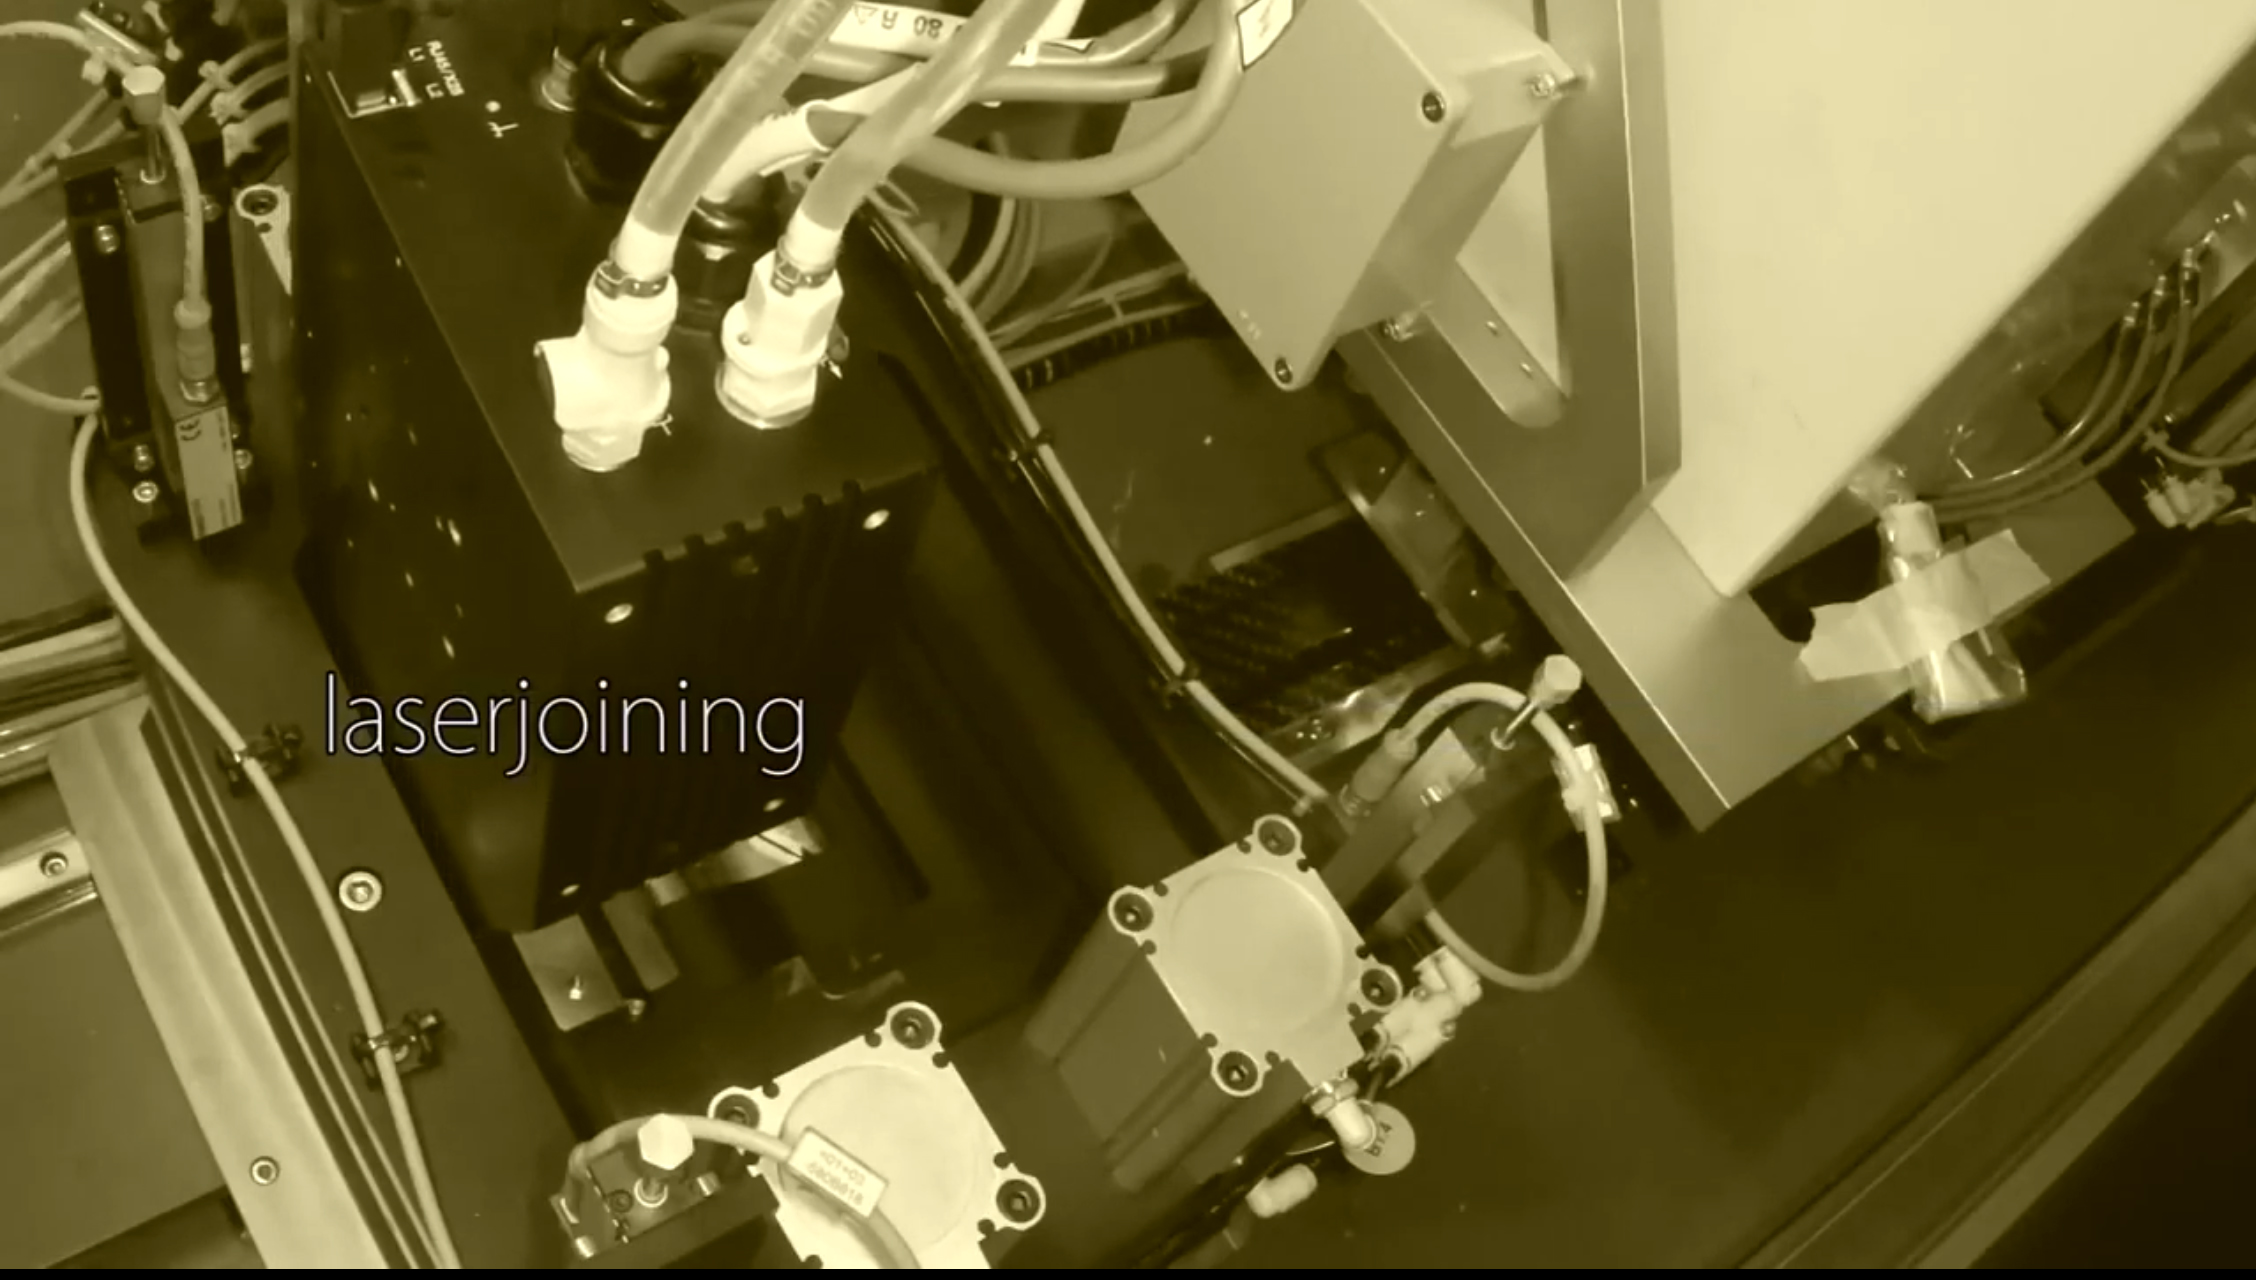
Paso 7. Mientras se completa la unión por inducción, la unidad de unión láser baja para unir los soportes laterales izquierdo y luego derecho. El láser calienta el metal, causando que la matriz PA6 subyacente se funda en los bajo-cortes, creando una unión de alta resistencia.
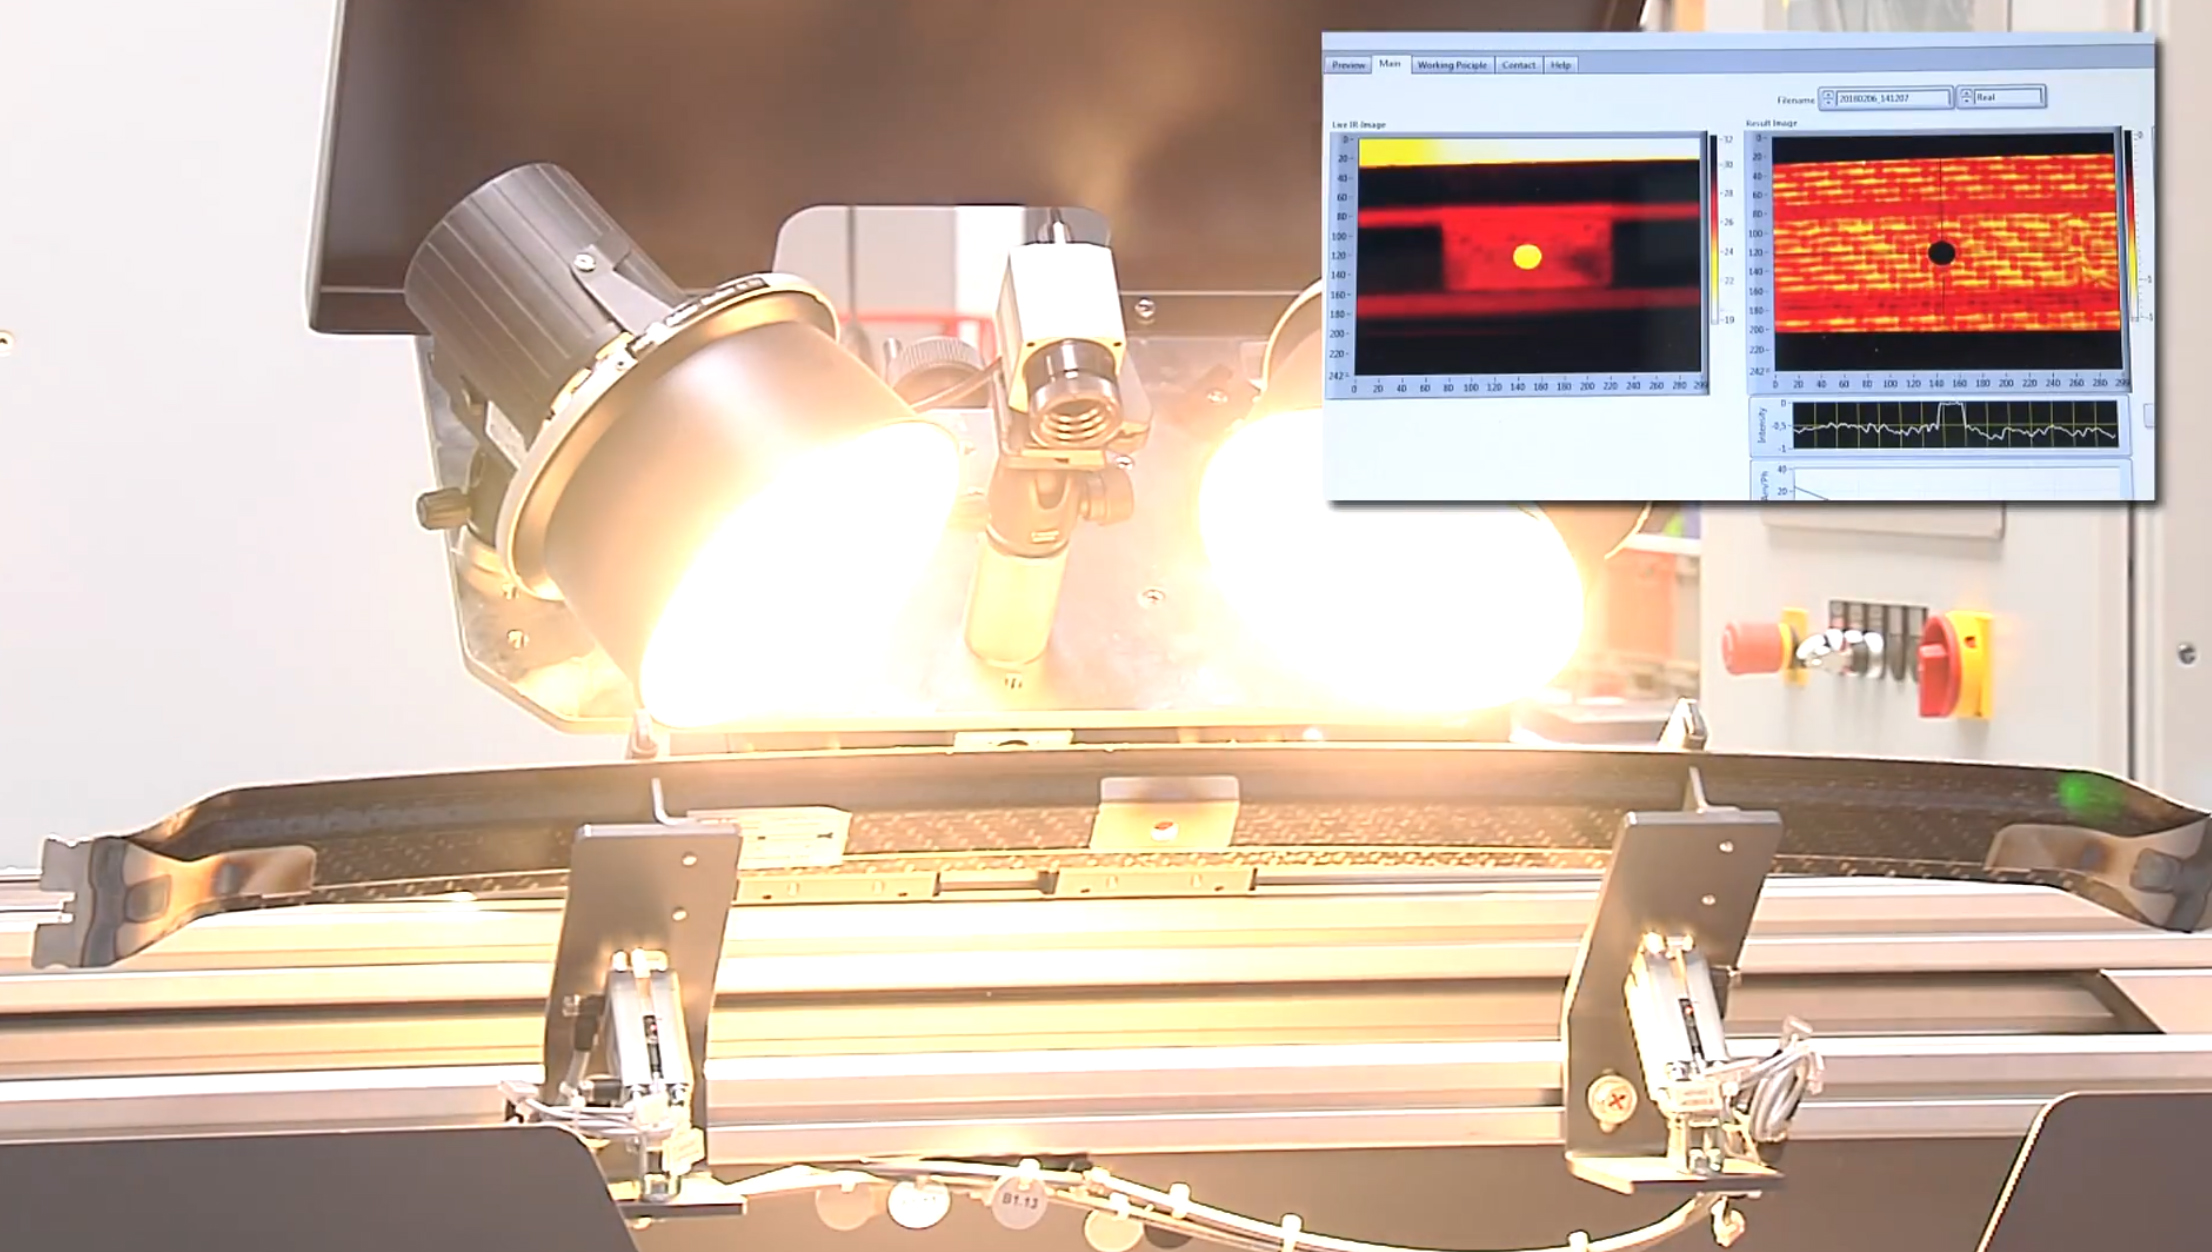
Paso 8. La estructura híbrida completada se coloca en la celda END donde termografía lock-in se usa para detectar fallos. Lámparas halógenas calientan la superficie compuesta y una cámara IR mide la respuesta a lo largo del tiempo. El análisis de estos datos se procesa para proporcionar una evaluación visual de calidad.
Control del proceso de unión
El método básico para controlar ambos procesos de unión es medir la temperatura y tiempo versus un conjunto de parámetros optimizados definidos a través de pruebas. "Por lo tanto, produjimos muestras de prueba de unión con diferentes parámetros y realizamos pruebas mecánicas para cada conjunto de parámetros usando configuraciones de prueba especiales. Para el soporte lateral, se desarrolló una combinación de prueba de cizallamiento y pelado, y para el soporte central usamos una prueba de carga de presión, comparable a una prueba de cizallamiento por solape, pero empujas en lugar de tirar, para obtener una carga de cizallamiento en el área de unión", dice Popow. La configuración de estas pruebas especiales fue diseñada junto con EDAG Engineering GmbH (EDAG, Fulda, Alemania), que también hizo el análisis de los resultados de las pruebas. Siguiendo este procedimiento, se identificaron el mejor conjunto de parámetros para los procesos de unión y luego se usaron en la celda de producción piloto.
"El proceso de unión por inducción se calibró con antelación", dice Weidmann. "Sabemos que alcanzamos la temperatura de unión después de aproximadamente 30 segundos, pero también medimos la temperatura in-situ por razones de seguridad para evitar sobrecalentamiento." Se usó un pirómetro, que mide remotamente la radiación de una superficie, para medir un punto caliente conocido en el área de unión por inducción. "Pero no puede proporcionar mediciones precisas de la unión láser debido al alto nivel de luz y calor irradiados in-situ", explica. Sin embargo, sensores de contacto podrían usarse en el lado compuesto de las áreas de unión láser, aunque no eran aplicables para el proceso de unión por inducción porque típicamente están hechos de metal y se calentarían por inducción y distorsionarían la medición.
"Las áreas calentadas para todas las uniones también están cubiertas por la herramienta de prensado y dispositivos de sujeción", nota Weidmann. "Así, hemos validado el cambio de espesor del componente debido a presión y calor antes y después de la unión como método de aseguramiento de calidad." Este cambio de espesor se mide por un sensor de distancia integrado en la herramienta de posicionamiento para el rigidizador de techo (también mostrado en Fig. 3). "Cuando prensamos las piezas juntas, el sensor de distancia se mueve", explica. "Cuando aplicamos calor y presión de unión, el polímero de matriz fundido fluye en las cavidades de la estructuración láser y es ligeramente exprimido fuera de la zona de unión hasta que la unión se enfría. Esto conduce a un cambio de espesor que es registrado por el sensor de distancia." Weidmann y el equipo de IVW han correlacionado esta distancia con la calidad de la pieza. "Un cambio de espesor —en otras palabras, una compactación— mayor de 0,1 milímetro significa que la calidad de la unión es buena", nota Weidmann.
END en línea
IVW desarrolló otro método para aseguramiento de calidad —prueba de termografía en línea. "Para aseguramiento de calidad, el objetivo principal era ver las propiedades en el área de unión", explica Popow. "Pero esto era muy difícil, así que realizamos termografía en el lado compuesto de las uniones después de que la pieza se completó."
IVW eligió una técnica de termografía activa llamada Termografía Lock-In porque ofrece una mejor relación señal-ruido que otros métodos activos (ej. Termografía de Fase de Pulso) y también puede inspeccionar defectos más profundos. "La idea básica es poner calor en el compuesto, que luego conduce al área de unión y vuelve a la superficie", dice Popow. "Con Termografía Lock-in, el componente es excitado con una frecuencia definida sobre varios períodos. Luego analizamos esta respuesta a lo largo del tiempo. Si tienes áreas entre la superficie compuesta y el área de unión que no son homogéneas debido a un vacío o defecto, se mostrará en la respuesta térmica."
La respuesta térmica se captura como una imagen. Los puntos que comprenden estas imágenes son píxeles, abreviatura de elementos de imagen. Cada píxel es también un punto de medición. Así, la señal de temperatura para cada píxel sobre toda el área de inspección es analizada. "Como resultado, obtienes información de amplitud y fase para cada píxel, y el software luego reconstruye esto a una imagen de nuevo, que puede ser inspeccionada visualmente", añade. Pero también proporcionó grandes conjuntos de mediciones para las 126 piezas probadas. "Hemos correlacionado estos resultados END con los resultados de las pruebas mecánicas realizadas por EDAG", dice Popow. Su equipo también probó el área de unión después de remover los soportes —es decir, pruebas destructivas. "Hemos correlacionado así tres conjuntos de resultados de prueba y ahora podemos identificar áreas de unión de baja vs alta resistencia desde el análisis visual de los resultados de termografía", dice.
Célula integrada para producción en masa
Uno de los mayores logros de FlexHyJoin, dice Weidmann, es integrar todas las unidades de tecnología, cada una desarrollada por un socio de proyecto diferente, en una línea de producción automatizada y optimizada. Voithofer, el integrador del equipo en Fill, explica que "cada conjunto de equipo enviado a nosotros usaba un controlador diferente. Tuve que idear un PLC maestro para controlar todas las diferentes unidades de proceso." Esto incluía los recintos láser y el robot de manipulación de la celda, que fueron suministrados por Fill. "También fue muy difícil hacer que todos estos pasos de proceso trabajaran juntos porque toman diferentes cantidades de tiempo", añade.
Voithofer comenzó desarrollando una arquitectura para cada unidad de proceso y robot, considerando cómo posicionar estos para el mejor flujo. "Nuestro concepto era mantener las tres estaciones —estructuración, unión y END— modulares, en tres carcasas separadas", dice. "De esta manera, podríamos extraer unidades individuales y usarlas en ferias u otros proyectos de demostración, y luego devolverlas. Así, la celda de trabajo es modular, pero integrada."
Las décadas de experiencia de Fill en este tipo de integración de sistemas para producción en serie de compuestos ayudó a lograr lo que Popow ve como la mayor hazaña de FlexHyJoin: pasar de escala de laboratorio a escala industrial. "Somos el primer consorcio en realizar un proceso como este, que es adecuado para producción en masa de compuestos unidos a metal", dice. "Este proceso puede usarse para muchas piezas automotrices como barras estabilizadoras, paragolpes y puertas", nota Voithofer. "Hay muchas piezas compuestas que se conectan a piezas metálicas en un BIW ligero."
Adaptación para múltiples industrias
Sin embargo, hay algunos cambios necesarios antes de que la celda se ponga en producción en serie. "Ya no mantendríamos la estructuración láser y la unión en recintos separados, sino que los combinaríamos en uno", dice Voithofer. "Esto eliminaría la necesidad de que las puertas de los recintos se abran y cierren entre estos procesos, reduciendo tiempo de ciclo." También conectaría todas las estaciones linealmente en una cinta transportadora. La línea funcionaría así continuamente, con piezas recogidas y colocadas de nuevo en la cinta para cada estación antes de salir de la celda lista para ensamblaje en un BIW. Esto reduciría aún más el tiempo de ciclo. Además, cajones expandidos capaces de alimentar cientos de piezas permitirían que la línea funcione turnos completos sin necesidad de reabastecimiento.
Aunque esta celda de producción piloto se dirigió a la industria automotriz, Popow nota que puede adaptarse fácilmente a aeroespacial, bienes deportivos/de consumo y aplicaciones industriales. "Esa era en realidad una de las directrices principales", dice Weidmann, "que debe ser capaz de unir diferentes geometrías y piezas. El único cambio debería ser la herramienta de compactación de unión por inducción, los dispositivos de sujeción para unión láser y el utillaje de soporte. Las partes principales de la celda deberían permanecer iguales." Nota que IVW también ha demostrado unión híbrida de titanio y acero a compuestos de organolámina de fibra de carbono tejida/polifenileno sulfuro (PPS) y ahora está desarrollando demostraciones de polietereetercetona (PEEK) y polietercetoncetona (PEKK). "Esto simplemente requiere adaptar los procesos de unión para temperaturas más altas y redefinir parámetros de proceso óptimos", dice Weidmann. "La celda está abierta a una variedad de materiales, incluyendo aluminio y cobre así como otros sistemas de matriz termoplástica compuesta como polipropileno y polietileno."
"Los socios del proyecto han trabajado bien juntos y están emocionados de ir más lejos en desarrollo", nota. "Pensamos que este tipo de producción es muy prometedora, y la respuesta que hemos recibido de la industria hasta ahora muestra que hay una variedad de empresas que ven esta promesa también."
Resina
- Solvay mejora la producción de compuestos termoplásticos con nueva planta en Greenville
- Fraunhofer despliega automatización Engel punta para avanzar I+D compuestos termoplásticos
- Por qué la selección de resina importa: Mejorando resistencia y rendimiento compuestos
- DLR Institute of Structures and Design avanza en tecnología de fuselaje de compuestos termoplásticos
- Kits de reparación portátiles simplifican el mantenimiento en campo de estructuras compuestas
- Estructuras compuestas isogrid avanzadas creadas con tecnología de deposición de vanguardia
- Hexcel y Arkema lanzan HAICoPAS para revolucionar compuestos termoplásticos de fibra de carbono
- Qorad: Nuevo revestimiento FRP revoluciona el revestimiento residencial
- Tecnología de perfil hueco híbrido: Fusionando compuesto y metal para refuerzo superior
- Esferas híbridas Ti0.91O2/CdS: Síntesis, caracterización estructural y transición óptica indirecta excepcional
- Predicción de la impedancia de superficie de estructuras híbridas metasuperficie-grafeno en el régimen de terahercios