



Kits de reparación portátiles simplifican el mantenimiento en campo de estructuras compuestas
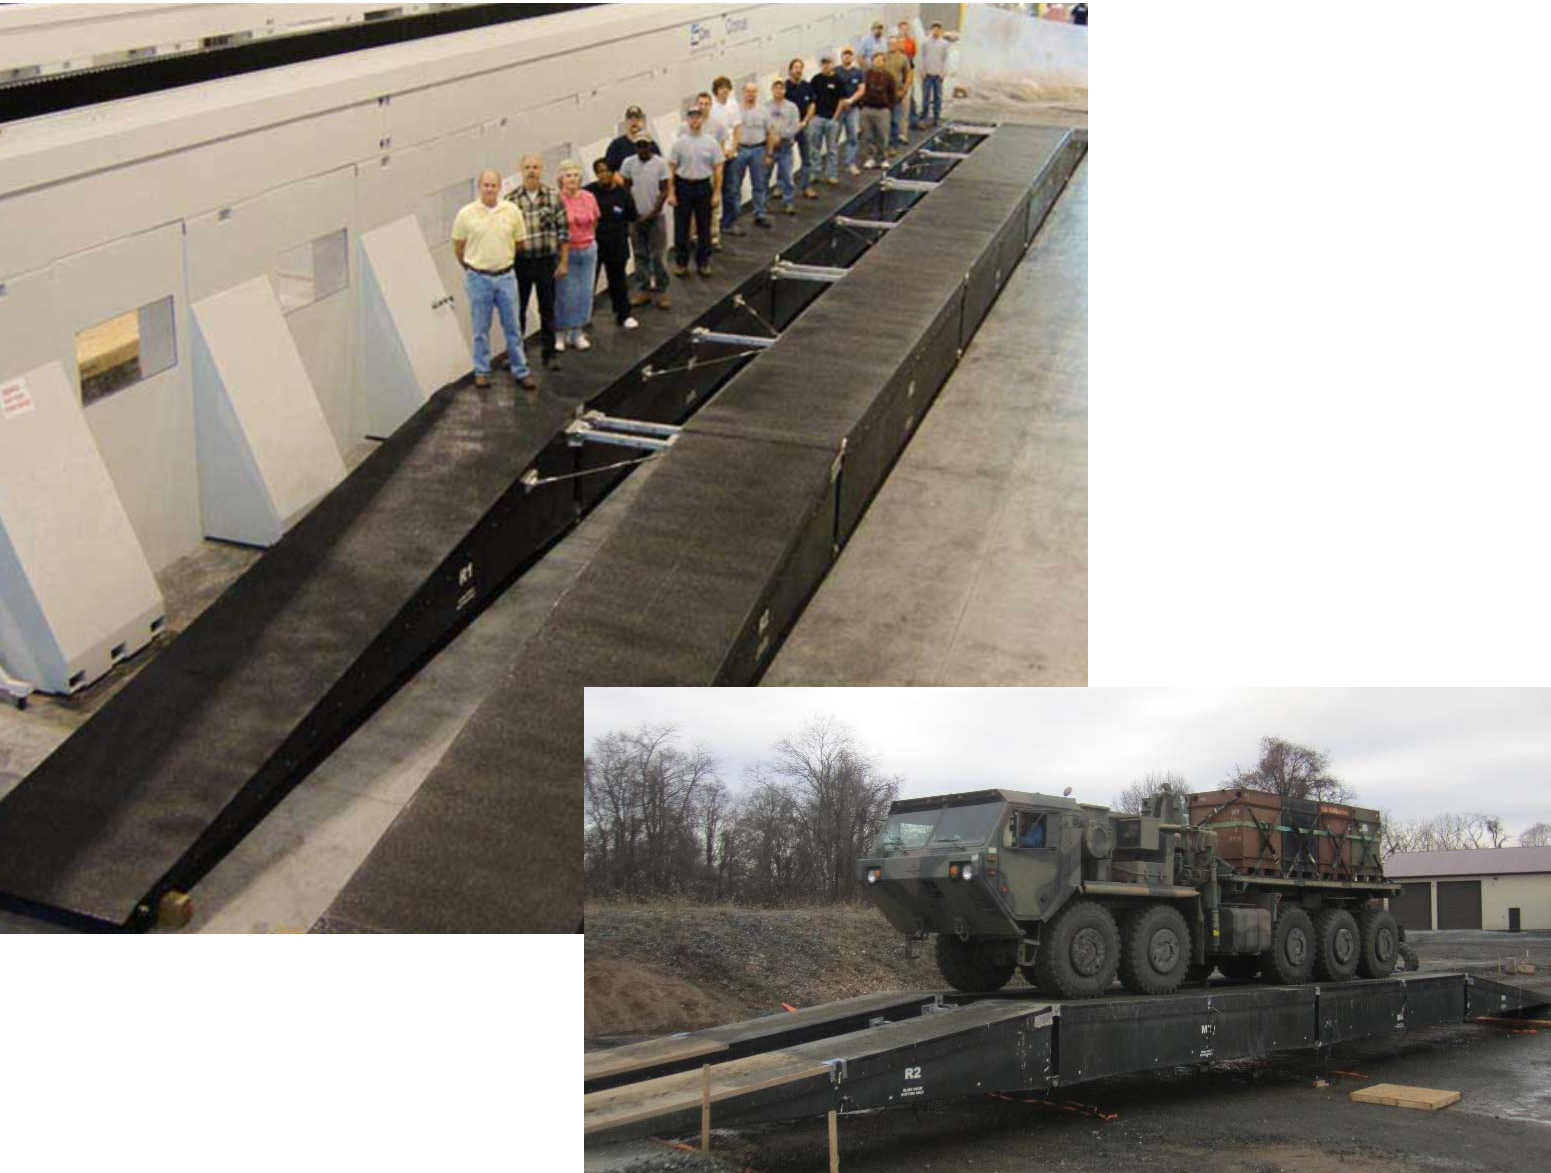
Los puentes modulares desplegables son un activo clave en operaciones tácticas militares y logística, así como para restaurar infraestructura de transporte durante desastres naturales. La construcción con compuestos se está investigando para reducir el peso de tales puentes, lo que a su vez reduce la carga en vehículos de transporte y mecanismos de lanzamiento-recuperación. Los compuestos también ofrecen el potencial de aumentar la capacidad de carga y extender la vida útil comparado con puentes metálicos.
El Puente Modular Compuesto Avanzado (AMCB) es un ejemplo, diseñado y construido usando laminados epoxi reforzados con fibra de carbono (Fig. 1) por Seemann Composites LLC (Gulfport, Misisipi, EE. UU.) y Materials Sciences LLC (Horsham, Pensilvania, EE. UU.). Sin embargo, la capacidad de reparar tales estructuras en el campo ha sido un problema que obstaculiza la adopción de compuestos.
En 2016, Custom Technologies LLC (Millersville, Maryland, EE. UU.) recibió una subvención Fase I de Investigación de Innovación para Pequeñas Empresas (SBIR) financiada por el Ejército de EE. UU. para desarrollar un método de reparación que pueda realizarse exitosamente por soldados en el campo. Basado en este método, se otorgó una subvención SBIR Fase II en 2018 para demostrar nuevos materiales y equipos operados por batería que pudieran restaurar el 90% o más de la resistencia original de la estructura, incluso cuando la reparación con parche la realiza un novato sin formación previa. La factibilidad de la tecnología se estableció realizando una serie de tareas analíticas, selección de materiales, fabricación de especímenes de prueba y pruebas mecánicas, así como reparaciones a pequeña y gran escala.
De cubiertas de barcos agrietadas a tableros de puentes
El investigador principal para ambas fases SBIR fue Michael Bergen, fundador y presidente de Custom Technologies LLC. Bergen se retiró del Centro de Guerra de Superficie Naval (NSWC) Carderock con una trayectoria de 27 años en el Departamento de Estructuras y Materiales, donde gestionó el desarrollo y aplicación de tecnologías de compuestos para la flota de la Marina de EE. UU. El Dr. Roger Crane se unió a Custom Technologies en 2015 tras retirarse de la Marina de EE. UU. en 2011 con 32 años de servicio. Su experiencia en compuestos incluye publicaciones técnicas y patentes cubriendo temas como nuevos materiales compuestos, fabricación de prototipos, métodos de unión, compuestos multifuncionales, monitorizado de salud estructural y reparación de compuestos.
Estos dos expertos ya habían desarrollado un proceso único que usaba compuestos para reparar grietas en superestructuras de aluminio 5456 en el USS Ticonderoga CG-47 clase crucero lanzamisiles guiado. “Ese proceso se desarrolló para reducir el crecimiento de grietas y servir como alternativa asequible a un reemplazo de placa de cubierta de 2-4 millones de dólares”, dice Bergen. “Así, habíamos demostrado que sabíamos hacer reparaciones fuera del laboratorio y en un entorno de servicio real. Pero el reto era que los métodos actuales para activos militares no son muy exitosos. Las opciones son una reparación con doble capa adhesiva [esencialmente pegar una placa encima de la zona dañada] o retirar el activo de servicio para reparaciones de nivel de depósito (D-level). Hay tantos activos aparcados a un lado porque se requiere una reparación D-level”.
Lo que se necesita, continúa, “es un método que pueda ejecutar un soldado sin experiencia en compuestos, usando solo un kit y manual de reparación. Nuestro objetivo era hacer el proceso fácil: Leer el manual, evaluar el daño y hacer la reparación. No queríamos ninguna mezcla de resinas líquidas porque eso requiere medición precisa para asegurar curado completo. También necesitábamos un sistema sin residuos HAZMAT que manejar tras completar la reparación. Y tenía que empaquetarse como kits que puedan desplegarse por las redes ya existentes”.
Materiales novedosos de parche adhesivo
Una solución que Custom Technologies ha demostrado con éxito es un kit portátil que permite un parche compuesto adhesivo, adaptado al tamaño del daño, hasta un máximo de 12 pulgadas cuadradas, usando un adhesivo epoxi endurecido. Las demostraciones se completaron en compuestos representativos de la cubierta de 3 pulgadas de espesor del AMCB, que presenta un núcleo de balsa de 3 pulgadas de espesor (densidad 15 libras por pie cúbico) con pieles que comprenden dos capas de tela biaxial cosida de carbono C-LT 1100 0°/90° de Vectorply Corp. (Phenix City, Alabama, EE. UU.), una capa de fibra de carbono triaxial C-TLX 1900 0°/+45°/-45° y dos capas más de C-LT 1100 para cinco capas totales. “Decidimos que el kit usaría parches prefabricados en una disposición cuasi-isotrópica de multiaxiales similares para que la orientación de la tela no fuera un problema”, dice Crane.
El siguiente problema fue la matriz de resina para laminar reparaciones. Para evitar mezclar resinas líquidas, el parche usaría prepregs. “Sin embargo, el reto para estos es el almacenamiento”, explica Bergen. Para desarrollar una solución de parche almacenable, Custom Technologies se asoció con Sunrez Corp. (El Cajón, California, EE. UU.) para desarrollar un prepreg de fibra de vidrio/éster vinílico que cura en seis minutos usando luz ultravioleta (UV). También trabajó con Gougeon Brothers (Bay City, Míchigan, EE. UU.), que sugirió usar una novedosa película de resina epoxi flexible.
Investigaciones tempranas ya habían demostrado que el epoxi era la resina más adecuada para un prepreg de fibra de carbono, el éster vinílico de curado UV funciona muy bien con fibras de vidrio translúcidas pero no cura bajo fibras de carbono que bloquean la luz. Basado en la película novedosa de Gougeon Brothers, el prepreg epoxi final demostró un curado de una hora a 210 °F/99 °C con larga vida útil a temperatura ambiente, no se requiere almacenamiento a baja temperatura. La resina también curará a temperaturas más altas, dice Bergen, por ejemplo a 350 °F/177 °C si se requiere una temperatura de transición vítrea (Tg) más alta. Ambos prepregs se suministran en el kit de reparación portátil como disposiciones de parche prepreg prefabricadas selladas en sobres de película plástica.
Como los kits de reparación pueden estar en almacenamiento por tiempo prolongado, Custom Technologies debía realizar un estudio de vida útil. “Compramos cuatro cajas de plástico duro, típicas del tipo que el ejército usa para enviar equipos, y pusimos muestras de los adhesivos epoxi y prepreg de éster vinílico en cada una”, dice Bergen. Las cajas se colocaron en cuatro ubicaciones diferentes para pruebas: en el techo de la instalación de Gougeon Brothers en Míchigan, en el techo de un aeropuerto en Maryland, al aire libre en una instalación en Yucca Valley (desierto de California) y en un laboratorio de pruebas de corrosión al aire libre en el sur de Florida. Todas las cajas tenían registradores de datos, señala Bergen, “y extraíamos datos y muestras de material cada tres meses para evaluación. Se registró una temperatura máxima de 140 °F por las cajas en Florida y California, que es un reto real para la mayoría de resinas de reparación”. Además, Gougeon Brothers probó la resina epoxi recién desarrollada internamente. “Muestras mantenidas por meses en un horno a 120 °F empezaron a polimerizar”, dice Bergen. “Sin embargo, para muestras correspondientes mantenidas a 110 °F, la química de la resina avanzó solo una pequeña cantidad”.

Pruebas de reparación
Para demostrar la tecnología de reparación, los laminados representativos tuvieron que fabricarse, dañarse y luego repararse. “En el proyecto Fase I, trabajamos inicialmente con vigas de pequeña escala, 4 x 48 pulgadas, y pruebas de flexión a cuatro puntos para evaluar la viabilidad de nuestro proceso de reparación”, dice Crane. “Luego pasamos a paneles de 12 x 48 pulgadas en el proyecto Fase II, aplicando carga para crear un estado de tensión biaxial hasta el fallo, y luego evaluamos el rendimiento de la reparación. En el proyecto Fase II, también completamos reparaciones a un modelo del AMCB que habíamos construido”.
Los paneles de prueba usados para demostrar el rendimiento de la reparación se fabricaron usando el mismo pedigrí en laminado y núcleo que el AMCB construido por Seemann Composites, dice Bergen, “pero escalamos el espesor de la piel de 0,375 pulgadas a 0,175 pulgadas, basado en el teorema de ejes paralelos. Este enfoque, junto con elementos adicionales de teoría de vigas y teoría de laminados clásica [CLT], se usó para relacionar el momento de inercia y rigidez efectiva del AMCB a escala real con artículos demostrativos más manejables y rentables. Luego usamos modelos de análisis de elementos finitos [FEA] desarrollados por XCraft Inc. (Boston, Massachusetts, EE. UU.) para refinar el diseño de las reparaciones estructurales”. Telas de fibra de carbono para los paneles de prueba y modelo AMCB se compraron a Vectorply y núcleo de balsa fue suministrado por Core Composites (Bristol, Rhode Island, EE. UU.).
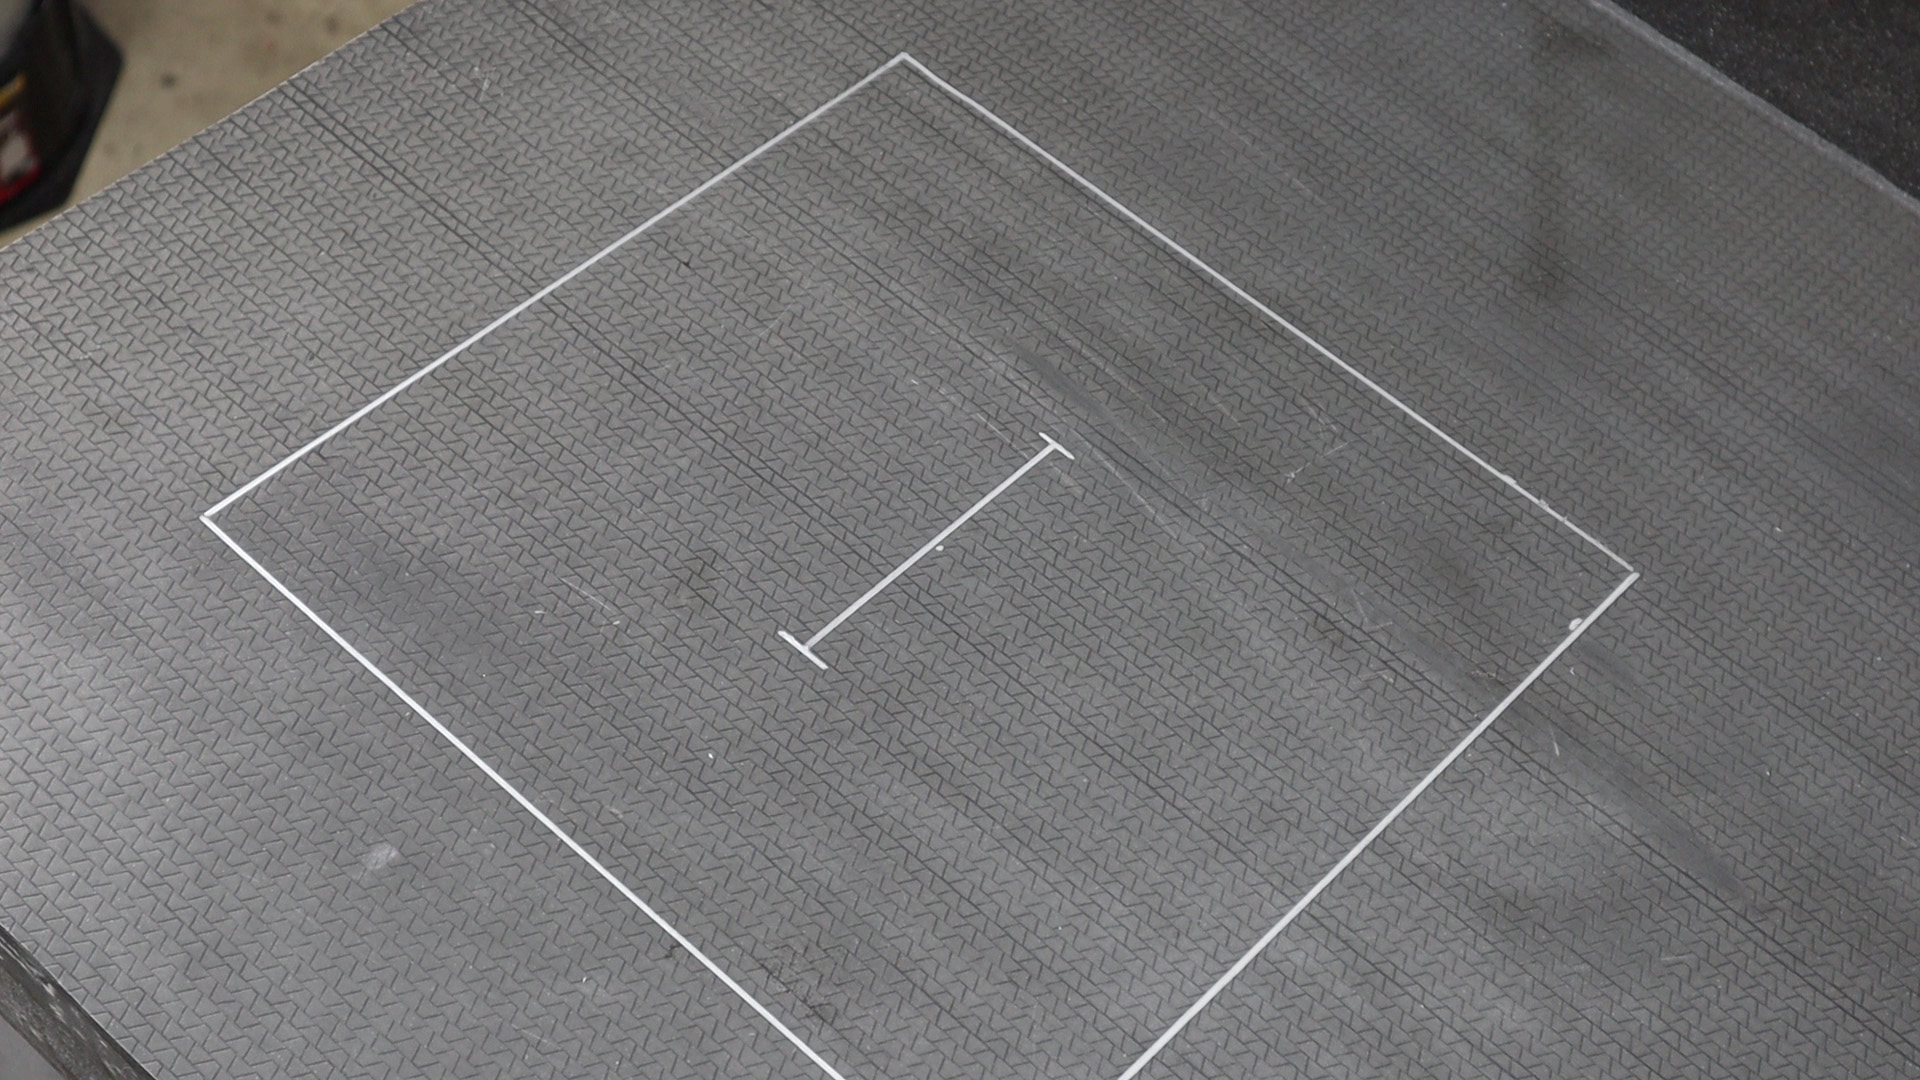
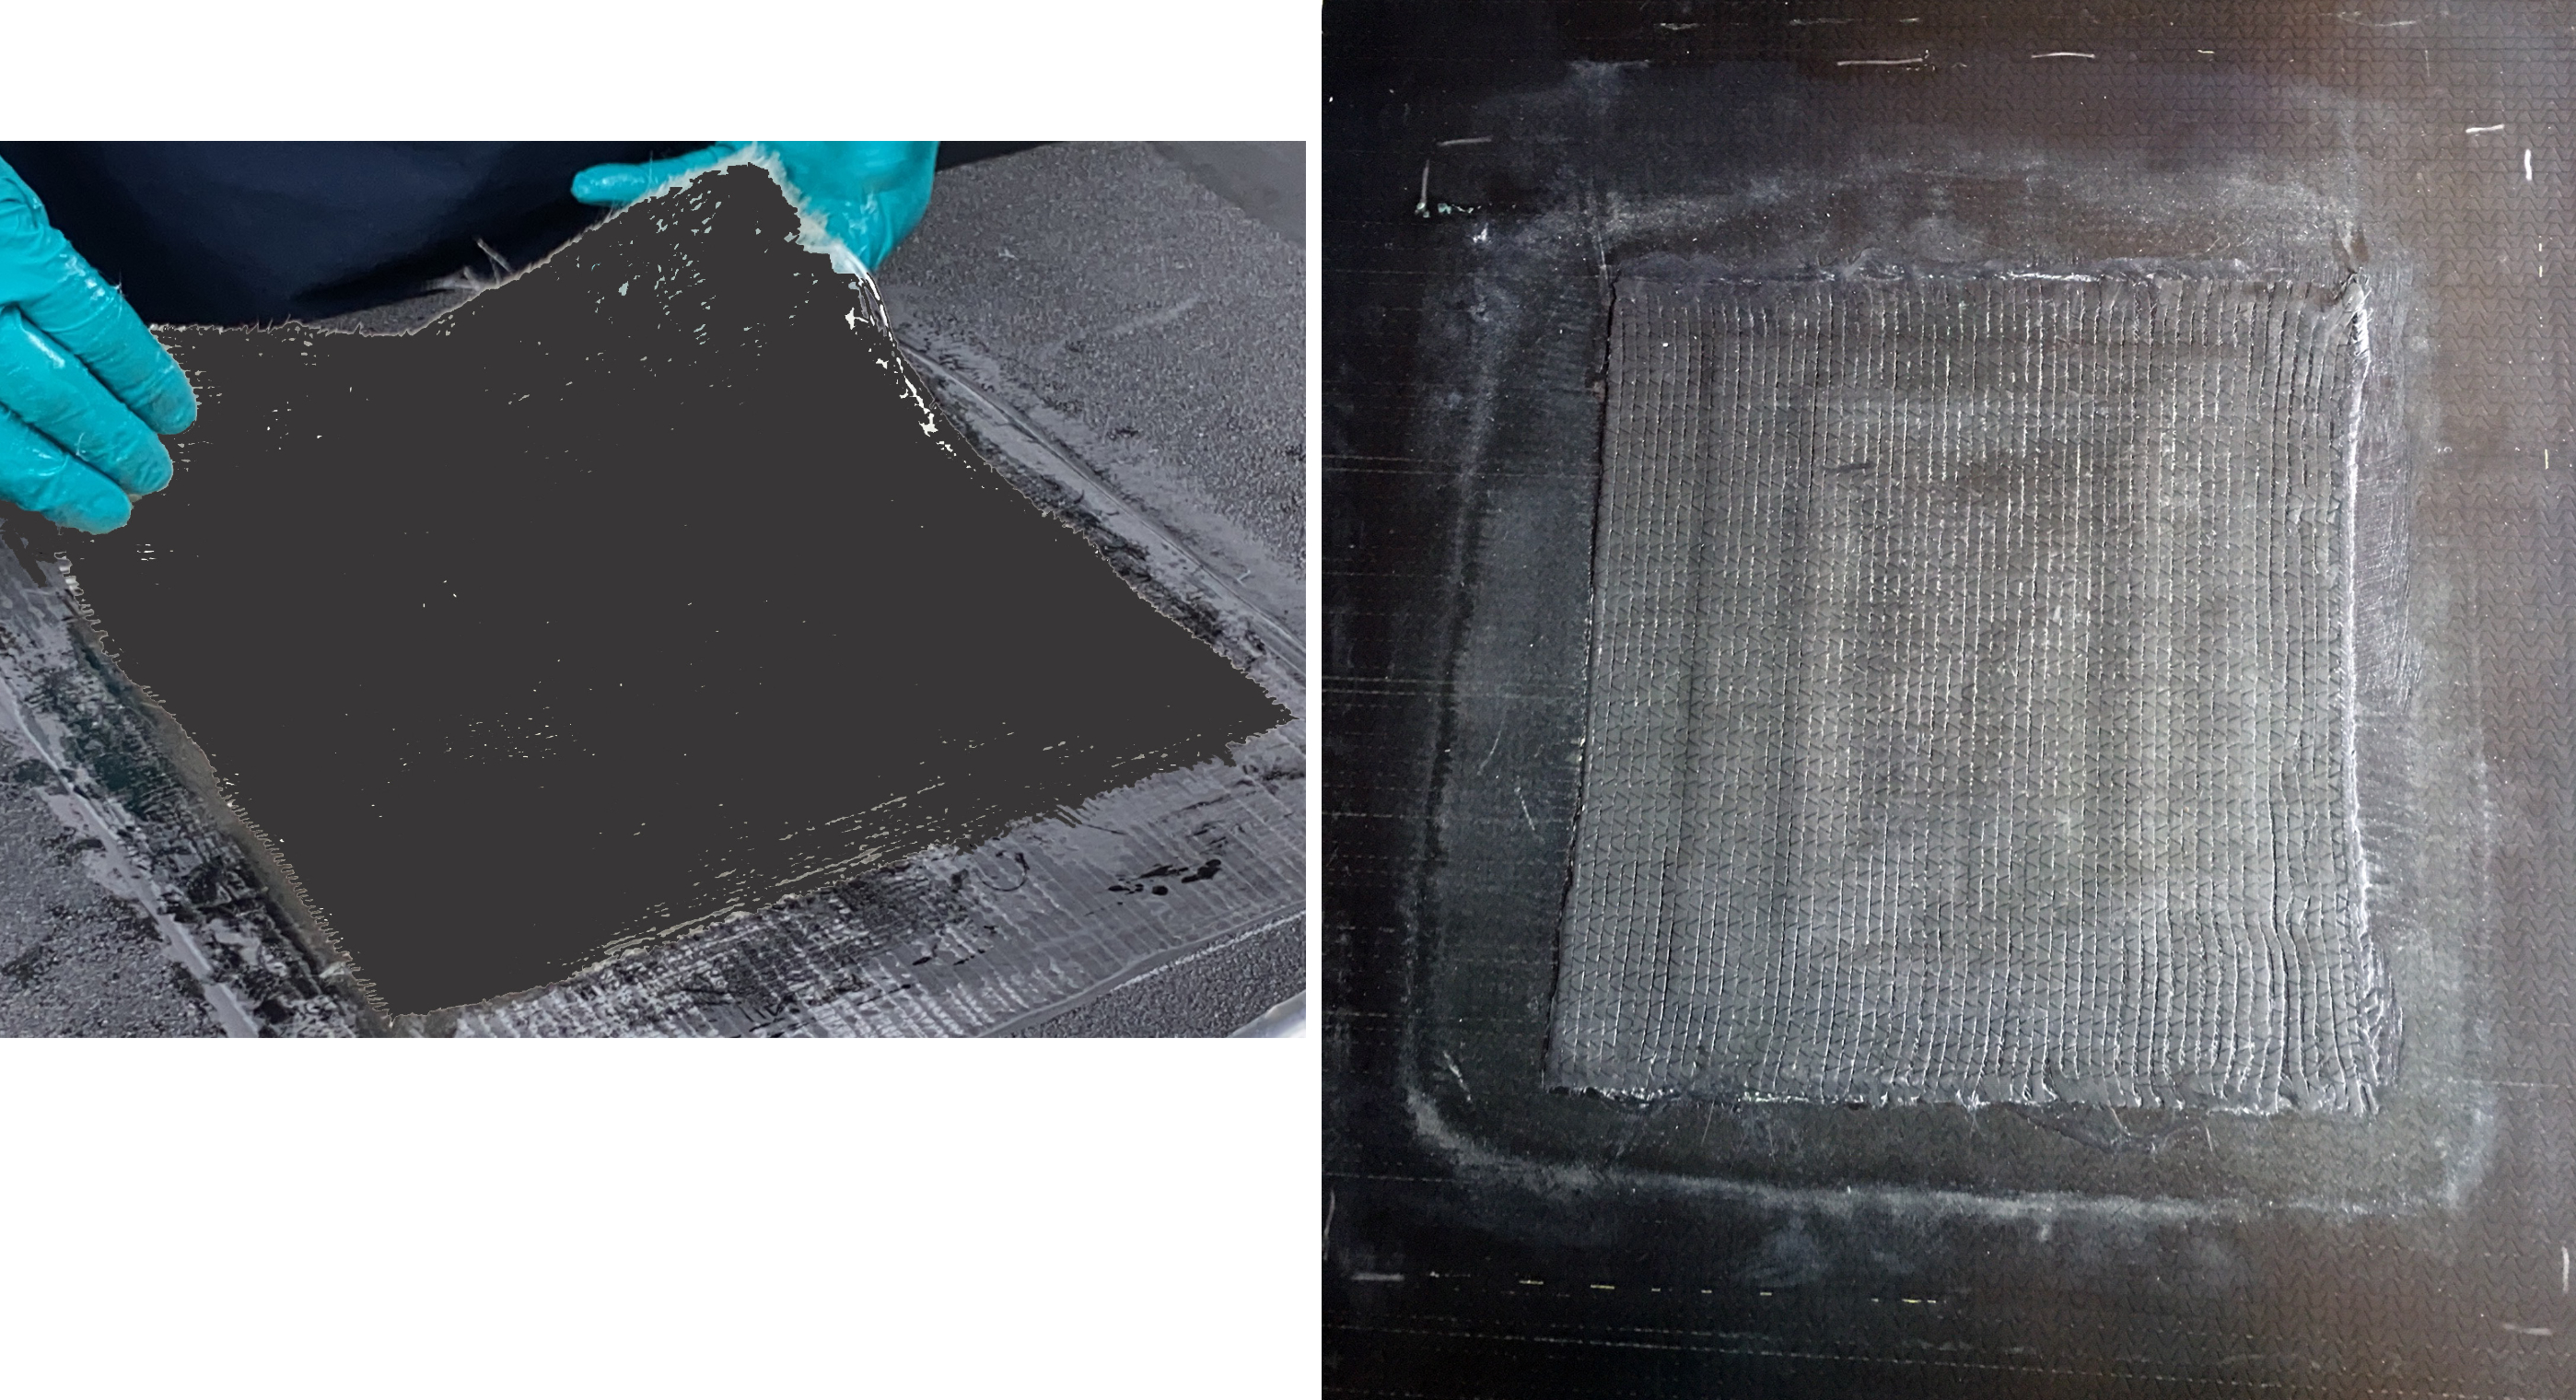
Paso 1. Este panel de prueba muestra el diámetro de agujero de 3 pulgadas para simular daño marcado en el centro, así como el perímetro de reparación. Crédito de la foto para todos los pasos: Custom Technologies LLC.
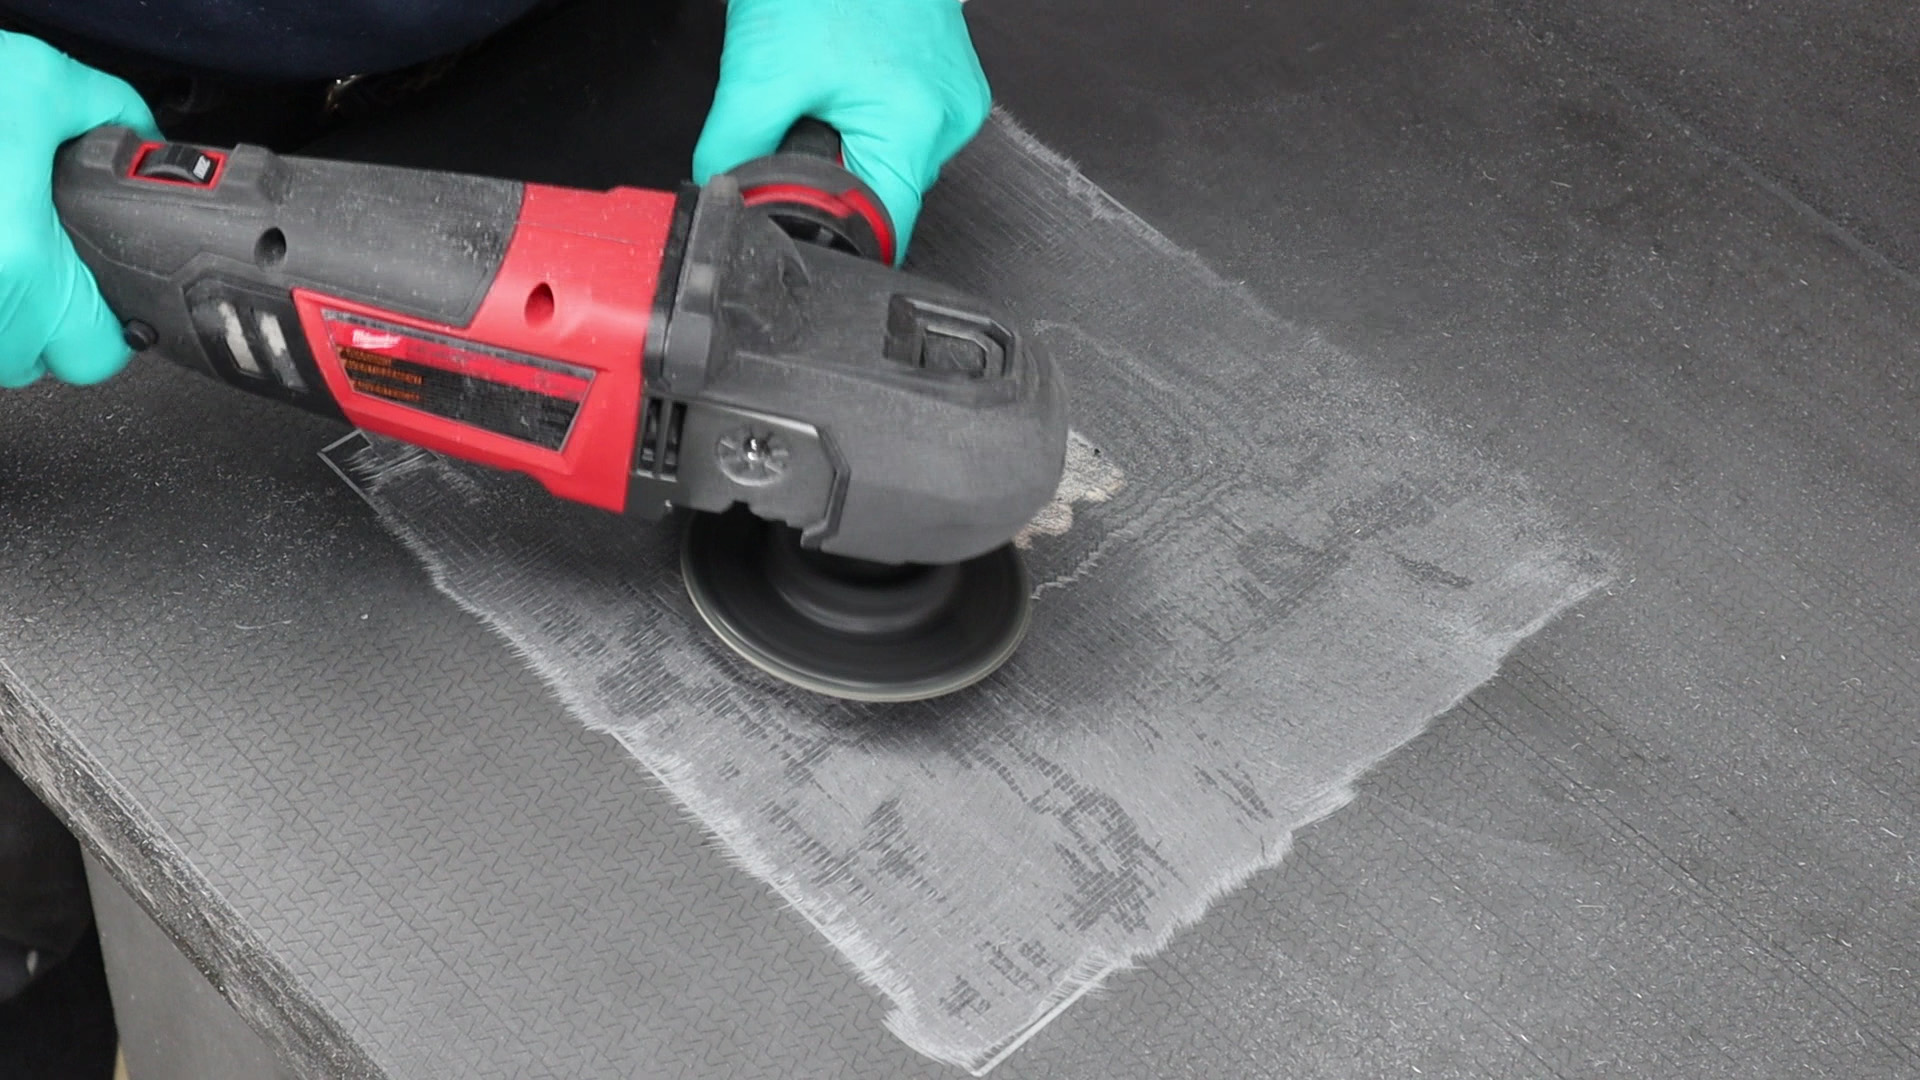
Paso 2. Una amoladora manual a batería se usa para retirar material dañado y escarificar un afilado 12:1 para recibir el parche de reparación.
“Queríamos simular un grado de daño mayor en los paneles de prueba que lo que probablemente se vería en tableros de puentes en campo”, explica Bergen. “Así, nuestro enfoque fue usar una sierra de corona para hacer un agujero de 3 pulgadas de diámetro. Luego sacamos el tapón de material dañado y realizamos un escarificado 12:1 usando una amoladora neumática manual”.
Para la reparación de fibra de carbono/epoxi, explica Crane, una vez retirado el material de la piel dañada y aplicado el escarificado apropiado, el prepreg se cortó a ancho y largo para coincidir con el afilado de la zona dañada. “Para nuestros paneles de prueba, esto requirió cuatro capas de prepreg que llevaron el material de reparación a estar a nivel con la parte superior de la piel de carbono original sin dañar. Después de esto, tres sobrecapas de prepreg de carbono/epoxi se centraron sobre esta sección de reparación. Cada capa sucesiva se extendió 1 pulgada en todos los lados de la capa inferior, lo que proporcionó una transferencia de carga gradual del material circundante “bueno” hacia la zona reparada”. El tiempo total para realizar esta reparación, incluyendo preparación de la zona de reparación, corte y colocación del material de reparación y aplicación del procedimiento de curado, fue de aproximadamente 2,5 horas.
Aunque la reparación de carbono/epoxi es simple y rápida, el equipo reconoció la necesidad de una solución aún más expedita que pudiera restaurar el rendimiento. Esto llevó a la exploración del prepreg de curado ultravioleta (UV). “El interés en la resina de éster vinílico Sunrez se basó en experiencia previa de la Marina con Mark Livesay, quien fundó la compañía”, explica Bergen. “Comenzamos proporcionando a Sunrez una tela de vidrio cuasi-isotrópica para prepregar con su éster vinílico y evaluamos el perfil de curado bajo condiciones variadas. Además, sabiendo que la resina de éster vinílico no proporciona propiedades de adhesión secundaria tan adecuadas como el epoxi, hubo un esfuerzo adicional para evaluar varios agentes de acoplamiento de línea de unión y calificar uno para esta aplicación”.
Otro problema era que la fibra de vidrio no proporciona las mismas propiedades mecánicas que la fibra de carbono. “Esto se abordó usando una capa adicional del vidrio/éster vinílico comparado con el parche de carbono/epoxi”, dice Crane. “La razón por la que solo se requería una capa adicional era que el material de vidrio era una tela más pesada”. Esto resultó en un parche adecuado que podía aplicarse y curarse en seis minutos incluso en temperaturas de campo muy frías/congeladas sin necesidad de proporcionar calor. Crane señala que esta reparación podría completarse en una hora.
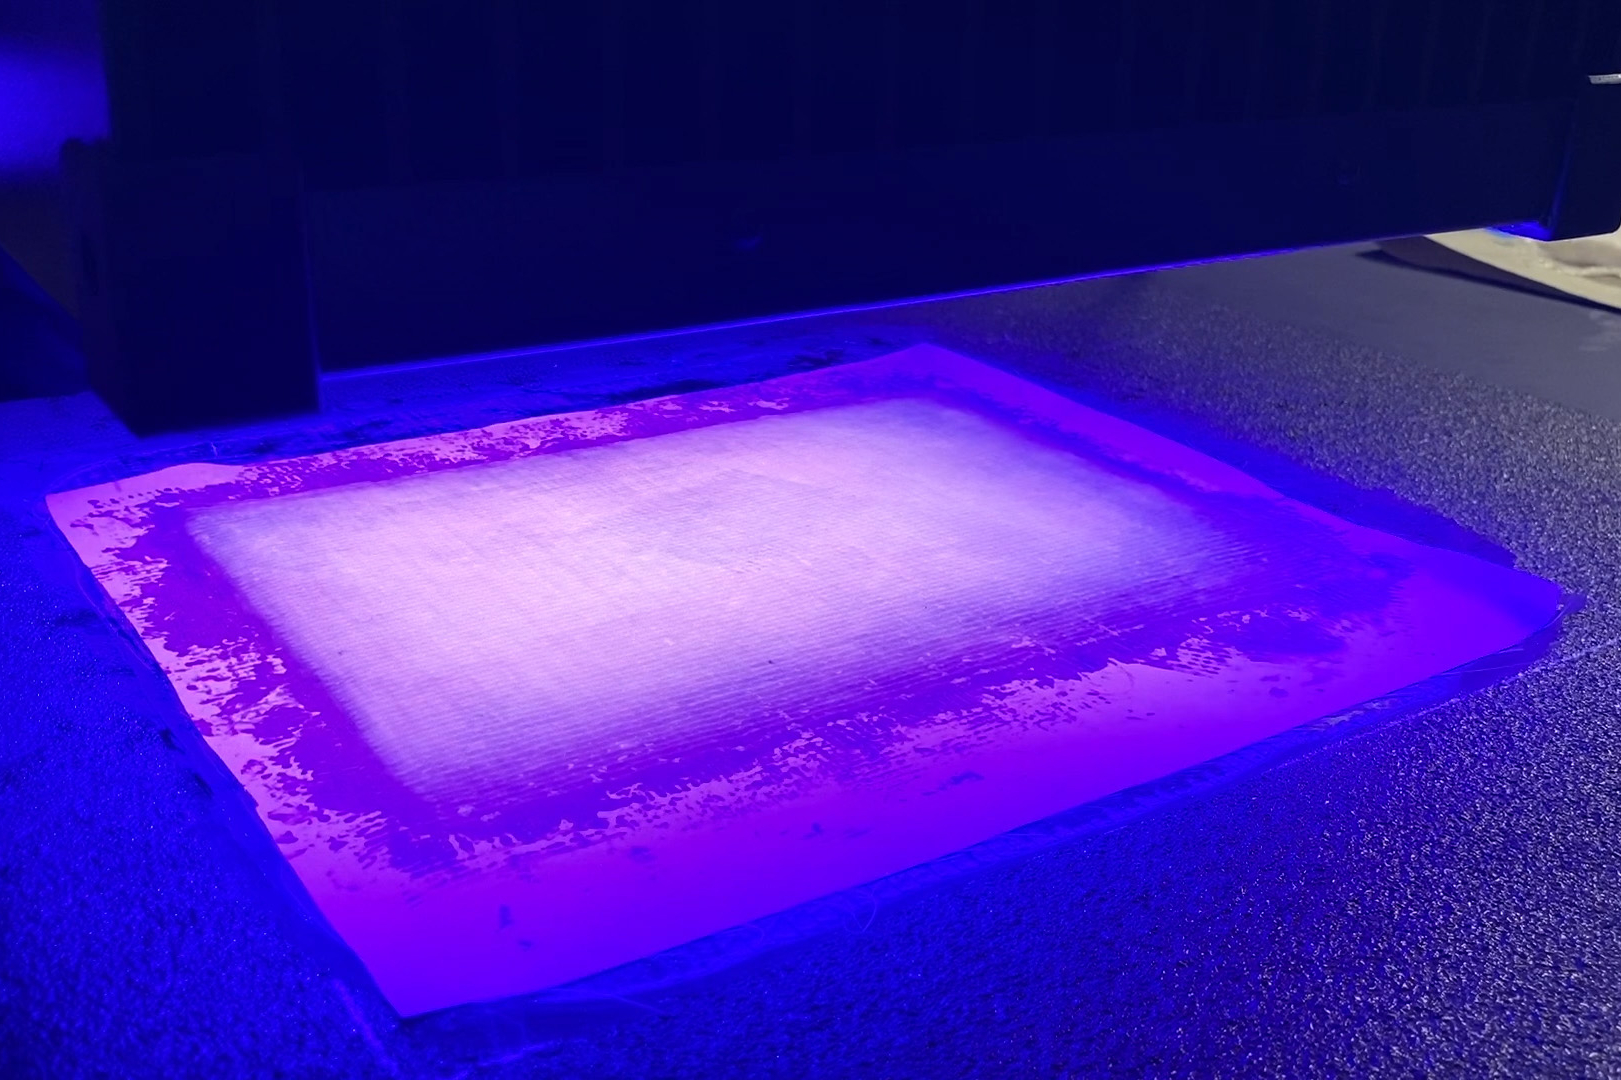
Ambos sistemas de parche se demostraron y probaron. Para cada reparación, la zona a dañar se marcó (paso 1), se creó con la sierra de corona y luego se retiró usando una amoladora manual a batería (paso 2). La zona de reparación se escarificó luego a un afilado 12:1. La superficie escarificada se limpió con toallitas de alcohol (paso 3). Luego, el parche de reparación se cortó a medida, se posicionó en la superficie limpia (paso 4) y se consolidó con un rodillo para eliminar burbujas de aire. Para el prepreg de fibra de vidrio/éster vinílico de curado UV, se colocó luego una capa de desmoldeo sobre la zona de reparación y el parche se curó usando una luz UV inalámbrica por seis minutos (paso 5). Para el prepreg de fibra de carbono/epoxi, la zona de reparación se envasó al vacío y se curó usando un calentador programado, de un botón, operado por batería, durante una hora a 210 °F/99 °C.
Pasos de reparación
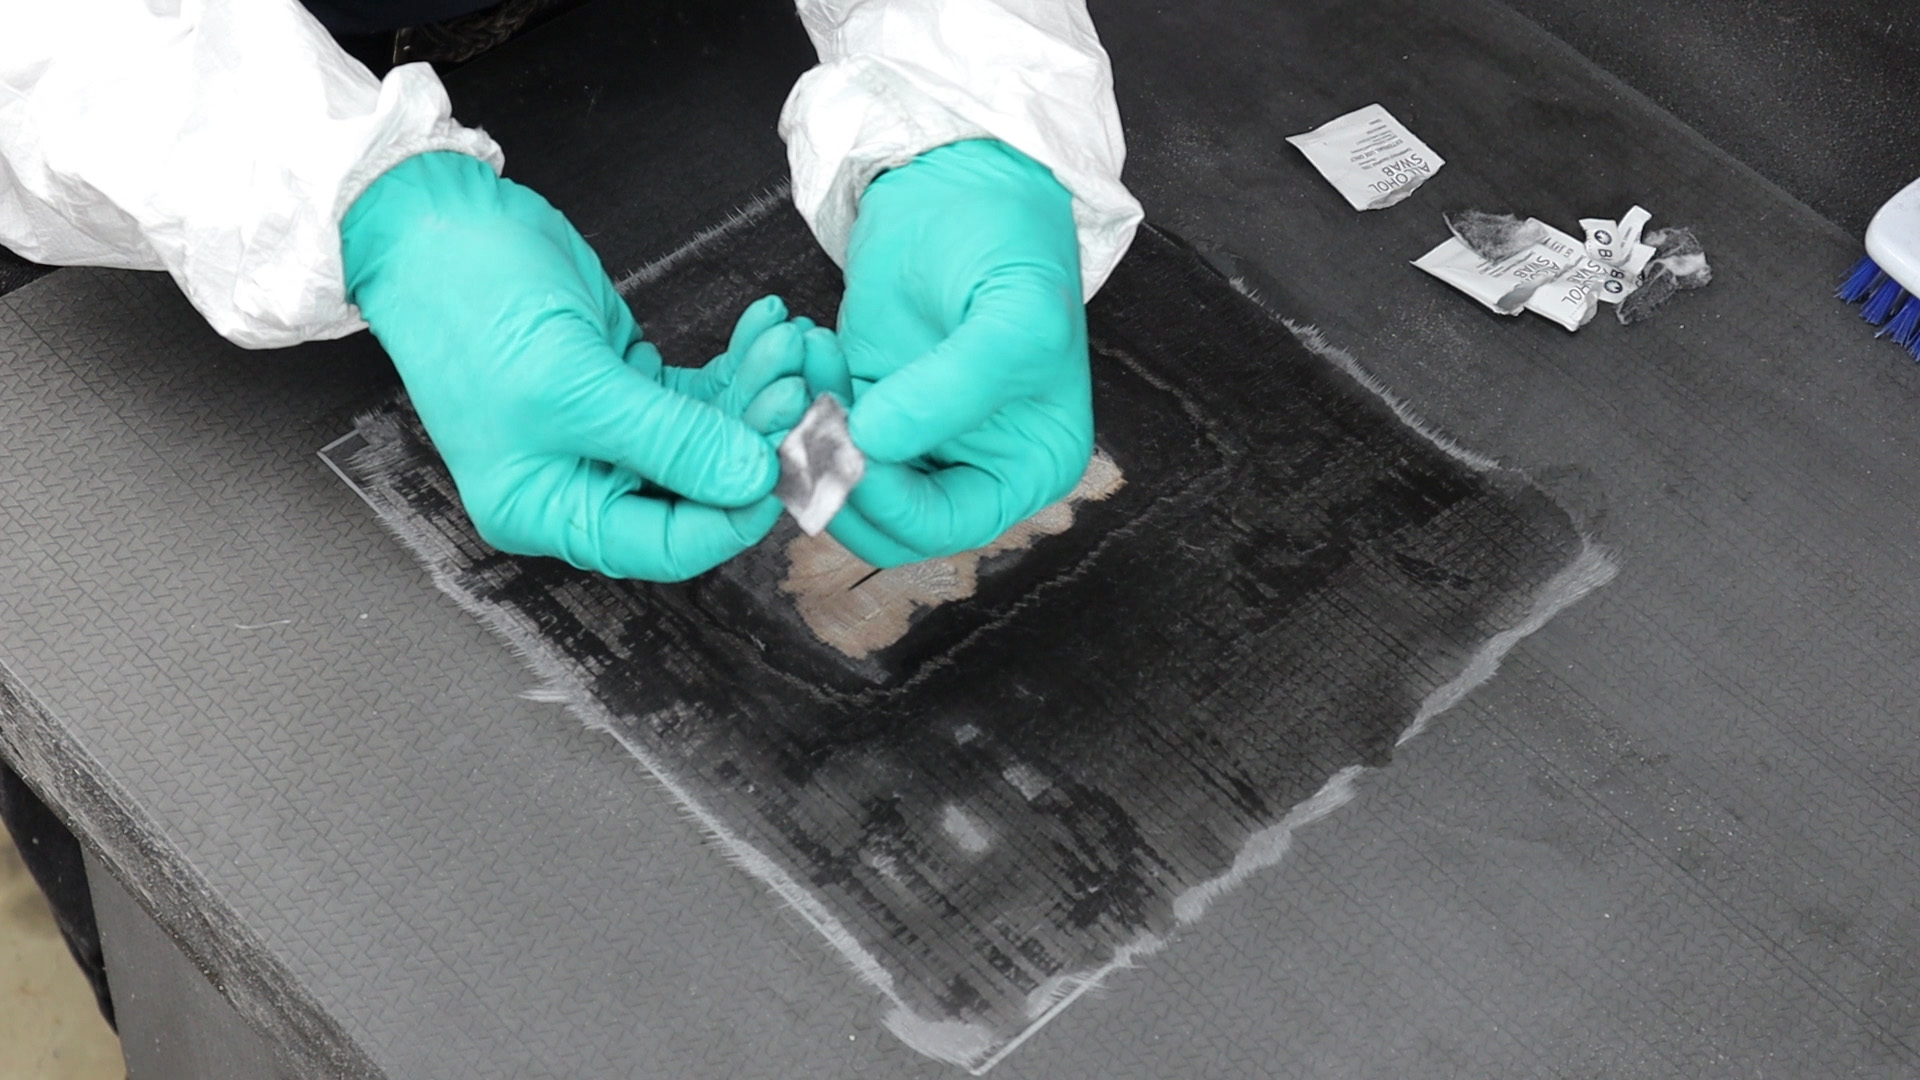
Paso 3. La zona de reparación preparada se limpia luego con una toallita de disolvente usando toallitas de alcohol desechables.
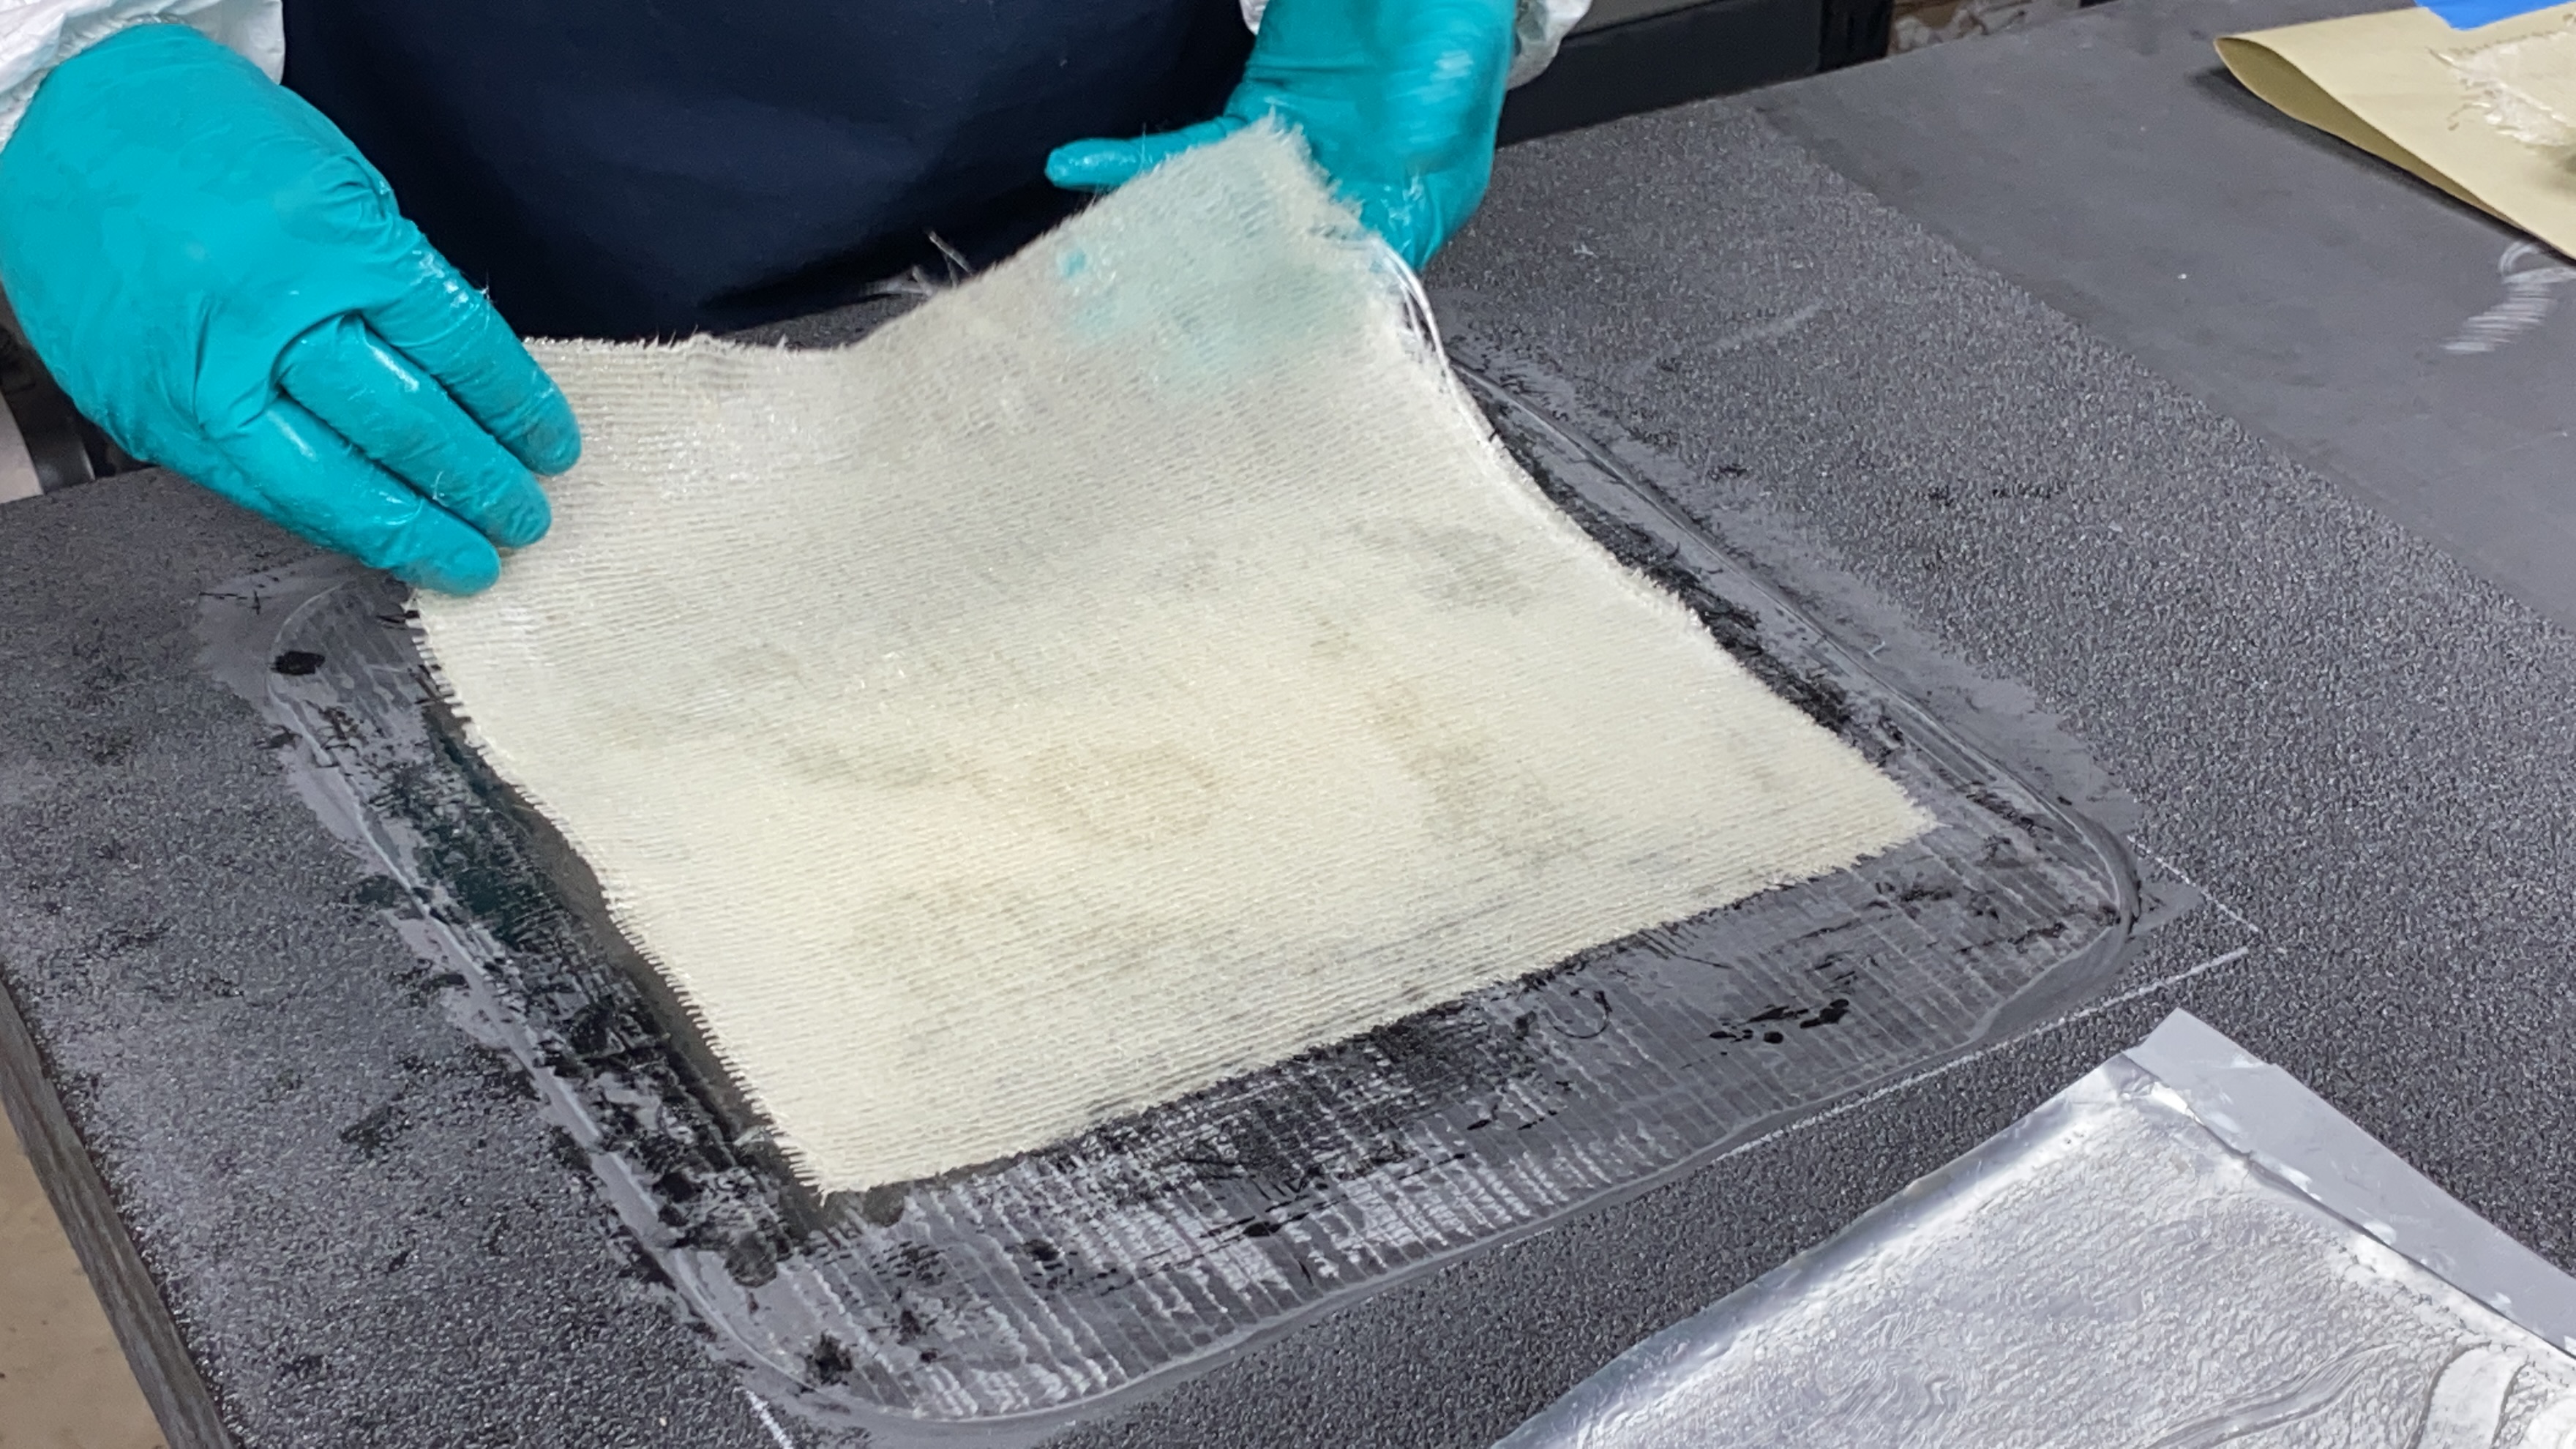
Paso 4. El parche de reparación de fibra de vidrio/éster vinílico se corta a medida y se posiciona en la zona de reparación.
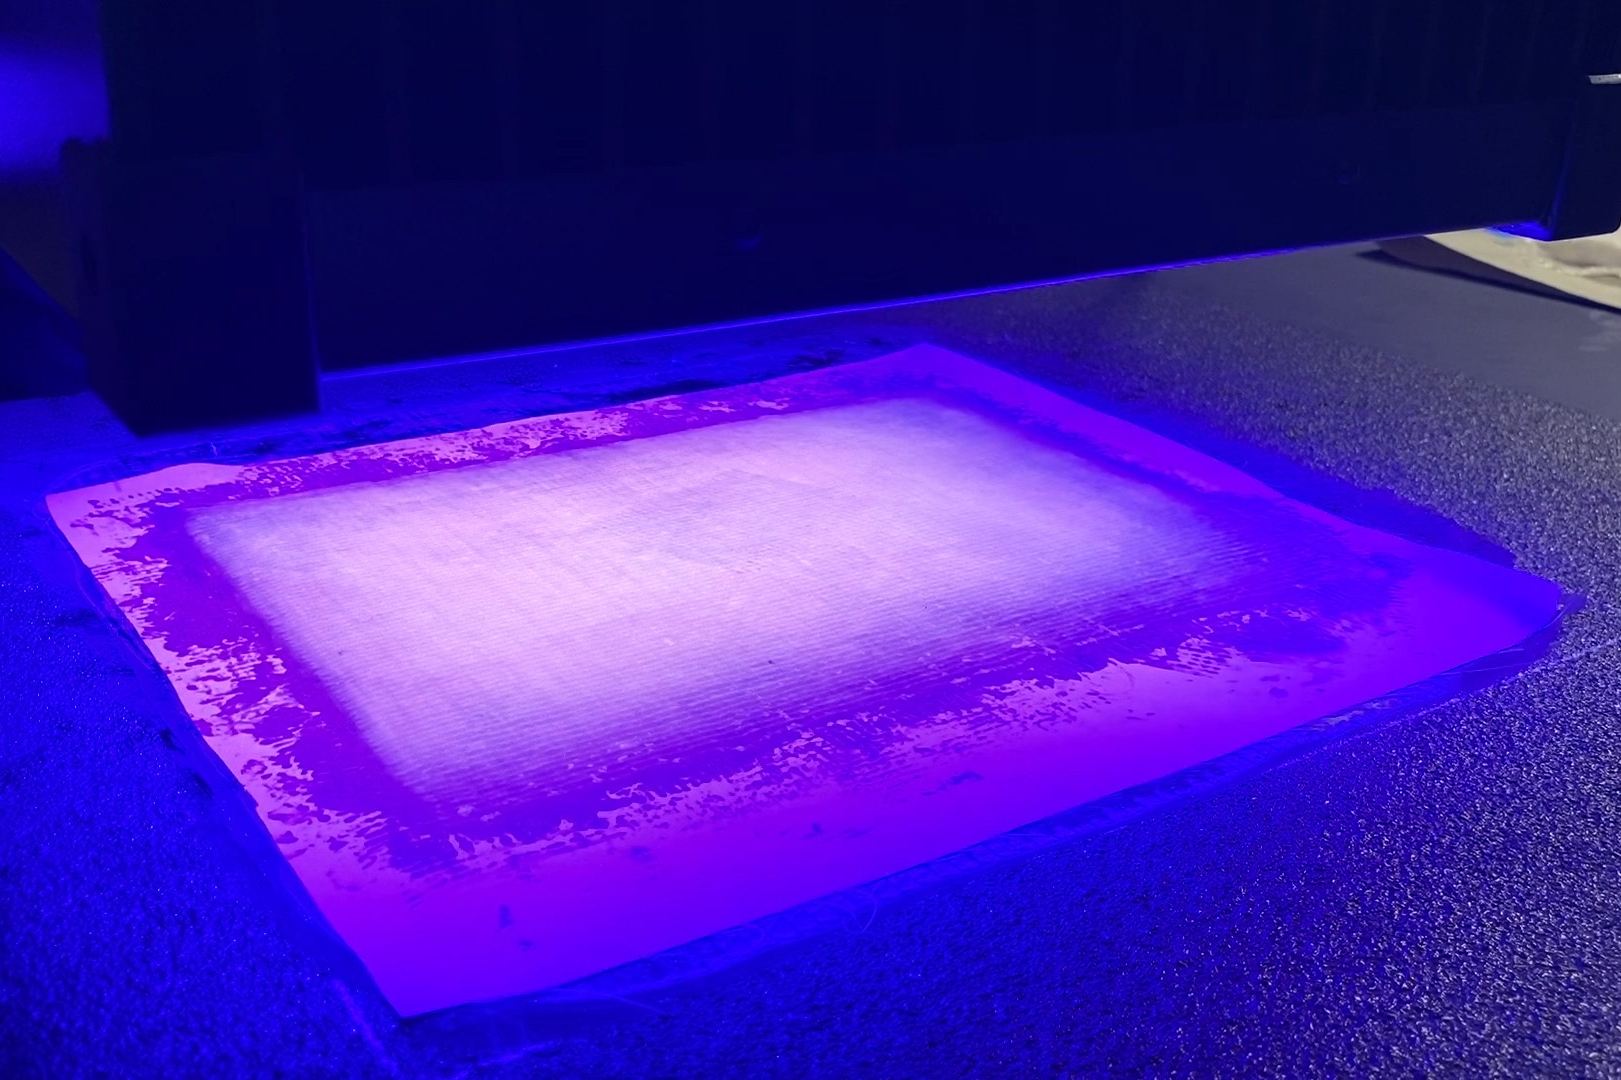
Paso 5. Tras colocar una capa de desmoldeo sobre la zona de reparación, la reparación del parche se cura usando una luz UV inalámbrica por seis minutos.
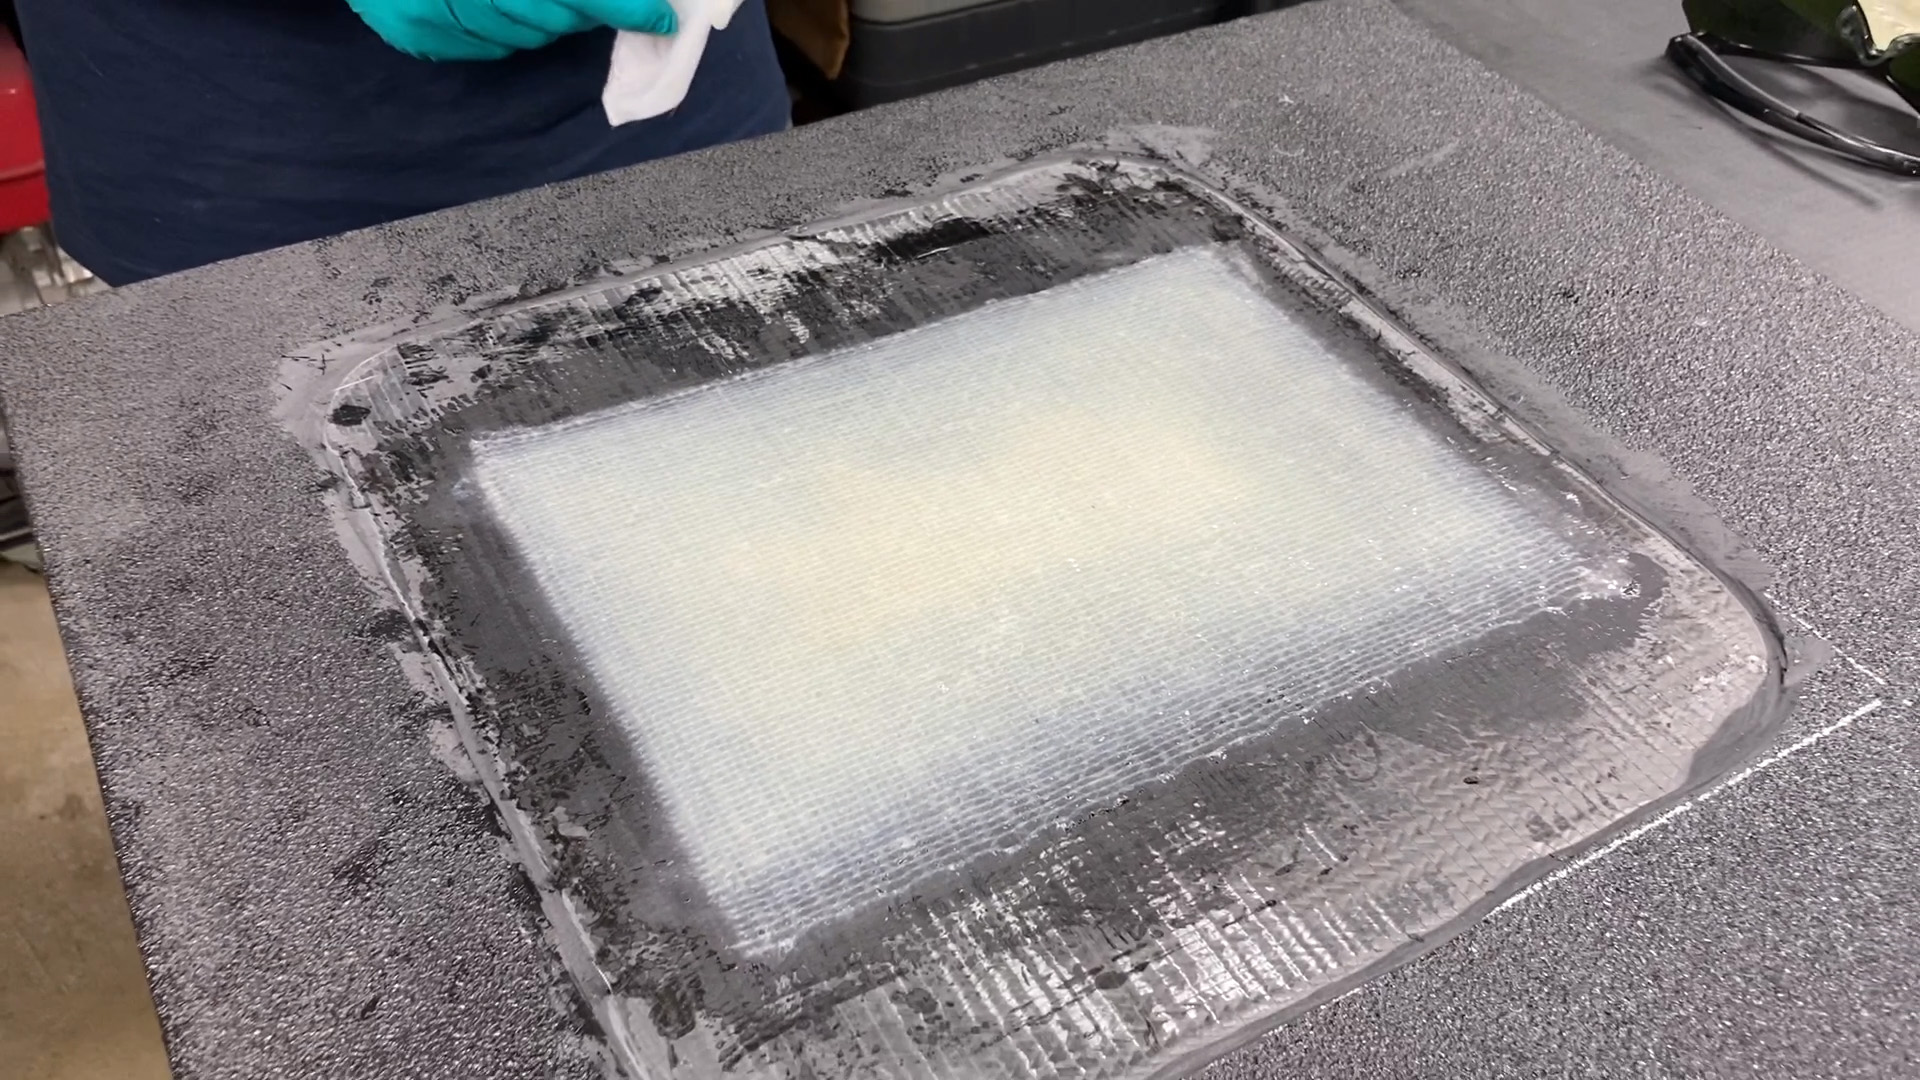
Paso 6. Reparación de parche de prepreg de fibra de vidrio/éster vinílico curado UV completada.
Anterior Siguiente“Luego realizamos pruebas para evaluar la unión adhesiva del parche y la capacidad de restaurar la capacidad de carga de la estructura”, dice Bergen. “En Fase 1, se requería demostrar facilidad de aplicación y capacidad de restaurar al menos 75% de resistencia. Esto se logró en vigas de 4 x 48 pulgadas de fibra de carbono/epoxi y núcleo de balsa en flexión a cuatro puntos tras la reparación de daño simulado. El proyecto Fase 2 usó paneles de 12 x 48 pulgadas y tenía que mostrar requisito de resistencia superior al 90% bajo carga de tensión compleja. Cumplimos todos estos requisitos y luego filmamos los métodos de reparación en el modelo AMCB para proporcionar una referencia visual de cómo usar las técnicas y equipos de campo”.
Éxito de novatos, aplicaciones futuras
Un aspecto clave del proyecto fue probar que un novato podía completar fácilmente la reparación. Para hacerlo, Bergen tuvo una idea: “Había prometido una demostración a nuestros dos puntos de contacto técnicos en el Ejército: Dr. Bernard Sia y Ashley Genna. En la revisión final del proyecto Fase I, le pedí a Ashley, que no tenía experiencia previa en reparación, que realizara la reparación. Usando los kits y manual que proporcionamos, ella aplicó el parche y completó la reparación sin problemas”.
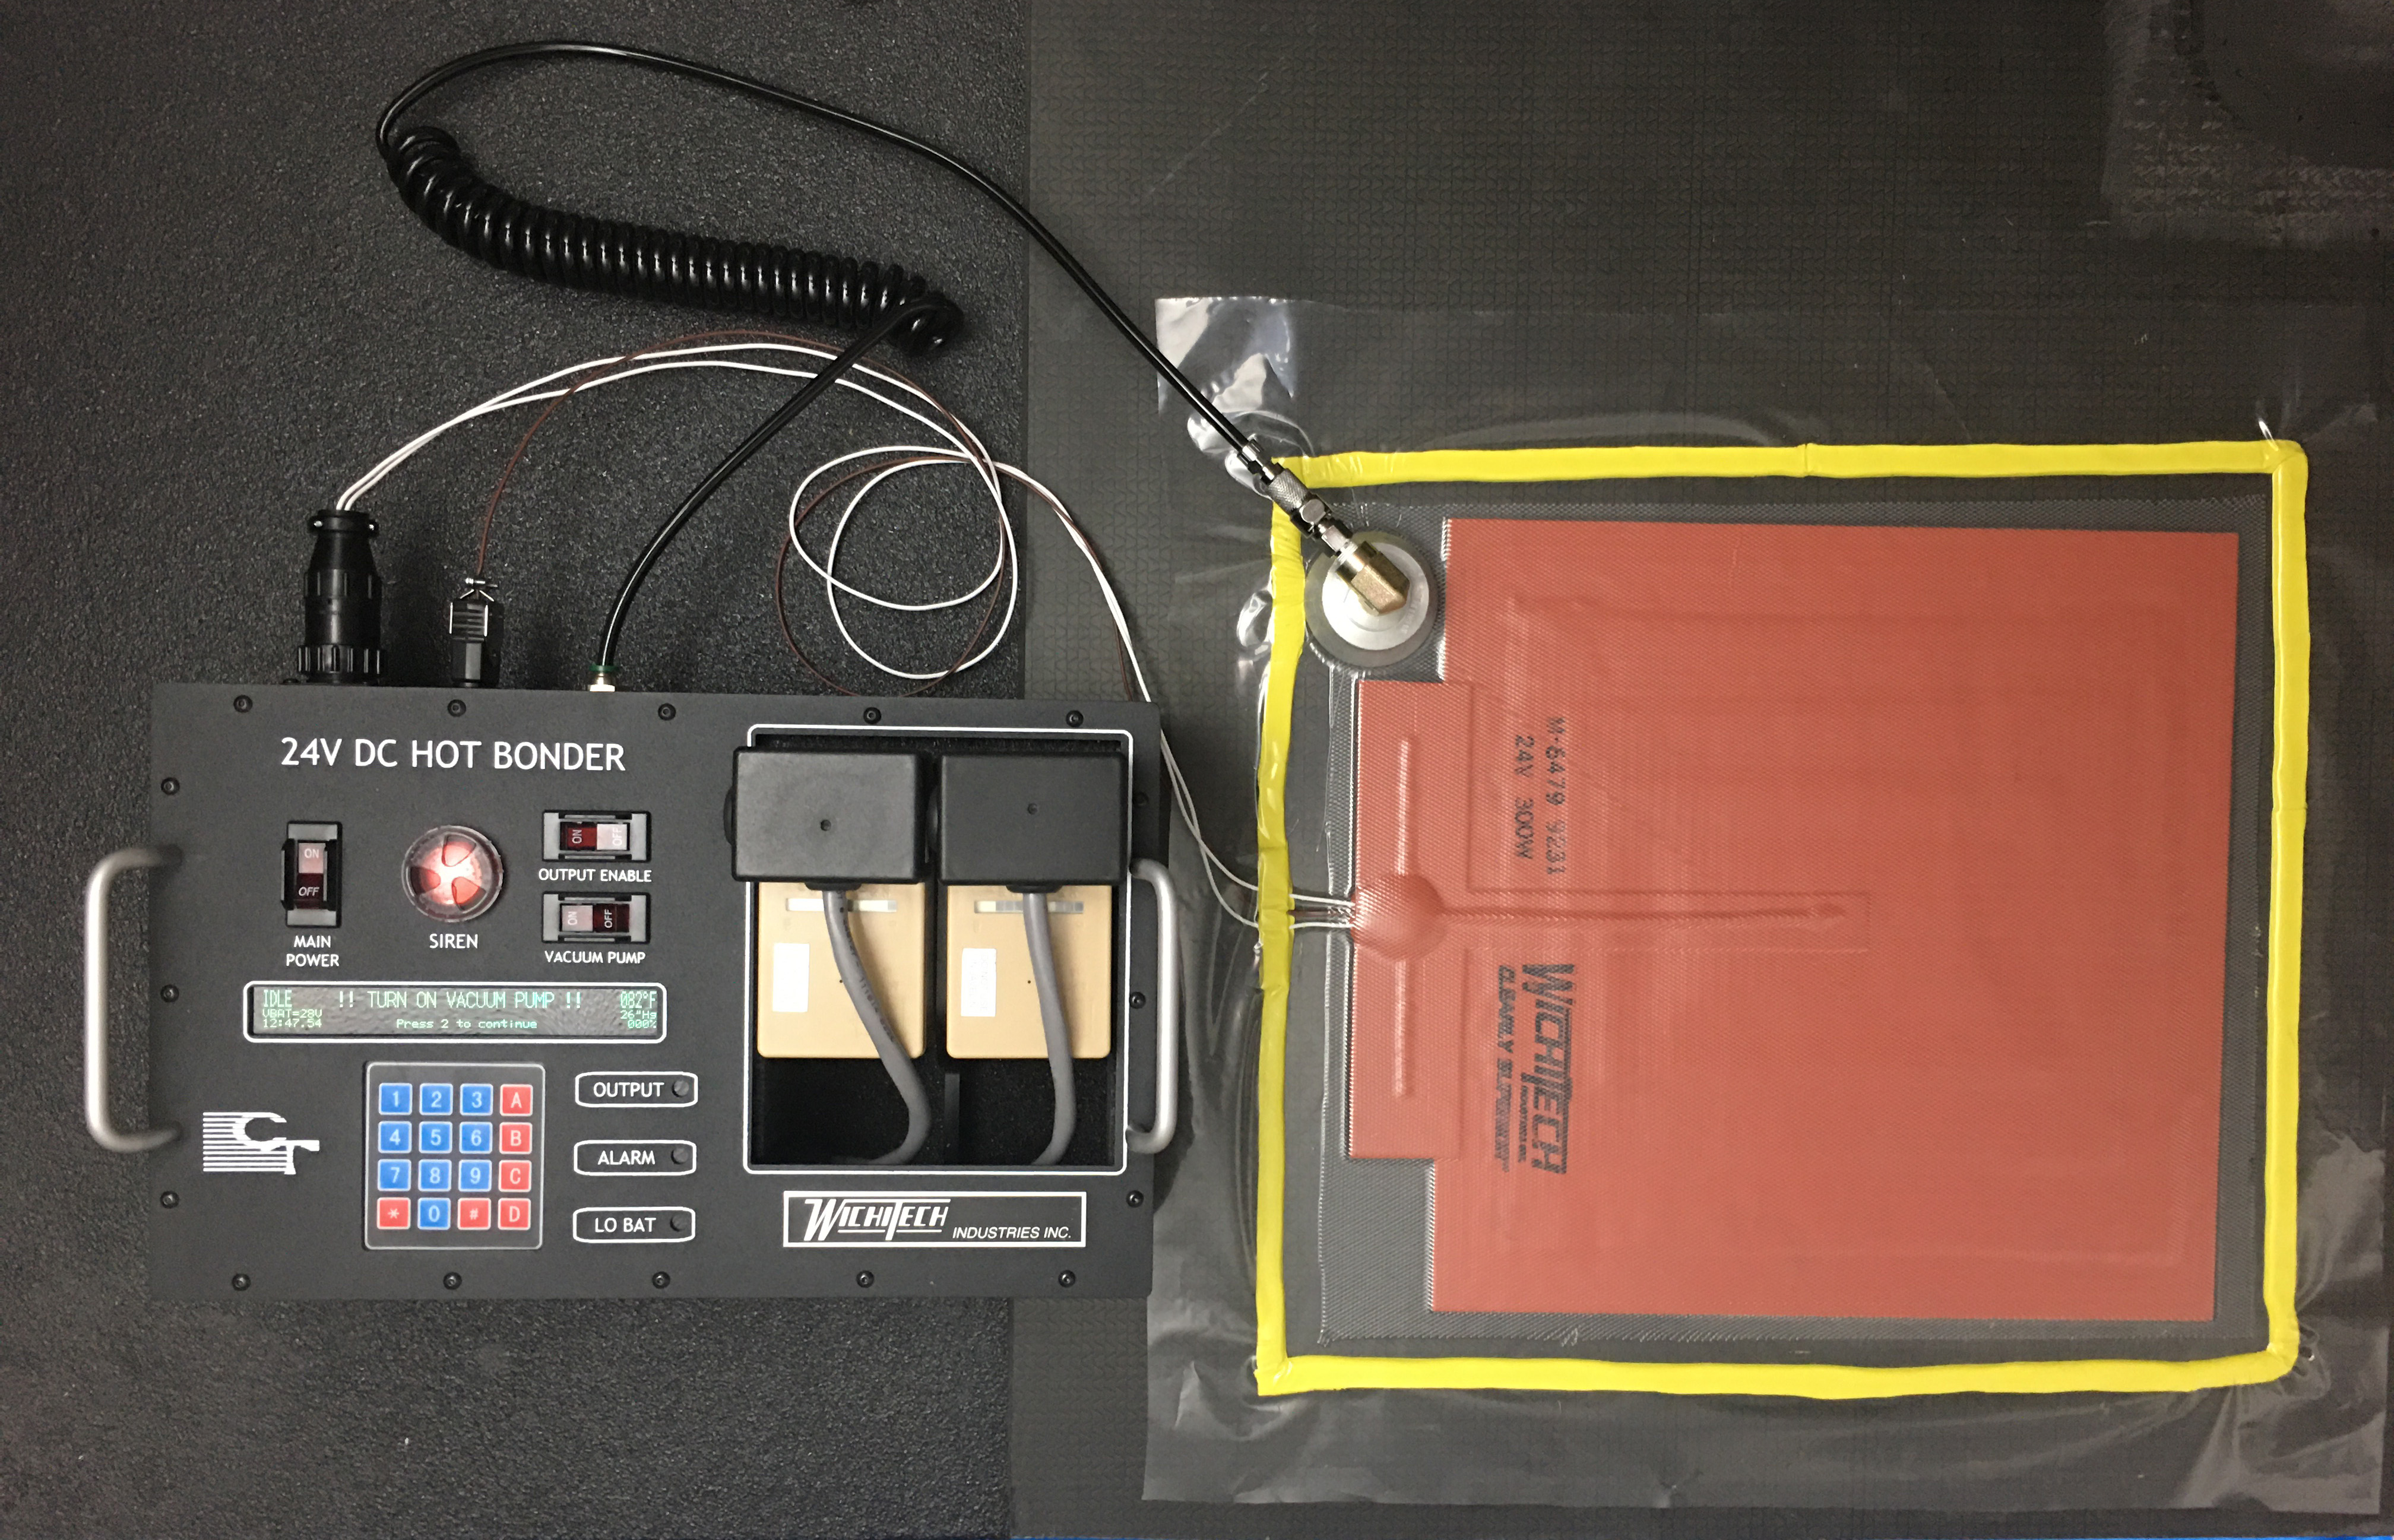
Otro desarrollo clave es el sistema de curado a batería (Fig. 2). “Con reparación en campo, solo tienes energía de batería”, señala Bergen. “Todo el equipo de proceso en nuestro kit de reparación desarrollado es inalámbrico”. Esto incluye el calentador a batería que Custom Technologies desarrolló con el proveedor de calentadores WichiTech Industries Inc. (Randallstown, Maryland, EE. UU.). “Este calentador a batería está preprogramado para completar el curado, así que el novato no necesita programar el ciclo de curado”, dice Crane. “Simplemente pulsan el botón y completa la rampa y mantenimiento apropiados”. Las baterías usadas actualmente duran un año antes de necesitar recarga.
Con el proyecto Fase II ahora completado, Custom Technologies está preparando una propuesta de mejora de seguimiento y recopilando cartas de interés y apoyo. “Nuestro objetivo es madurar esta tecnología a TRL 8 y sacarla al campo”, dice Bergen. “También vemos potencial para aplicaciones no militares”.
Resina
- Engel muestra tecnología avanzada de compuestos termoplásticos en China Composites Expo
- Estructuras compuestas isogrid avanzadas creadas con tecnología de deposición de vanguardia
- Alveus se asocia con Compa Repairs para comercializar soluciones de reparación naval con compuestos
- Herramientas avanzadas y automatización impulsan el lanzamiento de nuevos pozos de ventana compuestos
- AFRL y universidades pioneras en compuestos de fibra de carbono/epoxi impresos en 3D para aeroespacial
- Hexcel forma alianzas estratégicas con Lavoisier Composites y Arkema para impulsar innovación y sostenibilidad en compuestos
- AMRC y Prodrive colaboran para impulsar la fabricación de compuestos reciclables
- TenCate anuncia la formación del consorcio brasileño SPIRIT de compuestos termoplásticos
- Descubra los últimos materiales compuestos en NPE2018 – Encuentre proveedores clave e innovaciones
- Fabricación de Compuestos: Avanzando Materiales para Aeroespacial, Energía y Sanidad
- Los 3 Principales Usos de Ingeniería de Compuestos Termofijos