



Fundamentos del fundido de metales: Guía para principiantes
Visión general del fundido de metales en una fundición
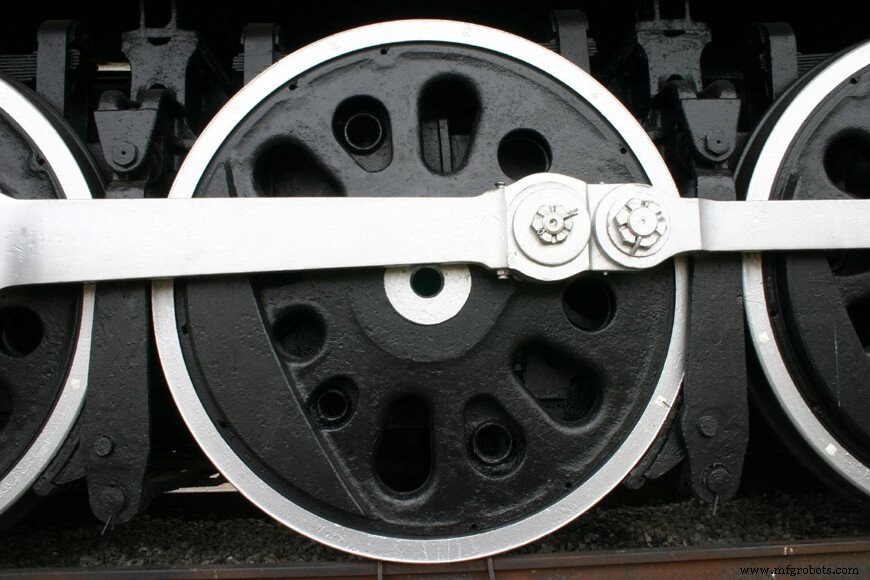
Nuestras vidas están llenas de productos de metal fundido. Muchos de los objetos metálicos que damos por sentados —ruedas de tren, enganches de remolque, postes de luz, equipos industriales a gran escala e incluso esculturas— se funden en una fundición. La gran cantidad de aplicaciones diferentes para el metal fundido demuestra su versatilidad: el metal puede fundirse en componentes metálicos duraderos y complejos con mecanizado o soldadura mínimos, reduciendo así la necesidad de mano de obra costosa. Más importante aún, las fundiciones de fundido de metales se han convertido en usuarios significativos de chatarra metálica reciclada, tomando objetos metálicos obsoletos y transformándolos en productos útiles.
¿Qué es el fundido de metales?
El fundido es un proceso que crea formas metálicas sólidas (fundiciones) llenando vacíos en moldes con metal líquido y dejando que el objeto se enfríe. Los pasos básicos para hacer fundiciones son: fabricación de patrones, moldeo, fundición y vertido, enfriamiento, desmoldeo y limpieza, tratamiento térmico e inspección.
Fabricación de patrones
En términos de fundición, un "patrón" es una réplica del objeto a fundir que se usa para dar forma a la cavidad del molde. Pueden hacerse de una amplia gama de materiales, incluyendo madera, metal o plásticos. La fabricación de patrones es el proceso para producir estos patrones. Como el patrón determina la forma de la fundición, una fundición no puede ser mejor que el patrón del que se hace. Para producir una fundición de calidad, es esencial que el patrón esté cuidadosamente diseñado, construido y acabado.
Las funciones principales de un patrón son:
- dar forma a la cavidad del molde
- adaptarse a las características del metal fundido
- proporcionar dimensiones precisas
- proporcionar un medio para entregar metal líquido al molde (el sistema de alimentación)
A medida que se solidifica, el metal tiende a contraerse y/o distorsionarse (en grados variables según el metal fundido). El patrón se diseña con tolerancias de contracción y distorsión incorporadas para compensar. También debe construirse con una conicidad en las paredes verticales, llamada desmoldeo, que es necesaria para extraer el patrón sin perturbar las paredes del molde.
Las fundiciones huecas pueden crearse con el uso de un núcleo —una pieza adicional de arena o metal que da forma a los agujeros y pasajes internos de una fundición. Cada núcleo se posiciona en el molde antes de verter el metal fundido. Para mantener cada núcleo en su lugar, el patrón tiene huecos llamados marcas de núcleo donde el núcleo puede anclarse.
Moldeo
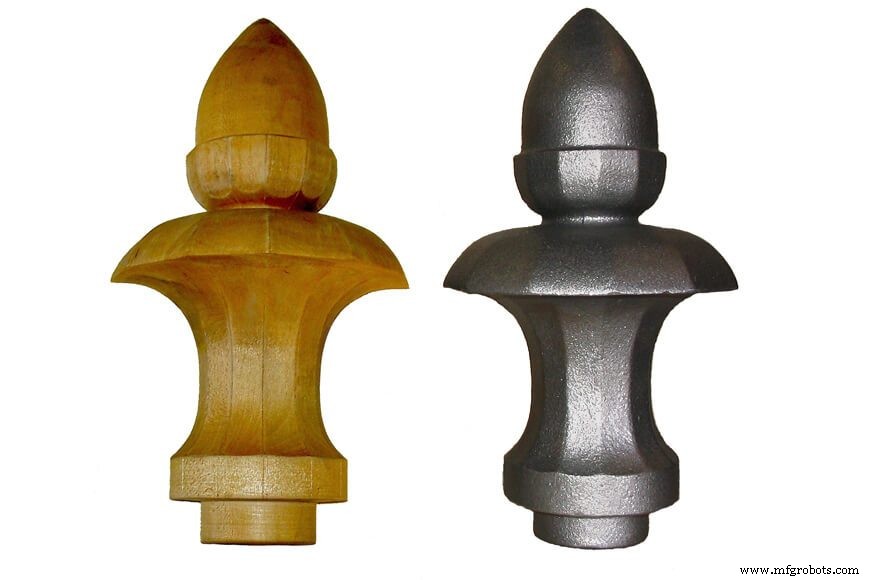
El moldeo es el proceso de preparar un molde para recibir metal fundido. Hay dos tipos distintos de procesos de molde: Reutilizables y no reutilizables.
Como su nombre sugiere, los moldes reutilizables pueden usarse repetidamente. El proceso de fundición no descompone el molde durante la solidificación y enfriamiento del metal. Los moldes reutilizables suelen hacerse de metal.
En contraste, los moldes no reutilizables son objetos temporales que se destruyen durante la solidificación y enfriamiento del metal. El método de molde no reutilizable más usado es la fundición en arena, un proceso en el que arena especialmente tratada ("arena verde") se apisona alrededor del patrón y se coloca en un soporte (caja de moldeo). El patrón se retira entonces, los núcleos se colocan en su lugar y se establece el sistema de alimentación para guiar el metal fundido al molde.
Cada una de estas categorías generales de métodos de molde tiene muchos sub-tipos especializados optimizados para diferentes metales de fundición y varios niveles de complejidad de patrón. Estos métodos incluyen fundición por gravedad, fundición a presión, moldeo en carcasa y fundición a la cera perdida.
Fundición y vertido
Hay dos categorías de metales de los que se producen fundiciones: férreos (metales que contienen hierro) y no férreos (metales que no contienen hierro). Las aleaciones férreas incluyen acero, hierro maleable y hierro gris. Las aleaciones no férreas más usadas en fundición son aluminio y cobre, aunque a veces se usan aleaciones basadas en magnesio, níquel y titanio para aplicaciones especializadas.
Los metales a fundir y colar —generalmente una mezcla de chatarra reciclada y metales de aleación— se cargan para "cargar" el horno. Una vez dentro del horno, el metal se somete a temperaturas extremadamente altas hasta alcanzar el punto de fusión (a menudo superior a 2500 °F [1370 °C]). Se necesitan hornos especializados para alcanzar tales temperaturas elevadas.
Los dos tipos dominantes de horno de fundición empleados por fundiciones son arco eléctrico e inducción.
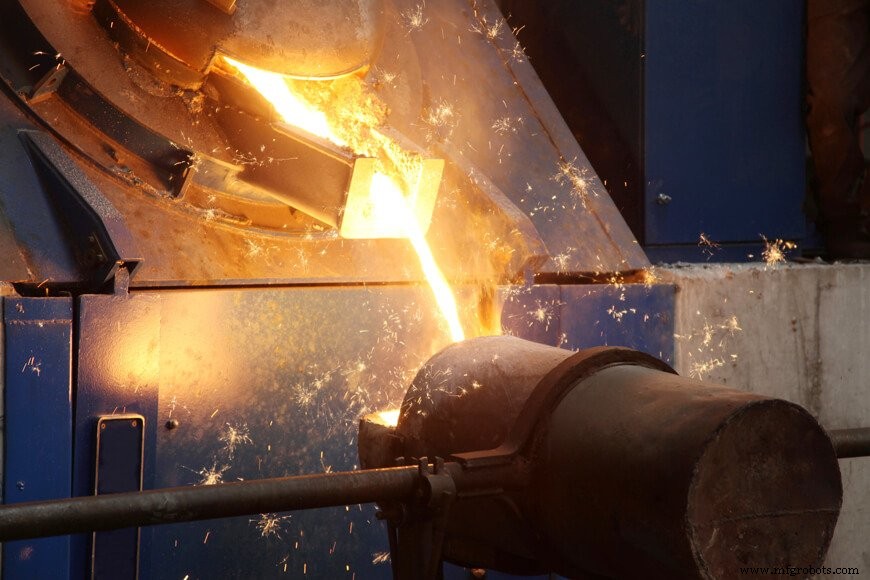
El horno de arco eléctrico opera como un proceso de fusión por lotes, produciendo lotes de metal fundido conocidos como "heats". El metal se funde suministrando energía eléctrica al interior del horno a través de electrodos de grafito. Energía química adicional se suministra mediante quemadores oxi-combustible y lanzas de oxígeno. Se inyecta oxígeno para eliminar impurezas y otros gases disueltos durante el proceso de fusión. A medida que el metal se funde, se forma escoria que flota en la parte superior del metal fundido; la escoria, que a menudo contiene impurezas indeseables, se elimina antes de la salida (el proceso de retirar metal del horno).
Un horno de inducción transfiere energía eléctrica por inducción: una fuente eléctrica de alto voltaje desde una bobina primaria induce un voltaje bajo, corriente alta en la carga de acero, o bobina secundaria. Los hornos de inducción son capaces de fundir y alear una amplia variedad de metales con pérdida mínima de fundición; sin embargo, cuando se trata de refinación de metales, son menos capaces que los hornos de arco eléctrico.
Debido a sus respectivas fortalezas y debilidades, los hornos de arco eléctrico se usan más ampliamente para fundir metales férreos, mientras que los hornos de inducción son más dominantes en aplicaciones no férreas.
Solidificación, eyección y limpieza
Crisoles, brazos robóticos y máquinas de vertido por gravedad se usan para mover metal fundido de un lugar a otro. Trabajadores metálicos cualificados también verterán metal fundido usando cucharones. El metal fundido se vierte en el molde a través de un sistema de canales y alimentadores; el metal se enfría y solidifica, adoptando permanentemente la forma del interior del molde (vacío) que ocupa. La fundición se eyecta entonces del molde, o se retira de un molde de arena por desmoldeo.
Los canales y alimentadores que entregan metal fundido al interior del molde también se llenan con metal fundido en el proceso. El metal en el molde se solidifica junto con el metal en el sistema de canales y alimentadores, formando una sola pieza. Inmediatamente después de la eyección/desmoldeo, el metal del sistema de canales y alimentadores sigue unido al cuerpo principal de la fundición. Ese metal excedente se elimina en el proceso de limpieza (martillo neumático o sierra de cinta son comúnmente usados). Una mezcla de barriles giratorios, unidades de chorro de aire y lavadoras a presión se usan para limpiar cualquier arena o escoria restante.
La fundición resultante debe ser idéntica en forma y proporción al patrón original, aunque puede ser ligeramente más pequeña debido a la contracción del metal.
Tratamiento térmico e inspección
Algunas fundiciones se usan en aplicaciones industriales exigentes: pueden necesitar mantener su forma exacta a temperaturas de congelación, resistir la corrosión en un entorno húmedo, o soportar un peso inmenso. El tratamiento térmico se usa para alterar las propiedades físicas del metal a las especificaciones requeridas.
El tratamiento térmico implica el uso de calentamiento y enfriamiento, a menudo a temperaturas extremas, para reducir tensiones en una pieza fundida y/o modificar las propiedades físicas del metal. La temperatura debe controlarse con precisión para lograr las propiedades físicas deseadas.
Antes de que una tirada de producción de fundiciones pueda considerarse completa, se prueban sus propiedades físicas e integridad estructural. Los métodos de prueba que requieren la destrucción de la fundición probada se conocen como pruebas destructivas, mientras que las que no dañan la fundición se categorizan como no destructivas.
Los métodos de prueba usados dependen de qué tan exigentes sean las especificaciones. Para algunos productos puramente estéticos, solo se requiere una breve inspección visual para precisión dimensional, grietas y acabado superficial. Por otro lado, si la fundición debe realizar en capacidad industrial, puede tener todas sus propiedades físicas (ductilidad, resistencia a tracción, alargamiento, propiedades de impacto, dureza, etc.) probadas exhaustivamente.
Vida útil y reciclaje
Después de que una fundición ha pasado la inspección, se envía, vende y pone en servicio. Los productos de metal fundido, especialmente los que han sufrido tratamiento térmico, son duraderos. Dependiendo de la aleación metálica y la aplicación, su vida útil puede variar desde unos meses a varias décadas. Una vez que termina la vida útil de una fundición, el ciclo comienza de nuevo. Es recogida por un desguace, reciclada y refundida en un nuevo objeto.
¿Interesado en aprender más sobre producción personalizada de fundición de metales? Una comprensión más profunda del proceso de fundición de metales y cómo comunicar sus necesidades a una fundición de producción ayudará a asegurar que su proyecto de fundición sea exitoso.
Artículos relacionados:
- Fundición en profundidad: La vida de una serie de fundiciones
- Términos de fundición de metales
- Producción de acero fundido
- Hierro dúctil vs. Hierro fundido
- Tratamiento térmico
Metal
- La Guía Definitiva de Fundición de Precisión: Técnicas y Aplicaciones
- Fundición Explicada: Definición y Tipos de Procesos de Fabricación
- Juntas con Resorte: Guía Práctica para Aplicaciones de Alta Presión Fiables
- Resortes de Compresión Explicados: Guía para Principiantes sobre Mecánica y Aplicaciones
- Guía para principiantes sobre tornillos de doble extremo: diseño, uso e instalación
- Terminales de horquilla 101: cómo seleccionar, asegurar y usarlos con seguridad
- Guía completa de bisagras de cierre automático: funcionamiento y aplicaciones
- Muelles de extensión 101: guía práctica para principiantes
- Lo que necesita saber sobre imanes flexibles — Guía práctica
- Metales Ferrosos Explicados: Propiedades, Tipos y Usos
- Estándares de componentes plásticos: Guía práctica para ingenieros y compradores