



Episodio 29: John McQuilliam de Prodrive Composites – Ingeniería de innovaciones ligeras
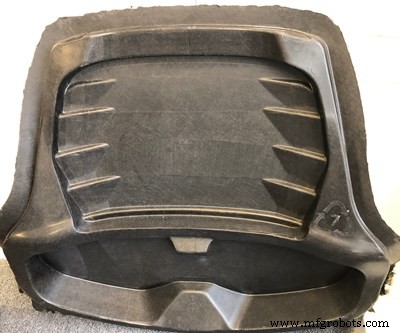
Ejemplo de pieza terciaria producida usando el proceso P2T de ProDrive. Foto CW | Scott Francis
En este episodio de CWTalks, el editor senior de CW Scott Francis entrevista a John McQuilliam, ingeniero jefe en Prodrive Composites (Milton Keynes, Reino Unido), diseñador y fabricante de compuestos ligeros avanzados para una amplia gama de aplicaciones incluyendo automotriz, motorsport, aeroespacial, marina, defensa y otros sectores especializados.
John es un diseñador de coches de Fórmula Uno del Reino Unido que ha trabajado con numerosas empresas de motorsport. Se unió a Prodrive en 2017 como ingeniero jefe de su división de compuestos. John discute el proceso primario a terciario (P2T) de la empresa, que según la compañía simplifica el reciclaje y da al material compuesto el potencial de cumplir tres o más vidas útiles.
Puede escuchar la entrevista completa de CW Talks arriba o visitar:
- CW Talks: iTunes
- CW Talks: Google Play
Extracto del episodio
CW: Hola, John, y bienvenido a CW talks, el podcast de compuestos. En marzo, creo que fue, visité Prodrive Composites y vi un poco de su proceso P2T, que significa primario a terciario.
JM: Así es. La primera etapa es la fabricación del componente primario, y eso es la mayor parte del trabajo que hacemos actualmente. Son piezas que requieren fibras vírgenes, una resina especial o un tipo particular de resina termoestable por cualquier razón. Así que son lo que yo llamaría piezas compuestas tradicionales ... son piezas que no cambiaríamos particularmente el diseño o la fabricación, pero ciertamente las cambiaríamos para hacerlas más fácilmente reciclables.
CW: Vale. Y esas son típicamente el tipo de pieza de mayor rendimiento?
JM: Sí. Serían de termoestable ... Lo que haríamos es simplemente cambiar el diseño de ellas para permitir que el material de desecho de fabricar las piezas y finalmente la pieza al final de su vida sean reciclables para que podamos reutilizar las fibras de carbono contenidas en esas piezas. El termoplástico entra en la segunda etapa ... las etapas iniciales pueden ser termoestable o termoplástico, pero lo importante es que nos permite recuperar las fibras. Así que para recuperar las fibras de las piezas primarias, como se tocó, ciertamente cambiamos los materiales de diseño a algo que es más fácil de recuperar las fibras, así que lo que realmente estamos hablando es un uso aumentado de tejidos sin ondulación (noncrimp fabrics), más materiales unidireccionales, cosas donde el desperdicio de producción y el componente cuando pasan por el proceso de recuperación de fibras darán un mejor rendimiento de fibras más largas de alta calidad.
CW: ¿Puedes describir un poco el proceso de recuperación que ocurre para ese componente primario y luego qué caracteriza la pieza secundaria resultante?
JM: Sí. El reciclaje o proceso de recuperación para las piezas primarias es un proceso tipo incineración. Así que el desperdicio de preimpregnado — los recortes de preimpregnado — o las piezas al final de su vida van a un horno y toda la resina se quema dejando las fibras de carbono atrás. Y esas fibras de carbono a través de una serie de procesos se convierten en una estera no tejida de espesor consistente y orientación aleatoria — así que termina pudiendo hacer una placa cuasi-isotrópica.
CW: ¿Es este el proceso que ELG [ELG Carbon Fibre] está haciendo para ustedes? ¿Manejan la pirólisis?
JM: Sí, ELG hace esa parte. Así que les enviamos nuestros recortes de desperdicio y algunas piezas de componentes y luego lo convierten de nuevo en uno de los precursores, una de las piezas que usamos para hacer nuestras piezas secundarias.
CW: ¿Puedes contarme un poco sobre esas piezas secundarias y qué las caracteriza?
JM: Así que las piezas secundarias, el refuerzo está hecho principalmente de fibras de carbono recuperadas con uso discreto de fibras vírgenes si se requieren en ciertas áreas. Pero la mayoría del refuerzo son fibras recuperadas. Y luego introducimos un termoplástico reactivo. Así que esto es una resina líquida que, digamos, infundimos los refuerzos con. Luego hay un proceso tipo curado y obtenemos un componente terminado y su proceso se hace a temperaturas relativamente bajas, presión atmosférica y obtenemos un buen componente hecho de esa manera.
CW: Parte de lo que habilita P2T es este sistema de resina que has descrito como "resina termoplástica reactiva". ¿Puedes explicar un poco más para nuestros oyentes qué quieres decir con eso?
JM: Así que termoplástico reactivo en algunos aspectos es muy similar a una resina termoestable. Así que lo mezclamos inmediatamente antes de hacer el componente. Y hay dos o tres componentes líquidos que van a la mezcla. Cada uno de esos es un líquido. Y cuando se combinan con tiempo y un poco de temperatura, realmente polimerizan en un termoplástico verdadero. Y son las propiedades termoplásticas las que permiten el reciclaje subsiguiente. Y la ventaja de ser un termoplástico reactivo en lugar de un termoplástico tradicional es el hecho de que estamos efectivamente creando un termoplástico al mismo tiempo que rodeamos las fibras de refuerzo es que es de viscosidad muy baja así que puede formarse en procesos normales tradicionales, deberíamos decir, tipo termoestable. No necesita la alta temperatura y las altas presiones que obtendrías con inyectar un termoplástico fundido en una preforma de fibra o tomar un preimpregnado termoplástico donde el termoplástico y las fibras ya han sido combinados y luego remontarlos a alta temperatura y presión, típicamente en moldes metálicos. Así que estamos evitando la complejidad y coste de las herramientas de molde requeridas para procesar termoplásticos por encima del punto de fusión y evitando las dificultades debido a la alta viscosidad del termoplástico fundido con distorsión y movimiento del refuerzo dentro de la cavidad del molde.
CW: Y supongo que eso se traduce en ahorro de costes, ahorro de tiempo y básicamente significa bastante para la producción...
JM: Lo has pillado, sí. Así que el método de producción es akin a lo que hacemos en la industria termoestable tradicional, pero el coste de utillaje es mucho menor que el requerido para procesar un termoplástico tradicional. Y esa es una gran ventaja para la mayoría de nuestros clientes. No quieres hacer la inversión inicial en herramientas de molde para termoplásticos — o herramientas de molde simplemente para termoplásticos.
CW: Así que ¿veis esto como un habilitador para más producción de alto volumen?
JM: Ciertamente, creemos que es un habilitador para mayor producción. Los tiempos de ciclo pueden ser más cortos que los termoestables tradicionales en que no requiere una rampa a temperatura de procesamiento, un dwell y luego un enfriamiento de nuevo antes de que puedas girar el molde. Así que vemos ventajas de cadencia usando este proceso comparado con nuestros componentes curados en horno o autoclave tradicionales.
CW: Y por supuesto, una de las cosas emocionantes es que desde ahí, puedes reciclar esta pieza secundaria otra vez. Así que ¿qué caracteriza esta pieza terciaria en el ciclo de vida de este material?
JM: Así que diría que la pieza secundaria, siendo un termoplástico verdadero, puede reformarse en otras formas y típicamente se cortaría en trozos pequeños, y luego se pondría en la cavidad entre molde calefactado y prensada en una nueva forma. Así que habrá posibilidad de tomar todas las piezas secundarias redundantes, todo el desperdicio de producción de las piezas secundarias, y reformarlas en otro componente de plástico reforzado con fibra o componente de polímero reforzado con fibra.
CW: Y desde ahí, estas piezas terciarias no son necesariamente el final del camino para ese material, incluso en eso...
JM: Es correcto... Así que pensamos que estas piezas terciarias, porque son termoplásticas, pueden reformarse, casi un número infinito de veces. El proceso de cortarlas en paletas de moldeo, deberíamos decir piezas de moldeo, tiene una tasa de desgaste en la fibra... así que algunas de las propiedades mecánicas caerían, pero otras propiedades mecánicas como la rigidez, la tasa de expansión térmica y la temperatura de distorsión se retendrían bastante bien. Así que aún obtienes un componente reforzado con fibra de alta calidad — no con la resistencia original de componente de fibra continua o incluso un componente de fibra relativamente larga — pero ciertamente aún están las ventajas en términos de rigidez, expansión térmica y temperatura de distorsión que hace que valga la pena reprocesar las piezas terciarias vez tras vez.
fibra
- CW Trending Ep. 4: Oribi Composites sobre compuestos termoplásticos e innovación ruedas
- AMRC y Prodrive colaboran para impulsar la fabricación de compuestos reciclables
- Israel lidera la fabricación de compuestos de alto rendimiento
- Episodio 17 – Líderes discuten colaboración en laminado termoplástico UDMAX
- Los 10 avances que están moldeando la fabricación de compuestos hoy
- De la madera contrachapada antigua a la fibra de vidrio moderna: breve historia de los materiales compuestos
- Factores clave para evaluar fabricantes de compuestos
- Fabricación de Compuestos: Avanzando Materiales para Aeroespacial, Energía y Sanidad
- Episodio 26: Achim Fischereder de Hexcel sobre el futuro de los compuestos automotrices
- Celebrando la Semana Nacional de Compuestos: Impulsando la innovación sostenible en materiales
- Néos International establece nueva sede en Reino Unido e instalación de compuestos de vanguardia en Derby