



Solución de problemas de un torno-fresadora CNC no operativo: por qué se detuvo y cómo arreglarlo
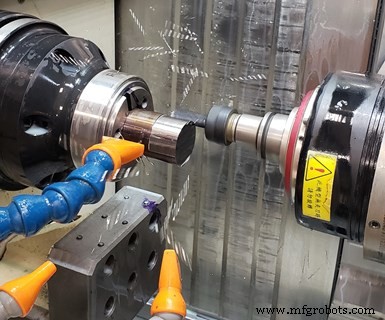
El segundo torno-fresadora de eje B que compró MoManTech actualmente no realiza ningún trabajo de torneado, produciendo una gama de componentes médicos prismáticos complejos desde barra. (Todas las fotos son cortesía de MoManTech).
He visitado varios negocios de mecanizado muy avanzados ubicados en medio de la nada. Debido a restricciones de viaje por coronavirus, no pude visitar MoManTech —el taller de precisión perfilado en esta historia— ubicado en Sheridan, Montana. Pero, "medio de la nada" es precisamente cómo el propietario Kirt Johnston describe la ubicación de su negocio.
Tomó un salto de fe para él y su familia llegar allí. Originalmente de Indiana, había ascendido en rangos de gerencia en un fabricante de dispositivos médicos en Warsaw. En 2003, a los 31 años, estaba poniendo planes para comprar la empresa. Sus planes cambiaron una vez que terminó en el hospital como resultado de estrés laboral.
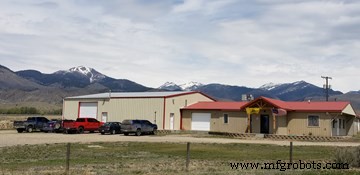
Kirt Johnston arrancó de Indiana para mover a su familia a Montana, donde compró un pequeño taller. Añadió prontamente 4.000 pies cuadrados de espacio al edificio así como una diversa gama de equipos CNC más avanzados.
Por casualidad, se enteró de un pequeño taller en un pueblo de 700 personas en Montana en venta por un propietario con sus propios problemas de salud y pensando en jubilarse. Ese taller de 1.800 pies cuadrados solo tenía un par de fresadoras de rodilla y tres tornos de motor. Pero estaba en tres acres de tierra con vistas increíbles. Historia corta, compró ese taller y movió a su familia allí, dejando atrás la seguridad del empleo existente por los desconocidos de esta nueva experiencia.
Y cuando digo que movió a su familia allá, lo hizo de verdad. Por un par de años, su esposa y socia Michelle, y dos niños —de 2 y 5 años en ese momento— vivieron en un apartamento de 800 pies cuadrados adjunto al taller.
La situación es muy diferente ahora. Tras mudarse allí en julio 2004, Johnston expandió el taller 4.000 pies cuadrados y comenzó a añadir empleados y equipos CNC más avanzados, como fresadoras, centro de torneado, tornos suizos, unidad de electroerosión por hilo y tornos-fresadoras de eje B.
El primer torno-fresadora de eje B de MoManTech, comprado en 2012, permitió al taller buscar trabajo médico más complejo. El segundo también lo hizo. Este último es un torno-fresadora QuickTech 9 ejes S42ATM con subhusillo de Absolute Machine Tools, instalado el julio pasado. Quizás lo más interesante de esta máquina, que puede realizar tanto torneado como fresado, es que se usa exclusivamente para fresado. "Nunca he instalado una herramienta de torneado en ella", dice Johnston. Usar la máquina de esta manera ha permitido al taller realizar cambios más rápidos para los 100 números de pieza diferentes en dos familias que corren en la máquina, manteniendo la opción abierta para trabajo prismático adicional mecanizado desde barra, si ese trabajo se presenta.
Sin vuelta al torneado
Certificado ISO 13485, MoManTech se especializa en dispositivos quirúrgicos para columna, trauma, grandes articulaciones y aplicaciones dentales, así como implantes. Su gama de capacidades le permite ser una tienda virtual de ventanilla única para necesidades médicas de sus clientes. Además de sus diversas capacidades de mecanizado, el taller tiene procesos secundarios internos como marcado/grabado láser, limpieza ultrasónica y pasivación cítrica. MoManTech también tiene impresoras 3D de plástico y metal que usa principalmente para crear fijaciones usadas en el taller (ver recuadro abajo).
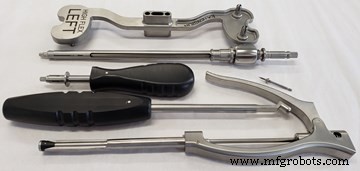
MoManTech mecaniza una gama de componentes para dispositivos médicos e implantes.
El QuickTech S42ATM fue su compra de equipo capital más reciente. Johnston cita precio y tamaño compacto como grandes razones para elegir este modelo. Pero también aprecia que tiene un subhusillo de eje C completo en lugar de un dispositivo de sujeción de pieza para contrahusillo. El movimiento de tres ejes del subhusillo también contribuye al tamaño pequeño de la máquina, ya que puede moverse en el eje X arriba y abajo de la línea central de la pieza para dar al husillo de fresado de eje B mejor acceso. El eje B tiene motor de 10.000 rpm, 3 hp y rango de trabajo de 190° (±95° desde vertical).
La máquina tiene capacidad de barra de 30 mm. En lugar de alimentador de barras, se usa un extractor de barras para traer material aserrado en longitudes de tres pies a la zona de trabajo. Esto reduce aún más el espacio que la máquina requiere.
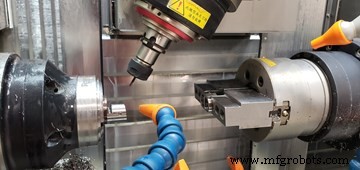
En lugar de tener un dispositivo de sujeción de pieza para contrahusillo, este torno-fresadora cuenta con un subhusillo de eje C completo.
Tanto el husillo principal como el subhusillo tienen motores de accionamiento directo de 6.000 rpm, 5 hp. Están sincronizados para permitir transferencia precisa de pieza para operaciones de contrahusillo. El cambiador automático de herramientas (ATC) tiene 24 estaciones para aceptar portaherramientas HSK-40T.
MoManTech actualmente corre dos familias de piezas en esta máquina. Una es una familia de implantes de titanio y la otra para dispositivos médicos de acero inoxidable. Todas requieren mecanizado de cinco ejes (posicionamiento, no contorneado completo) así como contrahusillo. Tamaños de lote típicos van de 5 a 25. Producir piezas prismáticas desde barra cilíndrica hace configuraciones más fáciles, comparado con una fresadora convencional que podría requerir fijación especial.
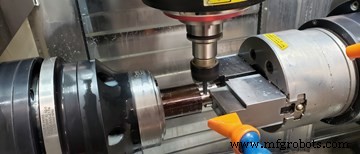
Para minimizar espacio, este torno-fresadora de eje B no tiene alimentador de barras. En su lugar, la barra se aserra en longitudes de 3 pies y se trae a la zona de trabajo.
Johnston aprovecha la capacidad del ATC para mantener muchas herramientas estándar usadas en la mayoría de trabajos instaladas. Así, no se necesita toque de esas herramientas comúnmente usadas, reduciendo tiempo de cambio a un nuevo trabajo. Los cambios típicamente requieren solo un toque al final de la barra para establecer la ubicación de trabajo y cualquier herramienta nueva añadida para el nuevo trabajo. Absolute Machine Tools también creó macros personalizadas para transferir compensaciones de trabajo del husillo principal al subhusillo. Así, un toque de herramienta solo es necesario en el husillo principal.
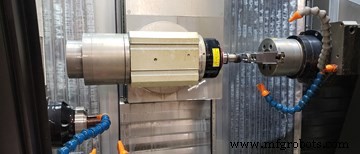
Macros personalizadas permiten aplicar compensaciones de trabajo del husillo principal al subhusillo. Por tanto, solo se necesita toque de herramienta en el husillo principal.
El mecanizado efectivo de piezas prismáticas desde barra requiere pensamiento sobre cómo una pieza bloqueada será "orientada" dentro del volumen de barra cilíndrica. Johnston intenta realizar la mayor parte del mecanizado en el lado del husillo, dejando una característica fácil para que el subhusillo sujete para contrahusillo. Esto podría requerir solo mecanizado de bolsillos en las mordazas del subhusillo, en lugar de garras personalizadas. La mayoría de piezas se mecanizan completas y son expulsadas del subhusillo a un dispositivo de recolección.
¿Más trabajo en el horizonte (Big Sky)?
Cuando hablé con Johnston a principios de mayo, dijo que su negocio no había sido impactado negativamente por la pandemia COVID-19. Extrañamente, en realidad ofreció oportunidad para añadir personal. Contrató gente —uno a tiempo completo y dos a medio tiempo de la universidad— que perdieron sus trabajos de verano. Además, a medida que se reanudan cirugías electivas, es posible que el taller vea más trabajo relacionado. Esto podría llevar a compras de máquinas adicionales. Y, quién sabe, quizás ese nuevo torno-fresadora realmente corra trabajos que requieran torneado.
Impresión 3D en un taller de mecanizado
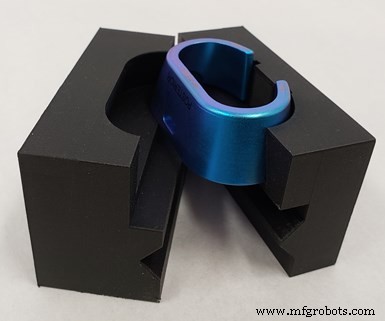
Este accesorio de plástico reforzado con fibra de vidrio que MoManTech imprimió se usa para sostener una pieza mecanizada en 5 ejes con fresado de arrastre.
MoManTech tiene dos impresoras 3D de Markforged, una que imprime plástico y otra que imprime metal. Estas usan proceso de fabricación por filamento fundido (FFF). Para impresión de plástico, la impresora calienta el material termoplástico cerca de su punto de fusión y lo extruye por una boquilla. La boquilla se mueve en direcciones X e Y en una placa de construcción para crear una pieza capa por capa. El material base Onyx de Markforged —nylon mezclado con fibra de carbono picada— se dice que es 1,4x más fuerte que ABS. Además, el taller puede añadir capas de fibra de vidrio, Kevlar o fibra de carbono para lograr propiedades más fuertes, según la aplicación. También es posible añadir insertos roscados de metal. Para esto, el trabajo de impresión se detiene en el momento apropiado, se añade el inserto y la impresión continúa, encapsulando el inserto en el objeto. El taller comúnmente usa esta impresora para crear dispositivos de fijación de plástico. Casi todos los accesorios usados en la máquina de marcado láser de MoManTech son impresos en 3D de material Onyx.
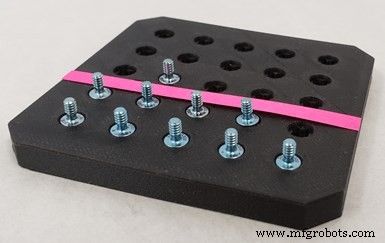
Este accesorio de plástico impreso para el marcador láser incluye llaves para asegurar orientación correcta de la pieza.
La unidad Metal X se usa para imprimir fijaciones duras personalizadas de acero inoxidable 17-4 para sostener piezas complejas en fresadoras. Johnston dice que imprimir fijaciones duras ayuda en que no necesita quitar a una persona de un centro de mecanizado de producción para mecanizar fijaciones. La fijación puede diseñarse y luego imprimirse (durante la noche si es necesario) para usarse al día siguiente. Y, dada la geometría compleja de algunas piezas que esas fijaciones deben sostener, mecanizar una fijación puede ser desafiante, si no imposible de todos modos, señala Johnston.
Esta impresora usa dos bobinas de material: una tiene polvo de metal y agente aglutinante dentro de un recubrimiento plástico. La segunda es polvo cerámico dentro de plástico. Las bobinas se alimentan a través de un bloque calentador, calentando el plástico a su punto de fusión y alimentándolo a través de una boquilla de extrusión. La unidad primero deposita capas del material cerámico, usado para liberación de pieza de hojas de impresión desechables sujetas en la cama por vacío. El material cerámico también se usa para crear estructuras de soporte para el metal donde se necesite. Tras completar la impresión con la bobina de acero inoxidable, las piezas se sinterizan, fusionando el polvo de metal en metal sólido.
Equipo industrial
- Máquinas CNC torneado-fresado: guía definitiva para mecanizado multi-tarea de precisión
- Consideraciones Clave al Comprar una Máquina CNC Usada
- Factores Clave para Evaluar Antes de Comprar una Máquina CNC Usada
- Cuándo Vender su Máquina CNC: Guía Estratégica para Maximizar el Retorno
- Cualidades Clave para Evaluar al Elegir un Taller de Mecanizado CNC de Precisión
- Equipos y Servicios de Taller de Mecanizado CNC de Precisión
- Cómo Seleccionar un Taller de Mecanizado CNC de Alta Calidad para su Proyecto
- Servicios CNC de Alta Precisión en Orlando – Rápidos, Locales, Rentables
- Tornos CNC Teach-In: Acelere producción y mejore precisión en su taller
- Tornos CNC FEMCO eliminan cuellos de botella en el flujo de trabajo
- Tornos CNC impulsan crecimiento del negocio y reducen costos de producción