



Dominando el mecanizado automatizado de cinco ejes: soluciones simplificadas
La velocidad de reproducción en este video se aumentó mientras el gripper accedía a otro palet del rack de almacenamiento de la máquina.
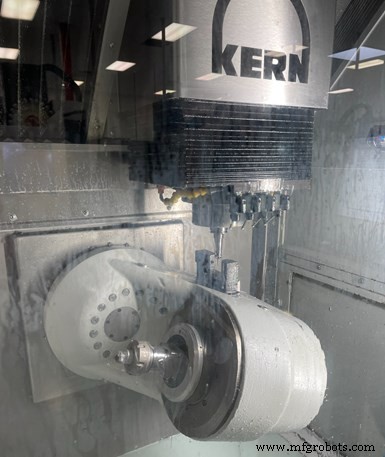
Challenge Machine aprovecha una sonda láser instalada en el lateral de la fundición del eje B basculante de su nueva máquina de cinco ejes para preselección de herramientas y, durante un ciclo de mecanizado desatendido, para verificar rotura de herramienta y rastrear desgaste (para algunas aplicaciones).
Challenge Machine de Blaine, Minnesota, se especializa en mecanizar piezas pequeñas y complejas —algunas extremadamente pequeñas. Lo hace usando una gama de equipos, incluyendo tornos suizos con eje B, VMC con mesas trunnion que proporcionan rotación de cuarto y, en algunos casos, quinto eje, y centros de mecanizado de cinco ejes verdaderos de alta velocidad.
Aunque el taller ha logrado largos tramos de mecanizado desatendido con sus tornos suizos alimentados por barra, hasta recientemente todo su equipo de fresado requería carga manual de piezas. Sin embargo, su máquina de cinco ejes más reciente cuenta con cambiador de palets de sujeción integrado y cambiador automático de herramientas (ATC) de alta capacidad para permitirle correr desatendido durante el día y desatendido por la noche. Además, funcionalidad CNC combinada con rutinas de palpado simplifica la programación porque las operaciones se crean basadas en un punto kinemático que crea un sistema de coordenadas de trabajo.
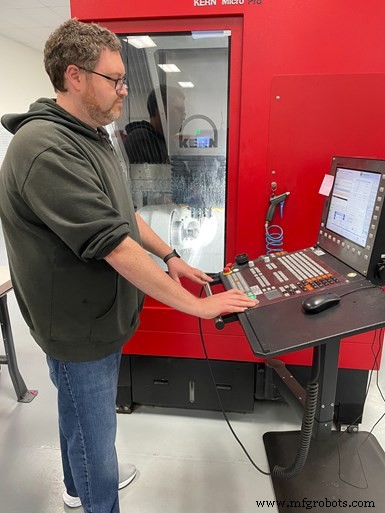
El maquinista Brandon Gill es el programador principal, configurador y operador de Micro Pro. Aprecia funciones como la capacidad de programar operaciones basadas en un punto kinemático/sistema de coordenadas de trabajo usando el CNC Heidenhain TNC 640 de Micro Pro y rutina de palpado, en lugar de programar con compensaciones G54 o G55.
La máquina de cinco ejes automatizada es una Micro Pro de Kern Microtechnik de Alemania (conocida en EE. UU. como Kern Precision, en Addison, Illinois). Aaron Schreiber, gerente general de Challenge Machine, dice que el taller había considerado esta sofisticada plataforma por 15 años, una que admite no es una inversión pequeña. Sin embargo, decidieron actuar a finales de 2019 porque experimentaban problemas de precisión, repetibilidad y acabado superficial para un número creciente de piezas médicas que el taller certificado ISO 13485 corría en algunas de sus máquinas de cinco ejes con mesa trunnion. Además, señala que características como canales de refrigeración en toda la nueva máquina que mitigan el crecimiento térmico también facilitaron mecanizado confiable para piezas complejas que típicamente tienen tiempos de ciclo largos. Esto, además de otras capacidades, da al taller la confianza para configurarla para que corra sola por días o incluso semanas.
Déjela correr
Jim Betland fundó Challenge Machine en su sótano en 1999. Al principio, gran parte del negocio se dedicó a micromecanizado de piezas para la industria de semiconductores. El taller, recientemente comprado por Assurance Manufacturing en Minneapolis, aún se enfoca en lo pequeño. (Hablo en términos de tamaño de pieza y atención a detalles importantes de micromecanizado). Schreiber dice que las ventas subieron 15% este año mientras el taller aumenta su enfoque en el mercado médico mientras también apunta a trabajo aeroespacial.
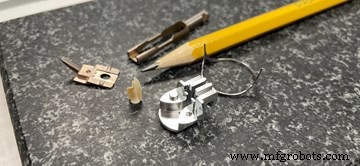
El taller ha mecanizado una gama de piezas de diversos materiales en la Micro Pro. En un mes típico, corre 10 a 15 números de pieza diferentes en la máquina, muchos con tiempos de ciclo superiores a 3 horas.
Según Kern, la Micro Pro —que cuenta con guías hidrostáticas, accionamientos lineales y base de fundición única hecha de concreto de ultra alto rendimiento (UHPC)— logra mejor que 2 micras de precisión de posicionamiento y mejor que 1 micra de repetibilidad. Fue diseñada pensando en mecanizado de piezas pequeñas, ofreciendo recorridos XYZ de 350 x 220 x 250 mm, mientras su eje B basculante rota 220 grados. Schreiber nota que su pequeña huella de 43 pies cuadrados se agradece dado que el espacio en el taller de 16.000 pies cuadrados con control ambiental está en prima. (Dice que esta es una razón por la que el taller probablemente se mudará a otra ubicación en los próximos años).
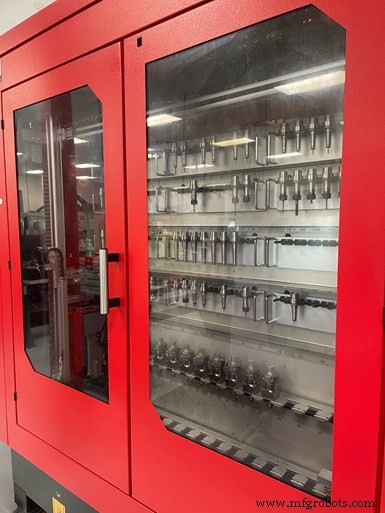
Herramientas de corte y palets de sujeción se almacenan al lado de la máquina. Esta puede acomodar 30 palets de sujeción y 109 herramientas. La herramienta más pequeña que el taller ha usado en la Micro Pro (que tiene husillo HSK 40 a 43.000 rpm) es de 0,003 pulgadas de diámetro.
La Micro Pro de Challenge Machine usa un sistema de sujeción de punto cero Erowa con portapiezas de potencia que proporciona precisión de posicionamiento repetitivo de menos de 0,0001 pulgadas. La máquina puede almacenar 30 palets y 109 portaherramientas en sus racks cerrados de múltiples niveles a lo largo de uno de sus lados. El cambiador integral de piezas entrega automáticamente palets con material (comúnmente barra redonda sujeta en pinzas en el caso de Challenge Machine) al portapiezas, y remueve y almacena palets una vez que las piezas están completadas.
La capacidad de almacenamiento de piezas y herramientas ofrece al taller versatilidad en los tipos de trabajos que corre en la máquina. Por ejemplo, herramienta redundante puede cargarse cuando los tamaños de lote de piezas iguales o similares son altos. (Schreiber dice que los tamaños de lote para esta máquina típicamente tope en 100 a 300 piezas). Por el contrario, diversas herramientas diferentes (y palets con material) también pueden cargarse para correr concurrentemente una mezcla de trabajos de bajo volumen.
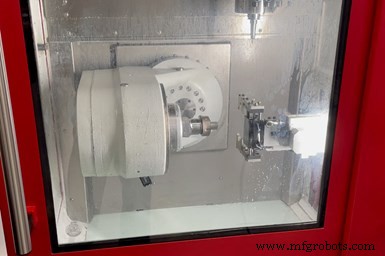
El cambiador integral de piezas entrega automáticamente palets con material (comúnmente barra redonda sujeta en pinzas) a la mesa de trabajo y remueve palets una vez completadas las piezas. Un sistema de sujeción de punto cero Erowa tiene portapiezas de potencia que proporcionan precisión de posicionamiento repetitivo de menos de 0,003 mm.
Aunque los tamaños de lote para esta máquina son aparentemente bajos (gran parte del trabajo del taller son prototipos y bajos volúmenes de producción), los tiempos de ciclo de pieza son a menudo altos. A veces corre desatendida por 3 semanas seguidas, y tiempos de ciclo de 3 horas para una pieza no son infrecuentes. Por ejemplo, la Micro Pro completa un componente médico de titanio usado para reparación de válvula aórtica con paredes de 0,014 pulgadas de ancho desde barra de 1,25 pulgadas de diámetro en la que se remueve el 97% del material.
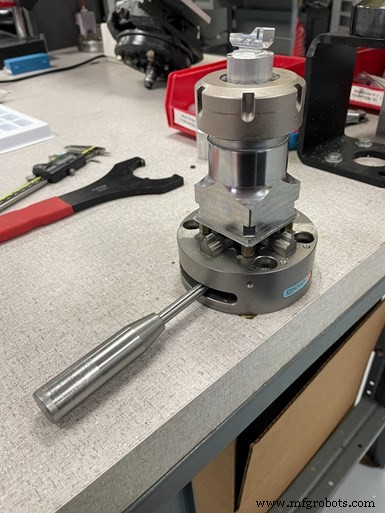
Aquí, un portapiezas se usa simplemente para descarga manual de piezas completadas y carga de nuevo material.
Para aplicaciones como esta e impulsores para bombas de sangre, se requiere contorneado completo de cinco ejes. Sin embargo, el taller también se beneficia realizando operaciones de posicionamiento 3+2 para piezas más prismáticas, en lugar de correrlas en múltiples máquinas o realizar múltiples configuraciones.
Para ofrecer mayor confianza para correr la Micro Pro desatendida, Challenge Machine aprovecha la sonda láser Blum-Novotest montada en el lateral de la fundición del eje B basculante para preselección de herramientas y, durante ciclos de mecanizado desatendidos, para verificar rotura de herramienta y rastrear desgaste (para algunas aplicaciones).
El maquinista Brandon Gill es el programador principal, configurador y operador de la Micro Pro. Dice que un pequeño desafío con esta máquina fue familiarizarse con el CNC Heidenhain TNC 640 (el primero de esta marca en el taller), aunque fue solo cuestión de familiarizarse con la interfaz del CNC y dónde acceder a funciones específicas. Aprecia funciones como la capacidad de programar operaciones basadas en un punto kinemático/sistema de coordenadas de trabajo usando el TNC 640, en lugar de programar con compensaciones G54 o G55. El taller usa GibbsCAM para desarrollar programas de pieza para esta máquina como lo hace con sus otras fresadoras.
De hecho, Gill nota que capacidades como estas son por qué la Micro Pro es su máquina preferida para programar y operar.
Ver un torno suizo como máquina de cinco ejes
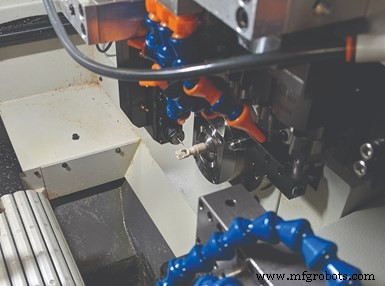
Esta pieza médica compleja llevó a Challenge Machine a considerar su primer torno suizo, uno con eje B programable basculante con estaciones de herramienta viva. El modelo elegido fue un Marubeni Citizen-Cincom L220 comprado en 2015. El taller había estado corriendo la pieza de poliéter éter cetona (PEEK) grado médico implantable usada en procedimientos de reemplazo de rodilla en dos máquinas CNC. Una máquina de cinco ejes fresaba gran parte de la pieza (tiempo de ciclo 45 minutos) y una de tres ejes la completaba (15 minutos). El L220 pudo completar la pieza en 15 minutos.
El taller descubrió que desarrollar estrategias de tooling para este tipo de máquina requiere ingenio. A diferencia de fresadoras CNC con cambiadores de herramientas de alta capacidad, los tornos suizos tienen número limitado de estaciones. El L220 tiene cinco estaciones de torneado, tres estaciones de trabajo transversal para husillo principal, seis estaciones opuestas (tres vivas, tres estáticas), ocho estaciones en el poste trasero (cuatro vivas, cuatro estáticas) y cuatro estaciones vivas en el portaherramientas del eje B. Simplemente no hay capacidad para usar especiales como herramientas de forma personalizadas como el taller podría haber usado en una fresadora. Como resultado, Challenge Machine debe ser creativo en cómo usa fresas de bola, barras de mandrinado, herramientas de ranurado y similares para crear características complejas que las piezas necesitan, como la geometría de ID en forma de campana en la pieza de rodilla PEEK.
Equipo industrial
- Explore los seis tipos esenciales de máquinas CNC
- Entendiendo el Mecanizado CNC de 5 Ejes: Beneficios y Aplicaciones
- Busch Precision se expande al mecanizado de componentes a gran escala
- Reduce tiempo de mecanizado de ruedas de aluminio con VTL Tong-Tai TVL-40-S4W de cuatro ejes
- Mazak Hyper Quadrex 150 MSY: sistema de mecanizado de barra de doble husillo
- EMAG USC 11/21: Máquina de torneado de tubos de petróleo de 4 ejes y alta precisión
- Control integrado WinMax de Hurco potencia 11 máquinas herramienta avanzadas
- Cimientos de precisión: La obra maestra de hormigón de 30 pies de Metalex Manufacturing
- Emag VT 2-4: Torneado vertical de precisión de 4 ejes para ejes de hasta 400 mm
- Mecanizado suizo: Orígenes, ventajas y aplicaciones industriales
- Revolucionando el Mecanizado: El Centro Innovador que Equilibra Precisión y Flexibilidad