



Revolucionando el torneado CNC: Torneado de Alta Dinámica y Herramientas FreeTurn
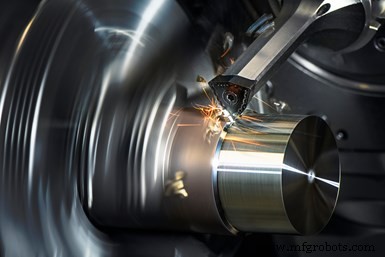
El torneado de alta dinámica combinado con el sistema de herramientas FreeTurn de Ceratizit utiliza el eje B/husillo de fresado de un centro torneado-fresado para realizar el proceso de torneado.
Créditos de la foto: Ceratizit
Ceratizit USA, parte del Grupo Ceratizit con sede en Luxemburgo, ha desarrollado un enfoque alternativo al torneado que denomina Torneado de Alta Dinámica (HDT), el cual, combinado con su sistema dinámico de herramientas FreeTurn, utiliza el husillo de fresado del eje B de un centro torneado-fresado para ejecutar el proceso de torneado. A diferencia del torneado convencional con una plaquita en un ángulo de ataque fijo respecto a la pieza, esta solución permite 360 grados de libertad para el ángulo de aproximación de la herramienta, y el punto de contacto en la máquina puede variarse durante el mecanizado.
Ceratizit presentó por primera vez esta tecnología de torneado en una jornada de puertas abiertas de 2019 en Reutte, Austria, en un centro torneado-fresado Emco Hyperturn 665 MCplus. Según el Dr. Uwe Schleinkofer, jefe de I+D de herramientas de corte de Ceratizit Austria, el HDT permite realizar todas las operaciones de torneado tradicionales —desbaste, acabado, torneado de contornos y torneado frontal— con una sola herramienta.
Cómo funciona el HDT
En lugar de la posición clásica y estática de la plaquita de corte en el portaherramientas de un torno, el HDT utiliza el husillo de fresado del eje B de un centro torneado-fresado para alterar el ángulo de aproximación de la herramienta a la pieza, en combinación con el diseño esbelto de las herramientas FreeTurn de Ceratizit para minimizar el riesgo de colisión. Gracias a la rotación de la herramienta alrededor de su propio eje longitudinal, el filo de corte en acción puede cambiarse en cualquier momento durante el proceso de mecanizado.
Además, el ángulo de aproximación es libremente variable en cualquier momento durante el corte. Según Schleinkofer, este concepto permite mecanizar rebajes, por ejemplo, cambiando el ángulo de aproximación, en una sola sujeción. Esto no solo proporciona un mecanizado flexible de diversos contornos de pieza, sino también una formación óptima de viruta, avances más altos y una mayor vida útil de la herramienta, explica Schleinkofer.
La herramienta y el portaherramientas
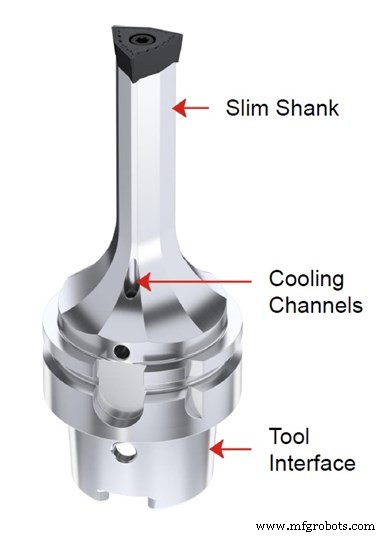
Como su nombre indica, en el Torneado de Alta Dinámica las herramientas de torneado estáticas son reemplazadas por herramientas dinámicas como FreeTurn. La característica definitoria de las herramientas FreeTurn es su estructura simple. El portaherramientas, con su vástago esbelto y concepto axial (que optimiza la dirección de las fuerzas de corte hacia el husillo), forma una unidad estable. El diseño esbelto permite mecanizar contornos de pieza estrechos hasta el plato y los canales de refrigeración aseguran que el refrigerante se suministre directamente a la zona de mecanizado.
En la parte superior del vástago de la herramienta se encuentra una plaquita multilateral que puede consistir en varias geometrías de filo con diferentes propiedades. Esto permite diferentes ángulos de aproximación, radios de punta o rompevirutas, así como operaciones de desbaste y acabado en una sola herramienta. También están disponibles diferentes recubrimientos y materiales de corte. Por lo tanto, la herramienta puede adaptarse a requisitos de mecanizado específicos, ofreciendo la ventaja de reemplazar varias herramientas diferentes. Esto, a su vez, conduce a ahorros significativos no solo en cuanto al número de herramientas necesarias para completar una pieza, sino también en términos de las posiciones requeridas en el cambiador automático de herramientas (ATC) y los cambios de herramienta.
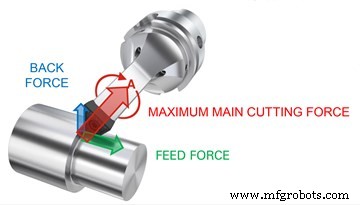
Durante el corte, se evitan las vibraciones porque la fuerza de corte principal se dirige axialmente hacia la herramienta en la dirección del husillo.
Para demostrar este punto, Ceratizit realizó una demostración en vivo del proceso HDT durante su jornada de puertas abiertas en Reutte. Se mecanizaron dos piezas diferentes en un Emco Hyperturn 665 MCplus: un buje de bicicleta hecho de aluminio AlCuMgPb y un eje de embrague de acero 42CrMo4.
Para el buje de rotor de aluminio, se utilizó una sola herramienta para el desbaste (1.500 rpm, 2 mm de profundidad de corte axial) y el acabado (2.000 rpm, profundidad de corte axial inferior a 1 mm). Dado que el ángulo de aproximación podía ajustarse durante el mecanizado, todos los contornos se mecanizaron en una sola sujeción (incluso los rebajes, que no pueden realizarse con un ángulo de aproximación estándar de 90 grados), y se eliminaron los cortes al aire porque la herramienta corta en ambas direcciones, de arriba a abajo y viceversa. Según Schleinkofer, en comparación con el torneado convencional, se pueden omitir cuatro herramientas y el tiempo de ciclo se redujo de 2:10 a 1:35 minutos para esta pieza.
El eje de embrague de acero se mecanizó utilizando la misma herramienta. El desbaste se realizó con una velocidad de corte de 200 m/min y una profundidad de corte axial de 3 a 5 mm. El acabado se realizó a la misma velocidad de corte, pero con una profundidad de corte menor de 1 a 2 mm. Estos parámetros suelen generar altas fuerzas de corte, que en el torneado convencional pueden resultar en vibraciones. Sin embargo, Ceratizit afirma que, dado que la fuerza de corte principal máxima en HDT se dirige axialmente hacia la herramienta (en la dirección del husillo —véase la imagen inferior), la vibración se minimiza y la fuerza de sujeción de la herramienta no se supera, garantizando un proceso estable.
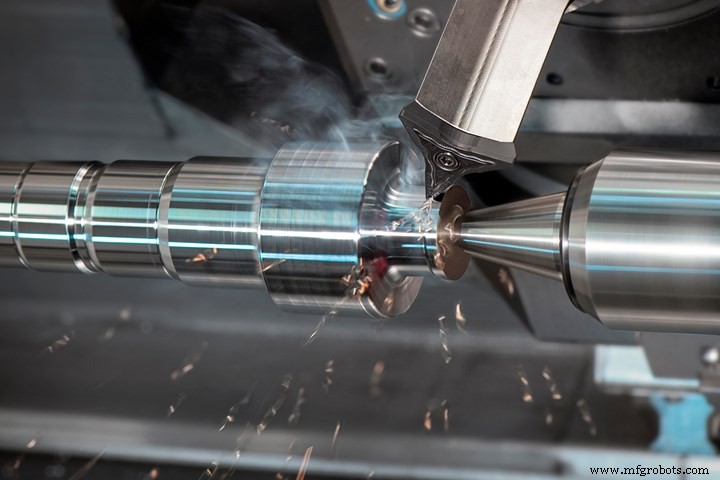
Aquí se muestra un eje de embrague de acero (42CrMo4) mecanizado con Torneado de Alta Dinámica. Dado que el ángulo de aproximación de la herramienta puede ajustarse durante el mecanizado, todos los contornos pueden acabarse en una sola sujeción, incluidos los rebajes.
Equipo industrial
- Torneado CNC Explicado: Mecanizado de Precisión para Piezas de Alta Calidad
- Sandvik presenta solución de torneado todo-direccional, aumentando la flexibilidad de mecanizado
- Dominando Parámetros de Torneado CNC para Mecanizado de Precisión
- CNC Fagor 8050TC: Operación intuitiva sin formación para torneado, frontado y roscado
- Centro de torneado CNC avanzado – Arranque de metal alta velocidad y mecanizado de precisión
- QL300H/M Centro de torneado CNC doble husillo con manipulación de piezas totalmente automatizada
- Herramienta gang de cambio rápido Victory CNC: automatización de 12 herramientas para trabajo en torno
- Torneado continuo eficiente con centros torneado-fresado avanzados
- Centro de torneado CNC Ecoca SJ-20 de Absolute Machine Tools: Precisión y flexibilidad
- Torno CNC Ganesh Cyclone 32-GT: Precisión de 3 ejes y aumento de productividad
- Centro de Torneado CNC vs Torno CNC: Diferencias Clave Explicadas