



Optimización de avances para operaciones de fresado circular suaves
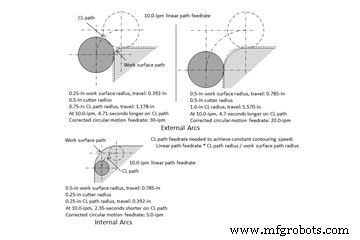
¿Ha notado alguna vez que las marcas de testigo dejadas en superficies fresadas no son consistentes entre movimientos lineales y circulares —incluso usando la misma velocidad de avance? ¿Se ha preguntado por qué las fresas tienden a vibrar cuando mecanizan arcos internos? La razón está relacionada con la diferencia entre el tamaño del radio de la trayectoria circular de la línea central de la fresa y el tamaño de la trayectoria circular de la superficie de trabajo.
Los CNCs generan la tasa de movimiento para la trayectoria de la línea central de la herramienta. Al fresar un contorno de dos ejes a 10.0 ipm, es la línea central de la herramienta la que se mueve a 10.0 ipm. Al fresar una superficie lineal (G01), el CNC mecanizará la superficie recta precisamente a 10.0 ipm.
Con movimiento circular, sin embargo, la longitud del movimiento circular de la línea central de la herramienta será diferente a la del movimiento circular de la superficie de trabajo. Para arcos externos, la trayectoria de línea central es más larga. Para internos, es más corta. Vea la ilustración para entender la idea.
Si la velocidad de avance es correcta para movimientos lineales y se arrastra desde un comando lineal previo, el CNC mecanizará superficies redondas externas más lento y superficies redondas internas más rápido que superficies lineales. Cuanto mayor la diferencia entre el tamaño del arco de la trayectoria de línea central y el de la trayectoria de superficie, más pronunciada será la diferencia de velocidad en el punto de contacto para mecanizado (punto de tangencia de la herramienta). El resultado: mecanizar arcos usando la velocidad de avance lineal puede llevar a tiempo de ciclo excesivo para arcos externos, vibración, acabados indeseados o incluso rotura de herramientas con arcos internos.
Esta condición también existe con herramientas de corte de punta única usadas en operaciones de torno. Pero como el radio de punta es bastante pequeño, la trayectoria de línea central está cerca de la de superficie, haciendo el efecto mucho menos obvio.
Mire la ilustración de nuevo. Para arcos externos, note cuánto impacto puede tener en tiempo de ciclo. Si usa velocidad de avance lineal de 10.0 ipm con radio externo de 0.25 pulgadas mecanizado por una fresa de 1.0 pulgada de diámetro, este movimiento toma casi 5 segundos más de lo que debería. Los programadores deben aumentar la velocidad de avance circular tres veces para mecanizar el radio de superficie de 0.25 pulgadas de la misma forma que superficies lineales.
La relación entre el tamaño del radio de trayectoria de superficie y el de trayectoria de línea central determina la cantidad por la cual aumentar (radios externos) o disminuir (radios internos) la velocidad de avance circular. En este ejemplo, el radio de trayectoria de superficie es 0.25 pulgadas y el de línea central es 0.75 pulgadas (0.25 más 0.5). Dividiendo 0.75 entre 0.25 se obtiene 3.0. En lugar de usar velocidad lineal F10.0, el programador necesitará una velocidad de F30.0 para el movimiento circular. Programar la velocidad circular apropiada para arcos externos puede tener gran impacto en tiempo de producción, especialmente en trabajo de alto volumen.
La misma relación existe para arcos internos. De nuevo, divida el radio de trayectoria de línea central por el de trayectoria de superficie. El resultado siempre será menor que uno. Multiplique este resultado por la velocidad usada para mecanizado lineal. Esto rinde una velocidad más lenta que la de trayectoria lineal.
Algunos fabricantes de CNC tienen funciones que ayudan a lidiar con esto. Heidenhain, por ejemplo, incluye su función «velocidad de contorneado constante». FANUC permite ralentizar movimientos circulares internos con «anulación automática de esquina» usando un parámetro, pero deja a constructores o usuarios finales hacer los ajustes (busque número de parámetro 7010 con CNCs serie 0- y 30- actuales). Puede incluso encontrar que su sistema CAM tiene algo que ayude.
IMPORTANTE: Solo use esta técnica cuando la cantidad de material removido esté balanceada equitativamente alrededor del contorno mecanizado —como en fresado de acabado— o al mecanizar fundidos o forjados near-net shape. No aplique esta técnica para desbaste cuando se remueve mucho material de superficies —especialmente cuando hay más material en unas superficies que otras. Aumentar la velocidad en este caso aumentará dramáticamente la carga de la herramienta.
Si tales funciones están disponibles, aprenda a usarlas. Si no —o si no está contento con cómo funcionan, no se pierda el CNC Tech Talk del próximo mes, que cubrirá dos programas G-code definidos por usuario que ayudan a lidiar con este problema.
Equipo industrial
- Dominando la Industria 4.0: Pasos Comprobados para Preparar tu Negocio para el Futuro
- Elegir el Sensor de Llenado Correcto: Precisión, Fiabilidad y Rentabilidad
- Selección de la válvula proporcional adecuada para dispositivos médicos: Guía completa
- Guía experta para mantener su compresor de aire en rendimiento máximo
- Por Qué la Automatización de Movimiento Transforma la Fabricación de Piedra: Eficiencia, Precisión y Ahorro
- Guía experta: Preparación segura de maquinaria para reubicación
- Cuándo programar el mantenimiento de frenos de grúa: indicadores clave
- Selección de un Polipasto de Grúa: Especificaciones Clave de Pedido Explicadas
- Cómo Seleccionar un Proveedor Confiable de Scan‑Pac para Materiales de Fricción de Alto Rendimiento
- Diseño de un Programa Efectivo de Mantenimiento Preventivo para Equipos
- Pago seguro en operaciones de maquinaria usada: guía para transacciones internacionales seguras