



Cómo Elegir el Grado de Metal Duro Adecuado para sus Necesidades de Mecanizado
 Crédito: Getty Images
Aunque el término metalúrgico "grados de metal duro" se refiere específicamente a carburo de tungsteno (WC) sinterizado con cobalto, en mecanizado tiene un significado más amplio: carburo de tungsteno sinterizado combinado con recubrimientos y post-tratamientos. Por ejemplo, dos plaquetas de torneado del mismo material pero con distinto recubrimiento o post-tratamiento se consideran grados diferentes. Las combinaciones de carburo y recubrimiento carecen de estandarización en clasificación, por lo que distintos proveedores usan nombres y métodos distintos para sus tablas de grados. Esto dificulta la comparación al usuario final, un problema especialmente crítico dado que la idoneidad del grado para una aplicación afecta drásticamente las condiciones de corte y la vida de la herramienta.
Para navegar este laberinto, los usuarios deben entender primero qué constituye un grado de metal duro y cómo cada elemento influye en distintos aspectos del mecanizado.
¿Qué es el Sustrato?
El sustrato es el material base de la plaqueta o herramienta maciza debajo de recubrimientos y post-tratamientos. Típicamente contiene 80-95% WC. Para darle las propiedades deseadas, los fabricantes añaden elementos de aleación. El principal es cobalto (Co): más cobalto aumenta tenacidad; menos, dureza. Sustratos muy duros alcanzan 1800 HV, excelente resistencia al desgaste, pero son muy frágiles y solo aptos para condiciones muy estables. Sustratos muy tenaces tienen ~1300 HV. Mecanizan a menores velocidades y se desgastan más rápido, pero resisten mejor cortes interrumpidos y condiciones adversas.
El equilibrio correcto entre dureza y tenacidad es el factor crucial al seleccionar grado para una aplicación. Elegir uno demasiado duro causa micro-roturas en el filo o fallo catastrófico. Uno demasiado tenaz se gasta rápido o exige reducir velocidad, reduciendo productividad. La Tabla 1 ofrece pautas básicas para seleccionar la dureza correcta:
| Material | Torneado | Fresado | ||
|---|---|---|---|---|
| Continuo | Ligeramente Interrumpido | Muy Interrumpido | ||
| Acero | Duro | Medio | Tenaz | Tenaz |
| Acero Inoxidable | Duro | Medio | Tenaz | Tenaz |
| Aluminio | Duro | Medio-Duro | Medio | Medio |
| Inconel | Muy Duro | Duro | Medio | Tenaz |
| Titanio | Muy Duro | Duro | Medio | Medio |
¿Qué son los Recubrimientos de Metal Duro?
La mayoría de plaquetas y herramientas de metal duro modernas llevan recubrimiento de película fina (3-20 micras, 0,0001-0,0007 pulg.). Típicamente compuesto de capas de nitruro de titanio, óxido de aluminio y carbonitruro de titanio. Aumenta dureza y crea barrera térmica entre corte y sustrato.
Los recubrimientos se aplican mediante dos tecnologías principales:
- CVD (Deposición Química de Vapor): Capas de hasta 25 micras. Grosor asegura barrera térmica efectiva y permite mayores velocidades de corte vs PVD. Pero ese grosor impide filos muy agudos y es más propenso a grietas y roturas.
- PVD (Deposición Física de Vapor): Capas de 1-8 micras. Requieren menores velocidades que CVD; sin embargo, son más tenaces, admiten filos agudos y tienen superficies más lisas que generan menos fricción.
La Tabla 2 guía la selección del recubrimiento más adecuado:
| Material | Torneado | Parting y Ranurado | Fresado | |
|---|---|---|---|---|
| Alta Velocidad | Baja Velocidad | |||
| Acero | CVD | PVD | PVD | PVD / CVD Delgado |
| Acero Inoxidable | CVD Delgado | PVD | PVD | PVD / CVD Delgado |
| Aluminio | Sin Recubrimiento | Sin Recubrimiento | Sin Recubrimiento | Sin Recubrimiento |
| Inconel | PVD Delgado | PVD Delgado | PVD Delgado | PVD |
| Titanio | PVD Delgado / Sin Recubrimiento | PVD Delgado / Sin Recubrimiento | PVD Delgado / Sin Recubrimiento | PVD / Sin Recubrimiento |
¿Qué son los Post-Tratamientos?
Aunque solo ganaron tracción hace una década, añadir post-tratamiento tras el recubrimiento se ha vuelto estándar. Suelen ser chorro de arena u otras técnicas de pulido que alisan la capa superior, reduciendo fricción y calor generado. Las diferencias de precio son menores y en la mayoría de casos se recomienda favorecer grados con post-tratamiento.
Tablas de Selección de Grados
Para elegir el grado correcto, consulte el catálogo o web del proveedor. Aunque no hay estándar internacional formal, la mayoría usa tablas que describen los envolventes de trabajo recomendados según su "rango de aplicación" expresado en combinación letra-número de tres caracteres, como P05-P20.
La primera letra representa el grupo de material según norma ISO. A cada grupo se asigna una letra y color correspondiente.
| Letra | Material | Color |
| P | Acero | Azul |
| M | Acero Inoxidable | Amarillo |
| K | Hierro Fundido | Rojo |
| N | No Ferroso | Verde |
| S | Superaleaciones | Naranja |
| H | Acero Endurecido | Gris |
Los dos números siguientes representan el nivel relativo de dureza en escala 05-45 en incrementos de 5. Una aplicación 05 requiere grado muy duro para condiciones favorables/estables. Una 45 requiere grado muy tenaz para condiciones adversas/inestables.
De nuevo, no hay estándar para estos valores; deben interpretarse como valor relativo dentro de la tabla específica. Por ejemplo, un grado marcado P10-P20 en dos catálogos de distintos proveedores podría tener distinta dureza.
Las tablas suelen mostrarse separadas para cuatro aplicaciones principales:
- Torneado
- Fresado
- Ranurado/Parting
- Taladrado
Un grado P10-P20 en tabla de torneado podría tener distinta dureza que P10-P20 en fresado, incluso en el mismo catálogo. Esto se debe a que condiciones favorables varían según aplicación. Torneado se aborda mejor con grados muy duros; en fresado, requieren algo de tenacidad por su naturaleza interrumpida.
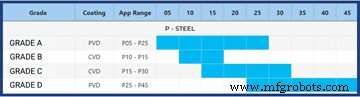
La Tabla 3 muestra un gráfico hipotético de grados y usos en distintas dificultades de torneado, como podría aparecer en catálogo de proveedor. En este ejemplo, grado A se recomendaría para amplia gama de condiciones, pero no para cortes muy interrumpidos, mientras grado D para torneado muy interrumpido y condiciones altamente adversas. Herramientas como Grades Finder de MachiningDoctor.com buscan grados según este sistema.
Designaciones de Grados de Metal Duro
Al no haber estándar oficial para rangos de aplicación, tampoco lo hay para designaciones. Dicho esto, la mayoría de grandes proveedores siguen pautas comunes. La designación "clásica" sigue formato de seis caracteres BBSSNN, donde:
- BB — Código de Marca: Cada proveedor mayor tiene sus letras.
- SS — Número de Serie: Dos dígitos aleatorios. Una serie agrupa grados para una materia prima común y tipo de recubrimiento compartido. Ejemplos: BB85 — grados CVD para tornear acero; BB64 — grados PVD para aleaciones níquel; BB23 — grados CVD para fresar hierro fundido.
- NN — Nivel de Dureza: Últimos dos dígitos reflejan nivel de dureza de los grados en la serie. Rango 05-45 según el sistema explicado. Ejemplos: BB8505 — grado muy duro para torneado de acero en condiciones estables; BB8540 — grado muy tenaz para torneado de acero en cortes muy interrumpidos.
La explicación es correcta en muchos casos. Pero al no ser estándar ISO/ANSI, algunos proveedores hacen sus ajustes; conviene estar atento a estos cambios.
Grados de Torneado
Los grados juegan papel vital en torneado, más que en cualquier otra aplicación. Por eso, la sección de torneado en catálogos tiene la mayor selección.
¿Por qué son tan importantes en torneado? Por la amplia gama de aplicaciones: desde mecanizado continuo, donde el filo está constantemente en contacto generando mucho calor, hasta cortes interrumpidos con fuertes impactos. También por la vasta gama de diámetros: desde 1/8" (3 mm) para máquinas tipo suizo hasta 100" para industria pesada. Como la velocidad de corte depende del diámetro, se necesitan grados optimizados para velocidades bajas o altas.
Los grandes proveedores suelen ofrecer series separadas para cada grupo de material. En cada serie, grados van de tenaces (cortes interrumpidos) a duros (mecanizado continuo).
Grados de Fresado
En fresado, la gama de grados es menor. Por su naturaleza fundamentalmente interrumpida, las herramientas requieren grados tenaces con alta resistencia al impacto. Por la misma razón, la capa de recubrimiento debe ser fina; de lo contrario, no resistiría los impactos.
La mayoría de proveedores usan sustrato tenaz y variedad de recubrimientos para fresar distintos grupos de material.
Grados de Parting y Ranurado
En parting o ranurado, la selección es limitada por factores de velocidad de corte. El diámetro disminuye al acercarse al centro; la velocidad disminuye gradualmente. En parting hasta el centro, la velocidad llega a cero al final, y la operación se vuelve cizallamiento en lugar de corte.
Por tanto, un grado para parting debe ser compatible con amplia gama de velocidades, y el sustrato debe ser lo bastante tenaz para manejar el cizallamiento final.
El ranurado somero es excepción. Al compartir similitudes con torneado, proveedores con amplia selección de plaquetas de ranurado suelen ofrecer mayor variedad de grados para grupos y condiciones específicas.
Grados de Taladrado
En taladrado, el centro siempre tiene velocidad cero, mientras la periferia tiene velocidad que depende del diámetro y rpm. Grados optimizados para altas velocidades fallarán y no deben usarse. La mayoría de proveedores ofrecen solo unos pocos grados.
Equipo industrial
- Maximice la eficiencia: Guía definitiva para alquilar tubos de perforación
- Guía Experta para la Instalación y Mantenimiento de Vibradores Industriales
- Guía Esencial de Seguridad en Grúas Puente: Proteja Trabajadores y Reduzca Accidentes
- Guía Completa de Pinzas de Freno de Disco Industriales: Diseño, Aplicaciones e Impacto en la Industria
- Operación y mantenimiento de grúas: guía integral de seguridad y cuidado
- Guía definitiva para elegir acoplamientos de motor para un rendimiento duradero
- Dominando los finales de carrera: Guía completa para seguridad y eficiencia
- Comprender el frenado dinámico en trenes pesados
- Guía Completa de Componentes de Frenos Industriales
- Guía completa de grúas cargadoras: Selección, mantenimiento y aplicaciones industriales
- La guía completa para elegir la grúa adecuada para su proyecto