



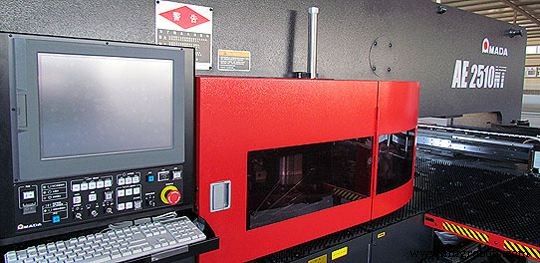
AMADA AE255NT / AE2510NT Prensa CNC de Torreta: Guía Completa de Códigos G y M
Códigos G y M de la serie AMADA AE NT para prensas CNC de torreta para maquinistas que trabajan en prensas de torreta AMADA AE255NT / AE2510NT.

Códigos G AMADA Prensa CNC Torreta
| Código G | Descripción |
|---|---|
| G00 | Cancelar interpolación lineal |
| G01 | Iniciar interpolación lineal |
| G04 | Permanencia |
| G06 | Designación espesor y material chapa |
| G20/G21 | Función selección pulgada/métrico |
| G25 | Reposicionamiento automático |
| G27 | Reposicionamiento automático |
| G26 | Círculo de agujeros para tornillos [BHC] |
| G28 | Línea en ángulo [LAA] |
| G29 | Arco [ARC] |
| G36 | Cuadrícula-X [GRD-X] |
| G37 | Cuadrícula-Y [GRD-Y] |
| G50 | Retracción home |
| G66 | Prueba corte [SHP] |
| G67 | Cuadrado [SQR] |
| G68 | Nibbling arco [NBL-A] |
| G69 | Nibbling línea [NBL-L] |
| G70 | Punzonado OFF (sin punzonar) |
| G72 | Origen patrón |
| G73 | Simetría (opcional) |
| G78 | Punzonado arco [PNC-A] |
| G79 | Punzonado línea [PNC-L] |
| G90 | Programación absoluta |
| G91 | Programación incremental |
| G92 | Establecer sistema coordenadas |
| G93 | Desplazamiento-1 [OFS-1] |
| G94 | Desplazamiento-2 [OFS-2] |
Códigos M AMADA Prensa CNC Torreta
| Código M | Función |
|---|---|
| M00 | Parada programa |
| M01 | Parada opcional |
| M02 | Fin programa |
| M08 | Inicio retardo señal fin punzonado |
| M09 | Fin retardo señal fin punzonado |
| M10 | Sujeción y desbloqueo pieza |
| M11 | Sujeción y liberación pieza |
| M12 | Patrón nibbling |
| M13 | Cancelar modo prensa |
| M30 | Fin de cinta |
| M31 | Sujetador trasero y cilindro casete bajar |
| M32 | Rodamientos mesa lateral bajar |
| M33 | Comando carga |
| M34 | Comando descarga |
| M35 | Fin búsqueda trabajo |
| M36 | Comando preparación descarga |
| M37 | Señal penúltima chapa |
| M38 | Señal fin trabajo |
| M39 | Señal fin trabajo total |
| M80 | Tolva trabajo abrir |
| M81 | Tolva trabajo cerrar |
| M96 | Comando llamada subprograma |
| M97 | Comando fin subprograma |
| M120 | Modo suave ON |
| M121 | Cancelar modo suave |
| M500 | Patrón punzonado (sin ángulo corte) |
| M501 | Patrón punzonado (con ángulo corte) |
| M502 a M505 M570 a M575 | Patrón expulsión |
| M506 a M509 | Patrón corte longitudinal |
| M510 a M559 M800 a M999 | Patrón conformado |
| M560 a M569 | Patrón marcado |
| M681 a M683 | Velocidad punzonado |
| M686 | Cancelar comando velocidad punzonado |
| M687 | Cancelar compensación posición espera (patrones conformado) |
| M690 | Soplo aire prensa |
| M691 | Cancelar soplo aire prensa |
| M692 | Subida prensa |
| M693 | Cancelar subida prensa |
| M696 | Modo punzonado herramienta NEX ON |
| M697 | Cancelar modo punzonado herramienta NEX |
Códigos G y M Completos para Control CNC Andron Andronic 2060
Pon a Prueba tus Habilidades de Programación CNC: Reto de Rellenar Espacios para Maquinistas
máquina CNC
- Punzonado CNC Explicado: Cómo las Máquinas Controladas por Computadora Moldean la Chapa
- Estrategias Esenciales para Alargar la Vida de Prensas Punzonadoras y Herramientas
- Comprender las prensas de punzonado automáticas: Función, características y beneficios
- La Evolución del Punzonado de Torreta: De los Años 50 a la Producción Moderna
- Entendiendo el Punzonado de Torreta: Cómo Funciona y Cuándo Usarlo
- Punzonado CNC de Torreta vs. Corte Láser: Elegir la Herramienta Adecuada
- Dominar Códigos G y M: Guía Completa de Programación CNC
- M-Codes Centroid para tornos CNC (Serie T) – Referencia completa
- Guía completa de códigos G y M para fresado y torneado CNC
- Dominio Códigos M: Cuestionario Programación CNC
- Domina los Códigos G: Realiza el Cuestionario de Programación CNC