



Comando Fanuc G28: Acercamiento a Punto de Referencia vía Posición Intermedia
Fanuc G28 Acercamiento a Punto de Referencia
Con G28 el punto de referencia se aproxima vía una posición intermedia (X, Y, Z).
Primero ocurre el movimiento a X, Y y Z, luego se aproxima el punto de referencia. ¡Ambos movimientos ocurren con G00!
El desplazamiento G92 se eliminará.
Programación
N... G28 X... Y... Z...
Parámetros
| Parámetro | Descripción |
|---|---|
| X, Y, Z | Coordenadas del punto intermedio. |
Ejemplo
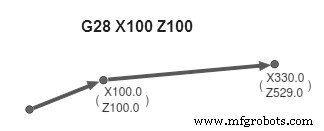
G28 X100 Z100
Fanuc G33 Roscado en Fresadora CNC: Guía Experta
Dominando Fanuc G17, G18, G19: Selección de Planos para Control CNC Preciso
máquina CNC
- Dominando el Ciclo de Rosca G76 de Fanuc CNC: Guía Completa
- Domine el Ciclo de Ranurado G75 de Fanuc para Operaciones CNC Precisas
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Referencia Completa de Códigos G Fanuc – Todos los Comandos Explicados
- Dominando Ciclo Rosca Fanuc G92: Programación Simple y Control Preciso
- Retorno Punto Referencia CNC Explicado: Cero Preciso y Posicionamiento
- G28 Retorno a Punto de Referencia: Procedimiento Eficiente de Reset en Torno CNC
- Fanuc G68 Rotación de Coordenadas: Alineación Precisa de Ejes para Mecanizado CNC
- Dominando el Comando de Pausa G04 de Fanuc para Temporización CNC Precisa
- Fanuc G04 Pausa: Dominar los comandos de pausa en CNC
- Fanuc iRVision: Sistema avanzado de visión 2D para controladores R-30iA