



G28 Retorno a Punto de Referencia: Procedimiento Eficiente de Reset en Torno CNC
G28 Retorno a Punto de Referencia
El código G G28 de retorno a punto de referencia se usa para aproximarse al punto de referencia a través de una posición intermedia. La posición intermedia puede especificarse en absoluto X, Z o relativo U, W.
Qué es punto de referencia, lea: Retorno a Cero CNC o Retorno a Punto de Referencia
Durante el comando G28 de retorno a punto de referencia, la máquina primero alcanza el punto intermedio en rápido (G00), luego se mueve en rápido a la posición del punto de referencia.
Programación
G28 X(U) Z(W)
- X, Z posición absoluta del punto intermedio.
- U, W posición incremental del punto intermedio.
Ejemplos
Para los siguientes ejemplos, supongamos que la posición real del punto de referencia en su máquina es X330 y Z529.
Ejemplo 1
G28 U0 W0
La máquina se moverá directamente al punto de referencia (ya que no se da punto intermedio).
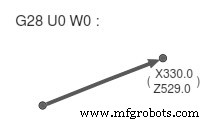
G28 Retorno a Punto de Referencia G28 U0 W0
Ejemplo 2
G28 X100 Z100
La máquina primero se moverá a la posición intermedia X100 Z100 y luego al punto de referencia.
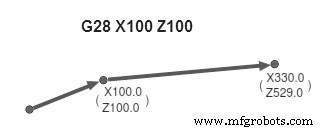
G28 Retorno a Punto de Referencia
máquina CNC
- Tornos CNC: Historia, Tipos y Aplicaciones Modernas
- Tornos CNC: Guía Completa sobre su Funcionamiento y Ventajas
- Retorno Punto Referencia CNC Explicado: Cero Preciso y Posicionamiento
- Brochado Rotativo Preciso para Máquinas CNC: Producción Rápida y Accurada Agujeros
- Torno CNC TF2000 – Precisión para trabajo pesado y control amigable
- Millport SmartLathez 1740 CNC – Precisión y potencia
- GT-32 Torno CNC alta velocidad – Precisión, rigidez y velocidad
- V740 Torno vertical CNC de precisión – 40-50 HP, control Fanuc 21iT
- Trak TRL 1540V Torno CNC – Precisión y flexibilidad para mecanizado
- TRAK TRL 1630SX: Torno de herramienta más pequeño con flexibilidad manual y CNC
- Torno CNC C620 versátil: Múltiples configuraciones para mecanizado de precisión