



Programación con punto decimal en Fanuc: Resumen y parámetros
Programación con punto decimal en Fanuc
Resumen
En algunos controles CNC, los programadores deben añadir un punto decimal al final de la mayoría de los valores numéricos (ej. X100.0 Y10.0), mientras que en la mayoría no es necesario (ej. X100 Y10). En controles Fanuc, este comportamiento depende del parámetro (Nº 3401#0 o Nº 2400#0).
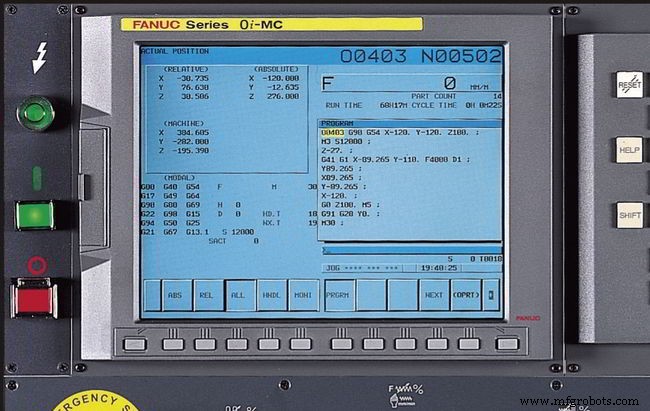
Descripción
Los valores numéricos pueden introducirse con punto decimal. Este puede usarse al introducir una distancia, tiempo o velocidad. Los puntos decimales pueden especificarse con las siguientes direcciones:
Fresado
X, Y, Z, U, V, W, A, B, C, I, J, K, Q, R, F
Torneado
X, Y, Z, U, V, W, A, B, C, I, J, K, R, F
Tipos de notación de punto decimal
Existen dos tipos de notación de punto decimal:
- Notación tipo calculadora
- Notación estándar
Notación tipo calculadora
Cuando se usa notación decimal tipo calculadora, un valor sin punto decimal se considera especificado en milímetros, pulgadas o grados.
Notación estándar
Cuando se usa notación decimal estándar, dicho valor se considera especificado en los incrementos mínimos de entrada. Seleccione notación tipo calculadora o estándar mediante el parámetro DPI (Nº 3401#0 o Nº 2400#0). Los valores pueden especificarse con y sin punto decimal en un mismo programa.
Ejemplos
| Comando de programa | Programación tipo calculadora | Programación tipo estándar |
|---|---|---|
| X1000 Valor de comando sin punto decimal |
1000 mm Unidad: mm |
1 mm Unidad: Incremento mínimo de entrada (0.001 mm) |
| X1000.0 Valor de comando con punto decimal |
1000 mm Unidad: mm |
1000 mm Unidad: mm |
Parámetro Fanuc 3401
El parámetro Fanuc 3401 funciona en:
- Fanuc Series 30i/31i/32i
- Fanuc Series 0i
- Fanuc 16i/18i/21i
- Fanuc 16/18/21
| #7 | #6 | #5 | #4 | #3 | #2 | #1 | #0 |
|---|---|---|---|---|---|---|---|
| DPI |
Tipo de entrada Parámetro
Tipo de dato Bit por camino
#0 DPI Cuando se omite el punto decimal en una dirección que puede incluirlo:
- 0: Se asume el incremento mínimo de entrada. (Entrada decimal normal)
- 1: Se asume la unidad de mm, pulgadas, grados o segundos. (Entrada decimal tipo calculadora)
Parámetro Fanuc 2400
El parámetro Fanuc 2400 funciona en:
- Fanuc 15
| #7 | #6 | #5 | #4 | #3 | #2 | #1 | #0 |
|---|---|---|---|---|---|---|---|
| DPI |
Entrada de parámetro
Tipo de dato: Bit
DPI Un valor con punto decimal se introduce:
- 0: Por el método convencional.
- 1: En notación de punto fijo.
máquina CNC
- Mejorando la Productividad de Programación CNC a través de Software Avanzado e Interfaces
- Conversiones de Prefijos Métricos Simplificadas: Mueva el Punto Decimal
- Domine la Programación CNC: Ciclo de Desbaste G71 y Acabado G70 de Fanuc con Ejemplo
- Ejemplo Fanuc G21: Programación en Milímetros para Torno CNC
- Ejemplo Programación Torno Fanuc CNC Principiantes: Cortes Rectos, Cónicos y Arco
- Dominando Sinumerik 808D: Sistemas de Coordenadas CNC Explicados – Serie Torneado Parte 6
- Programación genética explicada: Cómo las máquinas aprenden a escribir su propio código
- 5 Pasos Esenciales para Programación Fuera de Línea Eficiente de Robots FANUC
- Domine la programación de robots FANUC: 5 técnicas expertas probadas
- Argumentos Predeterminados de Funciones en C++: Cómo Funcionan y Mejores Prácticas
- Lenguaje de programación C: Fundamentos, historia y aplicaciones