



Anilam G172: Ciclo Eficiente de Perfilado Rectangular en Fresado
Ciclo de Perfilado Rectangular Anilam G172
El ciclo de perfilado rectangular Anilam G172 desbasta el perfil interior o exterior de un rectángulo.
Programación
G172 Xn Yn Hn Mn Wn Zn An Rn Un Bn Sn In Jn Kn Pn
Parámetros
| Parámetro | Descripción |
|---|---|
| X | Coordenada X del centro. Si no se introduce coordenada, el CNC centra la cavidad en su posición actual. |
| Y | Coordenada Y del centro. Si no se introduce coordenada, el CNC centra la cavidad en su posición actual. |
| H | Posición Z absoluta antes de comenzar a fresar la cavidad. Debe ser 0.1 pulgada (o 2 mm) por encima de la superficie. |
| M | Longitud final del rectángulo. Requerido. |
| W | Ancho final del rectángulo. Requerido. |
| Z | Profundidad absoluta del perfil final. Valor requerido. |
| A | 0 = Interior 1 = Exterior |
| R | Radio de los movimientos de rampa. Requerido. |
| U | Ajuste de radio de esquina. Si el programador introduce un valor negativo, se invierten tanto el sentido de corte como los puntos de inicio y fin. Opcional. |
| B | Incremento máximo del eje Z usado en cada pasada. Opcional. |
| S | Cantidad de material dejada por la máquina antes de la pasada de acabado. Por defecto: 0. Si se introduce un valor negativo, el CNC dejará el material sin hacer pasada de acabado. Opcional. |
| I | Avance del eje Z. Opcional. |
| J | Avance de pasada de desbaste. Opcional. |
| K | Avance de pasada de acabado. Opcional. |
| P | Altura de retracción. |
Operación
Al ejecutarse, el CNC avanza en rápido a la posición inicial de Rampa #1, avanza en rápido a H (Altura Inicio Z), y luego avanza en trabajo a la profundidad del primer corte.
La máquina avanza en trabajo hacia el perfil a lo largo de Rampa #1, mecaniza el rectángulo hasta la Longitud (M) y Ancho (W) especificados y luego se aleja de la pieza a lo largo de Rampa #2.
Al mecanizar un perfil interior, el Menú Gráfico muestra los movimientos de rampa.
Al mecanizar un perfil exterior, la herramienta entra en el perfil a lo largo de Rampa #1 y se aleja a lo largo de Rampa #2, como se ilustra en la Figura
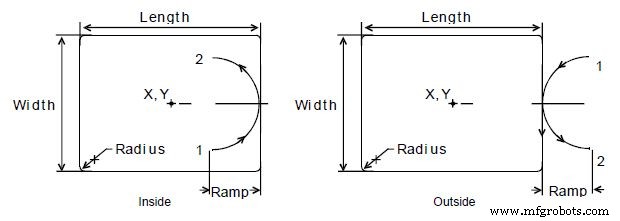
Movimientos de Rampa para Perfil Interior y Exterior
El Ciclo de Perfilado Rectangular compensa automáticamente el diámetro de la herramienta. Active el diámetro de herramienta correcto antes del bloque G172.
Notas
Al introducir un valor, el CNC ejecuta el número de pasadas necesarias para pasar de H (Altura Inicio Z) a Z (Profundidad Z), cortando B (Corte Máx. Z) en cada pasada.
Al introducir un valor S (Material Acabado), el CNC deja el material especificado en el perfil y profundidad para una pasada de acabado. El CNC mecaniza el rectángulo a las dimensiones M (Longitud), W (Ancho) y Z (Profundidad Z) en la pasada de acabado. Introduzca un valor S negativo para dejar el material de acabado sin hacer pasada de acabado.
Al no introducir J (Avance Desbaste) o K (Avance Acabado), el CNC ejecuta los movimientos de avance a la velocidad de avance actual. J controla la velocidad de avance del ciclo de desbaste. K controla la velocidad de avance del ciclo de acabado.
máquina CNC
- Equilibrio entre Tiempo de Ciclo y Acabado Superficial: Optimizando Productividad y Calidad
- Domina el Cálculo del Tiempo de Ciclo CNC para Fabricación de Precisión
- Dominando el Ciclo de Rosca G76 de Fanuc CNC: Guía Completa
- Domine el Ciclo de Ranurado G75 de Fanuc para Operaciones CNC Precisas
- Referencia Completa de Códigos G Fanuc – Todos los Comandos Explicados
- Fanuc G70 y G71: Ejemplo de Programa CNC para Ciclos Desbaste y Acabado
- Dominando Ciclo Rosca Fanuc G92: Programación Simple y Control Preciso
- Dominando el Ciclo de Torneado G90: Guía Completa para Desbaste CNC y Más
- Ejemplo de Programa de Ciclo de Desbaste G71 de Haas para Desbaste Interior
- Roscado Cónico Eficiente con G92: Guía Completa CNC
- Ciclo G74 de Rosca Izquierda e Inversa: Guía Completa de Programación CNC