



Ciclo de Perfilado Circular Anilam G171 – Perfilado Interior y Exterior Eficiente
Ciclo de Perfilado Circular G171
El ciclo de perfilado circular Anilam G171 desbasta el perfil interior o exterior de un círculo existente.
Programación
G171 Xn Yn Hn Dn Zn An Rn Bn Sn In Jn Kn Pn
Parámetros
| Parámetro | Descripción |
|---|---|
| X | Coordenada X del centro. Por defecto: posición actual. Opcional. |
| Y | Coordenada Y del centro. Por defecto: posición actual. Opcional. |
| H | Altura inicial Z absoluta (avance rápido) (debe ser 0.1 pulgada o 2 mm por encima de la superficie a mecanizar). Ejecutado en rápido. Requerido. |
| D | Diámetro final del círculo. Si introduce un valor negativo, se invierten tanto el sentido de corte como los puntos de inicio y fin. Requerido. |
| Z | Profundidad absoluta del perfil final. Requerido. |
| A | Ajuste para cortar en el interior (In) o exterior (Out) del perfil. Selección requerida. 0=In, 1=Out. |
| R | Distancia de rampa usada en cada pasada. Opcional. |
| B | Incremento del eje Z usado en cada pasada. Opcional. |
| S | Cantidad de material dejada antes de la pasada de acabado. Por defecto: 0. Introduzca valor negativo para dejar material sin hacer pasada de acabado. Opcional. |
| I | Avance del eje Z. Opcional. |
| J | Avance de pasada de desbaste. Opcional. |
| K | Avance de pasada de acabado. Opcional. |
| P | Altura de retracción. |
Operación
Al ejecutarse, el CNC avanza en rápido a la posición inicial de Rampa#1, avanza en rápido a H (Altura Inicio), luego avanza en trabajo a la profundidad del primer corte.
La máquina avanza en trabajo hacia el perfil a lo largo de Rampa #1, mecaniza el círculo al Diámetro (D) especificado y luego se aleja de la pieza a lo largo de Rampa #2.
Al mecanizar un perfil exterior, la herramienta entra en la pieza a lo largo de Rampa #1 y se aleja a lo largo de Rampa #2 como se ilustra en la Figura
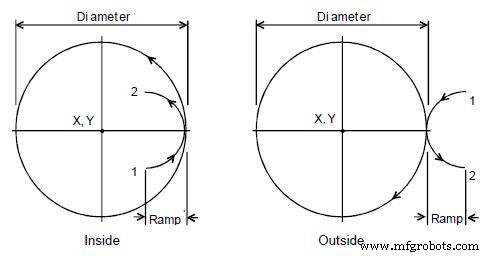
Posición de Rampa para Perfil Interior y Exterior
El Ciclo de Perfilado Circular compensa automáticamente el diámetro de la herramienta. Active el diámetro de herramienta correcto antes del bloque G171.
Notas
Si introduce una Profundidad de Corte = B (Corte Máx. Z), el CNC ejecuta el número de pasadas necesarias para pasar de H (Altura Inicio Z) a Z (Profundidad Z), cortando hasta la Profundidad de Corte = B (Corte Máx. Z) en cada pasada.
Al introducir un valor S (Material Acabado), el CNC deja el material especificado en el perfil y profundidad para una pasada de acabado. El CNC acaba hasta el diámetro introducido en la pasada de acabado. Introduzca un S negativo para dejar el material de acabado sin hacer pasada de acabado.
Si no introduce J (Avance Desbaste) o K (Avance Acabado), el CNC ejecuta movimientos de avance a la velocidad de avance actual. J controla la velocidad del ciclo de desbaste. K controla la velocidad del ciclo de acabado.
máquina CNC
- Equilibrio entre Tiempo de Ciclo y Acabado Superficial: Optimizando Productividad y Calidad
- Domina el Cálculo del Tiempo de Ciclo CNC para Fabricación de Precisión
- Dominando el Ciclo de Rosca G76 de Fanuc CNC: Guía Completa
- Domine el Ciclo de Ranurado G75 de Fanuc para Operaciones CNC Precisas
- Referencia Completa de Códigos G Fanuc – Todos los Comandos Explicados
- Fanuc G70 y G71: Ejemplo de Programa CNC para Ciclos Desbaste y Acabado
- Dominando Ciclo Rosca Fanuc G92: Programación Simple y Control Preciso
- Dominando el Ciclo de Torneado G90: Guía Completa para Desbaste CNC y Más
- Ejemplo de Programa de Ciclo de Desbaste G71 de Haas para Desbaste Interior
- Roscado Cónico Eficiente con G92: Guía Completa CNC
- Ciclo G74 de Rosca Izquierda e Inversa: Guía Completa de Programación CNC