



Ejemplo de programa Haas Mill G107 Mapeo cilíndrico – Guía paso a paso de código CNC
Enviado por: Mecanizador
Dibujo/Imagen
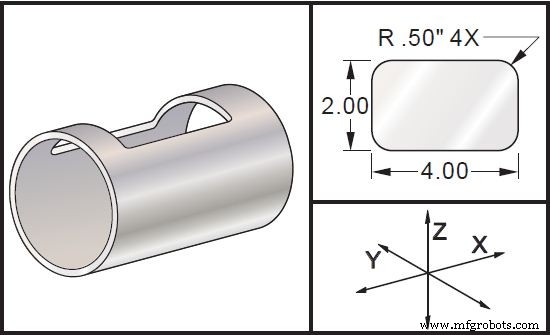
Programa CNC
(Parámetros G170) (X Comando eje X) (Y Comando eje Y) (Z Comando eje Z) (A Comando eje A) (Q Diámetro de superficie cilíndrica) (R Radio de eje rotativo) % O0079 (PRUEBA G107) T1 M06 (.625 DIA. 2FL E.M.) G00 G40 G49 G80 G90 G28 G91 A0 G90 G00 G54 X1.5 Y0 S5000 M03 G107 A0 Y0 R2. (SI NO HAY VALOR R O Q, LA MÁQUINA USA VALOR EN AJUSTE 34) G43 H01 Z0.25 G01 Z-0.25 F25. G41 D01 X2. Y0.5 G03 X1.5 Y1. R0.5 G01 X-1.5 G03 X-2. Y0.5 R0.5 G01 Y-0.5 G03 X-1.5 Y-1. R0.5 G01 X1.5 G03 X2. Y-0.5 R0.5 G01 Y0. G40 X1.5 G00 Z0.25 M09 M05 G91 G28 Z0. G28 Y0. G90 G107 M30 %
Programa Fanuc 21i CNC: Ejercicio de roscado de socket
Programa de interpolación cilíndrica Mitsubishi CNC G07.1 – Ejemplo completo y código
máquina CNC
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Ejemplo de Programa de Ciclo de Desbaste G71 de Haas para Desbaste Interior
- Comando Haas CNC G71 Arco de Agujeros de Tornillo – Ejemplo Práctico para Taladrado Eficiente
- Haas M98 Llamada de Subprograma: Guía Práctica y Código de Ejemplo
- Domine las Llamadas de Subprograma Local M97 en Haas CNC: Ejemplo Paso a Paso
- Guía Paso a Paso: Fresar un Círculo Completo en CNC con G‑Code Práctico
- Guía para Principiantes de G‑Code en Fresado: Programa de Ejemplo Práctico
- Manual de fresadora Haas para operadores y programadores – Guía completa
- Guía completa de M-Codes para fresadora Haas: Funciones, ajustes y uso
- Radio y Chaflán en Fresadora Sinumerik 810 CNC – Ejemplo Paso a Paso
- Guía de Fresado CNC: Uso de G41 y G40 para Compensación de Radio de Herramienta Precisa