



Integración optimizada de contorno Sinumerik CYCLE95 en programa llamador
Enviado por: BEATA
Dibujo/Imagen
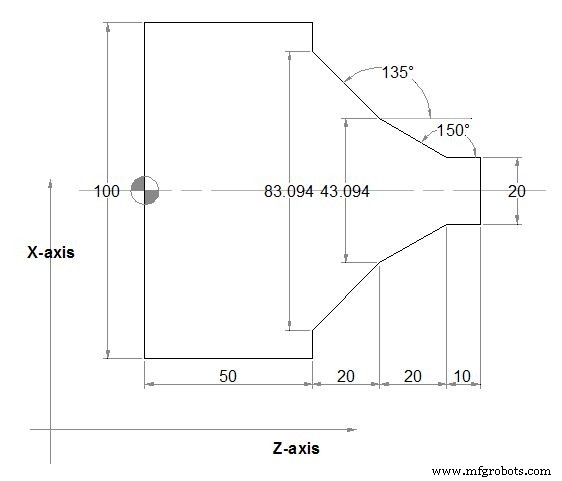
Programa CNC
;Siemens Sinumerik CYCLE95 primer parámetro NPP ;puede darse como rutina separada ;o definirse dentro del programa llamador con Etiquetas ;contorno de desbaste definido en programa llamador N110 G18 G90 G96 F0.8 N120 S500 M3 N130 T1 D1 N140 G0 X140 N150 Z160 N160 CYCLE95("START:END",2.5,0.8,0.8,0,0.8,0.75,0.6,1, , , ) N170 G0 X140 Z160 N175 M02 START: N180 G1 X20 Z100 F0.6 N190 Z90 N200 Z70 ANG=150 N210 Z50 ANG=135 N220 Z50 X100 END: N230 M02
Dominando el comando ANG= de Siemens Sinumerik para control preciso de contorno
Tutorial de programa de torneado interior Sinumerik CYCLE95
máquina CNC
- Fanuc G20: Dominando la Programación CNC en Pulgadas – Ejemplo Práctico
- Programa L930 Fresado de Bolsillo Circular para Sinumerik 840/840C CNC
- Programación CNC: Chaflán y Radio Usando G-Code G01
- Domine el Ciclo G81 con Modo Incremental G91: Ejemplo Paso a Paso
- Haas M98 Llamada de Subprograma: Guía Práctica y Código de Ejemplo
- Domine las Llamadas de Subprograma Local M97 en Haas CNC: Ejemplo Paso a Paso
- Ciclo de Ranurado L93 de Sinumerik: Programa CNC de Ejemplo para Mecanizado de Ranuras
- Ejemplo de ciclo de taladrado para torno CNC: Sinumerik CYCLE81 para mecanizado eficiente
- Dominar el ciclo de taladrado y avellanado Sinumerik CYCLE82: Ejemplo paso a paso
- Fundamentos de programación CNC: Tutoriales paso a paso y código de ejemplo
- calloc() en C: Asignación de memoria inicializada a cero y ejemplo práctico