



Tutorial de programa de torneado interior Sinumerik CYCLE95
Enviado por: Vikram
Dibujo/Imagen
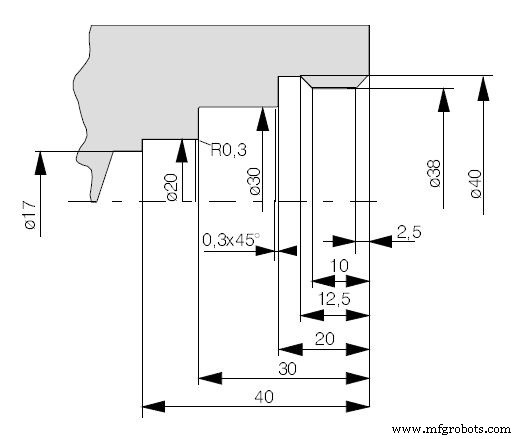
Programa CNC
G54 G53 G0 X610 Z350 T5 D1 G96 S250 M4 ; barra de mandrinar CYCLE95("CONT3",3,0.05,0.3,0,0.3,0.1,0.12,11,0,0,0) G0 X200 Z100 M30 Subprograma de contorno: CONT3 G1 X40 Z0 F0.12 X38 Z-2.5 Z-10 X40 Z-12.5 Z-20 X30 CHR=0.3 Z-30 F0.1 X20 RND=0.3 Z-40 X17 M17
Integración optimizada de contorno Sinumerik CYCLE95 en programa llamador
Programa de desbaste frontal Sinumerik CYCLE95 para torno CNC – Precisión, eficiencia e integración
máquina CNC
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Fanuc G70 y G71: Ejemplo de Programa CNC para Ciclos Desbaste y Acabado
- Ciclo de Torneado G90 de Fanuc: Ejemplo de Programa CNC para Operaciones Eficientes
- Programa L930 Fresado de Bolsillo Circular para Sinumerik 840/840C CNC
- Ciclo de Ranurado L93 de Sinumerik: Programa CNC de Ejemplo para Mecanizado de Ranuras
- Ciclo de Rosca Sinumerik L97: Ejemplo de Programa para Rosca Externa
- Ejemplo de ciclo de taladrado para torno CNC: Sinumerik CYCLE81 para mecanizado eficiente
- Dominar el ciclo de taladrado y avellanado Sinumerik CYCLE82: Ejemplo paso a paso
- Radio y Chaflán en Fresadora Sinumerik 810 CNC – Ejemplo Paso a Paso
- Programa de Fresado Siemens Sinumerik 4 Ejes: Ejemplo Práctico CNC
- Ejemplo de Programa de Fresado Heidenhain CNC – Guía Paso a Paso