



Programa de desbaste frontal Sinumerik CYCLE95 para torno CNC – Precisión, eficiencia e integración
Enviado por: Brian
Dibujo/Imagen
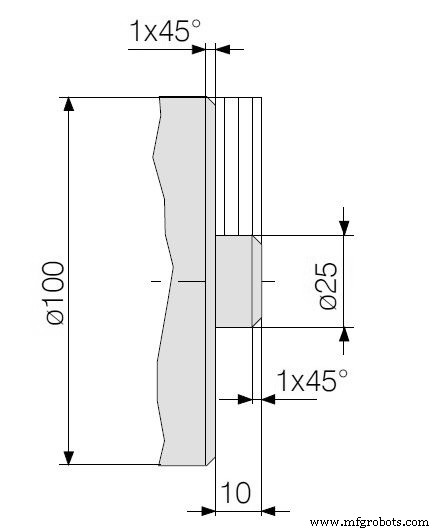
Programa CNC
G54 G53 G0 X610 Z350 T1 D1 G96 S250 M4 ; herramienta desbaste G0 X65 Z0 G1 F0.18 X-1.6 G0 X65 Z5 CYCLE95("CONT2",1,0.02,0.05,0,0.3,0.1,0.12,10,0,0,0) G0 X200 Z100 M30 Subprograma de contorno: CONT2 G1 X100 Z-12 Z-10 CHR=1 X25 Z0 CHR=1 X22 M17
Tutorial de programa de torneado interior Sinumerik CYCLE95
Ejemplo completo de Siemens Sinumerik CYCLE95: Programa de torneado exterior
máquina CNC
- Tornos CNC: Historia, Tipos y Aplicaciones Modernas
- Operaciones de torno CNC: Dominar el mecanizado de precisión
- Mordazas de Plato de Torno CNC: Función, Diseño y Guía de Selección
- Guía de Programación CNC de Torno para Principiantes
- Torreta de Herramientas de Torno CNC – Herramientas de Precisión para Mecanizado Avanzado
- Programación Simple Torno CNC: Ejemplo en Pulgadas para Principiantes
- Ejemplo Completo de Ciclo de Desbaste Frontal Fanuc G94 para Mecanizado CNC
- Comprensión de Bloques de Programa CNC: Guía Completa
- Ejemplo de ciclo de taladrado para torno CNC: Sinumerik CYCLE81 para mecanizado eficiente
- Programa de Fresado Siemens Sinumerik 4 Ejes: Ejemplo Práctico CNC
- Trak TRL 1540V Torno CNC – Precisión y flexibilidad para mecanizado