



Ejemplo completo de Siemens Sinumerik CYCLE95: Programa de torneado exterior
Enviado por: Programador Sinumerik
Dibujo/Imagen
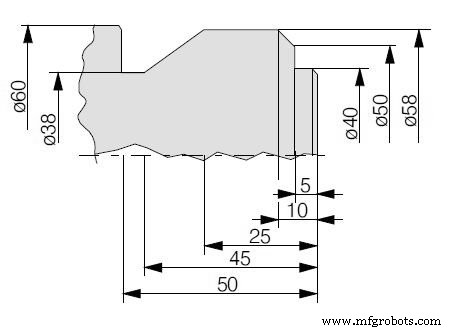
Programa CNC
G54 G53 G0 X610 Z350 T1 D1 G96 S250 M4 G0 X65 Z0 G1 F0.18 X-1.6 G0 X65 Z5 CYCLE95("CONT1",3,0.05,0.3,0,0.3,0.1,0.12,9,0,0,0) G0 X200 Z100 M30 Subprograma de contorno: CONTI: G1 X38 Z2 Z0 X40 Z-1 Z-5 X50 X58 Z-10 Z-25 X38 Z-45 Z-50 X60 CHR=0.3 Z-50.4 M17
Programa de desbaste frontal Sinumerik CYCLE95 para torno CNC – Precisión, eficiencia e integración
Ejemplo de programa Selca CNC: Proceso de chaflán G21 explicado
máquina CNC
- Ciclo de Torneado G90 de Fanuc: Ejemplo de Programa CNC para Operaciones Eficientes
- Programa L930 Fresado de Bolsillo Circular para Sinumerik 840/840C CNC
- Ciclo de Ranurado L93 de Sinumerik: Programa CNC de Ejemplo para Mecanizado de Ranuras
- Siemens Sinumerik 808D Torneado – Precisión y Rendimiento Avanzados
- Taladrado a picados profundo con Siemens Sinumerik CYCLE83 – Programa CNC simple
- Ejemplo de ciclo de taladrado para torno CNC: Sinumerik CYCLE81 para mecanizado eficiente
- Dominar el ciclo de taladrado y avellanado Sinumerik CYCLE82: Ejemplo paso a paso
- Radio y Chaflán en Fresadora Sinumerik 810 CNC – Ejemplo Paso a Paso
- Siemens Sinumerik 802S: Control CNC Avanzado con Interfaz para Accionamientos Paso a Paso
- Siemens Sinumerik 802C: Control CNC de 3 Ejes para Fabricación Eficiente
- Programa de Fresado Siemens Sinumerik 4 Ejes: Ejemplo Práctico CNC