



Taladrado a picados profundo con Siemens Sinumerik CYCLE83 – Programa CNC simple
Un ejemplo muy simple de programa CNC que muestra el uso del ciclo de taladrado a picados profundo Siemens Sinumerik CYCLE83.
Visión general del ciclo de taladrado a picados profundo Siemens Sinumerik CYCLE83
CYCLE83(RTP, RFP, SDIS, DP, DPR, FDEP, FDPR, DAM, DTB, DTS, FRF, VARI)
RTP Plano de retractación (absoluto)
RFP Plano de referencia (absoluto)
SDIS Distancia de seguridad (introducir sin signo)
DP Profundidad final de taladrado (absoluta)
DPR Profundidad final de taladrado relativa al plano de referencia (introducir sin signo)
FDEP Primera profundidad de taladrado (absoluta)
FDPR Primera profundidad de taladrado relativa al plano de referencia (introducir sin signo)
DAM Cantidad de degressive (introducir sin signo)
DTB Tiempo de permanencia en profundidad final de taladrado (rotura de viruta)
DTS Tiempo de permanencia en punto de partida y para evacuación de virutas
FRF Factor de avance para la primera profundidad de taladrado (introducir sin signo) Rango de valores: 0.001 … 1
VARI Tipo de mecanizado (Rotura de viruta=0, Evacuación de virutas=1)
Todos los parámetros y el funcionamiento del ciclo Siemens Sinumerik CYCLE83 de taladrado a picados profundo ya se han explicado aquí: Siemens Sinumerik CYCLE83 Deep-Hole Peck Drilling Cycle.
Para entender la diferencia entre DP y DPR, lea Sinumerik 840D CYCLE81 Drilling Centering Cycle Programming.
Código de ejemplo del ciclo de taladrado a picados profundo Siemens Sinumerik CYCLE83
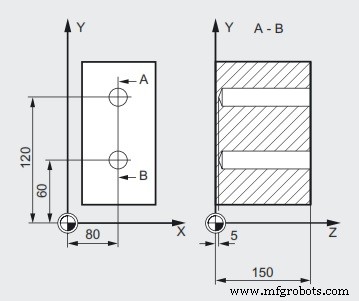
N10 G0 G17 G90 F50 S500 M4 N20 D1 T12 N30 Z155 N40 X80 Y120 N50 CYCLE83(155, 150, 1, 5, 0 , 100, , 20, 0, 0, 1, 0) N60 X80 Y60 N70 CYCLE83(155, 150, 1, , 145, , 50, 20, 1, 1, 0.5, 1) N80 M02
N50 CYCLE83(155, 150, 1, 5, 0 , 100, , 20, 0, 0, 1, 0)
Llamada del ciclo; parámetros de profundidad con valores absolutos.
N70 CYCLE83(155, 150, 1, , 145, , 50, 20, 1, 1, 0.5, 1)
Llamada del ciclo con datos relativos para profundidad final y primera profundidad de taladrado, la distancia de seguridad es 1 mm y el factor de avance es 0.5
máquina CNC
- Programa de Ejemplo: Ciclos G81 y G83 de Taladrado con Niveles de Retorno G98/G99
- Programa de Ciclo de Taladrado Fanuc G81 – Ejemplo Paso a Paso
- Programa de Muestra Completo de Fresado CNC – Tutorial de G-Code y Explicación
- Programa CNC de Ranurado para Principiantes: Ejemplo Simple y Guía Paso a Paso
- Programa de Muestra CNC: G83 Taladrado a Picado con G70 Círculo de Agujeros para Agujeros Profundos Espaciados
- Optimización del Taladrado CNC: Ciclo G81 en Placa de Cuadrícula – Programa de Ejemplo Práctico
- Domine el Ciclo G83 de Taladrado a Golpes: Ejemplo Eficiente para Agujeros Profundos
- Descarga Gratis Manuales Siemens Sinumerik 808D CNC
- Ciclo de Ranurado L93 de Sinumerik: Programa CNC de Ejemplo para Mecanizado de Ranuras
- Siemens Sinumerik 808D Fresado: Optimizado para Máquinas Fresadoras Simples
- Entendiendo Comando RET Siemens Sinumerik: Retorno a Objetivos Específicos