



Programación de torno CNC: Torneado de contorno simple con radio – Ejemplo
Enviado por: programador CNC
Resumen
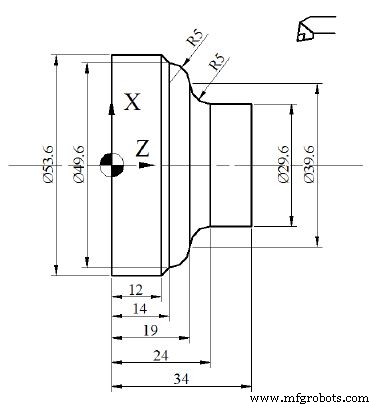
Ejemplo simple de programa para torno CNC que muestra cómo crear un programa para torneado de contorno simple con radio.
Se mecanizan múltiples diámetros y radios tanto en sentido horario como antihorario.
Dibujo/Imagen
Programa CNC
% N10 T105 M06 D2500 N20 G96 S150 G95 F.2 M04 N30 G00 X32 Z34 M08 N40 G01 X-1 N50 G00 X29.6 Z36 N60 G01 Z24 N70 G02 X39.6 Z19 R5 N80 G03 X49.6 Z14 R5 N90 G01 X53.6 Z12 N100 G01 Z-1 N110 G00 X200 Z200 M09 N120 M30
Roscado en torno CNC con código G G33 – Ejemplo de programa simple
Operación de mandrinado en torno CNC – Tutorial de programa simple y efectivo
máquina CNC
- Programación CNC para Principiantes: Ejemplo Paso a Paso en Torno
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Guía Paso a Paso de Programación de Torno CNC: Chaflán, Conicidad, Ranura y Arco
- Ejemplo Fanuc G21: Programación en Milímetros para Torno CNC
- Programación Simple Torno CNC: Ejemplo en Pulgadas para Principiantes
- Programación CNC: Chaflán y Radio Usando G-Code G01
- Integración optimizada de contorno Sinumerik CYCLE95 en programa llamador
- Roscado en torno CNC con código G G33 – Ejemplo de programa simple
- Operación de mandrinado en torno CNC – Tutorial de programa simple y efectivo
- Creación de ranura en eje X en torno CNC: Demostración de programa
- Guía de torno CNC: Torneado de diámetro con programa G-Code simple