



Ciclo de torneado Fanuc G71 optimizado para precisión en torno CNC
Ciclo de torneado Fanuc G71
El ciclo de torneado G71 se utiliza para la eliminación de material en bruto en una pieza de torno CNC. El ciclo G71 facilita el corte de grandes diámetros. El corte puede realizarse en una simple línea recta o un contorno complejo también puede mecanizarse muy fácilmente.
A través de los parámetros del ciclo de torneado G71, los operarios CNC pueden controlar:
- Profundidad de corte.
- Altura de retracción.
- Margen de acabado en eje X y eje Z.
- Avance de corte del ciclo, velocidad de husillo.
Programación
G71 U... R... G71 P... Q... U... W... F... S...
Parámetros
Primer bloque
| Parámetro | Descripción |
|---|---|
| U | Profundidad de corte. |
| R | Altura de retracción. |
Segundo bloque
| Parámetro | Descripción |
|---|---|
| P | Número de bloque de inicio del contorno. |
| Q | Número de bloque final del contorno. |
| U | Margen de acabado en eje X. |
| W | Margen de acabado en eje Z. |
| F | Avance durante ciclo G71. |
| S | Velocidad de husillo durante ciclo G71. |
Visión general del ciclo de torneado G71
- El ciclo G71 corta repetidamente todo el contorno dado en los bloques P Q.
- La profundidad de cada corte se controla con el valor U del primer bloque.
- Los valores U W del segundo bloque son los márgenes de acabado que pueden darse si se desea hacer un corte de acabado con el ciclo G70.
- F es el avance de corte y S la velocidad de husillo (dados en el segundo bloque) que se usan durante el ciclo G71.
Nota – Los valores F y S dados dentro del bloque P Q no se usan durante el ciclo G71, se usan con el ciclo de acabado G70 si se llama posteriormente.
Funcionamiento del ciclo de torneado G71
N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
Cuando se ejecuta el ciclo de torneado G71, toda la operación se realiza en la siguiente secuencia:
Primer corte
1 – La herramienta se mueve en eje X U (profundidad de corte) profundo con avance programado desde el punto de partida.
2 – La herramienta avanza con avance en eje Z (punto de destino en Z dado en bloques P Q).
3 – La herramienta retrae rápidamente cantidad R en ambos ejes X y Z (a 45 grados).
4 – La herramienta se desplaza rápidamente en eje Z al punto de partida.
Cortes posteriores
5 – La herramienta se mueve rápidamente a la profundidad del último corte.
6 – La herramienta avanza con avance en eje X U profundo (profundidad de corte U del primer bloque).
7 – La herramienta con avance se mueve en eje Z (punto de destino dado en bloques P Q).
8 – La herramienta retrae rápidamente en ejes X y Z cantidad R (45 grados).
9 – La herramienta se mueve rápidamente al punto de partida solo en eje Z.
Esta secuencia completa de operación se repite hasta que se alcanza el punto de destino en eje X.
Si se da margen de acabado, la herramienta no hará el diámetro y longitud exactos dados en bloques P Q, sino que dejará ese margen, que puede mecanizarse luego llamando al ciclo de acabado G70.
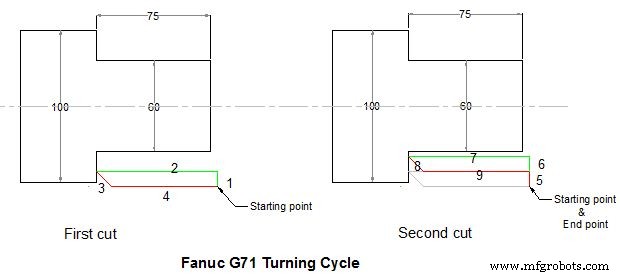
Ciclo de torneado Fanuc G71
Ejemplo Fanuc G71
Aquí hay un programa de pieza CNC que muestra cómo se puede usar el ciclo de torneado G71, este es el programa para el dibujo anterior.
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
En este programa, el ciclo de torneado G71 seguirá repitiendo el contorno dado dentro de los bloques P Q mostrados a continuación:
N80 G00 X60 N90 G01 Z-75
Estos dos bloques de programa CNC nos indican que queremos eliminar material hasta X60 de profundidad y Z-75 en longitud.
La profundidad de corte se da en el primer bloque U10, la cantidad de retracción también R10.
El margen de acabado en eje X es U3 pero no hay margen en eje Z W0.
Ciclo de acabado G70
Si programaste el ciclo de torneado G71 con márgenes de acabado, esos márgenes pueden eliminarse con el ciclo de acabado G70.
El ciclo de acabado G70 repite todo el contorno como el G71, pero en un solo corte eliminando los márgenes de acabado.
¿Por qué usar el ciclo de acabado G70?
Aunque el material puede eliminarse con el ciclo de torneado G71, si deseas un avance de corte y velocidad de husillo diferentes para el último corte, se recomienda usar el ciclo de acabado G70.
El ciclo de acabado G70 usa los valores F y S que se dan dentro de los bloques programados P Q. (G71 usa los valores F S dados dentro del segundo bloque de G71.)
Ejemplo Fanuc G70
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75 F0.15 N100 G00 X200 Z100 N110 G92 S1200 N120 T3 G96 S150 M03 N130 G00 X106 Z5 N140 G70 P80 Q90 N150 G00 X200 Z100 N160 M30
Ejemplo G70 G71

Ejemplo de ciclo de desbaste G71
O0004 G00 X200 Z10 M3 S800 G71 U2 R1 F200 G71 P80 Q120 U0.5 W0.2 N80 G00 X40 S1200 G01 Z-30 F100 X60 W-30 W-20 N120 X100 W-10 G70 P80 Q120 M30
máquina CNC
- Dominando el Ciclo de Rosca G76 de Fanuc CNC: Guía Completa
- Domine la Programación CNC: Ciclo de Desbaste G71 y Acabado G70 de Fanuc con Ejemplo
- Domine el Ciclo de Ranurado G75 de Fanuc para Operaciones CNC Precisas
- Referencia Completa de Códigos G Fanuc – Todos los Comandos Explicados
- Fanuc G70 y G71: Ejemplo de Programa CNC para Ciclos Desbaste y Acabado
- Dominando Ciclo Rosca Fanuc G92: Programación Simple y Control Preciso
- Ciclo de Torneado G90 de Fanuc: Ejemplo de Programa CNC para Operaciones Eficientes
- Dominando el Ciclo de Torneado G90: Guía Completa para Desbaste CNC y Más
- Ciclo de Desbaste G71 Formato de Una Línea: Simplifique la Programación Fanuc CNC
- Dominando el Ciclo de Desbaste G71: Ejemplo de Código para Torno CNC Fanuc
- Referencia completa de códigos G Fanuc para programación CNC