



Lista completa de códigos de error para controles CNC NUM 1020/1040/1060
Listado completo de códigos de error para controles CNC NUM 1000/1020/1040/1050/1060 T y G.
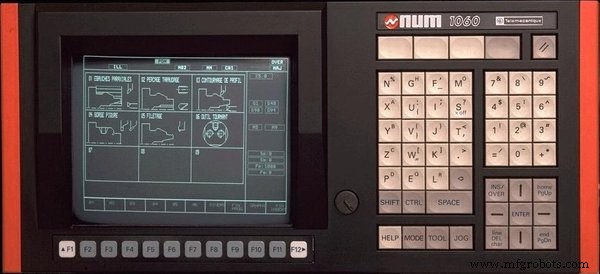
Control CNC NUM 1060
Errores de control CNC NUM
Errores varios y errores de máquina
| Nº Error | Significado del error |
|---|---|
| 1 | Carácter desconocido / Eje no reconocido por el sistema Demasiados dígitos tras una función Presencia de un signo tras una función que no admite signos Bloque truncado señalado por ? vía CLOSE en modo goteo |
| 2 | Función G desconocida o argumento obligatorio faltante tras la G |
| 3 | Atributo de un código G mal posicionado |
| 4 | Opción no habilitada o conflicto de parámetros de opción: Programación estructurada, RTCP, ejes sincronizados, etc. |
| 5 | Programación de opción geométrica no habilitada |
| 6 | Opción de interpolación polinómica faltante, tabla de coeficientes llena |
| 7 | Error en programación de movimientos paralelos a ejes inclinados (rectificadora): – La programación no está en plano G20 – La interpolación no está en G00 o G01 – X no está programado tras G05 – X y Z no están programados tras G07 |
| 8 | Número de corrección de herramienta demasiado alto |
| 9 | Secuencia de demasiados bloques no operativos – Bucle infinito |
| 10 | En acceso a terminal PLC: Error de intercambio de bus |
| 11 | En acceso a terminal PLC: Error de inicialización de bus o intercambio inhibido |
| 12 | En acceso a terminal PLC: Error de parámetro de rack |
| 13 | En acceso a terminal PLC: No existe tal tarjeta |
| 14 | Opción de plano inclinado faltante Acceso a límite PLC: canal faltante |
| 15 | Configuración de línea inválida |
| 16 | Error en activación RTCP |
| 17 | Fin de bloque en un comentario – Falta corchete de cierre |
| 18 | Error de servo: P50 demasiado pequeño |
| 20 | No hay M02 al final del programa Bloques no ejecutables en un ciclo llamado por una función G |
| 21 | Definición de pieza en bruto incoherente en modo 3D |
| 24 | Error en declaración de plano inclinado – Función reactivada cuando ya está activa – Declaración de argumentos de función incompleta – El eje del punto de pivote no existe o no está servo-controlado – Valor incoherente en uno de los términos de la matriz |
| 25 | Subrutina o número de secuencia no existe |
| 26 | Demasiados niveles de anidamiento de subrutinas |
| 27 | Compensación de radio: En programación de origen máquina G52 / Con roscas cónicas |
| 28 | Error de sintaxis en definición de radio de tabla de índice CCSPD G96 debe ir seguido de S / G97 debe ir seguido de S / radio inicial no puede determinarse X o U no programados en este bloque o en uno anterior |
| 29 | Ningún rango programado para CCSPD / Ningún rango compatible con S en G97: Sin opción de búsqueda de rango: S no incluido entre valores min. y max. del rango programado Con opción de búsqueda de rango: S no pertenece a ningún rango |
| 30 | Error de línea detectado |
| 31 | Modo PPR o PPL imposible con el protocolo de línea seleccionado |
| 32 | Error de referencia / Eje ya en final de carrera |
| 33 | Todos los deslizamientos en espera de sincronización |
| 34 | Radio mínimo alcanzado en interpolación G21 |
| 35 | Número de secuencia no encontrado en BÚSQUEDA |
| 36 | Memoria de programa de pieza llena |
| 37 | Velocidad de avance máxima excedida para roscado (COMAND) |
| 38 | Husillo ya controlado por otro grupo de ejes |
| 39 | Error de sincronización de ejes (con opción de sincronización de ejes) |
| 40-49 | Error de seguimiento excesivo en ejes 0 a 9 |
| 50-59 | Error de seguimiento excesivo en ejes 10 a 19 |
| 60-69 | Error de seguimiento excesivo en ejes 20 a 29 |
| 70 y 71 | Error de seguimiento excesivo en ejes 30 y 31 |
| 72 | Programación incremental tras un bloque incompleto (PGP) |
| 75 | Cambio de estado G20 a G21 o G22: último bloque en G20 incompleto al estar programado en PGP o corrección de radio o con X ≤ 0 primer bloque en G21 sin X e Y o G22 sin Y y Z Cambio de estado G21 o G22 a G20: último bloque en G21 o G22 incompleto o primer bloque en G20 en modo G41 o G42: En G21 o G22, radio inicial negativo o cero |
| 76 | En G21, programación de un ciclo fijo de torneado y fresado |
| 77 | Tipo de herramienta incompatible con la fase de mecanizado (fresado o torneado) |
| 78 | Error de sintaxis en programación de sincronización de deslizamientos G78 P: Máximo 4 dígitos, debe ser menor que el número de deslizamientos G78 Q: Máximo 4 dígitos No M00, M01 o M02 con G78 P.. |
Errores de programación paramétrica
| Nº Error | Significado del error |
|---|---|
| 91 | Nº de parámetro no reconocido |
| 92 | Parámetro negativo asignado a una función que no admite signo Valor de parámetro superior al máximo de la función a la que se asigna |
| 93 | Error en declaración de parámetro o expresión de prueba: Función L no seguida de símbolos =,<,>, &, ! Asociación con una función prohibida por un carácter de enlace -, +, *, /. |
| 94 | Operación prohibida en una expresión paramétrica: Raíz cuadrada de un número negativo / División por 0 |
| 95 | Intento de escritura en un parámetro de entrada externa o de solo lectura |
| 96 | El bloque precedente a la declaración de parámetro externo está incompleto Programación de L100 … en una definición de contorno en G64 |
| 97 | Actualización de parámetro imposible en G76: No hay símbolo = tras el número de parámetro Menos de 10 caracteres asignados para la entrada del valor |
| 98 | Escritura por un grupo de ejes de una operación dinámica ya usada por otro grupo |
| 99 | Error relacionado con la función N/M AUTO – Más de 5 ejes N/M AUTO definidos – Eje no servo-controlado definido como N/M AUTO – Definición de un eje N/M AUTO de otro grupo |
Errores de programación geométrica de perfil (PGP)
| Nº Error | Significado del error |
|---|---|
| 101 | PGP: Datos insuficientes para programar un círculo Círculo programado en dos ejes paralelos (con R / ver Error 107) |
| 102 | Línea programada por un ángulo y una coordenada sin forma de calcular la otra coordenada |
| 106 | En G02, G03, programación del tercer eje sin opción helicoidal |
| 107 | PGP: Círculo programado por su radio y punto final, con el punto final separado del inicio por más de 2 * radio Círculo programado por X, Z, I K con un radio inicial diferente del punto final (20 micras) / Helicoidal: dimensión del 3er eje faltante Círculo programado en dos ejes paralelos (con I, J, K / ver Error 101) |
| 110 | PGP: Error de sintaxis en el primero de dos bloques de una entidad PGP |
| 111 | PGP: Error de sintaxis en el segundo bloque de una entidad PGP |
| 112 | PGP: Intersección línea/línea en la que: Punto inicial del primer bloque = punto final del segundo bloque, o Ángulo de la primera línea = ángulo de la segunda línea |
| 113 | PGP: Los valores programados en los dos bloques no permiten determinar un punto de intersección o tangencia |
| 114 | PGP: Punto de intersección o tangencia no determinado por ET+, ET-, ES+ o ES |
| 121 | PGP: Error de sintaxis en el último de los tres bloques de una entidad PGP |
| 122 | PGP: Los dos primeros bloques son líneas no intersectantes |
| 123 | PGP: Los datos programados en los tres bloques no permiten determinar el punto de tangencia |
| 124 | PGP: Punto de tangencia del segundo y tercer bloque no especificado por ET+ o ET |
| 130 | Desplazamiento cero en uno de los dos bloques conectados por un redondeo o chaflán |
| 131 | Redondeo o chaflán programado en un bloque que incluye M0, M1 o M2 Programación insuficiente en una secuencia de bloques, sin permitir determinar el punto final |
| 135 | Un chaflán solo puede conectar dos líneas rectas |
| 136 | Más de dos bloques sin movimiento entre dos elementos geométricos cuya intersección o punto de tangencia se debe calcular |
| 137 | Cambio de plano de interpolación con un bloque inválido |
Errores varios
| Nº Error | Significado del error |
|---|---|
| 138 | Cambio de plano de interpolación cuando no se está en G40 (FCU) |
| 139 | Dos ejes paralelos transportados programados en el mismo bloque fuera de G52 y fuera de G00 |
| 140 | Error de programación de corrección de radio: Demasiados bloques extraños entre dos trayectorias consecutivas Las siguientes funciones no pueden programarse cuando la compensación de radio está activa: M00, M01, M02, acceso a parámetros externos, escritura de parámetros E8xxxx o L > 100 |
| 141 | Ejes paralelos transportados: Programación de un círculo cuyo punto inicial se programó con un eje y cuyo punto final se programó con el eje paralelo asociado |
| 143 | Factor de escala cancelado o habilitado con compensación de radio |
| 144 | Movimiento de un eje cuantificado diferente del incremento |
| 145 | G29: VAL ABS (P * P + Q * Q + R * R – 1000 mm) > 1 mm (vector normal no unitario) |
| 146 | Desplazamiento en espacio / G29 – Al menos una de las dimensiones P, Q o R faltante – Al menos una de las dimensiones X/U, Y/V o Z/W faltante |
| 148 | Número de ejes programados supera el máximo autorizado |
| 149 | Radio de herramienta demasiado grande respecto a la trayectoria programada |
Errores de sobrepaso de ejes
Solicitud de movimientos fuera de los límites de carrera de la máquina
| Nº Error | Significado del error |
|---|---|
| 150 | Sobrepaso de carrera en eje X |
| 151 | Sobrepaso de carrera en eje Y |
| 152 | Sobrepaso de carrera en eje Z |
| 153 | Sobrepaso de carrera en eje U |
| 154 | Sobrepaso de carrera en eje V |
| 155 | Sobrepaso de carrera en eje W |
| 156 | Sobrepaso de carrera en eje A |
| 157 | Sobrepaso de carrera en eje B |
| 158 | Sobrepaso de carrera en eje C |
| 159 | Solicitud de movimiento programado en un eje SIN REFERENCIAR |
Errores de programación estructurada
| Nº Error | Significado del error |
|---|---|
| 190 | Demasiados niveles de anidamiento de bucles o ramas (máximo 15) |
| 191 | Incumplimiento de la sintaxis en programación estructurada programación estructurada prohibida en modo MDI el índice de un bucle FOR debe ser: una variable L, una variable simbólica o un parámetro E80000, E81000 o E82000 incumplimiento de la sintaxis de instrucciones PUSH y PULL DO faltante tras WHILE programación de IF, THEN, ELSE en modo MDI |
| 192 | Palabra clave no reconocida o prohibida en el contexto |
| 193 | Error de estructura |
| 195 | Pila de programa saturada / Demasiadas constantes definidas para el espacio asignado |
| 196 | Error en declaración de índice de array |
| 197 | Uso de un símbolo no declarado como VAR |
| 198 | Error de sintaxis en declaración de variable simbólica |
| 199 | Sintaxis de declaración de variable incorrecta |
Errores de ejes
| Nº Error | Significado del error |
|---|---|
| 210 a 219 | Señal deficiente o error de complementariedad de generador de pulsos en ejes 0 a 9 |
| 220 a 229 | Señal deficiente o error de complementariedad de generador de pulsos en ejes 10 a 19 |
| 230 a 239 | Señal deficiente o error de complementariedad de generador de pulsos en ejes 20 a 29 |
| 240 y 241 | Señal deficiente o error de complementariedad de generador de pulsos en ejes 30 y 31 |
| 245 | Fallo en servo-control digital |
Errores en ciclos de bolsillo
| Nº Error | Significado del error |
|---|---|
| 260 | Memoria de trabajo ocupada |
| 261 | Número de programa demasiado alto |
| 262 | Número NU no entre los autorizados |
| 263 | Ejecución imposible – Modo Prueba o Gráfico obligatorio tras primera carga o edición |
| 264 | Ninguna dimensión programada en el plano de contorneado o dimensión fuera del plano |
| 265 | Bloque de posicionamiento inicial faltante; la definición de contorno debe comenzar con G0 o G1 |
| 266 | Memoria insuficiente |
| 267 | Carácter no permitido en sintaxis de bolsillo |
| 268 | Bloque de programación de bolsillo incompleto o con datos ilegales |
| 269 | Bloque de contorno incompleto / Bloque de posicionamiento faltante antes de definición de bolsillo |
| 270 | Definición de bolsillo parcial o totalmente faltante |
| 271 | Orientación de herramienta no perpendicular al plano de contorneado |
| 272 | Herramienta real no compatible con datos tecnológicos de bolsillo |
| 273 | Cambio de plano de contorneado entre definición y mecanizado de bolsillo |
| 274 | Dos definiciones de bolsillo anidadas |
| 275 | NU0 programado con G59 |
| 276 | Profundidad de bolsillo cero |
| 277 | Coordenadas de punto inicial o final de definición de bolsillo incompletas |
| 278 | La dirección de rotación del husillo es incompatible con la requerida en la definición de bolsillo |
| 279 | Función G no permitida en un bloque de programación de bolsillo |
| 280 | Primer bloque de contorno incompleto |
| 281 | Discontinuidad en uno de los contornos descritos |
| 282 | Error(es) en parámetros de definición de bolsillo |
| 283 | El contorno externo debe ser único y debe existir |
| 284 | Error en definición de contorno |
| 285 | Demasiados contornos |
| 286 | Ajuste de paso excesivo respecto al diámetro de herramienta |
| 287 | Ajuste de paso insuficiente respecto a las dimensiones |
| 288 | Penetración de acabado en ángulo agudo o zona no desbastada: cambiar punto de penetración |
| 289 | Diámetro de herramienta excesivo |
| 290 | Error interno |
| 291 | Penetración de acabado fuera del contorno |
| 292 | Doble posicionamiento al inicio del contorno |
| 293 | Punto final de desbaste presente durante desbaste frontal |
Ejes no identificados en el bus
| Nº Error | Significado del error |
|---|---|
| 300 a 309 | Eje 0 a 9 declarado en P2 pero no detectado en el bus |
| 310 a 319 | Eje 10 a 19 declarado en P2 pero no detectado en el bus |
| 320 a 329 | Eje 20 a 29 declarado en P2 pero no detectado en el bus |
| 330 y 331 | Eje 30 y 31 declarado en P2 pero no detectado en el bus |
Operadores dinámicos en C
| Nº Error | Significado del error |
|---|---|
| 400 | Carga de ops. dinámicos en C: El tamaño del código de usuario es demasiado grande |
| 401 | Carga de ops. dinámicos en C: Error de formato |
| 402 | Carga de ops. dinámicos en C: Error de suma de comprobación |
| 403 | El sistema tiene memoria insuficiente para ops. dinámicos en C |
| 404 | Carga de ops. dinámicos en C: Error de apertura |
| 405 | Carga de ops. dinámicos en C: Error de lectura |
| 406 | Carga de ops. dinámicos en C: Error de cierre |
| 407 | Carga de ops. dinámicos en C: El directorio está vacío |
| 410 | Ops. dinámicos en C: Número de parámetros pasados no coincide |
| 411 | Ops. dinámicos en C: ERROR DE USUARIO desde INIT: retorno negativo |
| 413 | Ops. dinámicos en C no reconocidos |
| 414 | Ops. dinámicos en C sin MAIN |
| 420 | Ops. dinámicos en C: ERROR DE USUARIO desde la función QUIT |
| 421 | Ops. dinámicos en C: ERROR DE USUARIO desde la función QUIT: retorno negativo |
| 423 | Ops. dinámicos en C: Rango de función en C no en [0..100] |
Errores de interpolación de curva spline
| Nº Error | Significado del error |
|---|---|
| 600 | Número de curva cero |
| 601 | N.. N.. debe programarse |
| 602 | Ningún eje programado en el primer bloque del contorno |
| 603 | Pendiente de curva indefinida |
| 604 | Menos de tres bloques en el perfil |
| 605 | Número de curva desconocido |
Errores en Numaform
| Nº Error | Significado del error |
|---|---|
| 700 | Opciones faltantes |
| 701 | S.. faltante al inicio de curva |
| 702 | Número de S.. diferente en T1 y T2 |
| 703 | Mínimo 2 ocurrencias de S en T1 |
| 704 | Sección indefinida (en T3) |
| 705 | Cambio de plano fuera de marca S |
| 706 | Husillo parado |
| 707 | Función E= inválida |
| 708 | E=1 o E=2: Error de posicionamiento de sección |
| 709 | T1 y T2 no pueden tener puntos en común |
| 710 | P, Q deben ser positivos |
| 711 | S diferente en T1 y T2 |
| 712 | Posición de herramienta indeterminada |
| 713 | Error: S=0 o T>3 |
| 730 | F= menor o igual a cero |
| 731 | Intersección de círculos concéntricos |
| 732 | Intersección de líneas paralelas |
| 733 | Límite no puede ser un plano horizontal |
| 740 | F = error |
Errores de programación de ciclos
| Nº Error | Significado del error |
|---|---|
| 830 | Posicionamiento no completado |
| 831 | Husillo parado |
| 832 | Punto final, P y K deben programarse |
| 833 | Despeje de retracción demasiado pequeño |
| 834 | Valor EB: -90 < EB < +90 |
| 835 | Los valores de P, Q, R y K son valores absolutos |
| 836 | El plano de interpolación debe ser G81 o G20 |
| 837 | Mal valor de F o S |
| 862 | P o R y punto final a programar |
| 863 | Punto final incoherente con EA |
| 864 | Herramienta de fresado prohibida en G66 |
| 871 | Límites de perfil acabado no definidos |
| 872 | Ninguna dimensión en definición de pieza en bruto |
| 873 | P o R no programado |
| 874 | Pieza en bruto inconsistente con perfil acabado |
| 875 | Ninguna intersección de EA con el perfil |
| 876 | Ángulo de alivio EB definido incorrectamente |
| 880 | Eje de ciclo desconocido |
| 881 | Valor de parámetro no compatible |
| 882 | Dimensión de fondo de agujero no programada |
| 883 | Paso (I J K) o despeje (P) no programado |
| 884 | Más de 9 inicios de rosca |
| 885 | Bolsillo incompatible con el plano seleccionado |
| 886 | Herramienta incompatible con el radio programado |
| 887 | Corte > diámetro de herramienta |
| 888 | Pausa prohibida en este ciclo |
| 889 | Error de sintaxis |
| 890 | Orientación de herramienta incompatible |
| 891 | Plano de retorno = fondo de agujero |
| 892 | Avance axial faltante |
| 893 | Avance lateral faltante |
| 894 | ER prohibido en G20 |
| 895 | G21,G22 prohibidos en ciclo |
| 896 | Dimensión incompatible con radio de herramienta |
| 897 | Longitud de bolsillo oblongo < diámetro |
| 898 | Corrector de herramienta faltante |
| 899 | Husillo no asignado a este grupo o husillo o grupo incompatible |
Procedimiento de calentamiento de husillo para un rendimiento óptimo
Códigos M de Heidenhain: Guía completa para operaciones de máquina
máquina CNC
- M-TECH: Sistema Avanzado de Control CNC para Routers Apollo
- Cómo elegir fresadora CNC: 3 ejes vs 4 ejes vs 5 ejes explicado
- Glosario Integral A-Z de Términos CNC Esenciales
- Router CNC 3 ejes vs 4 ejes: Diferencias clave para elegir
- Producción router CNC: Ingeniería de precisión y garantía de calidad
- Dominando la Interrupción de Ciclo en controles CNC Hurco: Guía paso a paso
- Control Hurco nombrado #1 en encuesta CNC Cookbook – Premio a la excelencia
- Mejora del Control de Calidad en Mecanizado CNC: Estrategias para Precisión y Satisfacción del Cliente
- Por Qué el Control Climático Preciso es Esencial para la Exactitud del Taller CNC
- Referencia Completa de Códigos G Fanuc – Todos los Comandos Explicados
- Referencia completa de códigos G NUM 1020/1040/1060T para torneado CNC