



Comprender Mensajes Error OSAI 10 Series CNC: Causas y Soluciones Rápidas
Mensajes Error Osai 10 Series CNC con Descripción de mensajes error y acciones correctivas para programadores mecanizadores CNC que trabajan en máquinas CNC con controles Osai.
Mensajes Error Osai 10 Series CNC
Descripción de mensajes error y acciones correctivas
NC001 Error Sintaxis
Error sintaxis encontrado en bloque programa pieza o en bloque MDI
NC002 Número Incorrecto Ejes para Código G
Este mensaje indica que:
– Al menos un eje debe programarse en G04
– Solo un eje debe programarse en bloque ciclo enlatado (G81 a G89).
NC003 Parámetros Ciclo Enlatado Faltantes
Faltan parámetros ciclo enlatado (K, I, …)
NC004 Parámetros Faltantes para Código G
Faltan parámetros para código G (ej. G33 … K)
NC005 Faltan J y/o K para Ciclo G83
Falta parámetro K o J en ciclo enlatado G83
NC006 Faltan I y/o J para Código G2/G3
Faltan parámetros I y/o J en códigos G2/G3 (círculos)
NC007 Parámetros Ciclo Tastado Faltantes
Faltan parámetros ciclo tastado (ej. E o r)
NC008 Error Formato
Este error se muestra en los casos:
– Índice variable incorrecto
– Avance (F) = 0 o negativo
– Formato variable incorrecto
– Número repeticiones ilegal (debe ser 1 a 65535)
– Error formato asignación, ej. asignación a cadenas longitudes diferentes
– Error lectura/escritura variables PLUS
– Error formato variable carácter en código DIS: no especificado como CHAR
– Área protegida no permitida: 0 < número área protegida < 4
- Variable no configurada
- Número ejecuciones = 1 para SPP triliteral
NC009 Símbolo No Definido
Este mensaje se muestra en casos:
– Nombre eje no configurado en AMP
– Variable no existe
NC010 Desbordamiento
Expresión demasiado larga
NC011 Función No Permitida
Este mensaje se muestra en casos:
– Activación tipo M "cálculo bloque" solicitada con bloque cálculo ya activo o en ESPERA
– Anulación avance con bloque no lineal activo solicitada
NC012 Uso Incorrecto Eje Esclavo
Un eje esclavo declarado previamente en bloque UDA se programa directamente en programa pieza o se introduce en bloque MDI.
Este error también se muestra en casos:
1. Intento mover eje esclavo manualmente.
2. Programando UDA, si eje esclavo ya involucrado en programación TCP como eje lineal o rotativo.
3. Programando UDA, si eje esclavo ya involucrado en programación virtual (UPR, UVP, UVC) como eje real o virtual.
4. Programando UDA, si eje maestro ya involucrado en programación virtual (UPR, UVP, UVC) como eje virtual.
NC013 Operando No Permitido en Ciclo Enlatado
Operando no permitido en ciclos enlatados G72 G73 G74
NC014 Parámetro K No Permitido en G84
Parámetro K no permitido durante programación G84 de husillo sin transductor
NC015 Programación Incorrecta Código G2/G3
Se especifican tanto el centro como el radio (R) del círculo
Elimine el radio o las coordenadas centro IJ
NC016 Número Ilegal Operandos
Número ilegal operandos en bloque AXO
NC017 Número Ilegal Ejes Pseudo
Demasiados ejes pseudo programados en bloque (máx. 6)
NC018 Número Ilegal Ejes en Código G33
Más de 2 ejes programados en G33
NC020 G No Permitido
G no permitido en ciclo roscado
NC021 Operando No Permitido con Código G
Operando incompatible con tipo movimiento
NC022 Bloque y Estado Sistema No Congruentes
– Habilitación/deshabilitación UDA mientras otro modo virtual activo
– Sincronización mientras bloques en ejecución suspendidos. Ej. sincronización con compensación diámetro fresa activa.
– Intento ejecutar bloque MDI mientras macro activa
NC024 G y Estado Programa No Congruentes
Este mensaje ocurre cuando
– Ciclos enlatados G41-G42 no pueden programarse cuando compensación diámetro fresa activa
– Rosca no puede programarse cuando compensación diámetro fresa (G41 G42) activa o ciclo enlatado programado
– Planos interpolación (G17, G18, G19) no pueden programarse cuando compensación diámetro fresa (G41 G42) activa
NC025 G y Modo Dinámico No Congruentes
Función G no compatible con modo dinámico actual.
Ejemplo: funciones G72, G73, G74 no aceptan modo continuo (G27, G28)
Cambio G27 a G28 o viceversa con rampas no lineales activas (MOV > 1).
NC026 G41/G42 y Estado Programa Pieza No Congruentes
Compensación diámetro fresa (G41/G42) no compatible con estado programa actual.
NC027 G Necesita Husillo con Transductor
G33 y macro-ciclo roscado FIL necesitan husillo con transductor.
NC028 G No Congruente con Modo Avance
G72, G73, G74 deben ejecutarse cuando G94 activo
NC029 Operando y Estado Programa Pieza No Congruentes
Operando incompatible con estado programa pieza actual
Ejemplo: operandos r, b no permitidos en estado estándar ISO (G40)
NC030 M y Modo Dinámico No Congruentes
Operandos lógica máquina incompatibles con modo dinámico activo
Ejemplo:
M fin movimiento no compatible con (G27-G28)
T programado con G41/G42 activo
NC031 M/T/S y Tipo Movimiento No Congruentes
Operandos lógica máquina incompatibles con tipo movimiento
Ejemplo:
G33 + función M fin movimiento
NC032 Operandos Ciclo Tastado Inhibidos
Operandos ciclo tastado no permitidos
Ejemplo:
Operandos I,J,K,R,u,v,w,b,t no permitidos en G73
Operandos I,J,K,R,u,v,w,b,t,r no permitidos en G72
NC033 Falta Tercer Eje para Helice
Falta tercer eje para programación helicoidal
NC034 Función "Expedite" Sin Movimiento
Un M "expedite" presente en bloque que no programa movimiento; M "expedite" deben asociarse siempre a movimiento
NC035 Avance o Velocidad No Programados
– Avance o velocidad no programados para ejecución ciclo enlatado
– Bloque movimiento G1/G2/G3 sin avance programado
NC036 Eje Z No Encontrado para Ciclo G87
El eje z no ha sido programado para el ciclo G87.
NC037 Variable Solo Lectura
La variable especificada es tipo solo lectura. Ejemplo: TIM.
NC038 Registro Programa Pieza Demasiado Largo
El registro programado tiene más de 127 caracteres. Se muestra junto con mensaje NOMBRE PROGRAMA PIEZA.
NC039 Acceso Programa Pieza Denegado
El archivo programa pieza especificado no es accesible lectura porque está abierto modo escritura para otro usuario (ej. Editor, DOS tiempo real, etc.).
NC040 Bloque P.P. No Permitido Desde Línea Serie
Bloque no permitido durante ejecución programa pieza desde línea serie.
NC041 Configuración Línea Serie Incorrecta para EPS
NC042 Anidamiento IF Mayor 32
Se excedió número máximo IF anidados.
NC043 ELSE No Permitido
Comando ELSE programado sin IF previo.
NC044 ENDIF No Permitido
Comando ENDIF programado sin IF previo coincidente
NC048 Argumento Ilegal para TAN
Argumento operador TAN es 90 grados (resultado infinito)
NC049 Argumento Ilegal para SQR
Argumento operador SQR (raíz cuadrada) es número negativo
NC050 Demasiados Ejes Programados
Más de 9 ejes programados en bloque
NC051 División por Cero
División por cero detectada en expresión calcula dimensión eje (ej. X10/0)
NC052 Cadena Demasiado Larga
Longitud máxima cadena 80 caracteres.
Mensaje cuando cadena más larga usada en:
– visualización cadena con código DIS
– asignación variable cadena (SC)
NC053 Etiqueta Duplicada
Mensaje cuando programa seleccionado/activado. Muestra dos etiquetas idénticas en programa pieza. Etiqueta duplicada también mostrada.
NC054 Etiqueta No Definida
Etiqueta programada en instrucción salto (GTO) o llamada subrutina (EPP) no existe
NC055 Etiqueta Demasiado Larga
Mensaje cuando sistema lee bloque SPG. Indica etiqueta con más de 6 caracteres programada. Etiqueta ilegal también mostrada
NC056 Desbordamiento Tabla Programas
Mensaje cuando programa seleccionado/activado. Indica número CLS para subrutinas desborda máximo configurado en AMP.
Puede alterar este parámetro en AMP con procedimiento descrito en sección CONFIGURACIÓN PROCESO.
NC057 Desbordamiento Tabla Etiquetas
Mensaje cuando programa seleccionado. Indica número etiquetas programadas desborda máximo configurado en AMP.
Puede alterar este parámetro en AMP con procedimiento descrito en sección CONFIGURACIÓN PROCESO.
NC058 Fin Programa
Marcador fin archivo para:
– salto bloques
– edición bloques
– búsqueda cadena
– ejecución programa
NC059 Inicio Programa
Marcador inicio programa para:
– salto bloques
– búsqueda cadena
NC060 Anidamiento RPT Mayor 5
Nivel máximo anidamiento RPT (5) desbordado
NC061 Anidamiento Subrutina Mayor 4
Nivel máximo anidamiento subrutina (4) desbordado
NC062 Anidamiento EPP Mayor 5
Nivel máximo anidamiento EPP (5) desbordado
NC063 Ciclo RPT/EPP Abierto Fin Archivo
Mensaje cuando:
– Fin archivo alcanzado sin encontrar bloque (ERP) que cierra ciclo (RPT) programado
– Fin archivo alcanzado sin completar subrutina definida con (EPP)
NC064 ERP Sin RPT
(ERP) programado sin programar previamente (RPT)
NC065 Error Manejo Archivo Programa Pieza
Este mensaje ocurre durante lectura/escritura programa para indicar:
– bloque programa pieza saltado
– error programa SPG/REL
– error gestión apertura/cierre subrutina
– archivo accedido no existe o está protegido
NC066 Programa Pieza No Encontrado
El programa pieza/subrutina seleccionado no está almacenado en directorio E:\UPP
NC067 Programa Pieza No Seleccionado
Este error ocurre cuando:
– INICIO CICLO dado en AUTO pero ningún programa pieza seleccionado
– comandos SKIP, MODIFICAR, ESCAPE dados pero ningún programa pieza seleccionado
– instrucción salto (GTO) ejecutada por sistema en modo MDI
NC068 Número Proceso Fuera Rango
Número proceso escrito en código tres letras no puede ser mayor que el establecido en AMP o menor que 1.
NC069 Paramacro Modal Ya Activo
Paramacro programado cuando paramacro modal ya activo
NC070 Paramacro No Configurado
Paramacro programado no configurado en AMP
NC078 Opción Software No Instalada
NC079 Opción Software No Disponible. Verifique Seguridad
NC080 Eje No Referenciado
Este mensaje ocurre cuando:
– Eje programado no referenciado
– Eje especificado en definición área protegida con DPA no referenciado
– Compensación a preajustar/requalificar asociada a eje no referenciado
NC081 DPP No Definido para Ciclo Tastado
Parámetros ciclo tastado (coordenada aproximación, distancia seguridad, velocidad) no definidos en bloque DPP
NC082 Demasiados Códigos M "Expedite"
Más de un código M expedite programado en bloque
NC083 Código M No Definido
El M programado no está configurado en AMP.
Configure el M en AMP y reinicie el sistema
NC084 Círculo No Congruente
El círculo no es geométricamente congruente: radio o puntos finales no correctos
NC085 Parámetros Rosca Incorrectos (I, K, R)
Parámetros roscado programados (I, K, R) no permitidos.
Calcule parámetro I con fórmula: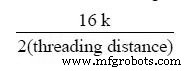
NC086 Paso Helice No Congruente
Paso helice no geométricamente correcto
NC087 Ejes Plano Necesitan Mismo Factor Escala
Ejes plano en programación G02/G03 (círculo) deben tener mismo factor escala.
Cambie factor escala con instrucción SCF
NC088 Perfil No Congruente
Perfil ISO-offset programado no correcto
NC089 Dirección Incorrecta en Perfil
Valor compensación G41-G42 invierte dirección trayectoria herramienta
NC090 Error Deshabilitar Compensación Fresa
Salida incorrecta compensación diámetro fresa (G40)
NC091 Demasiados Bloques Resolver
Demasiados movimientos plano extra programados con compensación diámetro fresa activa (G41-G42) (máx. 2 movimientos plano extra).
NC092 Entrada Zona Seguridad
Movimiento programado entra en una de tres áreas seguridad
NC093 Ciclo Enlatado en Plano Rotado
Ciclo enlatado programado en plano rotado
Desactive rotación plano
NC094 Datos Ciclo Enlatado No Congruentes
Parámetros especificados en ciclo enlatado (I, J, K, R) no permitidos.
Ejemplo: ciclo enlatado K = 0
Se ejecuta G84 o G86 con husillo en estado no exclusivo.
NC095 Parámetros Faltantes para G87
Faltan parámetros en ciclo taladrado fijo G87. Este ciclo usado en macros WOOD.
NC096 Programación Incorrecta Ciclo Tastado
Este mensaje aparece cuando:
– distancia aproximación tastado es nula
– tastado agujero programado con radio nulo (ej. G73r0E5)
NC097 Ciclo Tastado Agujero No Completo
El ciclo tastado agujero no completo no ha sido completado
NC098 Ciclo Tastado No Ejecutado
Este mensaje ocurre cuando tastador no encuentra punto tastar antes alcanzar zona seguridad
NC099 Tastador No Retraído
Cuando ciclo medición inicia, tastador ya toca superficie pieza
NC100 Sobrecarrera Hardware
Eje programado ha desbordado sobrecarrera hardware. Muévalo manualmente dentro límites carrera hardware
NC101 Sobrecarrera Software Positiva
Movimiento programado causa que eje salga límites software positivos programados/configurados
NC102 Límite Sobrecarrera Hardware Positivo
Este mensaje aparece si eje jogeado dirección positiva después alcanzar límite sobrecarrera hardware positivo.
Seleccione JOG DIR – y presione INICIO CICLO para jogear eje dentro sobrecarrera positiva. NOTA: no hay otra forma retornar eje a límites HW operativos
NC103 Límite Sobrecarrera Hardware Negativo
Este mensaje aparece si eje está en límite sobrecarrera hardware negativo programado/configurado e intenta jogearlo más dirección negativa.
NC104 Límite Sobrecarrera Software Positivo
Este mensaje aparece si eje está en límite sobrecarrera software positivo programado/configurado e intenta jogearlo más dirección positiva.
NC105 Límite Sobrecarrera Software Negativo
El eje está en límite sobrecarrera software negativo y configuramos movimiento JOG DIR
NC106 JOG Pasado Límite Sobrecarrera Software
El valor JOG INCR llevaría eje pasado límite sobrecarrera software
NC107 Ejes No En Perfil
Este mensaje aparece si intentamos salir PARADA CICLO después serie movimientos jog sin llevar ejes de vuelta al perfil.
Seleccione JOG RETURN y retorne ejes al perfil
NC108 Home y JOG DIR No Congruentes
Este mensaje aparece cuando intentamos referenciar eje en JOG DIR opuesta a dirección referenciado configurada. NOTA: si ciclo referenciado configurado automático, sistema corregirá automáticamente JOG DIR sin mostrar error.
Presione tecla JOG DIR para alinear dirección jogeo a dirección eje referenciado configurada
NC109 Error Salida ESPERA: Modo Cambiado
Este mensaje ocurre cuando intentamos salir ESPERA estableciendo modo operación (BLOQUE/BLOQUE, AUTO, MANUAL) diferente al que sistema entró en ESPERA.
Seleccione modo correcto y reintente.
NC110 Bloque No Permitido en ESPERA
Este mensaje ocurre cuando:
– intentamos ejecutar bloque movimiento MDI con sistema en ESPERA. Cuando sistema en ESPERA ejes solo pueden jogearse.
– M programado configurado como no permitido en ESPERA
NC111 Reset Activo Denegado
Este mensaje ocurre cuando intentamos ejecutar RESET ACTIVO en condiciones:
– mientras bloque ejecutado con G27-G28
– durante ejecución bloque seguido por bloque circular (G02/G03)
– durante ejecución último bloque antes bloque sintácticamente inapropiado
Sistema solo acepta otro RESET ACTIVO (particularmente conveniente para saltar bloque circular) o RESET
NC112 Uso Incorrecto Eje Roll-over con G90
Coordenada programada para eje con rollover en G90 mayor que paso rollover configurado en AMP
NC113 JOG DIR Incorrecto para Retorno Jog
Si dirección jog negativa durante retorno jog automático/manual, sistema fuerza dirección jog positiva. Este mensaje aparece si reversión impedida por lógica máquina
NC115 Ciclo Tastado Ejecutado Antes Fin Movimiento Aproximación
Ciclo tastado realizado durante aproximación rápida tastador
NC116 Uso Incorrecto Eje Real Durante Modalidad Virtualización
Este mensaje ocurre cuando eje real programado cuando modo virtual activo
NC117 Dirección Herramienta Activa: Movimiento No Permitido
Este mensaje ocurre cuando solo dirección herramienta activa y todos otros movimientos no permitidos.
NC118 Sobrecarrera Software Negativa
Movimiento programado causa que eje pase límites software negativos programados/configurados
NC119 Comando No Permitido Durante Búsqueda Memoria
Comando no permitido durante búsqueda en memoria
NC120 Modo Seleccionar Fuera Rango
Este mensaje ocurre cuando modo seleccionado fuera rango. Modos permitidos rango 1-8:
| 1 MDI | 5 JOG INCREMENTAL |
| 2 AUTO | 6 RETORNO PERFIL |
| 3 BLOQUE por BLOQUE | 7 ARCHIVO REFERENCIADO |
| 4 JOG CONTINUO | 8 MPG |
NC121 Número Ejes Seleccionar Fuera Rango
Número ejes seleccionados movimientos manuales con llamada librería NC NC_SELAXI fuera rango. Rango permitido 1 a número ejes configurados proceso
1 < rango permitido < n. ejes configurados +1
NC122 Demasiados Ejes Seleccionados Movimiento Manual
Mayor número nombres ejes que aceptados insertados en bloque programa pieza.
Edite bloque programa pieza.
NC123 Mal Modo Selección para Ciclo
Este error se muestra cuando INICIO CICLO presionado en condiciones:
– modo distinto MDI seleccionado durante ejecución movimiento eje cambio herramienta
– sistema en ESPERA, AUTO o BLOQUE/BLOQUE con MBR (retroceso multibloque) no configurado en AMP
– sistema en ESPERA con MBR activo y modo seleccionado distinto AUTO o BLOQUE/BLOQUE
– sistema en REPOSO y RESET_ACTIVO con modo seleccionado distinto AUTO o BLOQUE/BLOQUE
– sistema en REPOSO con MBR activo y modo seleccionado distinto AUTO o BLOQUE/BLOQUE
– sistema en HRUN con MBR activo y modo seleccionado distinto AUTO o BLOQUE/BLOQUE
– comando RESET_ACTIVO en estado ESPERA con modo seleccionado distinto MDI, AUTO o BLOQUE/BLOQUE.
NOTA:
Para más información sobre estado máquina (ESPERA, MDI, HRUN, etc.) consulte GUÍA USUARIO.
NC124 Nombre Eje Incorrecto
Este error se muestra cuando:
– Nombre eje seleccionado no configurado en tabla ejes asociada al proceso
– Definición plano interpolación no correcta porque su eje/ejes no configurados en tabla ejes.
– Plano a definir con G17, G18, G19, G16 no puede definirse porque uno ejes especificados no configurado en tabla ejes
– Eje especificado en llamada NC_ACTUALOFS no existe
– Eje especificado en bloques SCF, MIR tres letras no configurado
– Error lectura coordenada eje porque eje especificado no existe
– Eje especificado en bloques SOL, DPA, UDA, UGS, AXO, UAO tres letras no configurado o duplicado
– eje especificado en llamada librería AX_SHARE no existe
– está liberando eje compartido con lógica mediante comando GTA.
NC125 Longitud Datos Fuera Rango
Búfer teclado para bloques MDI desbordado. Longitud entrada permitida 1 a 127 caracteres
NC126 Fallo Escritura Variable
Valor variable no escrito
NC127 Fallo Lectura Variable
Valor variable no leído
NC128 Definición Límite Operativo Incorrecta
– Error definiendo límites software operativos con mnemónico tres letras SOL.
– Límites software programados deben definirse en software configurado.
– Límites software operativos no configurados en AMP.
NC129 Área Protegida No Definida
Este mensaje ocurre cuando intenta habilitar con PAE área protegida que no existe. Defina área protegida con PAE.
NC130 Longitud Compensación No Definida para Eje
Este mensaje ocurre cuando intenta preajustar/requalificar compensación no asociada al eje especificado.
NC131 Código Orientación Herramienta Incorrecto
Código orientación herramienta especificado ilegal
NC132 Error Entorno PLUS
Error en entorno PLUS generado por llamadas librería PLUS PL_SET92, PL_RESG92, PL_PRESCOR, PL_UAO, PL_UTO, PL_UIO, PL_RQT, PL_RQP, o PL_RQO
Error durante ejecución: RQO, UAO, UTO, UIO, RQT, RQP, G92, GTS
NC133 Error Entorno Servo
Error en entorno SERVO durante preajuste origen o compensación
Error también causado por comando IPB cuando valor Banda En Posición transferido a eje redondeado, en cálculos internos, a menos de 1 dígito. Códigos error cuando FLT ejecutando:
-1: Id eje inválido o inexistente
-2: Eje en movimiento
-3: Comando inválido
-4: Filtro no configurado
-5: Recursos filtro agotados
-6: Id filtro inválido
-7: Parámetro fuera rango
NC134 Movimiento Manual No Ejecutado, Sin Ejes Configurados
Movimientos manuales no permitidos porque ningún eje configurado
NC135 Eje No Configurado
Id programado en código tres letras GTA o GTS no configurado
Eje no husillo programado en código tres letras GTS
NC136 Id Programado Identifica Eje Auxiliar
ID programado en bloque GTA corresponde a eje auxiliar y no permitido
NC137 Eje o Husillo No Disponible
– ID eje programado en bloque GTA corresponde a otro proceso
– ID eje programado en función librería AX_SHARE no disponible.
– Solicitudes husillo con GTS no aceptadas.
NC138 Id Eje Duplicado
ID eje duplicado en bloque GTA
NC139 Id Programado Identifica Husillo
ID programado en bloque GTA corresponde a eje husillo y no permitido
NC140 Fallo Establecer Velocidad Husillo
Lógica máquina (tarea $SPROG) no acepta variación velocidad husillo.
NC141 Fallo Solicitud Nueva Herramienta
Lógica máquina (tarea $nTPROG) no acepta programación código T.
NC142 Fallo Ejecución M
Lógica máquina (tarea $mDECOD) no acepta programación código M
NC143 Fallo Programación Ejes Pseudo
Lógica máquina (tarea $nPSEUDO) no acepta programación ejes pseudo.
NC144 Movimiento Eje Inhibido
Movimiento eje denegado por lógica máquina (tarea $nCONMOV).
NC145 Fallo Fin Movimiento
Lógica máquina responde error en señal fin movimiento (tarea $nENDMOV).
NC146 Demasiados Bloques Sin Movimiento Modo Continuo
Demasiados bloques sin movimiento programados en modo continuo (G27, G28)
NC149 Programa Ya Seleccionado
Este error ocurre en modo MDI cuando intenta activar mismo paramacro varias veces.
NC150 Eje Referenciado
Este mensaje indica que el eje ha sido referenciado.
NC151 Eje En Perfil
Este mensaje indica que RETORNO AL PERFIL terminó exitosamente y el eje regresó al perfil.
NC152 Fin Retorno Automático Perfil
Este mensaje indica que RETORNO AUTOMÁTICO AL PERFIL terminó exitosamente y todos ejes regresaron al perfil.
NC153 Fin Retroceso Bloque
Este mensaje ocurre cuando retroceso multibloque hacia atrás. Para retroceso mayor número bloques, altere máximo configurado.
NC156 Fin Búsqueda Memoria
Fin búsqueda en memoria
NC160 Comando y Estado Sistema No Congruentes
Este mensaje indica comando no permitido en estado sistema actual
NC161 Error Interno: Clase No Existe
NC162 Error Interno: Error Mensaje NC
Apague y encienda control. Si mensaje persiste, contacte servicio técnico.
NC190 Longitud Insuficiente Ciclo Rosca
Este error ocurre cuando distancia recorrida en fases aceleración/desaceleración ciclo roscado enlatado sin transductor es mayor que distancia total, sin espacio para mecanizado.
NC191 Longitud Insuficiente Ciclo Rosca con Transductor
Este error ocurre cuando distancia recorrida en fases aceleración/desaceleración ciclo roscado enlatado con transductor en husillo es mayor que distancia total, sin espacio para mecanizado.
NC192 Longitud Insuficiente Ciclo Rosca
Este error ocurre cuando distancia recorrida en fases aceleración/desaceleración ciclo roscado enlatado es mayor que distancia total, sin espacio para mecanizado.
NC199 Husillo No Activado
NC200 Error Acceso Archivo
Error lectura/escritura archivo.
NC201 Error Carga Archivo Configuración
Configuración ejes en archivo accedido diferente de configuración en puerto dual.
NC202 Discrepancia Configuración Archivo/Puerto Dual
Configuración ejes en archivo accedido diferente de configuración en puerto dual.
NC203 Advertencia: Tabla Bloqueada Solo Lectura
PLUS deniega acceso tabla en puerto dual.
NC204 Tamaño Archivo Ilegal
Tabla en archivo tamaño incorrecto.
NC205 Cargador Vacío
Cargador seleccionado no tiene bolsillos definidos.
NC206 Bolsillo Ocupado
Bolsillo definido para herramienta ya reservado para otra herramienta.
NC207 Bolsillo Anterior Ilegal
Herramienta ocupando más de un bolsillo interfiere con bolsillo ocupado por otra herramienta (bolsillo anterior).
NC208 Bolsillo Siguiente Ilegal
Herramienta ocupando más de un bolsillo interfiere con bolsillo ocupado por
NC209 Aleatorio Ilegal
Clase aleatoria ilegal rastreada en memoria.
NC210 Tabla Herramientas Llena
Puerto dual lleno durante carga tabla herramientas relacionada con cierto cargador.
NC211 Formato Doble Ilegal para Editor
Formato variable no accesible editor rastreado.
NC212 Número Cargador Ilegal en Archivo
Error lectura/escritura
NC213 Bolsillo No Inicializado
NC214 Bolsillo No Compatible
NC215 Nombre Tabla Ilegal
Nombre tabla a cargar inválido. Asegúrese extensión nombre tabla sea una de:
.TOL .USR .MAG .OFS .ORG .SPN
NC220 Proceso No Definido
Proceso no definido o configurado.
Defina proceso por defecto con comando PRO o seleccione proceso existente para comandos sincronización.
NC221 Tipo Proceso Incorrecto
Canal comunicación inadecuado para conjunto comandos usado.
Ejemplo: tipo canal 2 (PLUS) para ejecución comando EXE.
NC222 Número Proceso Incorrecto
Número proceso especificado para comandos sincronización identifica proceso actual
NC223 Cola Proceso Llena
Cola proceso (local o remota) a la que se envió mensaje está llena.
NC224 Datos Envío Demasiado Largos
Datos transmitir con SND más de 174 caracteres
NC225 Fallo Carga Datos
Tipo o número datos transmitidos con SND no permitido
NC226 Mensaje Ya Existe en Cola
Comando SND hacia proceso dado antes de que proceso limpiara mensaje anterior.
NC227 Fallo EXE o ECM
Este mensaje ocurre cuando:
– Estado proceso al que se envía EXE o ECM no permite comandos ejecución automática programa pieza (RUN, HRUN, RUNH, ESPERA) o instrucción MDI.
– Error sintaxis en programa al que se dirige comando EXE
NC290 Activación Programa Denegada
Lógica máquina ha rechazado activación programa pieza.
NC291 Desactivación Programa Denegada
Lógica máquina ha rechazado liberación programa activo.
NC292 Solicitud Adquisición Ejes Denegada
Lógica máquina ha rechazado adquisición algunos ejes durante ejecución código tres letras GTA.
NC293 Solicitud Liberación Ejes Denegada
Lógica máquina ha rechazado liberación algunos ejes durante ejecución código tres letras GTA.
NC294 Solicitud Adquisición/Compartir Husillo Denegada
Lógica máquina ha rechazado adquisición o compartir husillo mediante código tres letras GTS.
NC295 Solicitud Liberación Husillo Denegada
Lógica máquina ha rechazado liberación husillo mediante código tres letras GTS.
NC296 Solicitud Cambio Estado Compartir Husillo Denegada
Lógica máquina ha rechazado cambio estado compartir husillo mediante código tres letras GTS.
NC297 Ciclo Fijo No Posible con Husillo Compartido
G84 o G86 programado con husillo en modo no exclusivo.
NC320 Programación UPR No Permitida
UPR no puede programarse cuando otro modo virtual activo.
Este error también se muestra cuando:
– Uno de los ejes físicos resulta ESCLAVO en programación UDA/SDA.
– Tipo 5 o minúscula UPR programada y no hay UPR previo activo.
– Variable usuario !R73 MODE establecida en 1 y orígenes en ejes rotativos programados en UPR, o tipo 5 UPR programada.
– Orígenes en ejes rotativos programados en tipo Ø, 1 o 10 UPR.
NC321 Programación UPR Incremental Incorrecta
UPR incremental solo puede programarse si UPR activo.
NC322 Programación UPV No Permitida
UPR no puede programarse cuando otro modo virtual activo.
Este error también se muestra si uno de los ejes reales es esclavo en programación UDA/SDA.
NC323 Tipo Eje Incorrecto en Programación UPV
Tipo eje real programado no compatible con modo virtual.
NC324 Valor Radio Programado Incorrecto
Radio programado en bloque UVP no compatible con posición eje lineal.
NC325 Programación UVC No Permitida
UVC no puede programarse cuando otro modo virtual activo. Este error también se muestra si eje real es esclavo en programación UDA/SDA.
NC326 Valor Código TCP Programado Fuera Rango
Código que habilita TCP ilegal.
NC327 Programación TCP No Permitida
(TCP,5) no puede programarse cuando otro modo virtual activo.
Este error también se muestra si uno de los ejes lineales o rotativos del TCP es esclavo en programación UDA/SDA.
NC328 Programación TCP No Congruente
Solicitud habilitar TCP no compatible con modo TCP actual.
NC329 Error Activación TCP Tangencial
Error durante habilitación (TCP,4). Verifique si IDs ejes especificados configurados en tabla usuario.
NC330 Error Obtención o Liberación Ejes
GTA no puede habilitarse cuando compensaciones, ciclos enlatados o modo virtual activos.
NC331 Reloj Interpolador Eje No Congruente
Uno o más ejes objeto de comando GTA o GTS caracterizados con reloj interpolador diferente al proceso actual.
NC332 Valor Módulo ijk Cero
Error programación ijk con TCP activo: módulo con tales valores igual a cero.
NC333 Programación Incorrecta ijk, mno
ijk y/o mno mal programados.
NC334 Desbordamiento Número Bloques Contorneado
Número máximo bloques definidos en AMP para contorneado automático o ciclos desbaste inferior al requerido.
NC340 Círculos/Líneas No Definidos
Círculo/línea programado en perfil GTL no definido.
NC341 Definición Incorrecta Círculos/Líneas
Error en definición círculo/línea GTL.
NC342 Círculos/Líneas No Intersectan
Intersección solicitada por perfil GTL involucra dos círculos/líneas que no intersectan.
NC343 Círculos Coincidentes
Intersección solicitada por perfil GTL debe generarse por dos círculos que no intersectan.
NC344 Círculos/Líneas/Puntos Coincidentes
Círculos/líneas/puntos programados en perfil GTL son coincidentes.
NC345 Puntos Dentro Círculo
Error perfil: punto programado dentro círculo.
NC346 Líneas Paralelas
Error programación punto/círculo: líneas perfil paralelas.
NC347 Puntos Alineados
Error perfil: puntos programados en definición círculo en misma línea.
NC360 Demasiados Bloques Movimiento
Número máximo bloques movimiento permitidos dentro perfil llamado por macro desbaste (SPA, SPF) alcanzado. Verifique valor límite configurado en AMP.
NC361 Error Perfil
Perfil llamado por macro desbaste (SPA, SPF) no puede desbastarse. Generalmente solo perfiles monótonos pueden desbastarse para eje desbaste (siempre X o Z decreciente o creciente).
NC362 Área Trabajo No Definida
Apague y encienda control, si error persiste, contacte asistencia.
NC363 Eje No Congruente con Plano Interpolación
En macros desbaste (SPA, SPF) eje desbaste debe pertenecer a plano interpolación, como ejes para los que se define viruta. También en macro roscado eje rosca y eje retorno deben pertenecer a plano interpolación
NC364 Aproximación Incorrecta a Perfil
Punto aproximación no permitido para macro desbaste (SPA, SPF). Punto aproximación debe ser siempre externo a campo desbaste en X, para desbastes paralelos eje X, y externo a campo desbaste en Z, para desbastes paralelos eje Z
NC365 Tipo Interpolación No Permitido
En perfil llamado por macro desbaste (SPA, SPF) solo bloques movimiento lineales o circulares permitidos.
NC366 Puntos Alineados Durante Desbaste
Durante etapa desbaste perfil área que no puede desbastarse alcanzada. Controle consistencia perfil y parámetros macro.
NC367 Perfil No Consistente con Aproximación
Punto aproximación y dirección desarrollo perfil no permiten continuar desbaste.
NC370 Parámetros R o B No Permitidos
En macro ranurado no permitidos conexión o chaflán inicial/final si nivel externo no programado.
NC371 Ancho Herramienta Mayor Ancho Ranura
Error macro ranurado porque ancho herramienta superior a ancho ranura.
NC372 Ancho Herramienta Nulo o No Consistente con R o B
Error macro ranurado porque ancho herramienta nulo o inferior a suma conexiones y chaflanes programados.
NC373 Posición Inicial Incorrecta para TGL
Posición aproximación para macro ranurado no consistente con parámetros declarados en bloque.
NC375 Faltan Parámetros "a" y/o "b"
Si roscado programado no estándar, en bloque deben estar presentes parámetros "a" y "b".
NC376 Paso Rosca Incorrecto
En caso roscado no estándar necesario que paso programado respete fórmula. Debe ser:
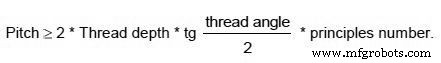
NC377 Ángulo Rosca Mayor 180°
Error macro roscado debido a ángulo rosca 180°
NC378 Longitud Rosca Nula
Error macro roscado si longitud rosca junto eje husillo nula.
NC379 Ángulo Cónico Incorrecto
En caso roscado cónico, máximo cónico admitido igual a mitad ángulo rosca.
NC380 Rotación Plano No Permitida con Rosca
No permitido realizar ciclo roscado si hay rotación activa para plano interpolación.
NC381 Salida Circular No Permitida Sin Parámetro "r"
Error macro roscado debido a programación salida con conexión sin valor radio.
NC401 Programa Pieza HSM No Encontrado o Error Apertura Programa Pieza
Posible error compartición programa pieza entre módulos ejecutables control.
Recargue programa o contacte servicio ingeniería cliente.
NC402 Error Lectura Programa Pieza HSM
Programa pieza en ejecución corrupto
Apague y encienda control o llame servicio ingeniería cliente
NC403 Archivo Configuración HSM No Encontrado o Error Apertura Archivo Configuración
Archivo configuración no presente.
Verifique presencia archivo y código tres letras HSM que define nombre
NC404 Error Sintaxis Configuración HSM en Línea
Línea especificada contiene error sintaxis.
Verifique sintaxis código tres letras configuración en manual.
NC405 Posición Inicio Requerida para Todos Ejes Definidos HSM
Primer punto programado después G61 debe contener todos ejes asociados con configuración HSM.
Programe todos ejes faltantes, confirmando posiciones que no cambian.
NC406 Parámetro HSM Obligatorio Requerido en Configuración en Línea
Código tres letras configuración en línea especificada requiere otros parámetros
Verifique sintaxis código tres letras configuración en manual.
NC407 Error Parámetro HSM Obligatorio
Código tres letras configuración en línea especificada no contiene parámetro obligatorio
Verifique sintaxis código tres letras configuración en manual.
NC408 Parámetro HSM en Posición Línea Incorrecta
Reservado desarrollos futuros.
Llame servicio ingeniería cliente.
NC409 Parámetro HSM No Permitido en Programa Pieza
Reservado desarrollos futuros.
Llame servicio ingeniería cliente.
NC410 Dos Puntos Requeridos Definir Segmento
Debe haber al menos dos puntos entre códigos G61 y G60.
Edite programa pieza y no use G61/G60.
NC411 Ejes Definidos HSM No Encontrados Entre Parámetros Ejes Proceso en Línea
Debe haber al menos dos puntos entre códigos G61 y G60.
Edite programa pieza y no use G61/G60.
NC412 Parámetros Generales HSM Deben Configurarse Antes Parámetros Ejes en Línea
Código tres letras configuración en línea especificada se refiere a identificador eje no asociado con proceso en que se ejecuta programa pieza.
Verifique código tres letras configuración en manual o identificadores ejes asociados con proceso.
NC413 Parámetros Ejes Deben Configurarse Después Parámetros Generales HSM en Línea
En archivo configuración, códigos tres letras generales deben definirse primero y luego códigos configuración ejes.
Verifique secuencia configuración en manual.
NC414 HSM Necesita Más Parámetros Configuración
En archivo configuración, códigos tres letras generales deben definirse primero y luego códigos configuración ejes.
Verifique procedimiento configuración en manual.
NC415 HSM Necesita Más Parámetros Ejes
Ejes con códigos tres letras configuración faltantes especificados en archivo configuración.
Verifique procedimiento configuración en manual.
NC416 HSM Necesita Más Parámetros Herramientas
Códigos tres letras configuración herramienta no especificados en archivo configuración.
Verifique procedimiento configuración en manual.
NC417 HSM Necesita Más Parámetros Cinemáticos
Códigos tres letras ejes que refieren a herramienta y ejes que refieren a sujeción pieza no especificados en archivo configuración.
Verifique procedimiento configuración en manual para códigos tres letras CIN,t y CIN,w.
NC418 Eje No Definido en Parámetros HSM en Línea
Eje no definido previamente con código tres letras AXI configurado en archivo configuración en línea especificada.
Verifique procedimiento configuración en manual.
NC419 Eje Ya Definido en Parámetros HSM en Línea
Eje definido previamente definido en archivo configuración en línea especificada.
Verifique procedimiento configuración en manual.
NC420 Demasiados Ejes Adicionales (máx 3) en Parámetros HSM
Máximo 3 ejes adicionales pueden definirse en archivo configuración (ejes no pertenecientes sistema cartesiano o rotativos)
Verifique procedimiento configuración en manual.
NC421 Demasiados Ejes (máx 6) en Parámetros HSM
Máximo 6 ejes pueden definirse en archivo configuración.
Verifique procedimiento configuración en manual.
NC422 Error Tipo Eje en Parámetros HSM en Línea
Tipo eje incorrecto o previamente asociado con otros ejes definido en archivo configuración.
Verifique procedimiento código tres letras AXI en manual.
NC423 Límite Operativo Alcanzado en Programa Pieza HSM para Eje
Límites software operativos alcanzados para eje especificado.
Verifique programa pieza.
NC424 Virtualización o TCP No Permitidos con HSM
Cuando G61 activado, ni virtualizaciones ni TCP deben estar activos.
Verifique programa pieza.
NC425 Error Lectura Archivo Configuración HSM
Archivo configuración corrupto.
Recargue archivo configuración o llame servicio ingeniería cliente.
NC426 HSM No Habilitado en AMP
Característica HSM no habilitada en AMP.
Habilítela.
NC427 Opción HSM No Permitida por Llave HW
Opción HSM no habilitada. Para usar característica en máquina con más de 3 ejes, opción debe habilitarse usando Llave Producto
Llame servicio ingeniería cliente.
NC428 Opción HSM No Cargada
Opción HSM habilitada usando Llave Producto pero no cargada en NC.
Cargue opción.
NC429 Valor Parámetro Ilegal en HSM
Parámetro con valor incorrecto (debe ser positivo) definido en archivo configuración en línea especificada.
Verifique procedimiento configuración en manual
NC430 Valor Avance Ilegal en HSM
Valor avance faltante o menor que 0.
Establezca valor avance válido.
NC431 Error Sintaxis en HSM
Error sintaxis en programa pieza durante proceso mecanizado HSM.
Corrija programa y vea manual programación para saber qué bloques permitidos entre G61 y G60.
NC432 Uso Ilegal Ejes Tangenciales
Solo un eje tangencial puede estar presente o eje tangencial usado incorrectamente.
Verifique procedimiento configuración en manual.
NC433 Modo Configuración Parámetros Inválido
Programación tipo puntos y configuración parámetros relativa incorrecta en código tres letras PNT archivo configuración alta velocidad.
NC434 Programación Polinómica No Admite Configuración Parámetros Solicitada
Configuración código tres letras PNT en archivo configuración alta velocidad para programación polinómica completa incorrecta.
NC435 Nodos Deben Programarse Modo Creciente
Nodos Bsplines programados como entradas deben ordenarse modo creciente.
NC436 Programación Nodos Requerida
Número nodos programados insuficiente: para entradas Bspline, número nodos debe ser mismo que puntos control, más grado Bspline + 1.
NC437 Punto Final Bspline Previo Debe Confirmarse
Bsplines programados deben ser continuos, es decir, último punto en Bspline debe ser mismo que primer punto en siguiente.
NC438 Puntos Control Faltantes Definición Correcta Bspline
Número mínimo puntos control, para entrada Bspline, debe ser: (grado Bspline + 1) *2.
NC439 Polinómicos Programados Carecen Continuidad
Polinómicos programados deben ser continuos, es decir, último punto en polinómico debe ser mismo que primer punto en siguiente.
NC440 Vector IJK Tipo ROT Inválido Cuando Cálculo Ejes Tangenciales Solicitado
Trabajando con eje tangencial, vector ijk no debe ser tipo ROT en código tres letras VER archivo configuración alta velocidad.
NC441 Vector IJK Tipo ROT Inválido Cuando Parámetros (TOD) Usados
En código tres letras VER archivo configuración alta velocidad, vector ijk no puede establecerse como ROT cuando, por ejemplo, cadena transmisión incluye menos de dos ejes rotativos.
NC442 Vector IJK Tipo PRG Inválido Cuando Puntos Tipo AXI/CLP Programados
Programando tipo (PNT, AXI/CLP… o (PNT, AXI/CCP… puntos, vectores ijk no pueden usarse. Use uno de: (VER, REL/ROT, …..
NC443 Vector MNO Tipo REL Inválido Cuando Puntos Tipo AXI/CCP Programados
Programando tipo (PNT, AXI/CXP… o (PNT, CLP, CCP… puntos, vectores mno no pueden usarse. Use: (VER…, PRG, …..
NC444 Eje Compartido con Entorno PLUS
Eje que intenta mover, o en que desea realizar virtualización, ha sido adquirido previamente por lógica mediante función AX_SHARE.
NC445 Unidad Medida Máquina No Congruente en HSM
Este error ocurre durante ejecución programa pieza optimizado con Path Optimizer cuando unidad medida especificada en archivo configuración no congruente con unidad medida máquina.
NC446 Programación mno/uvw Incorrecta en Archivo HSM
Este error ocurre cuando ambos vectores mno/uvw definidos, programados o calculados en código tres letras VER archivo configuración alta velocidad.
NC447 Programación uvw No Compatible con Herramienta Toroidal
Factores compensación uvw no soportados con herramientas toroidales.
NC448 Esquina Inválida Determinación uvw
Este error generado cuando intenta determinar factores compensación uvw para punto donde ocurrió sobrealargamiento.
Es decir, inclinación 180° relativa a punto contacto en herramienta.
NC456 Versor ijk Nulo
Módulo versor ijk programado nulo
NC457 Versor mno Nulo
NC458 Versor pqd Nulo
Referencias
- Manual Programación CNC 10 Series pdf Edición: Septiembre 2011 por PRIMA ELECTRO S.p.A
Referencia completa de alarmas GSK 980 CNC para controles GSK980TD, TDb y TDc
Torneado por Escalones con Ciclo G90: Guía Programación Fanuc 0-TC CNC
máquina CNC
-
Mecanizado CNC: Comparación de Sistemas de 3, 4 y 5 Ejes para Precisión Óptima
-
Mecanizado CNC de 5 Ejes Explicado: Precisión y Eficiencia para Piezas Complejas
-
Entendiendo los Ejes de Torno CNC: Visión General Rápida
-
Enrutadores CNC de 3 Ejes vs 4 Ejes: ¿Cuál es el Adecuado para sus Necesidades de Fabricación?
-
Entendiendo los Ejes de Máquinas CNC: Elegir el Sistema Adecuado para sus Necesidades de Fabricación
-
Cómo elegir fresadora CNC: 3 ejes vs 4 ejes vs 5 ejes explicado
-
Router CNC 3 ejes vs 4 ejes: Diferencias clave para elegir
-
Importación de modelo sólido 3D de Hurco: Programación conversacional CNC 3 y 5 ejes sin esfuerzo
-
Descubra las Ventajas del Mecanizado CNC de 5 Ejes
-
Por Qué el Mecanizado CNC de 3 Ejes Sigue Siendo la Mejor Opción para Precisión y Rentabilidad
-
Cómo Usar el Comando Sinumerik MSG para Comunicarse con Operadores CNC
-
Guía Programación CNC Osai Serie 10: Ejemplo Rotación Plano y Repetición Paramétrica
Este ejemplo de programa CNC Osai Serie 10 muestra cómo usar Rotación Plano (ROT) con Repetición (RPT) y Programación Paramétrica.
Ejemplo Programa CNC Osai Serie 10
(UGS, X, -100, 100, Y, -100, 100) N148 (DIS, ...) N149 S1500 T5.5 M6 N150 E25 =0 N151 (RPT, 8) N152 ( ROT, E25) N153 G X40 Y M3 N154
-
Guía Completa de Programación GTL en CNC Osai: Ejemplo Paso a Paso
La serie Osai 10 permite a los programadores crear programas CNC usando lenguaje estándar (G1-G2-G3) o GTL, un lenguaje de programación de alto nivel.
Aquí presentamos un ejemplo completo de programación GTL en Osai.
Ejemplo de Programa GTL en CNC Osai
N1 (DIS,EJEMPLO 3) N2 S...F...T1.1M6 M... N3 o
-
Ejemplo Completo de Programación GTL en Osai Serie 10 para Mecanizado CNC
Ejemplo de programación en Osai Serie 10 utilizando Osai GTL (lenguaje de programación de alto nivel).
Ejemplo de Programación GTL en Osai
N1 (DIS,EJEMPLO GTL) N2 l1=X-50Y10,X30Y50 N3 l2=X30Y50,X70Y10 N4 l3=X70Y0,a-90 N5 l4=X=Y-20,a180 N6 l5=X10Y-20,X0Y0 N7 l6=X0Y0,X-10Y-20 N8 l7=X-50Y0,a90 N9 c1=I
-
Códigos de Error Milltronics Centurion 7: Referencia Completa para Operadores CNC
Lista completa de Mensajes de Error Milltronics Centurion 7 para maquinistas programadores CNC que trabajan en máquinas CNC Milltronics.
Mensajes de Error Milltronics
001 Número de función inválido
Anote lo ocurrido y llame a soporte técnico. Se llamó a una función DOS inexistente.
002 Archivo no e
NC211 Formato Doble Ilegal para Editor
Formato variable no accesible editor rastreado.
NC212 Número Cargador Ilegal en Archivo
Error lectura/escritura
NC213 Bolsillo No Inicializado
NC214 Bolsillo No Compatible
NC215 Nombre Tabla Ilegal
Nombre tabla a cargar inválido. Asegúrese extensión nombre tabla sea una de:
.TOL .USR .MAG .OFS .ORG .SPN
NC220 Proceso No Definido
Proceso no definido o configurado.
Defina proceso por defecto con comando PRO o seleccione proceso existente para comandos sincronización.
NC221 Tipo Proceso Incorrecto
Canal comunicación inadecuado para conjunto comandos usado.
Ejemplo: tipo canal 2 (PLUS) para ejecución comando EXE.
NC222 Número Proceso Incorrecto
Número proceso especificado para comandos sincronización identifica proceso actual
NC223 Cola Proceso Llena
Cola proceso (local o remota) a la que se envió mensaje está llena.
NC224 Datos Envío Demasiado Largos
Datos transmitir con SND más de 174 caracteres
NC225 Fallo Carga Datos
Tipo o número datos transmitidos con SND no permitido
NC226 Mensaje Ya Existe en Cola
Comando SND hacia proceso dado antes de que proceso limpiara mensaje anterior.
NC227 Fallo EXE o ECM
Este mensaje ocurre cuando:
– Estado proceso al que se envía EXE o ECM no permite comandos ejecución automática programa pieza (RUN, HRUN, RUNH, ESPERA) o instrucción MDI.
– Error sintaxis en programa al que se dirige comando EXE
NC290 Activación Programa Denegada
Lógica máquina ha rechazado activación programa pieza.
NC291 Desactivación Programa Denegada
Lógica máquina ha rechazado liberación programa activo.
NC292 Solicitud Adquisición Ejes Denegada
Lógica máquina ha rechazado adquisición algunos ejes durante ejecución código tres letras GTA.
NC293 Solicitud Liberación Ejes Denegada
Lógica máquina ha rechazado liberación algunos ejes durante ejecución código tres letras GTA.
NC294 Solicitud Adquisición/Compartir Husillo Denegada
Lógica máquina ha rechazado adquisición o compartir husillo mediante código tres letras GTS.
NC295 Solicitud Liberación Husillo Denegada
Lógica máquina ha rechazado liberación husillo mediante código tres letras GTS.
NC296 Solicitud Cambio Estado Compartir Husillo Denegada
Lógica máquina ha rechazado cambio estado compartir husillo mediante código tres letras GTS.
NC297 Ciclo Fijo No Posible con Husillo Compartido
G84 o G86 programado con husillo en modo no exclusivo.
NC320 Programación UPR No Permitida
UPR no puede programarse cuando otro modo virtual activo.
Este error también se muestra cuando:
– Uno de los ejes físicos resulta ESCLAVO en programación UDA/SDA.
– Tipo 5 o minúscula UPR programada y no hay UPR previo activo.
– Variable usuario !R73 MODE establecida en 1 y orígenes en ejes rotativos programados en UPR, o tipo 5 UPR programada.
– Orígenes en ejes rotativos programados en tipo Ø, 1 o 10 UPR.
NC321 Programación UPR Incremental Incorrecta
UPR incremental solo puede programarse si UPR activo.
NC322 Programación UPV No Permitida
UPR no puede programarse cuando otro modo virtual activo.
Este error también se muestra si uno de los ejes reales es esclavo en programación UDA/SDA.
NC323 Tipo Eje Incorrecto en Programación UPV
Tipo eje real programado no compatible con modo virtual.
NC324 Valor Radio Programado Incorrecto
Radio programado en bloque UVP no compatible con posición eje lineal.
NC325 Programación UVC No Permitida
UVC no puede programarse cuando otro modo virtual activo. Este error también se muestra si eje real es esclavo en programación UDA/SDA.
NC326 Valor Código TCP Programado Fuera Rango
Código que habilita TCP ilegal.
NC327 Programación TCP No Permitida
(TCP,5) no puede programarse cuando otro modo virtual activo.
Este error también se muestra si uno de los ejes lineales o rotativos del TCP es esclavo en programación UDA/SDA.
NC328 Programación TCP No Congruente
Solicitud habilitar TCP no compatible con modo TCP actual.
NC329 Error Activación TCP Tangencial
Error durante habilitación (TCP,4). Verifique si IDs ejes especificados configurados en tabla usuario.
NC330 Error Obtención o Liberación Ejes
GTA no puede habilitarse cuando compensaciones, ciclos enlatados o modo virtual activos.
NC331 Reloj Interpolador Eje No Congruente
Uno o más ejes objeto de comando GTA o GTS caracterizados con reloj interpolador diferente al proceso actual.
NC332 Valor Módulo ijk Cero
Error programación ijk con TCP activo: módulo con tales valores igual a cero.
NC333 Programación Incorrecta ijk, mno
ijk y/o mno mal programados.
NC334 Desbordamiento Número Bloques Contorneado
Número máximo bloques definidos en AMP para contorneado automático o ciclos desbaste inferior al requerido.
NC340 Círculos/Líneas No Definidos
Círculo/línea programado en perfil GTL no definido.
NC341 Definición Incorrecta Círculos/Líneas
Error en definición círculo/línea GTL.
NC342 Círculos/Líneas No Intersectan
Intersección solicitada por perfil GTL involucra dos círculos/líneas que no intersectan.
NC343 Círculos Coincidentes
Intersección solicitada por perfil GTL debe generarse por dos círculos que no intersectan.
NC344 Círculos/Líneas/Puntos Coincidentes
Círculos/líneas/puntos programados en perfil GTL son coincidentes.
NC345 Puntos Dentro Círculo
Error perfil: punto programado dentro círculo.
NC346 Líneas Paralelas
Error programación punto/círculo: líneas perfil paralelas.
NC347 Puntos Alineados
Error perfil: puntos programados en definición círculo en misma línea.
NC360 Demasiados Bloques Movimiento
Número máximo bloques movimiento permitidos dentro perfil llamado por macro desbaste (SPA, SPF) alcanzado. Verifique valor límite configurado en AMP.
NC361 Error Perfil
Perfil llamado por macro desbaste (SPA, SPF) no puede desbastarse. Generalmente solo perfiles monótonos pueden desbastarse para eje desbaste (siempre X o Z decreciente o creciente).
NC362 Área Trabajo No Definida
Apague y encienda control, si error persiste, contacte asistencia.
NC363 Eje No Congruente con Plano Interpolación
En macros desbaste (SPA, SPF) eje desbaste debe pertenecer a plano interpolación, como ejes para los que se define viruta. También en macro roscado eje rosca y eje retorno deben pertenecer a plano interpolación
NC364 Aproximación Incorrecta a Perfil
Punto aproximación no permitido para macro desbaste (SPA, SPF). Punto aproximación debe ser siempre externo a campo desbaste en X, para desbastes paralelos eje X, y externo a campo desbaste en Z, para desbastes paralelos eje Z
NC365 Tipo Interpolación No Permitido
En perfil llamado por macro desbaste (SPA, SPF) solo bloques movimiento lineales o circulares permitidos.
NC366 Puntos Alineados Durante Desbaste
Durante etapa desbaste perfil área que no puede desbastarse alcanzada. Controle consistencia perfil y parámetros macro.
NC367 Perfil No Consistente con Aproximación
Punto aproximación y dirección desarrollo perfil no permiten continuar desbaste.
NC370 Parámetros R o B No Permitidos
En macro ranurado no permitidos conexión o chaflán inicial/final si nivel externo no programado.
NC371 Ancho Herramienta Mayor Ancho Ranura
Error macro ranurado porque ancho herramienta superior a ancho ranura.
NC372 Ancho Herramienta Nulo o No Consistente con R o B
Error macro ranurado porque ancho herramienta nulo o inferior a suma conexiones y chaflanes programados.
NC373 Posición Inicial Incorrecta para TGL
Posición aproximación para macro ranurado no consistente con parámetros declarados en bloque.
NC375 Faltan Parámetros "a" y/o "b"
Si roscado programado no estándar, en bloque deben estar presentes parámetros "a" y "b".
NC376 Paso Rosca Incorrecto
En caso roscado no estándar necesario que paso programado respete fórmula. Debe ser:
NC377 Ángulo Rosca Mayor 180°
Error macro roscado debido a ángulo rosca 180°
NC378 Longitud Rosca Nula
Error macro roscado si longitud rosca junto eje husillo nula.
NC379 Ángulo Cónico Incorrecto
En caso roscado cónico, máximo cónico admitido igual a mitad ángulo rosca.
NC380 Rotación Plano No Permitida con Rosca
No permitido realizar ciclo roscado si hay rotación activa para plano interpolación.
NC381 Salida Circular No Permitida Sin Parámetro "r"
Error macro roscado debido a programación salida con conexión sin valor radio.
NC401 Programa Pieza HSM No Encontrado o Error Apertura Programa Pieza
Posible error compartición programa pieza entre módulos ejecutables control.
Recargue programa o contacte servicio ingeniería cliente.
NC402 Error Lectura Programa Pieza HSM
Programa pieza en ejecución corrupto
Apague y encienda control o llame servicio ingeniería cliente
NC403 Archivo Configuración HSM No Encontrado o Error Apertura Archivo Configuración
Archivo configuración no presente.
Verifique presencia archivo y código tres letras HSM que define nombre
NC404 Error Sintaxis Configuración HSM en Línea
Línea especificada contiene error sintaxis.
Verifique sintaxis código tres letras configuración en manual.
NC405 Posición Inicio Requerida para Todos Ejes Definidos HSM
Primer punto programado después G61 debe contener todos ejes asociados con configuración HSM.
Programe todos ejes faltantes, confirmando posiciones que no cambian.
NC406 Parámetro HSM Obligatorio Requerido en Configuración en Línea
Código tres letras configuración en línea especificada requiere otros parámetros
Verifique sintaxis código tres letras configuración en manual.
NC407 Error Parámetro HSM Obligatorio
Código tres letras configuración en línea especificada no contiene parámetro obligatorio
Verifique sintaxis código tres letras configuración en manual.
NC408 Parámetro HSM en Posición Línea Incorrecta
Reservado desarrollos futuros.
Llame servicio ingeniería cliente.
NC409 Parámetro HSM No Permitido en Programa Pieza
Reservado desarrollos futuros.
Llame servicio ingeniería cliente.
NC410 Dos Puntos Requeridos Definir Segmento
Debe haber al menos dos puntos entre códigos G61 y G60.
Edite programa pieza y no use G61/G60.
NC411 Ejes Definidos HSM No Encontrados Entre Parámetros Ejes Proceso en Línea
Debe haber al menos dos puntos entre códigos G61 y G60.
Edite programa pieza y no use G61/G60.
NC412 Parámetros Generales HSM Deben Configurarse Antes Parámetros Ejes en Línea
Código tres letras configuración en línea especificada se refiere a identificador eje no asociado con proceso en que se ejecuta programa pieza.
Verifique código tres letras configuración en manual o identificadores ejes asociados con proceso.
NC413 Parámetros Ejes Deben Configurarse Después Parámetros Generales HSM en Línea
En archivo configuración, códigos tres letras generales deben definirse primero y luego códigos configuración ejes.
Verifique secuencia configuración en manual.
NC414 HSM Necesita Más Parámetros Configuración
En archivo configuración, códigos tres letras generales deben definirse primero y luego códigos configuración ejes.
Verifique procedimiento configuración en manual.
NC415 HSM Necesita Más Parámetros Ejes
Ejes con códigos tres letras configuración faltantes especificados en archivo configuración.
Verifique procedimiento configuración en manual.
NC416 HSM Necesita Más Parámetros Herramientas
Códigos tres letras configuración herramienta no especificados en archivo configuración.
Verifique procedimiento configuración en manual.
NC417 HSM Necesita Más Parámetros Cinemáticos
Códigos tres letras ejes que refieren a herramienta y ejes que refieren a sujeción pieza no especificados en archivo configuración.
Verifique procedimiento configuración en manual para códigos tres letras CIN,t y CIN,w.
NC418 Eje No Definido en Parámetros HSM en Línea
Eje no definido previamente con código tres letras AXI configurado en archivo configuración en línea especificada.
Verifique procedimiento configuración en manual.
NC419 Eje Ya Definido en Parámetros HSM en Línea
Eje definido previamente definido en archivo configuración en línea especificada.
Verifique procedimiento configuración en manual.
NC420 Demasiados Ejes Adicionales (máx 3) en Parámetros HSM
Máximo 3 ejes adicionales pueden definirse en archivo configuración (ejes no pertenecientes sistema cartesiano o rotativos)
Verifique procedimiento configuración en manual.
NC421 Demasiados Ejes (máx 6) en Parámetros HSM
Máximo 6 ejes pueden definirse en archivo configuración.
Verifique procedimiento configuración en manual.
NC422 Error Tipo Eje en Parámetros HSM en Línea
Tipo eje incorrecto o previamente asociado con otros ejes definido en archivo configuración.
Verifique procedimiento código tres letras AXI en manual.
NC423 Límite Operativo Alcanzado en Programa Pieza HSM para Eje
Límites software operativos alcanzados para eje especificado.
Verifique programa pieza.
NC424 Virtualización o TCP No Permitidos con HSM
Cuando G61 activado, ni virtualizaciones ni TCP deben estar activos.
Verifique programa pieza.
NC425 Error Lectura Archivo Configuración HSM
Archivo configuración corrupto.
Recargue archivo configuración o llame servicio ingeniería cliente.
NC426 HSM No Habilitado en AMP
Característica HSM no habilitada en AMP.
Habilítela.
NC427 Opción HSM No Permitida por Llave HW
Opción HSM no habilitada. Para usar característica en máquina con más de 3 ejes, opción debe habilitarse usando Llave Producto
Llame servicio ingeniería cliente.
NC428 Opción HSM No Cargada
Opción HSM habilitada usando Llave Producto pero no cargada en NC.
Cargue opción.
NC429 Valor Parámetro Ilegal en HSM
Parámetro con valor incorrecto (debe ser positivo) definido en archivo configuración en línea especificada.
Verifique procedimiento configuración en manual
NC430 Valor Avance Ilegal en HSM
Valor avance faltante o menor que 0.
Establezca valor avance válido.
NC431 Error Sintaxis en HSM
Error sintaxis en programa pieza durante proceso mecanizado HSM.
Corrija programa y vea manual programación para saber qué bloques permitidos entre G61 y G60.
NC432 Uso Ilegal Ejes Tangenciales
Solo un eje tangencial puede estar presente o eje tangencial usado incorrectamente.
Verifique procedimiento configuración en manual.
NC433 Modo Configuración Parámetros Inválido
Programación tipo puntos y configuración parámetros relativa incorrecta en código tres letras PNT archivo configuración alta velocidad.
NC434 Programación Polinómica No Admite Configuración Parámetros Solicitada
Configuración código tres letras PNT en archivo configuración alta velocidad para programación polinómica completa incorrecta.
NC435 Nodos Deben Programarse Modo Creciente
Nodos Bsplines programados como entradas deben ordenarse modo creciente.
NC436 Programación Nodos Requerida
Número nodos programados insuficiente: para entradas Bspline, número nodos debe ser mismo que puntos control, más grado Bspline + 1.
NC437 Punto Final Bspline Previo Debe Confirmarse
Bsplines programados deben ser continuos, es decir, último punto en Bspline debe ser mismo que primer punto en siguiente.
NC438 Puntos Control Faltantes Definición Correcta Bspline
Número mínimo puntos control, para entrada Bspline, debe ser: (grado Bspline + 1) *2.
NC439 Polinómicos Programados Carecen Continuidad
Polinómicos programados deben ser continuos, es decir, último punto en polinómico debe ser mismo que primer punto en siguiente.
NC440 Vector IJK Tipo ROT Inválido Cuando Cálculo Ejes Tangenciales Solicitado
Trabajando con eje tangencial, vector ijk no debe ser tipo ROT en código tres letras VER archivo configuración alta velocidad.
NC441 Vector IJK Tipo ROT Inválido Cuando Parámetros (TOD) Usados
En código tres letras VER archivo configuración alta velocidad, vector ijk no puede establecerse como ROT cuando, por ejemplo, cadena transmisión incluye menos de dos ejes rotativos.
NC442 Vector IJK Tipo PRG Inválido Cuando Puntos Tipo AXI/CLP Programados
Programando tipo (PNT, AXI/CLP… o (PNT, AXI/CCP… puntos, vectores ijk no pueden usarse. Use uno de: (VER, REL/ROT, …..
NC443 Vector MNO Tipo REL Inválido Cuando Puntos Tipo AXI/CCP Programados
Programando tipo (PNT, AXI/CXP… o (PNT, CLP, CCP… puntos, vectores mno no pueden usarse. Use: (VER…, PRG, …..
NC444 Eje Compartido con Entorno PLUS
Eje que intenta mover, o en que desea realizar virtualización, ha sido adquirido previamente por lógica mediante función AX_SHARE.
NC445 Unidad Medida Máquina No Congruente en HSM
Este error ocurre durante ejecución programa pieza optimizado con Path Optimizer cuando unidad medida especificada en archivo configuración no congruente con unidad medida máquina.
NC446 Programación mno/uvw Incorrecta en Archivo HSM
Este error ocurre cuando ambos vectores mno/uvw definidos, programados o calculados en código tres letras VER archivo configuración alta velocidad.
NC447 Programación uvw No Compatible con Herramienta Toroidal
Factores compensación uvw no soportados con herramientas toroidales.
NC448 Esquina Inválida Determinación uvw
Este error generado cuando intenta determinar factores compensación uvw para punto donde ocurrió sobrealargamiento.
Es decir, inclinación 180° relativa a punto contacto en herramienta.
NC456 Versor ijk Nulo
Módulo versor ijk programado nulo
NC457 Versor mno Nulo
NC458 Versor pqd Nulo
Referencias
- Manual Programación CNC 10 Series pdf Edición: Septiembre 2011 por PRIMA ELECTRO S.p.A
Referencia completa de alarmas GSK 980 CNC para controles GSK980TD, TDb y TDc
Torneado por Escalones con Ciclo G90: Guía Programación Fanuc 0-TC CNC
máquina CNC
-
Mecanizado CNC: Comparación de Sistemas de 3, 4 y 5 Ejes para Precisión Óptima
-
Mecanizado CNC de 5 Ejes Explicado: Precisión y Eficiencia para Piezas Complejas
-
Entendiendo los Ejes de Torno CNC: Visión General Rápida
-
Enrutadores CNC de 3 Ejes vs 4 Ejes: ¿Cuál es el Adecuado para sus Necesidades de Fabricación?
-
Entendiendo los Ejes de Máquinas CNC: Elegir el Sistema Adecuado para sus Necesidades de Fabricación
-
Cómo elegir fresadora CNC: 3 ejes vs 4 ejes vs 5 ejes explicado
-
Router CNC 3 ejes vs 4 ejes: Diferencias clave para elegir
-
Importación de modelo sólido 3D de Hurco: Programación conversacional CNC 3 y 5 ejes sin esfuerzo
-
Descubra las Ventajas del Mecanizado CNC de 5 Ejes
-
Por Qué el Mecanizado CNC de 3 Ejes Sigue Siendo la Mejor Opción para Precisión y Rentabilidad
-
Cómo Usar el Comando Sinumerik MSG para Comunicarse con Operadores CNC
-
Guía Programación CNC Osai Serie 10: Ejemplo Rotación Plano y Repetición Paramétrica
Este ejemplo de programa CNC Osai Serie 10 muestra cómo usar Rotación Plano (ROT) con Repetición (RPT) y Programación Paramétrica.
Ejemplo Programa CNC Osai Serie 10
(UGS, X, -100, 100, Y, -100, 100) N148 (DIS, ...) N149 S1500 T5.5 M6 N150 E25 =0 N151 (RPT, 8) N152 ( ROT, E25) N153 G X40 Y M3 N154
-
Guía Completa de Programación GTL en CNC Osai: Ejemplo Paso a Paso
La serie Osai 10 permite a los programadores crear programas CNC usando lenguaje estándar (G1-G2-G3) o GTL, un lenguaje de programación de alto nivel.
Aquí presentamos un ejemplo completo de programación GTL en Osai.
Ejemplo de Programa GTL en CNC Osai
N1 (DIS,EJEMPLO 3) N2 S...F...T1.1M6 M... N3 o
-
Ejemplo Completo de Programación GTL en Osai Serie 10 para Mecanizado CNC
Ejemplo de programación en Osai Serie 10 utilizando Osai GTL (lenguaje de programación de alto nivel).
Ejemplo de Programación GTL en Osai
N1 (DIS,EJEMPLO GTL) N2 l1=X-50Y10,X30Y50 N3 l2=X30Y50,X70Y10 N4 l3=X70Y0,a-90 N5 l4=X=Y-20,a180 N6 l5=X10Y-20,X0Y0 N7 l6=X0Y0,X-10Y-20 N8 l7=X-50Y0,a90 N9 c1=I
-
Códigos de Error Milltronics Centurion 7: Referencia Completa para Operadores CNC
Lista completa de Mensajes de Error Milltronics Centurion 7 para maquinistas programadores CNC que trabajan en máquinas CNC Milltronics.
Mensajes de Error Milltronics
001 Número de función inválido
Anote lo ocurrido y llame a soporte técnico. Se llamó a una función DOS inexistente.
002 Archivo no e
máquina CNC
- Mecanizado CNC: Comparación de Sistemas de 3, 4 y 5 Ejes para Precisión Óptima
- Mecanizado CNC de 5 Ejes Explicado: Precisión y Eficiencia para Piezas Complejas
- Entendiendo los Ejes de Torno CNC: Visión General Rápida
- Enrutadores CNC de 3 Ejes vs 4 Ejes: ¿Cuál es el Adecuado para sus Necesidades de Fabricación?
- Entendiendo los Ejes de Máquinas CNC: Elegir el Sistema Adecuado para sus Necesidades de Fabricación
- Cómo elegir fresadora CNC: 3 ejes vs 4 ejes vs 5 ejes explicado
- Router CNC 3 ejes vs 4 ejes: Diferencias clave para elegir
- Importación de modelo sólido 3D de Hurco: Programación conversacional CNC 3 y 5 ejes sin esfuerzo
- Descubra las Ventajas del Mecanizado CNC de 5 Ejes
- Por Qué el Mecanizado CNC de 3 Ejes Sigue Siendo la Mejor Opción para Precisión y Rentabilidad
- Cómo Usar el Comando Sinumerik MSG para Comunicarse con Operadores CNC
Este ejemplo de programa CNC Osai Serie 10 muestra cómo usar Rotación Plano (ROT) con Repetición (RPT) y Programación Paramétrica. Ejemplo Programa CNC Osai Serie 10 (UGS, X, -100, 100, Y, -100, 100) N148 (DIS, ...) N149 S1500 T5.5 M6 N150 E25 =0 N151 (RPT, 8) N152 ( ROT, E25) N153 G X40 Y M3 N154
La serie Osai 10 permite a los programadores crear programas CNC usando lenguaje estándar (G1-G2-G3) o GTL, un lenguaje de programación de alto nivel. Aquí presentamos un ejemplo completo de programación GTL en Osai. Ejemplo de Programa GTL en CNC Osai N1 (DIS,EJEMPLO 3) N2 S...F...T1.1M6 M... N3 o
Ejemplo de programación en Osai Serie 10 utilizando Osai GTL (lenguaje de programación de alto nivel). Ejemplo de Programación GTL en Osai N1 (DIS,EJEMPLO GTL) N2 l1=X-50Y10,X30Y50 N3 l2=X30Y50,X70Y10 N4 l3=X70Y0,a-90 N5 l4=X=Y-20,a180 N6 l5=X10Y-20,X0Y0 N7 l6=X0Y0,X-10Y-20 N8 l7=X-50Y0,a90 N9 c1=I
Lista completa de Mensajes de Error Milltronics Centurion 7 para maquinistas programadores CNC que trabajan en máquinas CNC Milltronics. Mensajes de Error Milltronics 001 Número de función inválido Anote lo ocurrido y llame a soporte técnico. Se llamó a una función DOS inexistente. 002 Archivo no e