



Dominio del Fresado CNC: Elección entre Fresado Descendente y Ascendente para Resultados Óptimos
Los expertos emplean innumerables técnicas de fresado CNC para aprovechar al máximo su máquina, dependiendo del tamaño, forma, características y material de la pieza a mecanizar. Una de estas técnicas, fundamental en la industria, es la elección del enfoque de corte: fresado descendente (down milling o climb milling) y fresado ascendente (back milling o up milling). Seleccionar el enfoque adecuado para una aplicación específica es clave para el éxito del mecanizado. A continuación, definimos cada uno:
Fresado Descendente (Down Milling / Climb Milling)
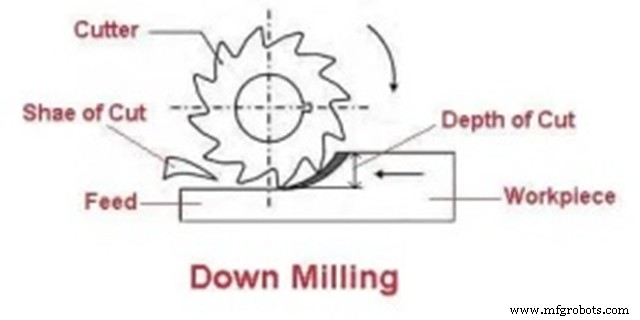
También conocido como climb milling. En este enfoque, la pieza se avanza en la misma dirección de rotación de la herramienta, generando una fuerza de corte descendente. El contacto de la herramienta con la pieza comienza eliminando el máximo espesor de viruta, que disminuye progresivamente a cero a medida que gira la herramienta. Al coincidir la dirección de avance y rotación, se reduce la resistencia entre herramienta y pieza, lo que conlleva menor generación de calor durante el proceso.
Fresado Ascendente (Back Milling / Up Milling)
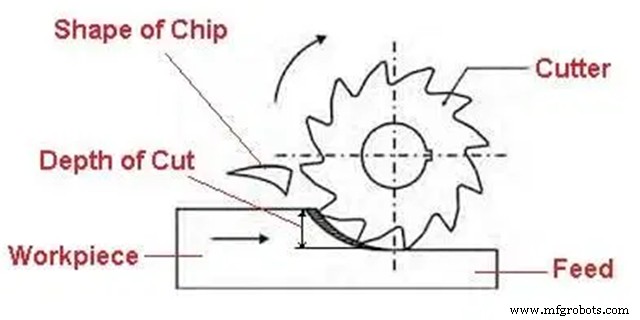
Llamado también up milling o fresado convencional. Aquí la pieza avanza en dirección opuesta a la rotación de la herramienta, produciendo una fuerza de corte ascendente. La herramienta se ve forzada contra la pieza al iniciar el corte, generando mayor fricción y, por tanto, más calor. A diferencia del fresado descendente, el espesor de viruta comienza en cero y aumenta hasta el máximo conforme gira la herramienta.
WayKen ofrece una amplia gama de servicios de mecanizado CNC, incluyendo fresado, torneado, electroerosión (EDM y wire EDM) y rectificado superficial.
Diferencias Clave entre Fresado Ascendente y Descendente
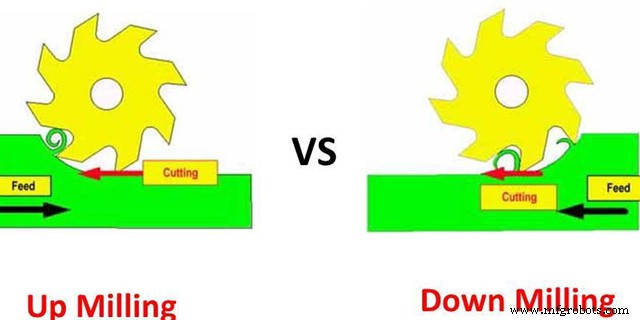
Ambos métodos difieren fundamentalmente en la dirección de avance. A continuación, se comparan en cinco aspectos críticos:
1. Compromiso del Diente (Tooth Engagement)
En el fresado ascendente, la carga de viruta en el diente es mínima al inicio: el espesor crece de cero a máximo. En el fresado descendente, el diente ataca con el máximo espesor de viruta, que disminuye a cero.
Para lograr un acabado superficial excelente, es crucial que el espesor de viruta sea mínimo al final del corte. Por ello, el fresado ascendente se prefiere para desbaste, mientras que el fresado descendente es ideal para acabado.
2. Evacuación de Viruta
En el fresado ascendente, las virutas son expulsadas hacia arriba, tendiendo a acumularse en la zona de corte y pudiendo obstruir o ser arrastradas por el filo, empeorando el acabado. En el fresado descendente, las virutas se evacúan hacia abajo, alejándose de la zona de corte sin interferir. Por tanto, el fresado descendente gestiona mejor la viruta.
3. Fuerzas de Corte
En el fresado ascendente, la fuerza de corte va de cero a máximo; en el descendente, de máximo a cero. Gracias a esta característica, el fresado descendente permite un menor consumo de potencia.
Además, la fuerza de corte en el fresado ascendente tiende a levantar la pieza de su sujeción, mientras que en el descendente la fuerza es descendente, asegurando la sujeción y reduciendo el riesgo de que la pieza se desprenda.
4. Desgaste de la Herramienta
Al cortar en dirección opuesta, el fresado ascendente sufre mayor fricción, acelerando el desgaste del filo. En el fresado descendente, al cortar en la misma dirección del avance, el desgaste se minimiza considerablemente.
Cuándo Usar Cada Tipo de Fresado
Ambos enfoques ofrecen ventajas según la situación. A continuación, sus beneficios y aplicaciones ideales:
Ventajas del Fresado Ascendente
Es el método tradicional, usado cuando las máquinas no disponían de eliminadores de juego (backlash). Las fuerzas opuestas compensan los errores causados por el juego de la máquina.
Es preferible para desbaste de materiales duros y frágiles (templados, fundidos, forjados). También se usa en piezas de paredes delgadas y superficies prolongadas, ya que las fuerzas opuestas minimizan la deflexión durante el corte.
Ventajas del Fresado Descendente
Con la evolución de los centros de mecanizado CNC, la integración de eliminadores de juego ha permitido generalizar el fresado descendente.
Se considera el método más eficiente en circunstancias normales porque:
- Reduce la carga en el filo → menor desgaste y mayor vida útil de la herramienta.
- Produce acabado superficial suave (viruta gruesa a fina).
- Genera menos calor que el fresado ascendente.
- Requiere sujeción menos crítica.
- Ofrece mejor evacuación de viruta.
No obstante, en el fresado descendente hay que vigilar el juego de la máquina (backlash) y la deflexión de la herramienta o la pieza.
Conclusión
El fresado descendente y ascendente son enfoques distintos en los servicios de fresado CNC, cada uno con ventajas según la aplicación. La diferencia fundamental radica en la dirección de corte y avance: en el descendente, el avance coincide con la rotación de la herramienta; en el ascendente, es opuesta.
De lo anterior se desprende:
- El fresado descendente es preferible cuando se busca un acabado superficial fino; el ascendente, para desbaste.
- El fresado descendente destaca en gestión térmica, menor carga y evacuación de viruta.
- El fresado ascendente es valioso para minimizar el juego de la máquina y la deflexión.
máquina CNC
- 6 Consejos Esenciales para un Rendimiento Óptimo en Torneado CNC
- Descubre los Beneficios de las Fresadoras CNC Horizontales
- Elegir entre corte por láser y corte por chorro de agua: ¿Qué método se adapta a su proyecto?
- Elegir Fresado CNC: Cuando la Precisión en Mecanizado de Metal Importa
- Domina el Fresado CNC: Guía Completa de Operación y Configuración
- Dominando el Fresado CNC: Fabricación Metálica de Precisión Explicada
- Domine el Fresado CNC: 4 Consejos Esenciales para Principiantes
- Elegir entre impresión 3D y fresado CNC para su laboratorio de prototipado: Guía práctica
- Domine el Fresado CNC: Guía Completa para Mecanizado de Precisión
- Fresado CNC Explicado: Fabricación de Precisión para Piezas Complejas
- Cuándo Usar una Mesa de Corte por Plasma: Ventajas Clave y Aplicaciones