



Lograr precisión: mantener la estabilidad dimensional en mecanizado de aluminio
Publicado el 23 de octubre de 2020 | Por WayKen Rapid Manufacturing
Mantener un control dimensional preciso para piezas donde la precisión es un requisito fundamental siempre es un tema de interés para proveedores de servicios de mecanizado de metales. Esto ha llevado a varias investigaciones sobre estabilidad dimensional, incluyendo fenómenos como límites elásticos, micro-deformación, micro-fluencia, mecanismos que las causan y métodos propuestos para mejorar el control dimensional. Por estabilidad dimensional nos referimos a la capacidad de un material para mantener su forma, tamaño original y permanecer dentro de sus tolerancias dimensionales previstas durante un período bajo condiciones ambientales determinadas.
En este artículo discutiremos la inestabilidad dimensional en uno de los metales más usados: el aluminio, y presentaremos formas de contrarrestar los dilemas en su mecanizado.
Apoyamos los últimos procesos de mecanizado y fresado CNC de aluminio; si tiene problemas con el mecanizado de aluminio, nos gustaría ayudarle.
¿Por qué discutir el mecanizado de aluminio?
Como el metal más abundante en la corteza terrestre (8,1%), el aluminio se usa en casi todas las industrias: aviación, automotriz, construcción. La naturaleza única de las aleaciones de aluminio y las diversas propiedades que ofrecen lo hacen un metal fenomenal. Sin embargo, sus diversas aplicaciones tienen un coste: el mecanizado de aleaciones de aluminio requiere varias consideraciones, a diferencia del acero.
El principal dilema son los valores considerablemente más altos de coeficientes de expansión térmica de las aleaciones de aluminio comparados con otros metales comunes. Veamos valores comparativos en la tabla siguiente.
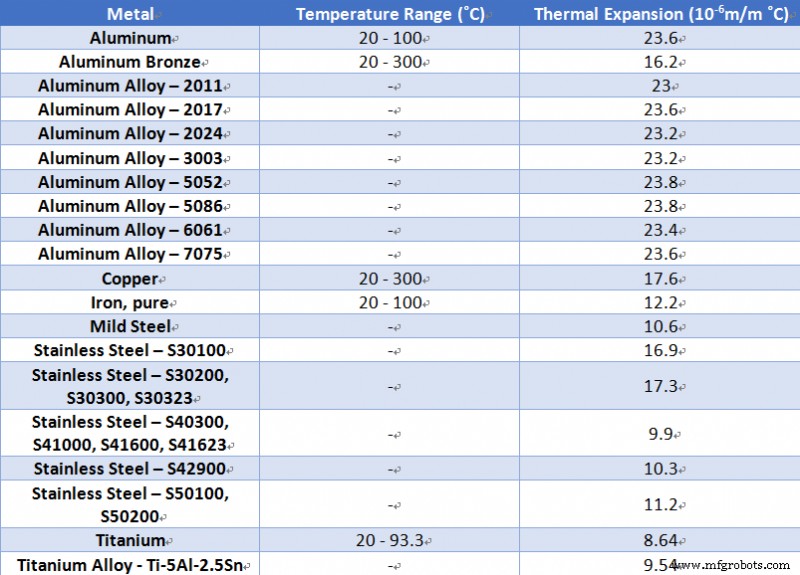
Se observan valores relativamente más altos para el aluminio y sus aleaciones. Por tanto, discutiremos las consideraciones vitales en el mecanizado de aluminio.
Dilemas en el mecanizado de aluminio
El mecanizado de aleaciones de aluminio enfrenta deformaciones mayores en múltiples operaciones, incluyendo mecanizado de paredes delgadas y forja. Antes de continuar, es necesario entender la diferencia entre cambios dimensionales recuperables, deformación plástica (micro-deformación) e inestabilidad dimensional.
- Cambios dimensionales recuperables: independientes del tiempo, predecibles. Incluyen deformación elástica, expansión térmica y deformación magnetostrictiva.
- Deformación plástica: tensiones plásticas irrecuperables, dependientes del tiempo, resultado de tensiones aplicadas.
- Inestabilidad dimensional: cambios en dimensiones por tensiones internas. Inestabilidades metalúrgicas (cambios de fase, precipitación). Ausencia de fuerzas externas.
Dos mecanismos principales causan inestabilidades dimensionales en metales: inestabilidad metalúrgica y relajación de tensiones residuales. Discutamos razones de deformación de piezas de aluminio: aspectos del material, forma de la pieza, condiciones de producción y rendimiento del fluido refrigerante.
- Deformaciones por tensiones internas en el bloque en bruto
- Deformaciones por fuerzas de corte
- Deformaciones por disipación de calor en operaciones de corte
- Deformaciones por fuerzas de sujeción durante mecanizado
Es crítico controlar estas deformaciones para asegurar mecanizado de alta calidad. Clasificaremos y discutiremos medidas en la siguiente sección.
Pasos para reducir deformaciones en mecanizado de aluminio
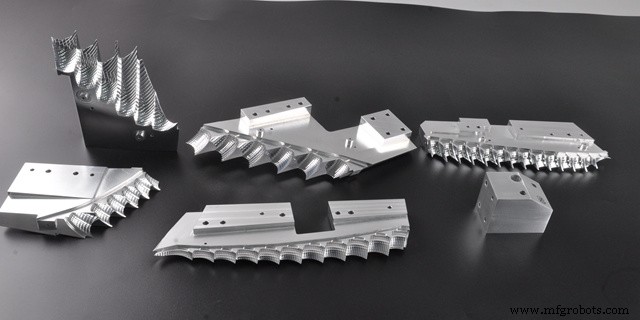
Con amplia experiencia, le guiamos a través de pasos clave para reducir deformaciones en aleaciones de aluminio: aspectos tecnológicos, elección de equipos CNC, parámetros de máquina, selección de herramientas, métodos de sujeción y habilidades del operador.
Reducción de tensiones internas en la pieza
La inestabilidad dimensional depende mayormente de tensiones internas sin fuerzas externas. Para eliminarlas, los métodos más comunes en aleaciones de aluminio son tratamiento por vibración y envejecimiento natural o artificial. Según el Manual ASM, tres métodos pueden usarse para aliviar tensiones.
El primero implica deformar plásticamente el material de forma controlada mediante carga de compresión o tracción. Solo aplicable a forjados a matriz abierta. El segundo implica tratamientos térmicos como tratamiento sub-cero o estabilización en frío, exponiendo el material a temperaturas cíclicas entre -73 y 100 °C. Ayuda a reducir tensiones internas hasta un 25%. El último método recomendado es temple ascendente (uphill quenching): el bloque se enfría a -273 °C y luego se calienta rápidamente con vapor caliente.
Mejora de la capacidad de corte de la herramienta
La correcta elección de parámetros de herramienta impacta directamente la calidad de la fuerza de corte y la disipación de calor. Veamos parámetros geométricos importantes y elección de estructura de herramienta adecuada.
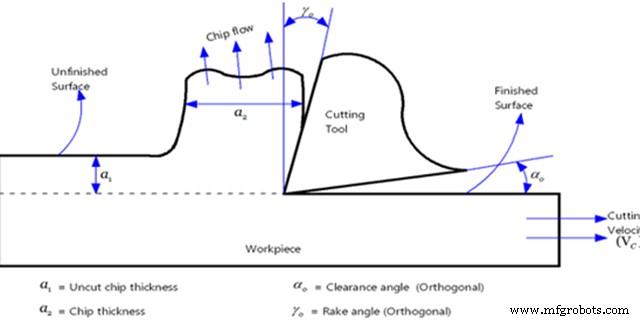
Parámetros geométricos
- Las herramientas para aleaciones de aluminio deben estar bien afiladas. Permite mayores ángulos de ataque posterior y lateral. Ángulos de ataque mayores para herramientas de acabado. También beneficiosos para aleaciones más blandas porque significan filos más agudos. Ángulos menores para desbaste o corte profundo y avances altos. Ángulos de ataque varían de 0 a 40 grados y nunca deben ser negativos.
- El ángulo de depuración posterior debe ser siempre grande, ya que impacta directamente el desgaste de la superficie posterior y la calidad del acabado. Depende del avance y profundidad de corte. Si se necesita desbaste y avances altos, el ángulo debe ser menor. En mecanizado CNC de precisión, para reducir deformaciones elásticas y fricción, el ángulo debe ser lo mayor posible.
- Es necesario entender la importancia del ángulo de holgura para el funcionamiento correcto. Un ángulo muy pequeño hace que el talón roce la pieza y disipe calor. Uno muy grande hace que la herramienta penetre demasiado y cause vibraciones. La elección debe ser óptima. En la mayoría de aplicaciones, ángulos entre 6 y 10 grados son óptimos.
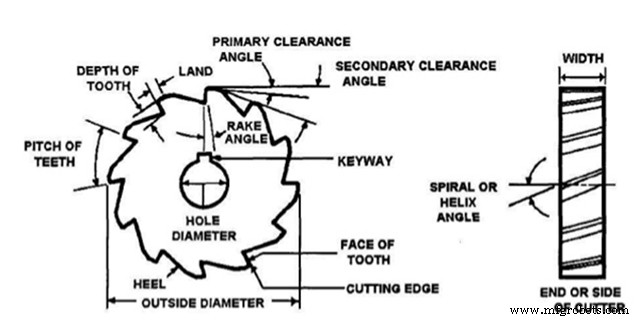
- Por último, el ángulo de hélice. Para asegurar fresado suave y reducir la fuerza, el ángulo de hélice debe ser lo mayor posible.
Mejora en métodos de sujeción de la pieza
Hay dos formas para mejor sujeción de piezas de aluminio. En piezas cilíndricas de pared delgada, sujeción con mandril de tres garras auto-centrante causa deformaciones. El método de compresión de cara frontal es útil: la cara se comprime con una placa y se aprieta con una tuerca, permitiendo precisión satisfactoria.
El segundo método aplica a piezas de placa de pared delgada. Usa ventosas para distribución uniforme de fuerza de sujeción. Un método adicional es usar medio líquido para evitar deformaciones por sujeción. Por ejemplo, verter urea fundida con 3-6% nitrato de potasio sobre la pieza. Alcohol o agua enjuagan la pieza final para eliminar el medio líquido.
Estructura de la herramienta
- Reducir el número de dientes de la fresa es importante para aluminio. Debido a la alta plasticidad, hay mayor deformación. Las virutas de aluminio son pegajosas e interfieren en producción de piezas finas con tolerancias deseadas. Mayor espacio entre filos permite evacuar virutas mayores.
- Mantener rugosidad del filo menor a 0,4 µm y procesar el filo con rectificado adecuado. Eliminará rebabas innecesarias, reduciendo disipación de calor y deformaciones de corte.
- Sustitución o reacondicionamiento de herramienta según estándares. Cuando rugosidad superficial supera 0,2 mm y temperatura de corte supera 100 °C, la herramienta debe reemplazarse o reacondicionarse.
Consejos para el operador de mecanizado
La importancia de la habilidad del operador no puede pasarse por alto. Por eso proveedores creíbles de mecanizado CNC de aluminio marcan diferencia a pesar de usar mismos parámetros. Veamos qué debe considerar el operador:
- Un operador experto debe tener amplio conocimiento sobre cálculo de avances y velocidades. El rango es mucho más estrecho para aleaciones de aluminio. El corte requiere altas velocidades de husillo, pero los avances son subjetivos. Velocidades mayores permiten brocas de menor diámetro. El operador debe tener experiencia en fórmulas adecuadas para avances y velocidades de husillo adaptadas al mecanizado de aluminio.
- El mecanizado de aluminio requiere enfoque lento y constante. La tentación de programar cortes más profundos por pasada para mayor productividad puede ser contraproducente. La evacuación de virutas pegajosas se vuelve difícil y significa mal acabado por rebabas. Un buen operador se moverá pacientemente para mejor resultado. Realizará cálculos adecuados para profundidades de corte ideales por pasada.
- Atención especial al uso de refrigerante. Además, pre y post-procesado de piezas son necesarios; el operador debe ser paciente y cuidadoso para detectar cualquier defecto menor en piezas terminadas y mantener la credibilidad.
Conclusión
Esperamos que esta guía completa pero concisa sobre mecanizado de aluminio ayude a su conocimiento técnico para que la próxima vez que haga mecanizar una pieza de aluminio, pueda discutir técnicamente cada aspecto con su proveedor de manera efectiva.
máquina CNC
- Guía Experta para Fabricar Piezas de Aluminio: Métodos Comprobados y Mejores Prácticas
- Mecanizado de Aluminio: Herramientas, Técnicas y Operaciones
- Entendiendo el Aluminio 6061: Cómo el Temple Afecta el Rendimiento en Mecanizado
- Mecanizado de Latón vs. Aluminio: La Ventaja Duradera de la Tradición
- Guía completa para mecanizado de aluminio
- Mecanizado eficiente de piezas pequeñas de aluminio: Producción de alta calidad con control preciso de RPM
- Mejora de la Mecanizabilidad del Aluminio: Consejos para Cortes Limpios y Piezas Más Resistentes
- Aluminio en Mecanizado CNC: Beneficios, Inconvenientes y Aleaciones Explicadas
- De Prototipos a Producción: Elegir entre Impresión 3D y Mecanizado CNC
- Elegir la Aleación de Aluminio Correcta para Mecanizado CNC de Precisión
- Mecanizado de Precisión de Placas de Aluminio: Soportes, Juntas y Umbrales