



Dominar el Apilamiento de Tolerancias: Mejores Prácticas para Precisión y Eficiencia de Costos
El apilamiento de tolerancias, también conocido como acumulación de tolerancias, se refiere a la combinación de diversas tolerancias de dimensiones de piezas. Después de que una tolerancia se identifica en la dimensión de una pieza, es importante probar si esa tolerancia funcionaría con las herramienta: ya sea el extremo superior o inferior. Una pieza o ensamblaje puede estar sujeta a inexactitudes cuando sus tolerancias se apilan incorrectamente.
La Importancia de las Tolerancias
Las tolerancias influyen directamente en el costo y rendimiento de un producto. Tolerancias más ajustadas hacen una pieza más difícil de fabricar y por lo tanto a menudo más costosa. Con esto en mente, es importante encontrar un equilibrio entre la fabricabilidad de la pieza, su funcionalidad y su costo.
Consejos para un Apilamiento Exitoso
Evite Usar Tolerancias Innecesariamente Pequeñas
Como se dijo, tolerancias más ajustadas llevan a mayor costo de fabricación ya que la pieza es más difícil de hacer. Este mayor costo a menudo se debe a la mayor cantidad de piezas desechadas que pueden ocurrir cuando las dimensiones están fuera de tolerancia. El costo de portaherramientas y utillaje de alta calidad con tolerancias más ajustadas también puede ser un gasto añadido.
Además, tolerancias innecesariamente pequeñas llevarán a tiempos de fabricación más largos, ya que más trabajo se requiere para asegurar que la pieza cumpla criterios estrictos durante el mecanizado y después en inspección.
Tenga Cuidado de No Sobredimensionar una Pieza
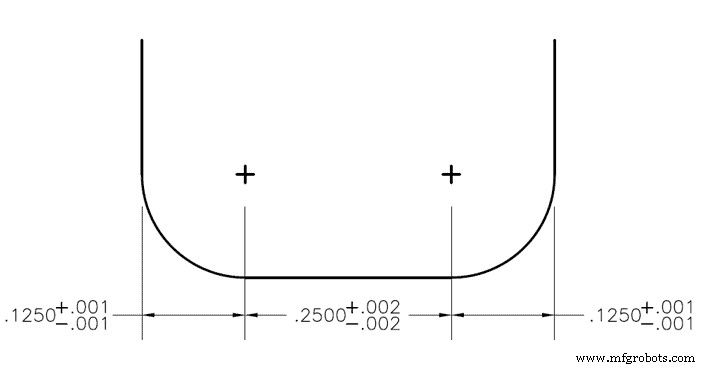
Cuando una tolerancia superior e inferior se etiqueta en cada característica, la sobredimensión puede volverse un problema. Por ejemplo, una fresa de radio en esquina con radios derecho e izquierdo podría tener tolerancia de +/- .001", y el plano entre ellos tiene tolerancia .002". En este caso, la ventana de tolerancia para el diámetro sería +/- .004", pero a menudo se calcula mal durante el dimensionado. Además, colocar una tolerancia en esta llamada causaría sobredimensión, y así la dimensión de referencia "REF" debe tomar el lugar de la tolerancia.
Utilice Análisis Estadístico de Tolerancias:
El análisis estadístico examina la probabilidad de que todas las tolerancias estén por debajo o arriba del ancho dimensionado, basado en una desviación estándar. Esta probabilidad se representa por una función de densidad de probabilidad normal, visible en la figura 2. Al combinar todas las probabilidades de las diferentes partes y dimensiones en un diseño, podemos determinar la probabilidad de que una pieza tenga un problema o falle, basado en dimensiones y tolerancias. Generalmente este método solo se usa para ensamblajes con cuatro o más tolerancias.
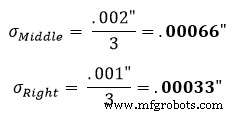
Antes de empezar un análisis estadístico, debe calcular o elegir un factor de distribución de tolerancia. La distribución estándar es 3. Esto significa que la mayoría de los datos (o tolerancias) estarán dentro de 3 desviaciones estándar de la media. Las desviaciones estándar de todas las tolerancias deben dividirse por este factor para normalizarlas de una distribución de 3 a una de 1. Una vez hecho esto, se puede tomar la raíz de la suma de cuadrados para encontrar la desviación estándar del ensamblaje.
Piénselo como una taza de café hecha con 3 granos de diferentes tamaños. Para hacer un café delicioso, primero debe moler todos los granos al mismo tamaño para que puedan agregarse al filtro. En este caso, los granos son las desviaciones estándar, el molinillo es el factor de distribución, y el filtro es la ecuación de raíz de suma de cuadrados. Esto es necesario porque algunas tolerancias pueden tener diferentes factores de distribución basados en el rango de tolerancia.
El método de análisis estadístico se usa si hay requisito de que la ranura debe ser .500" con +/- .003", pero no hay necesidad de que los radios (.125") y el plano (.250") sean exactos mientras quepan en la ranura. En este ejemplo, tenemos 3 tolerancias bilaterales con sus desviaciones estándar ya disponibles. Al ser bilaterales, la desviación desde la media sería simplemente el valor de tolerancia + o -. Para los radios exteriores, esto sería .001" y para la región plana central .002".
Para este ejemplo, encontremos la desviación estándar (σ) de cada sección usando ecuación 1. En esta ecuación representa la desviación estándar.
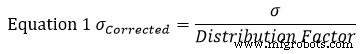
La suposición estándar es que una tolerancia de pieza representa una distribución normal +/- 3. Por tanto, el factor de distribución será 3. Usando ecuación 1 en la sección izquierda de la figura 1, encontramos que su desviación estándar corregida equivale a:
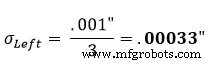
Esto se repite para las secciones central y derecha:
Al llegar a estas desviaciones, ingresamos los resultados en la ecuación 2 para encontrar la desviación estándar de la zona de tolerancia. La ecuación 2 es conocida como la ecuación de raíz de suma de cuadrados.
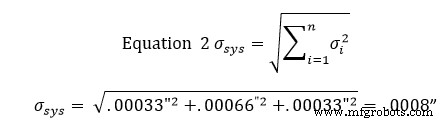
En este punto, significa que el 68% de las ranuras estarán dentro de una tolerancia +/- .0008". Multiplicar esta tolerancia por 2 resultará en una ventana de confianza del 95%, donde multiplicar por 3 resultará en una del 99%.
68% de las ranuras estarán dentro de +/- .0008"
95% de las ranuras estarán dentro de +/- .0016"
99% de las ranuras estarán dentro de +/- .0024"
Estas ventanas de confianza son estándar para un conjunto de datos distribuido normalmente. Una distribución normal estándar se ve en la Figura 2 arriba.
El análisis estadístico solo debe usarse para ensamblajes con más de 4 partes toleradas. Muchos factores no se contaron en este análisis simple. Este ejemplo fue para 3 dimensiones bilaterales cuyas tolerancias representaban sus desviaciones estándar. En análisis estándar, otras variables entran en juego como ángulos, desbaste y paralelismo, que requieren factores de corrección.
¿Sabía que las Marcas de Harvey Performance Company se Asocian con los Principales Proveedores de Software CAM para Entregar Bibliotecas de Utillaje?
Haga Clic Aquí para Saber Más
Use Análisis de Peor Caso:
El análisis de peor caso es la práctica de sumar todas las tolerancias de una pieza para encontrar la tolerancia total. Al realizar este análisis, cada tolerancia se establece en su límite mayor o menor en su rango respectivo. Esta tolerancia total puede compararse con los límites de rendimiento de la pieza para asegurar que el ensamblaje esté diseñado correctamente. Típicamente se usa para solo 1 dimensión (solo 1 plano, por lo tanto sin ángulos) y ensamblajes con un número pequeño de partes.
El análisis de peor caso también puede usarse al elegir la herramienta de corte apropiada, ya que la tolerancia de la herramienta puede sumarse a la de la pieza para un escenario de peor caso. Una vez identificado, el mecanizador o ingeniero puede hacer ajustes para mantener la pieza dentro de las dimensiones especificadas. Debe notarse que el escenario de peor caso rara vez ocurre en producción real. Aunque estos análisis pueden ser costosos para la fabricación, proporcionan tranquilidad al garantizar que todos los ensamblajes funcionarán. A menudo este método requiere tolerancias ajustadas porque el apilamiento total en condiciones máximas es la característica principal en diseño. Tolerancias más ajustadas intensifican costos por mayor desecho, tiempo de producción para inspección y costo de utillaje.
Ejemplo de escenario de peor caso en contexto a la Figura 1:
Encuentre el límite de especificación inferior.
Para el radio de esquina izquierdo
.125" - .001" = .124"
Para la sección plana
.250" - .002" = .248"
Para el radio de esquina derecho
.125" - .001" = .124"
Sumar todos estos al límite inferior:
.124" + .248" + .124" = .496"
Encuentre el límite de especificación superior:
Para el radio de esquina izquierdo
.125" + .001" = .126"
Para la sección plana
.250" + .002" = .252"
Para el radio de esquina derecho
.125" + .001" = .126"
Sumar todos estos al límite superior:
.126" + .252" + .126" = .504"
Reste los dos y divida entre dos para obtener la tolerancia de peor caso:
(Límite Superior - Límite Inferior)/2 = .004"
Por tanto, el escenario de peor caso de esta ranura es .500" +/- .004".
máquina CNC
- Estrategias Comprobadas de Gestión de Riesgo en Paradas Planificadas para Operaciones Confiables
- Principales prácticas de seguridad para excavadoras: proteja a su equipo y maquinaria
- Dominando moldeo inyección: Mejores prácticas expertos en Molding 2019
- Optimización de la Gestión de Cables en Robots: Mejores Prácticas para Máxima Eficiencia
- 5 mejores prácticas probadas para maximizar eficiencia con telemática de transporte
- Planos de alimentación en PCB: Mejores prácticas probadas para un rendimiento superior
- Marketing Manufacturero: Mejores Prácticas Comprobadas para el Éxito en 2019
- Cómo las Tolerancias Impactan el Diseño, la Producción y el Costo
- Mantenimiento de aceite hidráulico: Prácticas probadas para fiabilidad y rendimiento
- Dominando la Monitorización Sintética: Best Practices probadas para rendimiento fiable de SaaS y Web
- Estrategias cloud-native probadas para agilidad empresarial y ahorro de costes