



Fresado de Alta Eficiencia (HEM) para micromecanizado: técnicas y beneficios
Lo siguiente es solo uno de varios posts de blog relevantes para Fresado de Alta Eficiencia y Micromecanizado. Para lograr una comprensión completa de este método de mecanizado popular, vea cualquiera de los posts adicionales de HEM abajo!
Introducción a Fresado de Alta Eficiencia I Mecanizado de Alta Velocidad vs. HEM I Cómo Combatir Adelgazamiento de Viruta I Profundizando en Profundidad de Corte I Cómo Evitar 4 Tipos Mayores de Desgaste de Herramienta I Introducción a Fresado Trocoidal
Beneficios de Usar HEM con Herramientas Miniaturas
El Fresado de Alta Eficiencia (HEM) es una técnica para desbaste que utiliza un Radial Depth of Cut (RDOC) menor, y un Axial Depth of Cut (ADOC) mayor. Esto retrasa la tasa de desgaste de herramienta, reduciendo la posibilidad de fallo y prolongando vida de herramienta mientras impulsa productividad y Tasas de Remoción de Material (MRR). Debido a que este método de mecanizado impulsa MRR, el tooling miniatura (<.125") y micromecanizado es comúnmente pasado por alto para operaciones HEM. Además, muchos talleres tampoco tienen las capacidades de alto RPM necesarias para ver los beneficios de HEM para tooling miniatura. Sin embargo, si se usa correctamente, el tooling miniatura puede producir los mismos beneficios de HEM que tooling de diámetro mayor.
Beneficios de HEM:
- Vida de herramienta y rendimiento extendidos.
- Tiempos de ciclo más rápidos.
- Ahorro de coste global
Previniendo Desafíos Comunes en Micromecanizado
Utilizar tooling miniatura para HEM, mientras beneficioso si se realiza correctamente, presenta desafíos que todos los mecanizadores deben tener en cuenta. Saber qué vigilar es un primer paso crucial para el éxito.
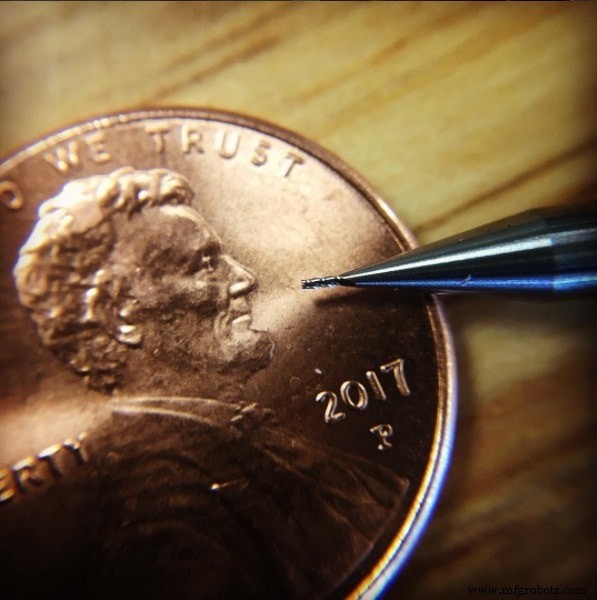
Fragilidad y Rotura de Herramienta con Tooling Miniatura
La rotura es uno de los principales desafíos asociados con utilizar micromecanizado de alta eficiencia con herramientas miniaturas debido a la fragilidad de la herramienta. Runout del husillo y vibración, deflexión de herramienta, inconsistencias de material, y carga desigual son solo algunos de los problemas que pueden llevar a una herramienta rota. Para prevenir esto, más atención debe pagarse a la configuración de máquina y material para asegurar que las herramientas tengan la mayor oportunidad de éxito.
Como regla general, HEM no debería considerarse cuando se usan herramientas con diámetros de corte menores a .031". Aunque posible, HEM puede seguir siendo prohibitivamente desafiante o arriesgado en diámetros bajo .062", y su aplicación y máquina deben considerarse cuidadosamente.
Técnicas para Prevenir Fallo de Herramienta:
- Asegure que la pieza está segura y soportada.
- Use la longitud total y longitud de corte más corta posible.
- Compruebe runout de herramienta en el husillo y use portaherramientas por contracción (shrink fit) si es posible.
- Elija un recubrimiento optimizado para su material.
Gestionando Calor Excesivo y Choque Térmico en Micromecanizado
Debido a la naturaleza pequeña del tooling miniatura y las altas velocidades de ejecución que requieren, la generación de calor puede volverse rápidamente un problema. Cuando el calor no se controla, la pieza y tooling pueden experimentar agrietamiento térmico, fundición, quemado, filo acumulado, o deformación.
Para combatir alto calor, el refrigerante a menudo se usa para disminuir la temperatura superficial del material así como ayudar en evacuación de viruta y lubricidad. Sin embargo, cuidado debe tomarse para asegurar que usar refrigerante no enfríe el material demasiado rápido o desigualmente. Si se usa un método de refrigerante inadecuado, puede ocurrir choque térmico. El choque térmico sucede cuando un material se expande desigualmente, creando microfracturas que se propagan a lo largo del material y pueden agrietar, deformar, o cambiar las propiedades físicas del material.
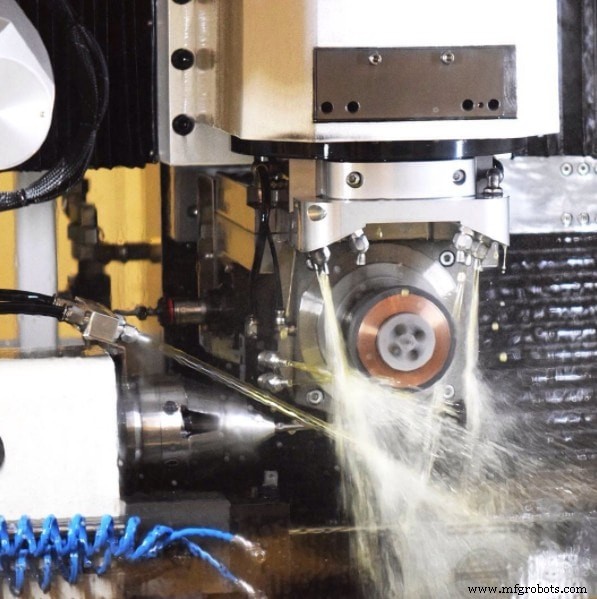
Técnicas para Prevenir Calor y Choque Térmico:
- Corra su herramienta recubierta en seco o con aire comprimido asegurando evacuación de viruta suficiente.
- Elija un recubrimiento optimizado para su material.
- Use tooling con geometría específica para su material de pieza.
- Disminuya velocidad (RPM).
Conclusiones Clave
Si se realiza correctamente, el micromecanizado con tooling miniatura (<.125") puede cosechar los mismos beneficios de HEM que tooling de diámetro mayor: desgaste de herramienta reducido, tasas de producción de pieza aceleradas, y mayor precisión de mecanizado. Sin embargo, más cuidado debe tomarse para monitorear el proceso de mecanizado y prevenir fragilidad de herramienta, calor excesivo, y choque térmico.
Vea este ejemplo de trayectorias HEM (fresado trocoidal) siendo corridas con una fresa de mango Harvey Tool de 3/16" en aluminio.
máquina CNC
- Elección de los grados de acero para herramientas adecuados para un rendimiento óptimo
- Micro-mecanizado: Técnicas Avanzadas, Oportunidades de Mercado y Desafíos Emergentes
- Sistemas de Micromecanizado Láser: Guía Profesional para Manufactura Moderna
- Cómo el conteo de flautas influye en el rendimiento de la fresa de mango
- Fresado de Alta Eficiencia (HEM) para micromecanizado: técnicas y beneficios
- Técnicas Esenciales de Entrada de Herramienta para Mecanizado de Precisión
- Dominar el Fresado Trocoidal: Guía Completa
- Dominar la Profundidad de Corte: Estrategias Periféricas, Ranurado y HEM para Fresado Preciso
- Añadir Nueva Herramienta a su Máquina CNC: Guía Paso a Paso
- Referencia Completa de G-Codes Mazak Serie M para Centros de Mecanizado
- ¿Qué es una herramienta de punzonado? Guía esencial para carpinteros