



Mecanizado por Chorro de Agua vs Chorro de Agua Abrasivo: Diferencias Clave y Aplicaciones
El mecanizado por chorro de agua (WJM) y el mecanizado por chorro de agua abrasivo (AWJM) son procesos de alta presión y alta velocidad utilizados en diversas industrias, desde la fabricación de metales hasta textiles y procesamiento de alimentos. Mientras que el WJM se basa únicamente en agua limpia a presión, el AWJM aumenta esa corriente con abrasivos como alúmina, olivino o granate para incrementar drásticamente la capacidad de corte.
Principio de Funcionamiento del WJM
En el WJM, el agua se acelera a 2.500-4.000 bares mediante un intensificador y se entrega a través de una boquilla de pequeño diámetro. La boquilla convierte la energía de presión en energía cinética, produciendo un chorro que puede alcanzar hasta 1.000 m/s. Se puede añadir un estabilizador para evitar la expansión del chorro, y a menudo se utiliza un colector para absorber la velocidad residual, protegiendo los dispositivos de sujeción y mejorando el acabado superficial. Dado que el propio chorro es el único medio de corte, el WJM es ideal para materiales blandos o porosos como cuero, polímeros, alimentos y textiles, pero le falta la fuerza necesaria para cortar metales o cerámicas.
Principio de Funcionamiento del AWJM
El AWJM aborda esta limitación incorporando partículas abrasivas finas en el agua a presión. La mezcla se forma en una cámara de mezcla dedicada (tubo de focalización) antes de salir por la boquilla. Aunque la velocidad del chorro permanece comparable a la del agua pura, la presencia de abrasivos proporciona una acción de microcorte, permitiendo al AWJM cortar placas de metal y cerámica de hasta 10 mm de espesor. El compromiso es el coste adicional de los abrasivos y el potencial de incrustación de partículas, lo que hace que el AWJM no sea adecuado para aplicaciones higiénicas como el procesamiento de alimentos.
Similitudes entre WJM y AWJM
- Ambos requieren una bomba de alta presión e intensificador para elevar el agua a 2.500-4.000 bares.
- La velocidad del chorro es típicamente de unos 1.000 m/s en ambos procesos.
- Ambos utilizan una boquilla para convertir la presión en energía cinética, manteniendo la distancia de separación (SOD) y el ángulo de descarga deseados.
- Se emplean colectores en ambos casos para absorber la energía residual del chorro y proteger los dispositivos de sujeción de la pieza.
Diferencias Clave
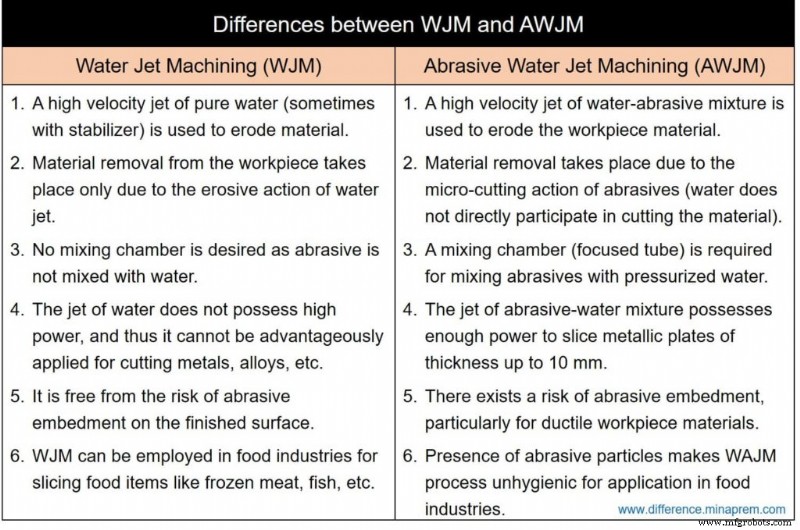
| Aspecto | Mecanizado por Chorro de Agua (WJM) | Mecanizado por Chorro de Agua Abrasivo (AWJM) |
|---|---|---|
| Medio de corte | Chorro de agua pura a alta velocidad (a veces con estabilizador) | Mezcla de agua y abrasivo a alta velocidad |
| Mecanismo de eliminación de material | Erosión directa por chorro de agua | Microcorte por abrasivos; el agua actúa solo como portador y lavado |
| Necesidad de cámara de mezcla | No se requiere cámara | Requerida para mezclar abrasivos en una proporción definida |
| Capacidad de corte | Materiales blandos: cuero, polímeros, alimentos, textiles | Materiales blandos más metales, aleaciones y cerámicas hasta 10 mm de espesor |
| Consideraciones de coste | Sin coste de abrasivos; menor coste operativo | Coste adicional de abrasivos; mayor gasto total |
| Riesgo a integridad superficial | Sin incrustación de abrasivos; excelente acabado superficial | Riesgo de incrustación de abrasivos, especialmente en piezas dúctiles |
| Idoneidad higiénica | Seguro para procesamiento de alimentos (ej. corte de carne congelada) | Poco higiénico por contaminación abrasiva; no recomendado para industria alimentaria |
Referencias
- Jain, V. K. (Año). Advanced Machining Processes. Allied Publishers Private Limited.
- Jagadeesha, T. (Año). Unconventional Machining Processes. I. K. International Publishing House Pvt. Ltd.
- Mishra, P. K. (Año). Nonconventional Machining. Narosa Publishing House.
Proceso de manufactura
- Aserrado en Talleres de Mecanizado de Precisión: Técnicas Avanzadas de Corte para Resultados de Calidad
- Historia, artesanía y futuro del calzado de tacón alto
- ValentFX presenta complementos FPGA de código abierto para BeagleBone y Raspberry Pi
- Tipos de Trenes de Laminación (Rolling Mills): Configuraciones de 2, 3, 4, 6, 12, 20 Rodillos
- Elección del ventilador industrial adecuado: Axial vs Centrífugo para sistemas de ventilación
- Lograr Precisión y Velocidad en el Mecanizado de Agujeros: Dinámica de Herramientas y Calidad Superficial
- Monitorizar eficientemente temperaturas de salas con Raspberry Pi y Nagios
- Control de la vibración (chatter) en mecanizado: causas, prevención y optimización
- Construye un Robot Hexápodo Arduino Tipo Hormiga: Guía Paso a Paso
- Máquinas Torno-Fresadora: Liberando la Máxima Productividad
- Construya un Mando Universal Profesional para Raspberry Pi con LIRC