



Bruñido (Honing): Proceso, Parámetros, Tipos y Ventajas para Acabado Superior
La precisión de cualquier pieza de máquina es la preocupación principal de los ingenieros. Desarrollan continuamente tecnologías que proporcionen piezas altamente precisas con tolerancia mínima. El bruñido (honing) es uno de estos procesos para mejor acabado superficial y pieza altamente precisa. Es un proceso de acabado o superacabado para acabar agujeros redondos mediante material abrasivo.
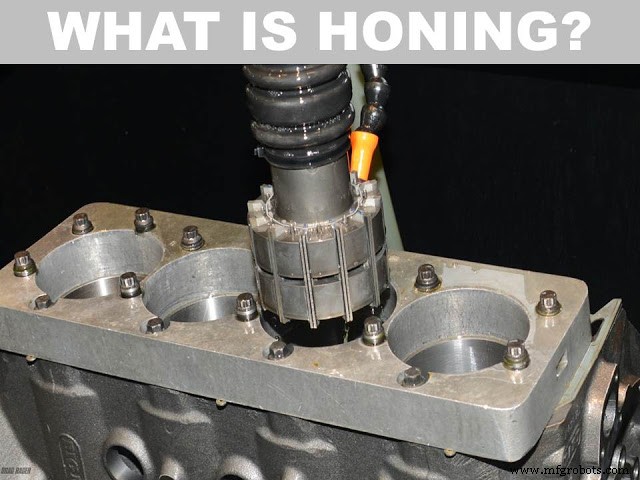
Usa un mandril cilíndrico revestido con material abrasivo: óxido de aluminio, carburo de silicio, diamante, etc. Esta herramienta se llama bruñidor (hone). Realiza movimiento combinado rotativo y alternativo para remover material a lo largo de toda la longitud de la pieza fija. La herramienta gira sobre su eje y alterna en el agujero cilíndrico para cubrir toda la longitud. Principalmente considerado proceso posterior a taladrado o mandrinado. A veces para acabado de superficies externas.
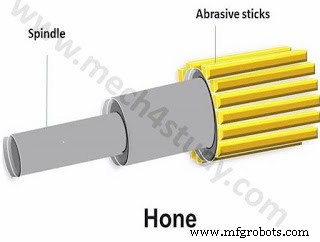
¿Qué es el Bruñido?
Puede considerarse proceso de mecanizado porque implica remoción de metal como microvirutas. La palabra "Honing" deriva de "Hone". Hone es herramienta cilíndrica revestida con abrasivo. El abrasivo se usa en forma de barras montadas en el mandril. Hoy en día, granos de diamante y nitruro de boro-carbono completan la operación en una sola pasada. Se usa para lograr dimensiones precisas de agujeros cilíndricos. Ideal para cilindros de motor. A veces para acabado de engranajes con herramienta de plástico impregnado con abrasivo.
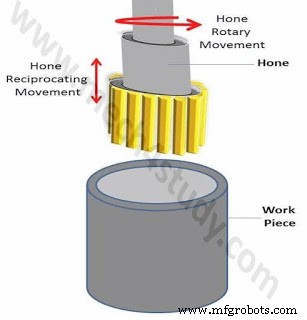
En bruñido, una herramienta cilíndrica bien revestida (con partículas abrasivas) gira sobre su eje. Su diámetro casi iguala el diámetro interno de la pieza. Gira y alterna, removiendo material como microvirutas. Forma patrón cruzado (cross-hatch) en la pieza. Alcanza tolerancia de ~0.25-1.5 micras.
La precisión y acabado del agujero dependen de varios parámetros de proceso:
Parámetros de Proceso
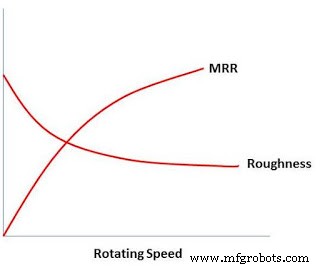
RPM de la herramienta: Si aumenta velocidad, aumenta tasa de remoción y disminuye rugosidad superficial.
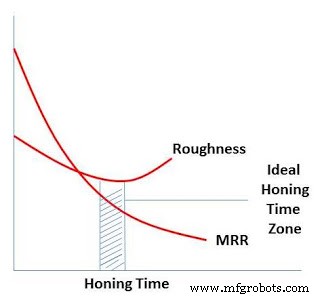
Tiempo de bruñido: Al aumentar tiempo, disminuye rugosidad hasta cierto punto y luego aumenta. Se selecciona para dar rugosidad mínima con máxima remoción.
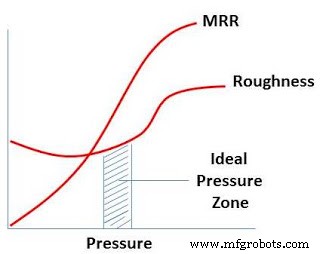
Presión de la barra de bruñido: El cambio en tasa de remoción y rugosidad con cambio de presión unitaria se muestra en gráfico. Se selecciona para obtener rugosidad mínima con máxima tasa de remoción.
Longitud de Carrera (Stroke Length): Debe ser suficiente para cubrir toda la longitud de trabajo.
Tipos de Bruñido
Bruñido Manual:
El bruñidor gira continuamente y la pieza se mueve adelante/atrás manualmente. Raramente usado hoy.
Bruñido por Máquina:
El bruñidor realiza movimiento combinado rotativo-alternativo con poca interacción manual. Según tipo de máquina:
- Bruñido vertical
- Bruñido horizontal
Ventajas
- Fijaciones (fixtures) menos complejas o de bajo coste.
- Altamente preciso.
- Usable para taladros largos y cortos.
- Mantiene la línea central original del taladro.
- Cualquier material puede acabarse independientemente de su dureza.
Esto resume el bruñido: proceso, parámetros, tipos y ventajas. ¿Dudas? Comenta. ¿Útil? Compártelo en redes y suscríbete.
Proceso de manufactura
- Mecanizado No Convencional: Requisitos, Tipos, Ventajas y Desventajas
- Impresión 3D: tipos, procesos y funcionamiento explicados
- Brochado Explicado: Proceso, Mecanismo y Tipos Principales
- Bruñido (Honing): Definición, Proceso y Herramientas Esenciales
- Forja: Proceso, Tipos y Materiales
- Mantenimiento Basado en Condición: Cómo Funciona y sus Beneficios
- Automatización de Procesos Robóticos (RPA): Beneficios y Transformación Industrial
- Interrupciones Explicadas: Tipos, Mecanismos y Aplicaciones en Computación Moderna
- Máquinas Virtuales Explicadas: Tipos, Arquitectura y Ventajas Clave
- Cementación: Definición, Tipos y Proceso de Endurecimiento del Acero
- Fundición de Metales: Definición, Tipos y Proceso Completo