



Bujía: diseño, materiales y fabricación – visión experta
Antecedentes
La bujía genera una chispa eléctrica de alta temperatura que enciende la mezcla aire/combustible en la cámara de combustión de un motor de combustión interna. Lo logra arqueando un hueco dimensionado con precisión dentro de la bujía.
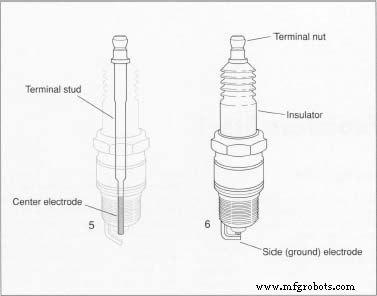
Una bujía consta de cuatro componentes principales: electrodo central, aislante, carcasa metálica y electrodo lateral (de masa). El electrodo central es un hilo conductor grueso que recorre la bujía longitudinalmente, llevando electricidad del sistema de encendido al hueco de chispa. El aislante, una manga cerámica, rodea la mayor parte del electrodo central y evita fugas de alto voltaje. La carcasa metálica hexagonal, roscada para encajar en la culata, ancla la bujía. El electrodo lateral, de aleación de níquel, conecta a la carcasa y apunta hacia el electrodo central, creando el hueco de chispa típicamente de 0,5–2 mm según diseño del motor.
Con cientos de variantes, las bujías sirven a una amplia gama de motores —automóviles, camiones, autobuses, tractores, barcos, aeronaves, motocicletas, scooters, maquinaria industrial, plataformas petrolíferas, cortadoras de césped y motosierras. Bujías especiales, como encendedores de turbina, impulsan motores a reacción modernos, mientras que bujías de incandescencia son estándar en aplicaciones diésel.
El rango térmico —o calificación— de una bujía describe qué tan rápido se elimina el calor de la punta y se transfiere a la culata. Una punta demasiado fría puede ensuciarse con carbón o aceite; una demasiado caliente puede causar pre-encendido o dañar el electrodo. Los fabricantes ajustan la longitud de la nariz del aislante para lograr el rango térmico deseado: una nariz cónica más larga produce una bujía «caliente», una más corta una «fría».
Bajo el capó, una bujía enfrenta gases corrosivos a 2480 °C (4500 °F), presiones aplastantes de 138 bar (2000 psi) y descargas eléctricas hasta 18 000 voltios. Estos esfuerzos se repiten docenas de veces por segundo y pueden totalizar más de un millón de ciclos en un solo día de conducción.
Historia
El concepto de usar chispa eléctrica para encender mezcla combustible-aire data de 1777, cuando Alessandro Volta disparó una botella de Leyden contra una pistola de juguete cargada con gas de pantano y aire. La primera bujía verdadera se desarrolló en 1860 por el ingeniero francés Jean Lenoir, quien combinó aislante, electrodos y hueco de chispa en una sola unidad. Lenoir refinó su diseño en 1885, sentando bases para bujías modernas.
A principios de 1900, los hermanos Robert y Frank Stranahan introdujeron una bujía más duradera insertando juntas entre la carcasa metálica y el aislante de porcelana, reduciendo fugas de gas y simplificando fabricación. Para 1909, Robert Stranahan había asegurado un gran contrato automotriz y dominaba el mercado.
Con la explosión de la era del automóvil, variados sistemas de encendido, combustibles y necesidades de rendimiento impulsaron innovación continua. Aunque el diseño central ha permanecido estable, los fabricantes han experimentado con innumerables materiales de electrodos e aislantes.
Materias primas
Los electrodos típicos de bujía son aleaciones de alto níquel; el aislante suele ser cerámica de óxido de aluminio; la carcasa es alambre de acero. La selección de materiales ha requerido extensa I+D —un fabricante líder reporta probar 2000 fórmulas de electrodos y más de 25 000 mezclas de aislante.
El desgaste del electrodo ensancha el hueco de chispa, aumentando demanda de voltaje. Avances incluyen electrodos más gruesos y adición de metales preciosos como plata, oro y platino. La plata ofrece conductividad térmica superior; el platino proporciona resistencia a la corrosión sobresaliente.
La composición del aislante también impacta rendimiento al reducir el flashover —fuga eléctrica no deseada de la punta a la carcasa. Innovaciones como sillimanita y cerámicas de óxido de aluminio de alta temperatura continúan empujando los límites.
Los fabricantes a menudo producen pellets cerámicos mediante molienda húmeda en molinos de bolas, luego secan por aspersión la mezcla para crear material fluido. El tamaño y forma precisos del pellet son críticos para producir un aislante consistente.
El proceso de fabricación
Cada componente —electrodo central, electrodo lateral, aislante y carcasa— se produce en un ensamblaje continuo en línea. Tras fabricación individual, las partes se unen en una sola unidad sellada.
Carcasa
- Las carcasas pueden conformarse en frío desde alambre de acero sólido o extruirse a través de matriz. Máquinas de tornillo automáticas también producen carcasas taladrando y reamerando barras de acero a dimensiones exactas.
- Una vez formadas, las carcasas pasan operaciones secundarias como mecanizado y moleteado. El moleteado imprime estrías en el exterior, mientras el mecanizado recorta la forma, dando una carcasa final lista para roscado y fijación de electrodo.
Electrodo lateral
- El electrodo lateral, de alambre de aleación de níquel, se endereza, suelda a la carcasa y corta a longitud. Recibe un doblez parcial; el doblez final se aplica tras completar el ensamblaje del núcleo.
- Las roscas de la carcasa se laminan, y un acabado electrolítico protector —logrado sumergiendo la carcasa en solución ácido-sal mientras se aplica corriente— se aplica para prevenir corrosión.
Aislante
- Los blancos de aislante se funden de cerámica líquida vertida en moldes de goma. Prensas hidráulicas forman los blancos sin cocer con un orificio controlado con precisión.
- Rectificado de contorno especial da forma a la superficie exterior, tras lo cual los blancos se cuecen en horno túnel a temperaturas superiores a 1480 °C (2700 °F). Este proceso produce aislantes densos y resistentes a la humedad. Un esmalte y marcas de identificación pueden añadirse en una segunda cocción.
Electrodo central
- El electrodo central de aleación de níquel se suelda a un espárrago terminal de acero, que conecta al cable de encendido.
- Bajo presión extrema, el conjunto electrodo-espárrago se sella en el aislante, luego toda la unidad se comprime en la carcasa a 414 bar (6000 psi). El reameado ajusta profundidad y ángulo, y el borde de la carcasa se engarza para formar sello hermético al gas. Juntas se engarzan sobre el cuerpo de la bujía para asegurar el ensamblaje.
- Finalmente, el hueco de electrodo se recorta a especificación por máquina, y el electrodo lateral recibe su doblez final.
Envasado
- Tras inspección final, las bujías se colocan en cartones formados automáticamente, envueltas en film plástico y enviadas a granel a distribuidores.
Control de calidad
La inspección y medición ocurren en cada etapa. Las piezas entrantes y utillajes se verifican por precisión dimensional, y nuevos calibres se calibran para uso en producción.
Las carcasas de cada máquina pasan inspección visual por defectos. El contorno del aislante se verifica proyectando su silueta en pantalla a 20x aumento y comparándolo con líneas de tolerancia. Muestreo estadístico de aislantes de la línea proporciona datos de calidad continuos.
Durante el ensamblaje, pruebas de presión aleatorias confirman que el electrodo central está correctamente sellado. Comprobaciones visuales aseguran cumplimiento de especificaciones de diseño.
Proceso de manufactura
- Cómo Funcionan las Máquinas de Electroerosión por Hilo (EDM): Guía Completa
- Electroerosión por Chispa (EDM) Explicada: Tecnología, Métodos y Aplicaciones
- Mecanizado de Precisión de Formas Complejas: Ventajas de la Electroerosión (EDM)
- Mecanizado por Descarga Eléctrica (Erosión por Chispa): Proceso de Precisión para Piezas Metálicas Complejas
- Beneficios Clave del Mecanizado por Electroerosión (EDM) en Fabricación Moderna
- Industria 4.0: Fabricantes Alemanes Lanzan Fábricas Inteligentes para Impulsar el Crecimiento
- 3 estrategias probadas para el mantenimiento de generadores a largo plazo
- Tapones de registro (cleanout plugs): esenciales para fontanería segura y sin fugas
- STMicroelectronics presenta SensorTile.box – Módulo IoT plug‑and‑play listo para Azure IoT Central
- Cómo la inteligencia en el edge impulsa la próxima ola de aplicaciones de visión artificial en 2019
- Prueba de Chispas Explicada: Guía Completa para Clasificar Materiales Ferrosos