



Parabrisas de Automóvil: Del Vidrio Antiguo a Laminados Avanzados
Antecedentes
El vidrio, material versátil con historia de más de 7.000 años, es la base de los parabrisas automotrices modernos. Fabricado primero en el antiguo Egipto alrededor de 3000 a.C., el vidrio natural se forma como subproducto de actividad volcánica. Hoy, el vidrio industrial se produce a partir de óxidos —principalmente sílice, ceniza de sosa y caliza— produciendo categorías como vidrio plano (float), vidrio para envases, vidrio cortado, fibra de vidrio, vidrio óptico y vidrio especial. Los parabrisas automotrices pertenecen al segmento de vidrio plano.
Más de 80 empresas en todo el mundo fabrican vidrio automotriz. En EE. UU., líderes incluyen PPG, Guardian Industries y Libby‑Owens Ford. El Departamento de Comercio reporta que el vidrio plano representa el 25 % de la producción estadounidense, valorada en unos 483 millones de dólares. En Japón, la cifra sube al 30 % de vidrio plano, valorada en unos 190 mil millones (1989). Productores japoneses clave son Asahi Glass Co., Central Glass Co. y Nippon Sheet Glass Co. Mientras el crecimiento de vidrio plano es modesto en EE. UU. y Japón, Alemania anticipa expansión robusta impulsada por el sector automotriz.
Los primeros parabrisas aparecieron alrededor de 1905 con la introducción de vidrio de seguridad —templado por calor para resistir rotura. Estos fueron reemplazados por vidrio laminado, estructura multicapa con intercapa plástica entre dos láminas de vidrio. En muchas jurisdicciones, incluido EE. UU., el vidrio laminado es obligatorio por seguridad. La capacidad del material para flexionarse bajo impacto y fragmentarse en pequeños trozos romos reduce drásticamente riesgo de lesiones a ocupantes.
Materias Primas
El vidrio es una red compleja de óxidos. Constituyentes clave incluyen sílice (SiO2), óxido de sodio (Na2O) y óxido de calcio (CaO). Materiales fuente —arena, ceniza de sosa (Na2CO3) y caliza (CaCO3)— se mezclan y funden. La ceniza de sosa sirve como fundente, bajando temperatura de fusión, mientras la cal aumenta dureza y durabilidad química. El vidrio de parabrisas a menudo incorpora óxidos adicionales como óxido de potasio (K2O) de potasa, óxido de magnesio (MgO) y óxido de aluminio (Al2O3) de feldespatos.
El Proceso de Fabricación
- 1. Preparación de la Mezcla – Ingredientes se pesan con precisión, se mezclan con pequeña cantidad de agua para evitar segregación, y pueden incluir cascarilla (vidrio reciclado) para reducir consumo energético.
- 2. Formación de Vidrio Flotado (Float) – La mezcla se funde y vierte sobre baño de estaño fundido en cámara float. La superficie perfectamente plana del estaño imparte idéntica planicidad al vidrio. Temperaturas van de ~1.835 °F (1.000 °C) en entrada a ~1.115 °F (600 °C) en salida, permitiendo al vidrio endurecer lo justo para ser estirado a un horno.
- 3. Recocido (Lehr) – El vidrio pasa por horno lehr, donde se enfría gradualmente a ~395 °F (200 °C) antes de alcanzar temperatura ambiente. Este proceso de alivio de tensiones endurece el vidrio, preparándolo para corte.
Corte y Templado
- 4. Corte – Un escarificador de diamante marca líneas precisas de corte; el vidrio se rompe a lo largo de estas líneas. Sistemas automatizados, guiados por cámaras y sensores optoelectrónicos, aseguran precisión.
- 5. Formado y Templado – La lámina cortada se calienta en horno hasta que se hunde en un molde. Luego se calienta rápidamente a ~1.565 °F (850 °C) y se enfría bruscamente con chorros de aire frío, creando tensiones compresivas en superficie y tensiles en interior. El resultado es vidrio templado que se fractura en pequeños fragmentos romos.
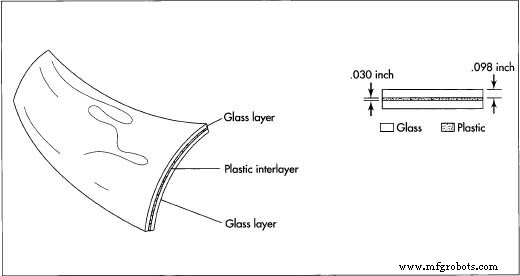
Un parabrisas automotriz terminado es una unidad laminada: dos finas capas de vidrio (~0,03 pulg o 0,76 mm cada una) encierran una intercapa plástica de ~0,098 pulg (2,5 mm). Esta construcción ofrece resistencia superior al impacto manteniéndose lo bastante delgada para preservar integridad del diseño del vehículo.
Laminado
- 6. Laminado – Láminas de vidrio templado se unen con intercapa plástica dentro de autoclave que aplica calor y presión. La intercapa a menudo contiene tinte bloqueador UV, proporcionando protección adicional. Al romperse, el plástico mantiene fragmentos unidos, manteniendo visibilidad.
Ensamblaje
- 7. Encapsulado – La unidad laminada se posiciona en cavidad de molde, y plástico fundido se inyecta para formar marco que encapsula el vidrio. El ensamblaje terminado se envía a fabricantes de vehículos, donde adhesivo de poliuretano lo fija a la carrocería.
Control de Calidad
Fabricantes monitorizan calidad de materia prima, temperatura de fusión, atmósfera de horno y nivel de vidrio. Sensores fotoeléctricos inspeccionan automáticamente defectos durante formación, mientras escáneres láser miden dimensiones y curvatura post-formación. Cumplimiento con estándares ASTM asegura durabilidad química, resistencia al impacto y resistencia. SAE International también define criterios de rendimiento específicos para parabrisas automotrices.
El Futuro
A pesar de volatilidad reciente en la industria, la demanda a largo plazo de vidrio plano sigue robusta mientras la producción de vehículos se recupera. Diseños modernos exigen parabrisas mayores y más aerodinámicos, aumentando área de vidrio por vehículo. En consecuencia, investigadores desarrollan recubrimientos avanzados —acristalamiento selectivo angular, films de conmutación óptica, y films multicapa poliméricos de control solar— para gestionar carga térmica y reducir demanda de climatización.
Innovaciones incluyen film multicapa polimérico que funciona también como elemento desescarchante, permitiendo transmisión de luz visible hasta 90 %. Acristalamientos recubiertos de plata pueden rechazar hasta 60 % de energía solar, reduciendo absorción infrarroja 56 %. Parabrisas bi-capa, compuestos de una sola lámina exterior (~0,08–0,16 pulg) unida a capa de poliuretano de 0,254 pulg, ofrecen resistencia UV, auto-reparación de arañazos, peso reducido y mejor rendimiento anti-vaho.
El reciclaje gana tracción. Un nuevo proceso rentable elimina capas plásticas laminadas, permitiendo reutilizar vidrio en aplicaciones como glassphalt para reparación de carreteras. Iniciativas legislativas, como la Ley de Investigación de Residuos Sólidos Municipales y Peligrosos de 1992, buscan identificar y eliminar barreras al reciclaje de componentes automotrices.
Proceso de manufactura
- Pyrex: Evolución, Composición y Fabricación del Vidrio Borosilicatado
- De la Línea de Montaje de Ford al Futuro de los Vehículos Eléctricos: La Evolución de la Fabricación de Automóviles
- Estampado de precisión de metal para piezas automotrices
- Dominando tu gato hidráulico: Tipos, usos y consejos de seguridad
- Guía Completa de Tipos de Motores para Automóviles
- Dominando el Tren de Válvulas del Automóvil: Funciones, Disposición y Componentes
- Cómo los Supercargadores Aumentan la Eficiencia y el Rendimiento del Motor
- Cómo los Sistemas de Inyección de Combustible Impulsan los Motores Modernos
- Sistema de Carga del Automóvil: Componentes Clave y Funcionamiento
- Cómo los sistemas de aire acondicionado del automóvil mantienen tu coche fresco y cómodo
- Acrílico Explicado: Propiedades, Tipos y Usos