



Raquetas de tenis: Evolución, materiales y excelencia en fabricación
Antecedentes
La codificación oficial del tenis data de 1873, cuando el mayor Walter Clopton Wingfield de Gales del Norte publicó el primer reglamento. Sin embargo, el deporte evolucionó de juegos de pelota a mano jugados en Europa antes del Renacimiento, pasando de manos desnudas a guantes, manos envueltas en cuerda y eventualmente bates de madera. Para el siglo XV aparecieron las primeras raquetas —más pequeñas que los modelos actuales y encordadas en diversos patrones. Aunque Wingfield y sus contemporáneos estandarizaron dimensiones de pista y especificaciones de pelota, las primeras reglas no limitaban tamaño, forma o material de la raqueta.
Hasta 1965 todas las raquetas profesionales eran de madera. El jugador francés René Lacoste patentó la primera raqueta de acero en 1965, seguida por modelos de aluminio de Spalding en 1968. Los marcos metálicos permitieron cabezas más anchas, permitiendo mayor tensión de cuerdas sin comprometer la jugabilidad. La raqueta de aluminio sobredimensionada de Howard Head a mediados de los 1970 duplicó el punto dulce y, pese al escepticismo inicial de profesionales, se volvió norma para aficionados. Para principios de los 1980, cabezas grandes dominaban todos los niveles.
En 1981 la Federación Internacional de Tenis (ITF) formalizó regulaciones de raquetas. Una raqueta de "encordado espagueti" de 1977 —cuya técnica innovadora produjo victorias sorpresa masivas— fue prohibida tras solo cinco meses. Las primeras reglas ITF permitían cualquier material, tamaño, peso o forma, con agujeros de cuerdas espaciados 0,64–1,30 cm. Límites posteriores limitaron longitud a 81 cm y luego a 74 cm en 1997. Hoy, la raqueta promedio mide 71 cm y pesa 284–397 g.
Innovaciones recientes han probado los límites del diseño. Un fabricante introdujo marco hexagonal; otros exploraron cuerpos ultraanchos. Un polímero viscoelástico termoplástico reforzado con fibra de grafito ofrece flexibilidad variable según fuerza de impacto. Un diseño con cojinetes de plomo en cámaras plásticas busca reducir vibración y codo de tenista. La opción predominante sigue siendo aluminio o compuestos de grafito, fibra de vidrio y otros materiales avanzados.
Materias primas
Las raquetas de aluminio se producen con aleaciones como 2% silicio (más trazas de magnesio, cobre y cromo) o 10% zinc (con magnesio, cobre y cromo). La aleación de silicio es más trabajable, mientras que la de zinc ofrece mayor dureza a costa de fragilidad. Los marcos compuestos laminan fibra de vidrio, grafito, boro o Kevlar sobre núcleo hueco o espuma de poliuretano. Fibras cerámicas pueden añadirse para mayor resistencia.
Las cuerdas son típicamente nailon, aunque algunos profesionales aún prefieren tripa natural (intestino de vaca u oveja trenzado) o tripa sintética (nailon trenzado). Los mangos ahora son de vinilo u otros materiales tipo cuero, reemplazando los agarres de cuero de raquetas de madera antiguas. Componentes plásticos —como la horquilla en la base de la cabeza y el tapón inferior— completan la construcción.
Proceso de fabricación
La mayoría de raquetas en EE. UU. se producen en masa en Japón u otras fábricas asiáticas. Modelos de alta gama a menudo se envían sin encordar, permitiendo a jugadores instalar cuerdas a su preferencia en tiendas especializadas.
Raqueta de aluminio
- 1 Formado del marco. El aluminio puede forjarse a través de una matriz o extruirse en tubo y luego moldearse al marco.
- 2 Taladrado y lijado. Agujeros para horquilla, canales de cuerdas y base del mango se taladran simultáneamente, luego el marco se lija para suavizar bordes.
- 3 Templado. El marco se trata térmicamente (temple O) para endurecer el metal, luego puede anodizarse para acabado brillante.
- 4 Encordado. Se colocan tira de ojales y horquilla, tras lo cual un técnico encuerda la raqueta con máquina que aplica tensión precisa.
- 5 Acabado. Se tapa el mango, se envuelve en cinta de doble cara y agarre de vinilo, se aplican logos, y la raqueta pasa inspección final, limpieza y empaquetado.
Raqueta compuesta
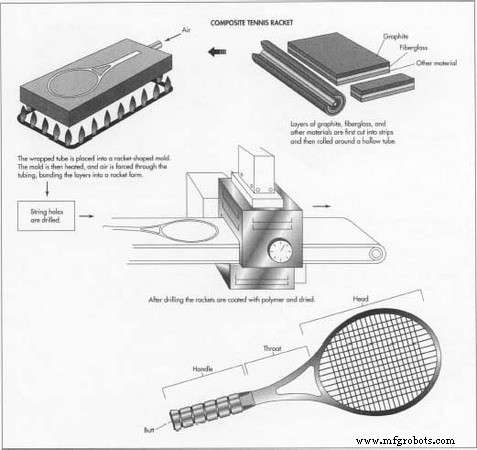
- 6 Formado del marco. Capas de grafito, fibra de vidrio, y opcionalmente boro o Kevlar se ensamblan en sándwich plano, se cortan en tiras y se enrollan alrededor de un tubo flexible antes de moldearse en forma. Calor y presión de aire unen las capas, o espuma de poliuretano expande para consolidar la estructura.
- 7 Taladrado y sellado. Tras salir del molde, se taladran agujeros de cuerdas. El marco se recubre con polímero, se seca, se lija, y se aplica la calcomanía de marca.
- 8 Encordado y acabado. Idéntico al proceso de aluminio: ojales, horquilla, encordado, impresión de logo, inserción de tapón inferior, enrollado de cinta, inspección, limpieza y empaquetado.
Control de calidad
Inspectores evalúan raquetas en múltiples etapas: comprobaciones visuales al desmoldar, pruebas de dureza y rigidez 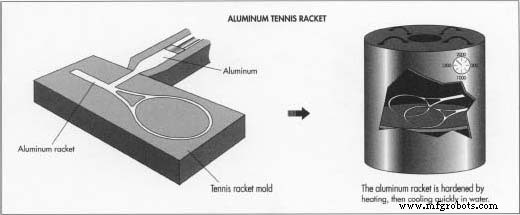 , verificación de peso antes y después del encordado, y evaluación de balance para asegurar centro de gravedad medio (salvo diseño intencionalmente cabeza-pesada)
 . Los agujeros de ojales se inspeccionan por suavidad, y detalles de acabado —ajuste de tapón, claridad de logo, integridad de agarre— se examinan. Nuevos diseños también pueden someterse a pruebas de juego.
El futuro
El diseño moderno de raquetas es cada vez más basado en datos, aprovechando física, CAD y CAM para modelar vibraciones de cuerdas y marco, distribución de peso y centro de gravedad. Con regulaciones amplias, investigadores y fabricantes siguen explorando marcos más ligeros y grandes posibles gracias a compuestos avanzados. Estas innovaciones prometen rendimiento mejorado y nuevas posibilidades de juego.
Proceso de manufactura
- ¿Qué es el Mecanizado VMC? Guía Experta de Centros de Mecanizado Vertical
- Guía Experta de Marcado Láser en Aluminio: Precisión, Durabilidad y Aplicaciones Industriales
- Soldadura MIG vs. TIG: Seleccionando la Técnica de Arco Adecuada para su Proyecto
- Guía Completa de Marcado Láser: Tipos, Beneficios y Aplicaciones
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Guía de Prototipado CNC: Precisión, Velocidad y Producción Rentable
- Fabricación Experta de Ejes: Procesos de Precisión y Soluciones Personalizadas
- Marcado Láser de Fibra: Precisión, Velocidad y Versatilidad para Industrias Modernas
- Electropulido vs. Pasivado: Elegir el Acabado Correcto para Acero Inoxidable
- Pasivado de Acero Inoxidable: Mejora de la Resistencia a la Corrosión y Rendimiento
- Bloques de Peso de Aleación de Tungsteno: Mejora del Rendimiento y Seguridad en Raquetas de Tenis