



Jeringa hipodérmica: Diseño, historia y excelencia en fabricación
La jeringa hipodérmica, también conocida como aguja hipodérmica, es un dispositivo médico de precisión usado por profesionales para transferir líquidos dentro o fuera del cuerpo. Una aguja hueca se une a un tubo y un émbolo; tirar del émbolo aspira fluido al tubo, mientras empujarlo expulsa el fluido a través de la aguja. Introducida a mediados del siglo XIX, la jeringa ha evolucionado constantemente con nuevos materiales y diseños, convirtiéndose en una herramienta indispensable de la medicina moderna y símbolo del cuidado clínico.
Historia
Los avances farmacéuticos tempranos impulsaron la búsqueda de una administración eficiente de fármacos. En 1809, François Magendie demostró que los fármacos podían introducirse a través de la piel usando una púa de madera recubierta. A. J. Lesieur siguió en 1825 aplicando sustancias directamente sobre ampollas cutáneas. G. V. Lafargue avanzó inyectando morfina bajo la piel con una lanceta, y F. Rynd inventó una aguja de goteo en 1844, aunque publicó su método solo en 1861.
La primera jeringa hipodérmica verdadera fue desarrollada por Alexander Wood en 1853. Modificó una jeringa para tratar marcas de nacimiento añadiendo una aguja y la usó para administrar morfina a pacientes con trastornos del sueño. Añadir una escala graduada y una aguja más fina unos años después hizo el dispositivo más preciso y atractivo para la comunidad médica, llevando a su adopción generalizada.
Con el tiempo, innovaciones como un pistón de vidrio redujeron fugas y riesgo de infección, mientras que la llegada de los plásticos a finales del siglo XIX abarató costes y mejoró la seguridad. Surgieron técnicas de producción en masa, estandarizando aún más la fiabilidad de la jeringa.
Principio de funcionamiento
La jeringa opera con física simple: el vacío creado por el émbolo aspira fluido a través de la aguja al cilindro. El usuario lee las marcas de medición en el cilindro para determinar el volumen exacto. Al presionar el émbolo, el fluido se expulsa a través de la aguja al tejido subcutáneo, donde se absorbe rápidamente al torrente sanguíneo.
El término "hipodérmica" deriva del griego hypo ("bajo") y derma ("piel"), describiendo exactamente la función del dispositivo.
La administración de fármacos vía jeringa hipodérmica ofrece ventajas claras sobre rutas orales o transepidérmicas: evita la degradación digestiva, asegura absorción rápida y reduce la probabilidad de rechazo inmunológico.
Diseño
Todas las jeringas hipodérmicas comparten componentes esenciales: cilindro, émbolo, aguja y capuchón. El diámetro y longitud del cilindro varían según la aplicación, mientras que la punta cónica asegura dosificación precisa. El émbolo tiene un mango y una cabeza de goma que sella herméticamente contra el cilindro, creando un ambiente estanco que previene contaminación y preserva la precisión de la dosis. El calibre, longitud y método de fijación de la aguja (fija o intercambiable) dependen del uso previsto, y un capuchón protector evita pinchazos accidentales.
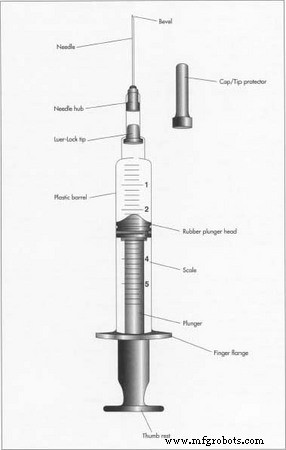 Diagrama de una jeringa hipodérmica. La retracción del émbolo crea el vacío para aspirar materiales, que luego se descargan empujando el émbolo. Su cabeza de goma hace un sello hermético contra las paredes del cilindro.
Materias primas
Al contactar con el interior del cuerpo, las jeringas deben ser de materiales biocompatibles, farmacológicamente inertes, esterilizables y no tóxicos. Las agujas suelen ser de acero inoxidable o al carbono templado, a menudo niqueladas para resistir corrosión. El cilindro puede ser plástico, vidrio o compuesto, mientras que el mango del émbolo y la cabeza de goma son comúnmente de caucho sintético flexible.
Proceso de fabricación
La fabricación sigue una secuencia constante: formación de la aguja, moldeo de componentes plásticos, ensamblaje, empaquetado, etiquetado y envío.
Fabricación de la aguja
- 1. El acero se funde, se estira a través de una matriz de precisión y se lamina en un alambre hueco continuo. El alambre se corta a la longitud requerida. Agujas avanzadas pueden fundirse directamente de una matriz, y componentes metálicos adicionales se producen de forma similar.
Fabricación del cilindro y émbolo
- 2. Para formas simples de cilindro, se usa extrusión: gránulos de plástico o vidrio se alimentan a una tolva, se calientan y fuerzan a través de una cámara y matriz calentadas para formar un tubo continuo, que se enfría y corta.
- 3. Piezas complejas —extremos del cilindro, émbolo, capuchones de seguridad— se crean por inyección. El plástico se funde, se inyecta en un molde, se enfría y solidifica en la forma final. La cabeza de goma del émbolo también puede moldearse así antes de unirla al mango.
Ensamblaje y empaquetado
- 4. Listos los componentes, el ensamblaje ocurre en cinta transportadora: se inserta el émbolo, se tapan los extremos del cilindro, y se imprimen marcas graduadas con calibración de precisión para asegurar mediciones exactas. Se colocan la aguja y el capuchón de seguridad.
- 5. La esterilidad es primordial; cada jeringa se sella individualmente en plástico hermético, luego se agrupan en cajas, se apilan en palets y se envían a distribuidores.
Control de calidad
La calidad se verifica en cada etapa. Inspecciones aleatorias comprueban tamaño, forma y ajuste, con evaluación visual y herramientas de precisión como calibres, micrómetros y microscopios. Inspectores de línea monitorizan puntos de producción por deformidades, ensamblaje incorrecto o errores de empaquetado.
La regulación la rige la FDA de EE. UU., que exige Buenas Prácticas de Fabricación, realiza inspecciones y requiere registros exhaustivos. Los fabricantes también mantienen sus propias especificaciones estrictas.
El futuro
La investigación continua busca jeringas más seguras, duraderas, fiables y rentables. Innovaciones incluyen metales y plásticos de procesamiento mínimo para reducir residuos, acelerar producción y bajar costes, manteniendo los más altos estándares de seguridad.
Proceso de manufactura
- ¿Qué es el Mecanizado VMC? Guía Experta de Centros de Mecanizado Vertical
- Guía Experta de Marcado Láser en Aluminio: Precisión, Durabilidad y Aplicaciones Industriales
- Soldadura MIG vs. TIG: Seleccionando la Técnica de Arco Adecuada para su Proyecto
- Guía Completa de Marcado Láser: Tipos, Beneficios y Aplicaciones
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Guía de Prototipado CNC: Precisión, Velocidad y Producción Rentable
- Fabricación Experta de Ejes: Procesos de Precisión y Soluciones Personalizadas
- Electropulido vs. Pasivado: Elegir el Acabado Correcto para Acero Inoxidable
- Pasivado de Acero Inoxidable: Mejora de la Resistencia a la Corrosión y Rendimiento
- Revolucionando producción agujas: Celda automatizada sobremoldeo e inspección Moldworx
- NuTec implementa robots SCARA Cleanroom de Epson para producción automatizada de jeringas