



Cerámica: de oficio ancestral a producción moderna — Guía completa
Antecedentes
La cerámica es el arte de dar forma a la arcilla en vasijas funcionales o decorativas que luego se secan, cuecen y acaban —a menudo con esmalte— para lograr una superficie vítrea y resistente al agua. La arcilla es un depósito mineral natural que ha meteorizado roca durante millones de años. A diferencia de la arcilla cruda, un cuerpo cerámico es una mezcla cuidadosamente equilibrada de arcilla y aditivos que adaptan su trabajabilidad y características de cocción.
Artistas y fabricantes emplean variedad de técnicas: modelado a mano, torno, torneado, colado en molde o corte. Cada método ofrece textura y forma distintas, reflejando la habilidad y creatividad del creador.
La cocción es el paso decisivo que transforma la arcilla frágil y porosa en producto duradero. Aplicando esmalte líquido antes de la cocción, la química superficial cambia y el esmalte se funde al cuerpo, produciendo un acabado vítreo que retiene agua y resiste líquidos.
Historia
La cerámica se remonta a los primeros asentamientos humanos. Los primeros recipientes —ollas de pellizco y rollo— se cocían a bajas temperaturas, resultando en objetos frágiles y porosos. Los alfareros tempranos refinaron su oficio bruñiendo superficies e usando incisiones para decoración, produciendo objetos para uso diario y simbolismo religioso.
En el antiguo Cercano Oriente, la arcilla se usó para fines domésticos y constructivos desde el 5000 a.C. Hacia 4000 a.C., alfareros egipcios avanzaron a arcillas más finas y hornos de mayor temperatura que evitaban ennegrecimiento. Artesanos chinos produjeron cerámica negra hacia 3500 a.C., y para 1000 a.C. el torno y esmaltes sofisticados eran comunes, a menudo usados en ritos funerarios.
Durante el primer milenio a.C., culturas griega, ibérica, romana y japonesa produjeron cerámica renombrada, cada una aportando estilos y técnicas distintivas al patrimonio global de la cerámica.
El siglo XVIII marcó un giro hacia la producción industrial. Fabricantes británicos comenzaron a experimentar con nuevos cuerpos de arcilla, esmaltes y producción en fábrica, permitiendo distribución masiva de piezas consistentes y de alta calidad. La producción en serie basada en moldes siguió pronto, permitiendo creación rápida de artículos uniformes.
Materias primas
El mineral principal en cuerpos cerámicos es la caolinita, dando a la arcilla aprox. 40 % óxido de aluminio, 46 % óxido de silicio y 14 % agua. Las arcillas primarias, encontradas in situ, son densas y puras; las secundarias, transportadas por agua o glaciares, son más ligeras y finas. Aditivos —como arena, chamota o materia orgánica— modifican plasticidad, contracción y comportamiento en cocción.
Los fabricantes suelen recibir arcilla como polvo seco o mezcla pre-hidratada. Las grandes fábricas compran cantidades a granel y las mezclan el día de producción para cumplir requisitos de formulación específicos.
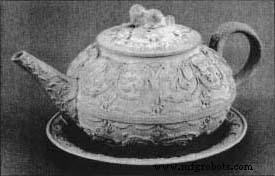 Una tetera de gres de Jonah Wedgwood & Co., Staffordshire, Inglaterra. (Del Henry Ford Museum & Greenfield Village, Dearborn, Michigan)
La icónica tetera ejemplifica la innovación del siglo XIX. Josiah Wedgwood revolucionó la industria estandarizando diseños, mejorando esmaltes y creando una línea de producto reproducible que satisfacía el creciente mercado de la cultura del té.
Diseño
En fábricas modernas, directores de arte colaboran con marketing para concebir productos listos para mercado. Pueden revivir formas clásicas —como la colorida Fiesta Ware— o desarrollar diseños totalmente nuevos. Una vez aprobado un concepto, un modelador de arcilla crea un prototipo, que un fabricante de moldes traduce en un molde maestro de yeso para torneado o colado en barbotina.
El proceso de fabricación
Mezcla de la arcilla
- La arcilla llega en polvo y se humedece con agua en un gran tanque blunger. Un lote típico pesa 45.400 kg (100.000 lb) y contiene aprox. 30 % agua.
- La barbotina se filtra-prensa, eliminando exceso de agua para producir una "torta" con aprox. 20 % humedad.
- La torta se pica en un molino de tapón, se airea y forma en cilindros listos para moldeo.
Torneado
- El torneado es el método más rápido para producir huecas. Un cilindro húmedo se coloca en un molde de yeso; un brazo metálico fuerza la arcilla contra el interior, formando la vasija. La pieza en crudo se retira, seca y envía a la siguiente etapa.
- Una vez seca, una máquina de limpieza recorta bordes ásperos. Una cinta transportadora lleva a secaderos de túnel que reducen humedad a <1 % antes de esmaltar y cocer.
Colado en barbotina
- El colado en barbotina crea formas intrincadas. Una barbotina vertible llena un molde de yeso de dos partes; el exceso se drena y la barbotina se endurece. El molde se abre cuando la pieza en crudo está lo bastante firme, luego se limpia y seca.
Esmaltado
- La aplicación de esmalte puede ser vertido en cascada, pulverizado o a mano para huecas profundas. Grosor típico de esmalte es 0,015-0,017 cm (0,006-0,007 pulg). Técnicas decorativas incluyen serigrafía, calcas y pintura a mano.
Cocción
- Hornos de túnel modernos, alimentados por gas natural, cuecen miles de piezas simultáneamente. A 1.260 °C (2.300 °F), un lote permanece en el horno unas 5 horas, permitiendo alto rendimiento.
- Los esmaltes se transforman en recubrimiento vítreo durante la cocción, haciendo la cerámica virtualmente impermeable a líquidos. Producción de un solo color a menudo requiere solo una cocción; artículos multi-esmalte pueden pasar por cocción de bizcocho y esmalte.
- Tras la cocción, los fondos sin esmaltar se pulen en máquina, luego las piezas se encajan para envío.
Control de calidad
Cada paso de producción se monitoriza. Arcillas y esmaltes en bruto se prueban por composición, viscosidad y consistencia de color. Temperaturas de horno se registran con conos pirométricos y termopares, asegurando ciclos de cocción precisos. Técnicos cualificados inspeccionan visualmente cada etapa para eliminar defectos.
Subproductos / Residuos
La producción cerámica genera residuos peligrosos mínimos. Recortes y desechos de arcilla pueden remezclarse para reuso. Los esmaltes se formulan sin plomo, y pruebas FDA confirman ausencia de cadmio y plomo. Todos los esmaltes en bruto son seguros de manipular.
Proceso de manufactura
- ¿Qué es el Mecanizado VMC? Guía Experta de Centros de Mecanizado Vertical
- Guía Experta de Marcado Láser en Aluminio: Precisión, Durabilidad y Aplicaciones Industriales
- Soldadura MIG vs. TIG: Seleccionando la Técnica de Arco Adecuada para su Proyecto
- Guía Completa de Marcado Láser: Tipos, Beneficios y Aplicaciones
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Guía de Prototipado CNC: Precisión, Velocidad y Producción Rentable
- Fabricación Experta de Ejes: Procesos de Precisión y Soluciones Personalizadas
- Electropulido vs. Pasivado: Elegir el Acabado Correcto para Acero Inoxidable
- Pasivado de Acero Inoxidable: Mejora de la Resistencia a la Corrosión y Rendimiento
- Cerámica: de oficio ancestral a producción moderna — Guía completa
- Ladrillo de Arcilla: Definición, Historia y Usos en la Construcción Moderna