



Evolución y Ciencia detrás de las Botellas Térmicas Modernas
Antecedentes
La botella térmica ha sido durante largo tiempo la solución preferida para mantener bebidas frías o calientes en movimiento. Su eficacia proviene de un diseño simple pero elegante: un recipiente dentro de otro. La carcasa exterior rodea una cámara interior, y el espacio entre ellas se rellena con espuma aislante o se sella para crear vacío. Las botellas con espuma mantienen frías las bebidas frías, mientras que los modelos de vacío retienen calor. Desde principios de 1900, esta estrategia de doble capa se ha convertido en estándar para deportistas, viajeros, campistas, excursionistas y viajeros cotidianos. Incluso muchos biberones ahora incluyen aislamiento para control óptimo de temperatura.
Historia
Las botellas de vidrio datan de alrededor de 1500 a.C. en el antiguo Egipto, donde vidrio fundido se vertía alrededor de un núcleo de arena y arcilla que luego se retiraba. Hacia 200 a.C., técnicas de soplado de vidrio se extendieron a China, Persia y Egipto, y los romanos adoptaron el método, diseminándolo por Europa en los siglos XV-XVI. La primera fábrica de vidrio en EE. UU. abrió en Virginia en 1608.
El siglo XIX vio ola de innovaciones: el biberón se patentó en 1841; John L. Mason introdujo el tarro Mason de rosca en 1858; Dr. Hervey Thatcher desarrolló el biberón de leche de vidrio; y Coca-Cola lanzó su primera botella de refresco en 1915. Formas estandarizadas de botellas de refresco surgieron tras 1934, cuando empresas comenzaron a imprimir permanentemente colores, nombres y logos en vidrio.
La automatización transformó la producción de botellas en 1865 con la primera máquina de prensado y soplado. La máquina de botellas Owens de 1903 hizo posible la fabricación a gran escala e inexpensiva de botellas de vidrio, impulsando el crecimiento de la industria de bebidas carbonatadas. En los años 40, máquinas de soplado-moldeo produjeron las primeras botellas de plástico, inicialmente contenedores de polietileno exprimibles. Nat Wyeth diseñó una botella de plástico duradera capaz de contener bebidas carbonatadas para Du Pont Corporation.
La primera botella térmica fue probablemente creada por Sir James Dewar en 1896. Dewar selló un matraz dentro de otro y evacuó el aire, creando vacío que servía como aislante eficaz. Aunque nunca patentó la idea, los vidrieros alemanes Reinhold Burger y Albert Aschenbrenner comercializaron el dispositivo bajo el nombre "Thermos", del griego para calor. Fundaron Thermos GmbH en 1906 y aseguraron derechos en EE. UU. en 1907 a través de American Thermos Bottle Company.
La botella Thermos se volvió icónica rápidamente, favorecida por presidentes, exploradores y primeros aviadores. Una botella de 1915 con interior de vidrio y aluminio sellado al vacío —ahora en el Museo Henry Ford— ilustra el diseño duradero que ha mantenido líquidos a temperatura deseada por más de un siglo.
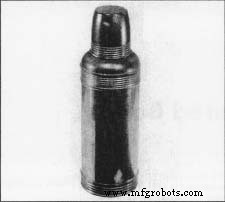 Botella de aluminio sellada al vacío con interior de vidrio fabricada por American Thermos Bottle Co. de Norwich, Connecticut, en 1915.
(de la colección del Henry Ford Museum & Greenfield Village, Dearborn, Michigan.)
Materias Primas
Las botellas térmicas se construyen típicamente de plástico o acero inoxidable para la carcasa exterior, y vidrio para el revestimiento interior. La copa interior puede ser también de acero inoxidable o forrada de espuma para modelos de bebidas frías. La producción implica ajustar la copa exterior con su revestimiento interior —a menudo un filtro de vidrio o acero inoxidable pre-fabricado— antes de añadir la capa de aislamiento.
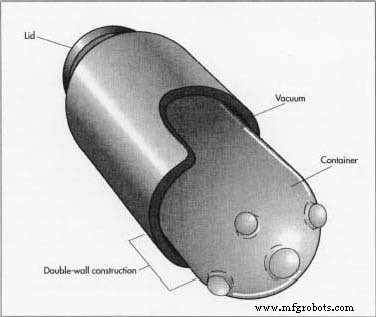 En proceso de línea de montaje, la copa exterior formada se ajusta con su revestimiento interior. Un filtro de vidrio, fabricado fuera de fábrica, o un filtro de acero inoxidable, conformado a partir de chapa, se coloca dentro de la copa exterior.
Proceso de Fabricación
La Espuma
- 1. La espuma llega como "bolas químicas" líquidas que reaccionan formando mezcla generadora de calor.
- 2. La mezcla se calienta suavemente a 75-80 °F (23,9-26,7 °C).
- 3. Tras la reacción, la mezcla enfría en espuma líquida lista para aplicación.
La Botella
- 4. La copa exterior se moldea: copas de plástico se soplan-moldean de gránulos de resina calentados; copas de acero inoxidable se forjan de chapas.
- 5. En montaje en línea, la copa exterior recibe el revestimiento interior —vidrio o acero inoxidable— colocado dentro.
- 6. Aislamiento sigue: para botellas frías, espuma líquida se pulveriza en la cavidad y endurece; para botellas calientes, máquina de vacío evacúa el espacio entre copas.
- 7. Sellador de silicona une componentes, formando una unidad única.
- 8. Botellas de acero se pintan, y botellas de plástico reciben acabado protector.
- 9. Logos se tampografían o pegan adhesivos, creando marca permanente.
- 10. Botellas completadas pasan rigurosos controles de calidad antes de envolver y enviar.
La Tapa
- 11. La tapa se sopla-moldea, a menudo con tapón retráctil que permite paso de líquido por pequeña abertura.
- 12. Orificio de precisión se perfora en el tapón para asegurar flujo suave.
Control de Calidad
Las botellas térmicas pasan inspecciones exhaustivas. Más allá de controles visuales, los fabricantes prueban defectos cosméticos, retención de calor y fugas según Norma Militar 105E. Un sistema de iluminación Macbeth verifica fidelidad de color de pintura, mientras lotes de espuma se analizan por expansión, densidad, temperatura, viscosidad, vacíos y decoloración antes de uso.
Futuro
La innovación sigue impulsando nuevos diseños de botellas térmicas que combinan funcionalidad con estilo. Empresas exploran características adaptativas —como tapas intercambiables, pantallas inteligentes de temperatura y materiales ecológicos— para satisfacer demandas cambiantes de consumidores. El marketing estratégico mediante botellas de agua con marca también sirve como publicidad gratuita para patrocinadores. A medida que el mercado se expande a Asia, Latinoamérica, África y Oriente Medio, los fabricantes de botellas térmicas se posicionan para crecimiento global.
Proceso de manufactura
- Analítica predictiva en el embotellado: Modernizando el ancestral proceso de fermentación
- ¿Qué es el Mecanizado VMC? Guía Experta de Centros de Mecanizado Vertical
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Proco presenta paletizador colaborativo asequible para botellas PET sopladas
- Wiha 32084 Set 5 Piezas Destornilladores Aislados Ranura y Phillips – Torque Profesional y Seguridad Eléctrica
- Wiha Set 8 Piezas Destornilladores Aislados PicoFinish – Precisión, Durabilidad y Seguridad
- Técnicas de vinificación de vanguardia entregan más de 150.000 botellas de Chablis premium
- Eastman demuestra que las botellas deportivas Tritan son aptas para lavavajillas, mientras apoya la ayuda contra el COVID-19
- Paxon SP5504 de ExxonMobil: HDPE Revolucionario para Botellas y Envases Soplados Superiores
- BASF Ultrason PPSU: Material premium para moldeo por inyección y soplado de biberones para bebés y adultos
- Cove y RWDC firman acuerdo exclusivo para producir las primeras botellas de agua totalmente biodegradables