



Esponjas marinas: De vida marina antigua a producción sintética moderna
Antecedentes
Las esponjas marinas (filo Porifera) se encuentran entre los primeros animales multicelulares, con al menos 700 millones de años. Carecen de órganos especializados como corazón y pulmones, y dependen de un cuerpo poroso compuesto de espongina y calcita para alimentarse por filtración. Las esponjas naturales varían desde especímenes pequeños y redondos a formas ramificadas masivas, y son apreciadas por su textura y absorción únicas.
Históricamente, culturas mediterráneas cosechaban esponjas para higiene cotidiana; soldados romanos llevaban una esponja personal en la alforja. A mediados del siglo XX, DuPont introdujo la primera esponja sintética basada en celulosa, un proceso que eventualmente desplazó a la mayoría de esponjas naturales en uso doméstico.
Materias primas
Las esponjas naturales comerciales a menudo derivan de Spongia officinalis (esponja guante) o Hippospongia canaliculata (esponja lana de oveja). Las esponjas sintéticas se producen de pulpa de celulosa, sulfato de sodio, fibra de cáñamo y tintes, ablandadas con agentes químicos y blanqueadas para lograr acabado blanco limpio.
Cosecha de esponjas marinas
Buceadores tradicionales —especialmente en Grecia— confían en habilidad y apnea para recolectar esponjas de arrecifes someros. Operaciones modernas en Tarpon Springs, Florida, emplean trajes húmedos, equipo SCUBA y sistemas de recolección accionados por cuerda. Tras la recolección, las esponjas se lavan, pelan y secan al sol antes de procesado adicional.
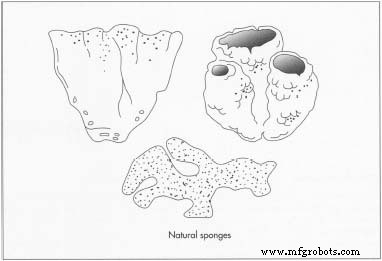
Las esponjas naturales son más abundantes en el Mediterráneo oriental y la costa oeste de Florida. Hoy, más del 80 % de esponjas usadas en Estados Unidos son sintéticas.
El proceso de fabricación
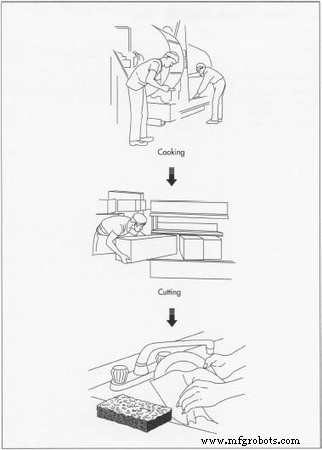
La producción de esponjas de celulosa sigue un flujo de trabajo de cinco pasos:
- Ablandado y mezcla – Láminas de celulosa se remojan en solución ablandadora, luego se mezclan con cristales de sulfato de sodio, fibras de cáñamo y tintes en un tambor rotativo.
- Moldeado y cocción – La mezcla se vierte en molde rectangular (hasta 60×60×180 cm). Al calentarse el molde, el sulfato de sodio se disuelve, dejando una red porosa. El tamaño del cristal dicta la densidad de poros.
- Blanqueado y acondicionado – El bloque endurecido se baña en lejía para eliminar impurezas y blanquear el material, luego se enjuaga y re-lava para ajustar textura.
- Corte y conversión – Un cortador automático rebanada el bloque en formas terminadas. Algunos fabricantes manejan el corte internamente; otros venden bloques en bruto a convertidores que envasan a especificación.
- Laminado y envasado – Muchas esponjas de consumo reciben una almohadilla estropajo plástica texturizada adherida via poliuretano de curado por humedad. Esponjas terminadas se sellan, encajan y despachan a almacenes.
Control de calidad
Instalaciones modernas emplean mezclado controlado por computadora, regulación de temperatura y pruebas rigurosas. Ingredientes crudos se verifican contra estándares ISO 9001; esponjas terminadas pasan pruebas de resistencia a tracción y análisis espectrográfico de color para asegurar consistencia y durabilidad.
Subproductos y residuos
La producción genera residuos mínimos. Recortes del corte se muelen y reintroducen en la mezcladora, asegurando cero impacto en vertedero. Subproductos químicos se tratan para cumplir regulaciones ambientales.
Proceso de manufactura
- ¿Qué es el Mecanizado VMC? Guía Experta de Centros de Mecanizado Vertical
- Guía Experta de Marcado Láser en Aluminio: Precisión, Durabilidad y Aplicaciones Industriales
- Soldadura MIG vs. TIG: Seleccionando la Técnica de Arco Adecuada para su Proyecto
- Guía Completa de Marcado Láser: Tipos, Beneficios y Aplicaciones
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Guía de Prototipado CNC: Precisión, Velocidad y Producción Rentable
- Fabricación Experta de Ejes: Procesos de Precisión y Soluciones Personalizadas
- Marcado Láser de Fibra: Precisión, Velocidad y Versatilidad para Industrias Modernas
- Electropulido vs. Pasivado: Elegir el Acabado Correcto para Acero Inoxidable
- Pasivado de Acero Inoxidable: Mejora de la Resistencia a la Corrosión y Rendimiento
- Esponja de titanio: Procesos de producción y aplicaciones industriales